کی میز کے مندرجات
1. اجزاء لائن تک پہنچنے سے پہلے پیداوار شروع ہوتی ہے۔
2. عمل کا کنٹرول چھوٹے تغیرات کو بڑے نتائج میں بدل دیتا ہے۔
3. معائنہ کو ایس ایم ٹی چیک کو الیکٹریکل ٹیسٹنگ سے الگ کرنا چاہیے۔
4. ٹریس ایبل ریکارڈز ایس ایم ٹی، ٹیسٹنگ اور باکس بلڈ کو جوڑتے ہیں۔
5. نتیجہ
6. اکثر پوچھے گئے سوالات
ایس ایم ٹی پی سی بی اسمبلی کر سکتے ہیں لگتا ہے بہت آسان: سولڈر پیسٹ لگانا، اجزاء کو بڑھانا، ری فلو سولڈرنگ، اور پھر ٹیسٹ کرنا۔ ہو گیا تاہم، کچھ عرصے کے لیے بیچ پروڈکشن پروجیکٹس میں حصہ لینے کے بعد، ہم ایک چیز کے بارے میں تیزی سے واضح ہو گئے: جو چیز پروڈکٹ کے استحکام کو حقیقی معنوں میں متاثر کرتی ہے وہ اکثر وہ تفصیلات ہوتی ہیں جو ابتدائی مراحل میں واضح نہیں ہوتیں۔
جائزے کے عمل کے دوران کچھ مسائل واضح نہیں ہوتے ہیں اور عام طور پر پیداوار میں جانے کے بعد ہی ظاہر ہوتے ہیں۔ سٹیل میش کے پیرامیٹرز کو دستاویز میں غیر معمولی نہیں دیکھا جا سکتا، لیکن اصل پرنٹنگ کے دوران انحراف ہو سکتا ہے؛ اگرچہ اجزاء صحیح پوزیشن میں رکھے گئے ہیں، ڈیٹا میں متضاد تعریفوں کی وجہ سے واقفیت اب بھی غلط ہو سکتی ہے۔ یہی مسئلہ ویلڈنگ کی خصوصیات اور متبادل مواد کے ری فلو منحنی خطوط کے ساتھ بھی موجود ہے -- صرف BOM پیرامیٹرز یا عمومی عمل کی بنیاد پر درست فیصلہ نہیں کیا جا سکتا۔
ایس ایم ٹی پروجیکٹ کا جائزہ لیتے وقت، PCBasic نہ صرف سولڈرنگ کی رفتار پر توجہ مرکوز کرتا ہے، بلکہ اس بات پر بھی توجہ دیتا ہے کہ آیا سرکٹ بورڈ کا پہلا بیچ کامیابی سے ٹیسٹ پاس کر سکتا ہے۔ ہم اس بارے میں زیادہ فکر مند ہیں کہ آیا سرکاری کمیشننگ سے پہلے ڈیزائن کے دستاویزات، اصل مواد، عمل کے پیرامیٹرز اور جانچ کے تقاضے حقیقت میں مماثل ہیں یا نہیں۔
اجزاء لائن تک پہنچنے سے پہلے پیداوار شروع ہوتی ہے۔
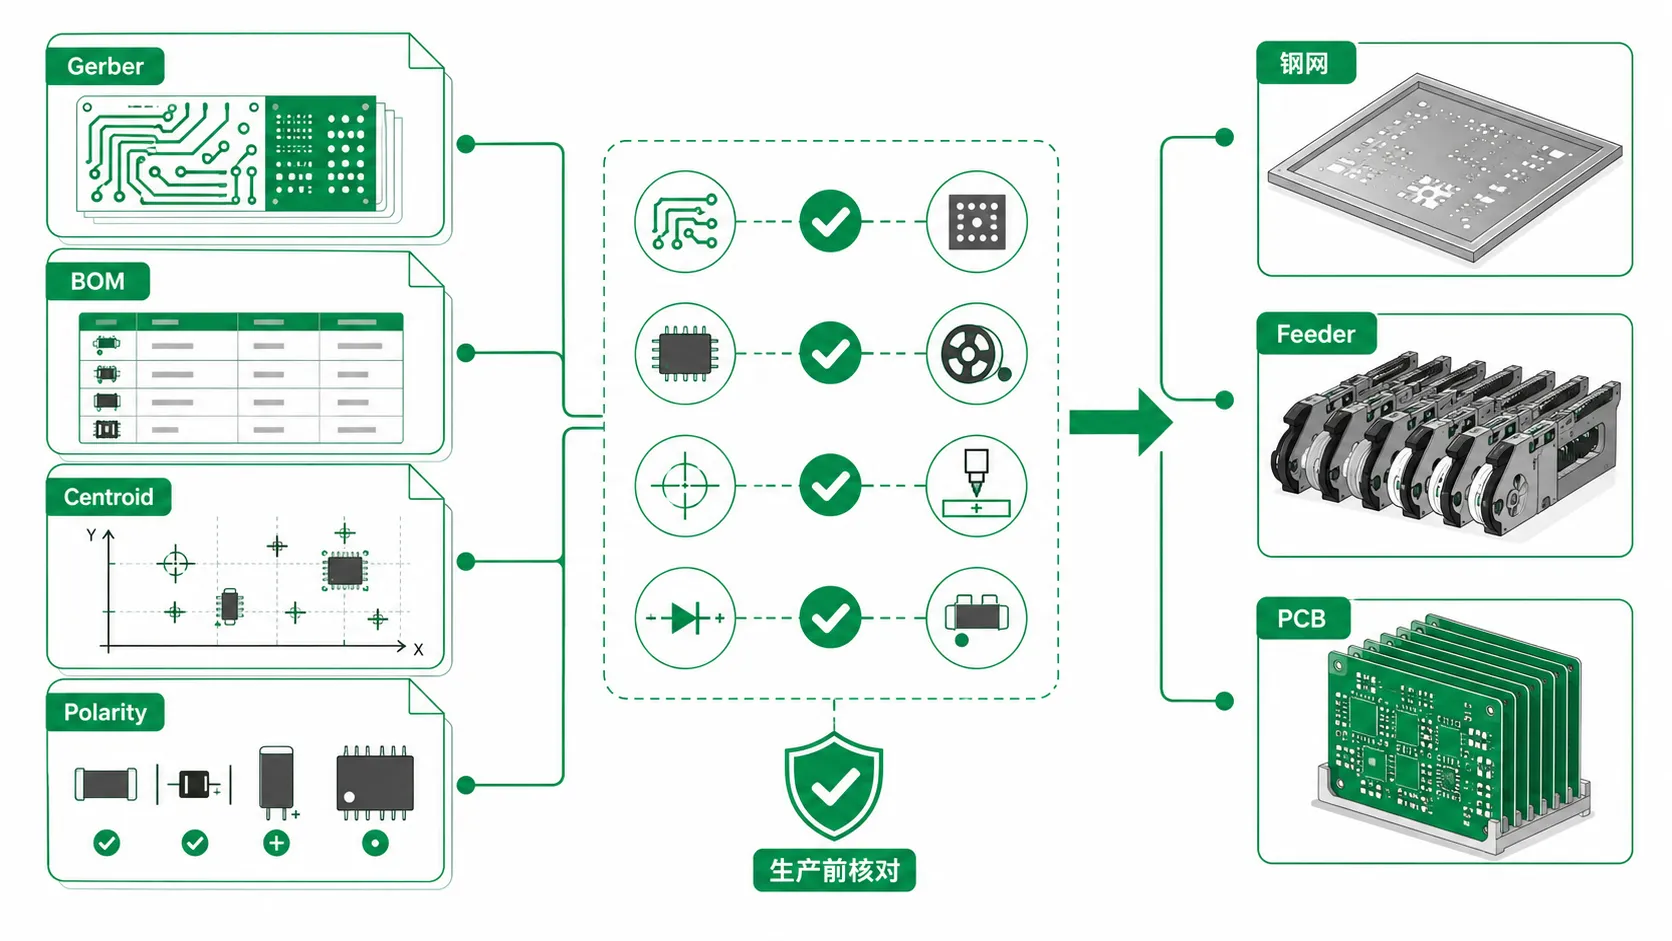
بہت سے لوگوں کا خیال ہے کہ سامان لوڈ کرنا SMT کی پیداوار کا پہلا مرحلہ ہے۔ یہ غلط ہے۔ مینوفیکچرنگ شروع کرنے سے پہلے، انجینئرنگ ٹیم نے Gerber فائلوں، BOM، کوآرڈینیٹ فائلوں، اور اسٹیل میش کی وضاحتیں چیک کیں۔ ان مواد میں کوئی فرق پیداوار کے عمل میں مسائل کا سبب بن سکتا ہے۔
صرف یہ جانچنا کافی نہیں ہے کہ آیا پروڈکشن تیاری کے مرحلے کے دوران کاغذات فراہم کیے گئے ہیں۔ BOM کے پارٹ نمبرز، پیکیجنگ، اور تبدیلیاں کوآرڈینیٹ ڈیٹا، اجزاء کی واقفیت، اور PCB کی معلومات سے مماثل ہونا چاہیے۔ مزید برآں، اسمبلی کا طریقہ، سٹینسل یپرچرز، اور عمل کے دیگر تقاضوں کو بعد میں لوڈنگ، ماؤنٹنگ، اور معائنہ کو فعال کرنا چاہیے۔
اگر یہ مسائل پیداوار کے دوران پیش آتے ہیں، تو فیلڈ ورکرز کو سولڈر پیسٹ ڈسپنسنگ سافٹ ویئر کو اپ ڈیٹ کرنے، فیڈر کو ایڈجسٹ کرنے، یا مقام کے نمبروں کو دوبارہ چیک کرنے کی ضرورت پڑ سکتی ہے۔ اس کے علاوہ، کمپیکٹ لے آؤٹ اور فائن پچ انٹیگریٹڈ سرکٹس والی سائٹس کے لیے، سولڈر پیسٹ کی رہائی اور پتہ لگانے کی جگہ کو وقت سے پہلے چیک کیا جانا چاہیے۔ اگر نہیں، تو ٹیسٹ کے نتائج متاثر ہو سکتے ہیں، دوبارہ کام کرنے کی ضرورت ہے۔
سٹینسل، BOM، اور Pفیتا Data Nکی طرف متوجہ Aبراہ مہربانی دوبارہ کوشش کریں Before Pپیدائش
حقیقی پیداوار میں، ہم لائن لائیو ہونے سے پہلے سٹینسل پر توجہ دیتے ہیں۔ سولڈر پیسٹ ڈسپینسنگ استحکام سٹینسل سوراخ کے سائز اور شکل سے براہ راست متاثر ہوتا ہے. سولڈر برجنگ، ناکافی سولڈر، یا ٹومبسٹوننگ کا امکان غلط سائز کے یپرچرز سے بڑھ جاتا ہے، ان سب کے نتیجے میں مزید کام ہوتا ہے۔
مواد کا بل (BOM) ایک جیسا ہے- ہم صرف اس بات کی تصدیق نہیں کر سکتے کہ آیا حصہ نمبر درست ہیں۔ حصہ نمبروں کو ملانا BOM کی تشخیص کا صرف ایک پہلو ہے۔ پروجیکٹ کے آگے بڑھنے سے پہلے، پیکیج، رواداری، درجہ حرارت کی درجہ بندی، لائف سائیکل کی حیثیت، اور اجازت شدہ متبادل کی تصدیق کرنا ضروری ہے۔
اس کے بعد، BOM اور PCB فائلوں کے خلاف پلیسمنٹ کی معلومات کی جانچ پڑتال کی جاتی ہے، بشمول کوآرڈینیٹس، اورینٹیشن، اور حوالہ نامزد کرنے والے۔ اگر فائلیں متفق نہیں ہیں، تو صحیح سیکشن اس کے باوجود غلط جگہ پر ختم ہوسکتا ہے۔ یہ واقع ہوتا ہے۔
اس وجہ سے، ہم سٹینسل، بی او ایم، پلیسمنٹ، اور سورسنگ کو ایک واحد، مربوط پیکیج کے طور پر سنبھالتے ہیں۔ ٹرنکی پی سی بی اسمبلی. صرف دستاویزات کا جائزہ نہیں لینا چاہیے۔ خریداری اور مینوفیکچرنگ کی تیاری کو اسے مدنظر رکھنا چاہیے۔ اگر نہیں، تو وہ تضادات جو پہلے دریافت ہوئے ہوں گے تب ہی ظاہر ہوتے ہیں جب لائن کو چلانے کے لیے سیٹ کیا جاتا ہے۔
PCBasic کو ایک مثال کے طور پر لیتے ہوئے، ہم خریداری کے اصل حالات اور پیداواری تقاضوں کو مدنظر رکھتے ہوئے کلائنٹس کی طرف سے جمع کرائی گئی دستاویزات کا جائزہ لیتے ہیں۔ ہم اکثر استعمال ہونے والے سامان کو اسٹاک میں رکھنے کے علاوہ اصل مینوفیکچررز اور مجاز ڈسٹری بیوشن چینلز سے اجزاء خریدتے ہیں۔ یہ BOM کی مماثلت اور مواد کی تیاری کے لیے زیادہ موثر طریقہ کار کو یقینی بناتا ہے، نیز اکثر استعمال ہونے والے اجزاء کے حصول میں تاخیر کی وجہ سے پیداواری نظام الاوقات میں کمی کو یقینی بناتا ہے۔
عمل کا کنٹرول چھوٹے تغیرات کو بڑے نتائج میں بدل دیتا ہے۔
ایس ایم ٹی مینوفیکچرنگ کے لیے انتہائی اعلیٰ عمل کی درستگی کی ضرورت ہوتی ہے۔ یہاں تک کہ چھوٹے انحراف بھی بعد کے مراحل میں ویلڈ کے معیار یا وشوسنییتا کے ساتھ مسائل پیدا کر سکتے ہیں۔
سولڈر پیسٹ پرنٹنگ کے دوران، سولڈر پیسٹ کی موٹائی، رقبہ اور جگہ کو کنٹرول کرنا ضروری ہے۔ جیسا کہ جزو رکھا جا رہا ہے، اجزاء کو ان کے متعلقہ پیڈ پر درست طریقے سے رکھا جانا چاہیے۔ ریفلو سولڈرنگ کے عمل کے دوران، متعدد مقامات پر مستحکم سولڈر جوائنٹ بنانا ضروری ہے۔ ایک ہی وقت میں، ضرورت سے زیادہ درجہ حرارت، سطحوں کا ناکافی گیلا ہونا، یا سولڈر جوڑوں کی نامکمل تشکیل جیسے حالات کو روکنا ضروری ہے۔
تاہم، اصل پیداوار میں، اسے ان تینوں عمل تک محدود نہیں کیا جا سکتا۔ یہ سب متعلقہ ہے۔ سنگل پروسیس چین میں فارم ورک، سولڈر پیسٹ کنڈیشن، فیڈ سیٹنگز، پیچ میتھڈ، نوزل کنڈیشن، ری فلو پروفائل، اور پوسٹ ری فلو ڈٹیکشن شامل ہیں۔ اگر ابتدائی مرحلے کے پیرامیٹرز کو مناسب طریقے سے کنٹرول نہیں کیا جاتا ہے تو، بعد میں ویلڈنگ اور معائنہ کے آپریشن متاثر ہونے کا امکان ہے.
مینوفیکچرنگ ونڈو اس وقت مزید محدود ہو جاتی ہے جب بورڈ میں BGAs، چھوٹے پیسیو، فائن-پِچ کنیکٹر، یا کافی تھرمل ماس تبدیلیوں والے پیڈ ہوتے ہیں۔ کچھ بورڈ پہلے تو ٹھیک لگ سکتے ہیں، لیکن آخرکار وہ چھوٹے مسائل دکھا سکتے ہیں جیسے ناقص سولڈر جوڑ، ناقص کنکشن، یا متضاد اور چیلنج کرنے والے ٹیسٹ کے نتائج۔
ٹانکا لگانا Pبہت Pکللا Sets First Qعمر Bاونڈری
جب ہم سائٹ پر سولڈرنگ کے مسائل کا معائنہ کرتے ہیں، تو ہم اکثر آخر تک وجہ کا پتہ لگاتے ہیں، صرف یہ جاننے کے لیے کہ مسئلہ درحقیقت سولڈر پیسٹ پرنٹنگ میں ہے، SMD یا ری فلو سولڈرنگ میں نہیں۔
بہت زیادہ ٹانکا لگانے والی پیسٹ پرنٹ کو باریک پنوں کو ٹانکا لگانا آسان بناتا ہے۔ اگر بہت کم پرنٹ کیا جاتا ہے تو، ٹانکا لگانے والے جوڑ کافی مضبوط نہیں ہوسکتے ہیں۔ یہاں تک کہ اگر سٹینسل خود ٹھیک ہے، غیر مستحکم سولڈر پیسٹ کی ریلیز مختلف پیڈز میں سولڈر کے مواد میں فرق پیدا کر سکتی ہے۔
یہی وجہ ہے کہ بہت سی فیکٹریاں براہ راست پلیسمنٹ کے مرحلے میں داخل ہونے کے بجائے پرنٹنگ کے بعد چیک اپ کرتی ہیں۔ کیونکہ اس وقت، اگر مسائل پائے جاتے ہیں، تو پیرامیٹرز کو ایڈجسٹ کرنا یا دوبارہ پرنٹ کرنا آسان ہے۔ اجزاء کے منسلک ہونے کے بعد، ان پر دوبارہ کام کرنا زیادہ مہنگا اور وقت طلب ہوگا۔
ریفلو Cکنٹرول Aنقائص Mایسک Tوہ Sبڑی عمر کے Aپیپرنس
ریفلو ویلڈنگ صرف ایک مقررہ وکر کا اطلاق نہیں کر سکتی۔ اصل پیداوار میں، ہم پی سی بی مواد، تانبے کی تہہ کی تقسیم، جزو حرارت جذب، اور ٹن پیسٹ اور ڈیوائس کے درجہ حرارت کی ضروریات کے مطابق پیرامیٹرز کو ایڈجسٹ کرتے ہیں۔ یہاں تک کہ اسی پروجیکٹ کے لیے، جب تک تانبے کی تہہ موٹی ہو جائے یا کنیکٹر تبدیل ہو جائے، اصل سیٹ اپ کی دوبارہ تصدیق کرنے کی ضرورت پڑ سکتی ہے۔
دوبارہ آرڈرز کے لیے، ہم صرف پچھلے بیچ سے سیٹنگز کاپی نہیں کریں گے۔ پیداوار سے پہلے، انجینئر پچھلے فرنس کے درجہ حرارت کی وکر اور پیداوار کے ریکارڈ کو چیک کرے گا، اور پھر تصدیق کرے گا کہ آیا اس بار پی سی بی، اجزاء یا کنیکٹرز میں کوئی تبدیلیاں ہوئی ہیں۔ اگر پلیٹ کے ڈھانچے کو ایڈجسٹ کیا جاتا ہے تو، اصل ریفلکس پیرامیٹرز کو بھی دوبارہ چیک کرنے کی ضرورت ہے۔
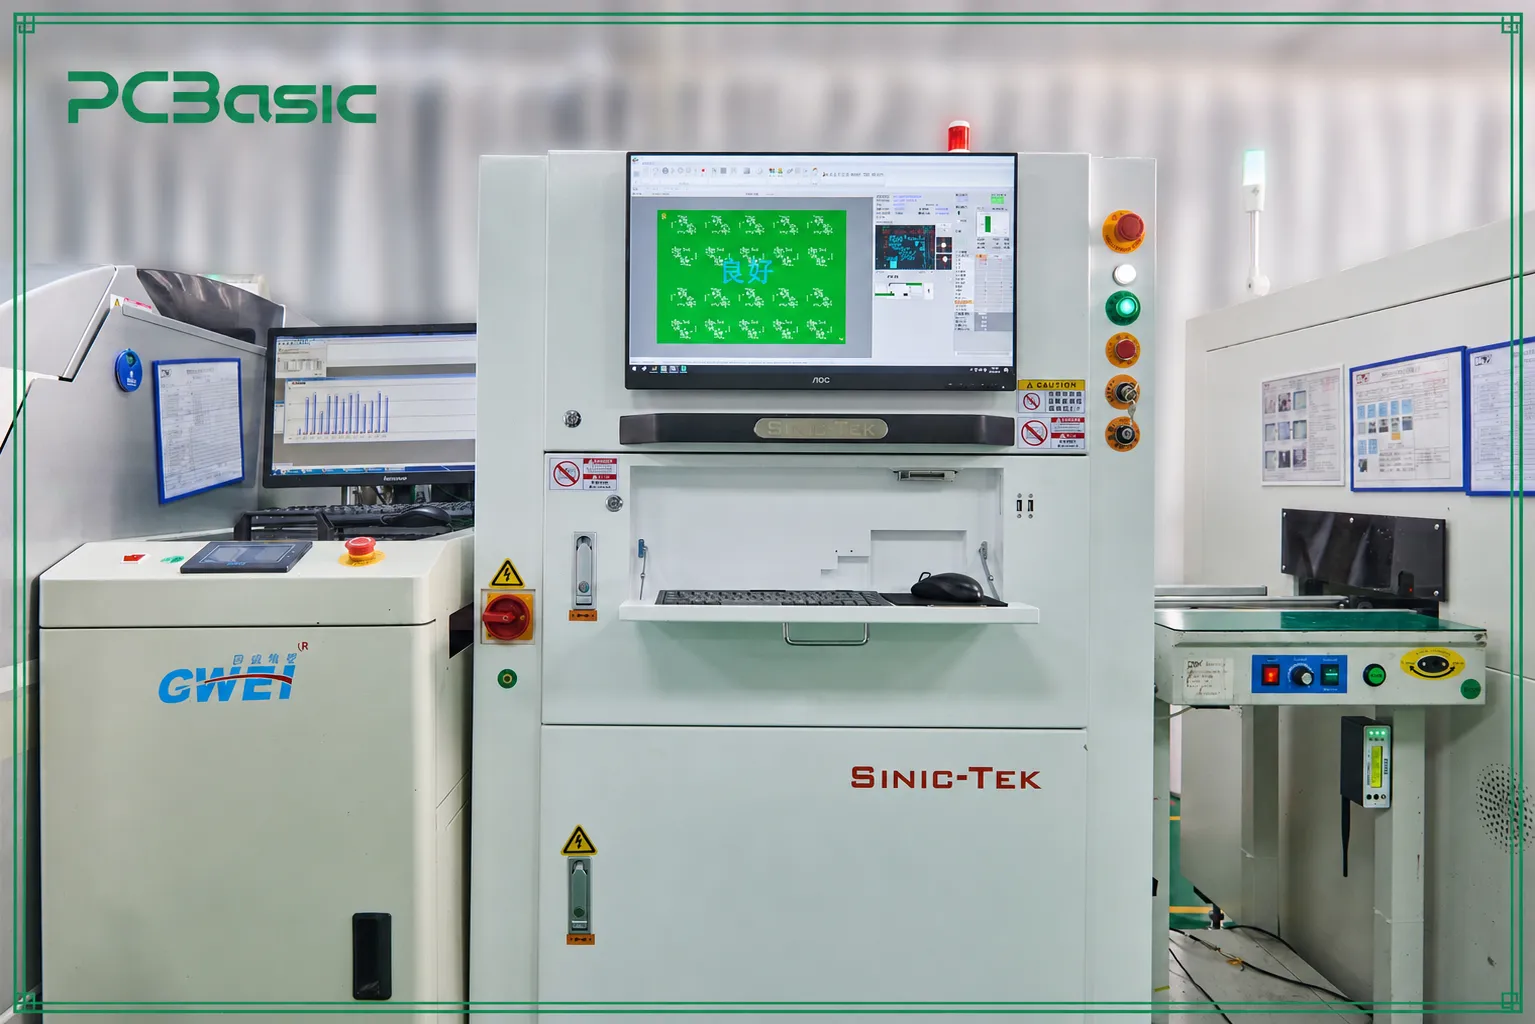
PCBasic میں، یہ ریکارڈ بھی ٹیسٹ کے نتائج کے ساتھ دیکھے جاتے ہیں۔ پرنٹنگ کے بعد، SPI کا استعمال یہ چیک کرنے کے لیے کریں کہ آیا سولڈر پیسٹ یکساں ہے؛ پیچ اور ری فلو کے بعد، اجزاء کی پوزیشن اور سطح کے سولڈر جوڑوں کو چیک کرنے کے لیے AOI استعمال کریں۔ BGA جیسے اجزاء کے لیے جو سولڈر جوائنٹ نہیں دیکھ سکتے، اجزاء کی پوزیشن اور سطح کے سولڈر جوڑوں کو چیک کرنے کے لیے AOI استعمال کریں۔ BGA جیسے اجزاء کے لیے جو سولڈر جوڑ نہیں دیکھ سکتے، ضرورت کے مطابق ایکسرے معائنہ استعمال کریں۔ یہ مسائل کا جلد پتہ لگانے کی اجازت دیتا ہے اور خراب بورڈ کو بعد کے عمل میں جانے سے روکتا ہے۔
معائنہ کو ایس ایم ٹی چیک کو الیکٹریکل ٹیسٹنگ سے الگ کرنا چاہیے۔
معائنہ صرف اس صورت میں اچھی طرح سے کیا جا سکتا ہے جب ہر عمل میں بہت واضح کام ہو۔ فیکٹریاں پیداوار کے تمام مراحل پر متعدد معائنے لگاتی ہیں ——آخر کار، ایک فوری معائنہ میں ہر خرابی کو تلاش کرنا ناممکن ہے۔ درج ذیل جدول میں ہر چوکی کے معائنہ کے مواد اور SMT اسمبلی کے عمل میں اس کے مقام کی فہرست دی گئی ہے۔
|
چیک پوائنٹ
|
یہ کیا چیک کرتا ہے۔
|
یہ معاملہ کیوں ہے
|
|
ایس پی آئی
|
سولڈر پیسٹ والیوم، اونچائی، رقبہ، اور ڈپازٹ پوزیشن
|
اجزاء رکھنے سے پہلے پرنٹ کے مسائل کو پکڑتا ہے۔
|
|
اے او آئی
|
مرئی اجزاء کی موجودگی، پوزیشن، واقفیت، قطبیت، اور سولڈر کے نقائص
|
ری فلو کے بعد عام SMT نقائص تلاش کرتا ہے۔
|
|
ایکس رے
|
پوشیدہ سولڈر جوڑ، ویوائڈنگ، اور BGA سے متعلق خطرات
|
سولڈر کا معائنہ کرتا ہے۔ جوڑ جو سطح سے نظر نہیں آتے
|
|
ایف اے آئی
|
BOM، پلیسمنٹ، اور منظور شدہ فائلوں کے خلاف پہلے مکمل بورڈ
|
دہرانا رک جاتا ہے۔ed بیچ کے جاری رہنے سے پہلے غلطیاں
|
|
بجلی کی جانچ
|
تسلسل، برقی رویے، یا پروڈکٹ کے مخصوص افعال
|
تصدیق کرتا ہے کہ آیا جمع شدہ PCBA برقی طور پر کام کرتا ہے۔
|
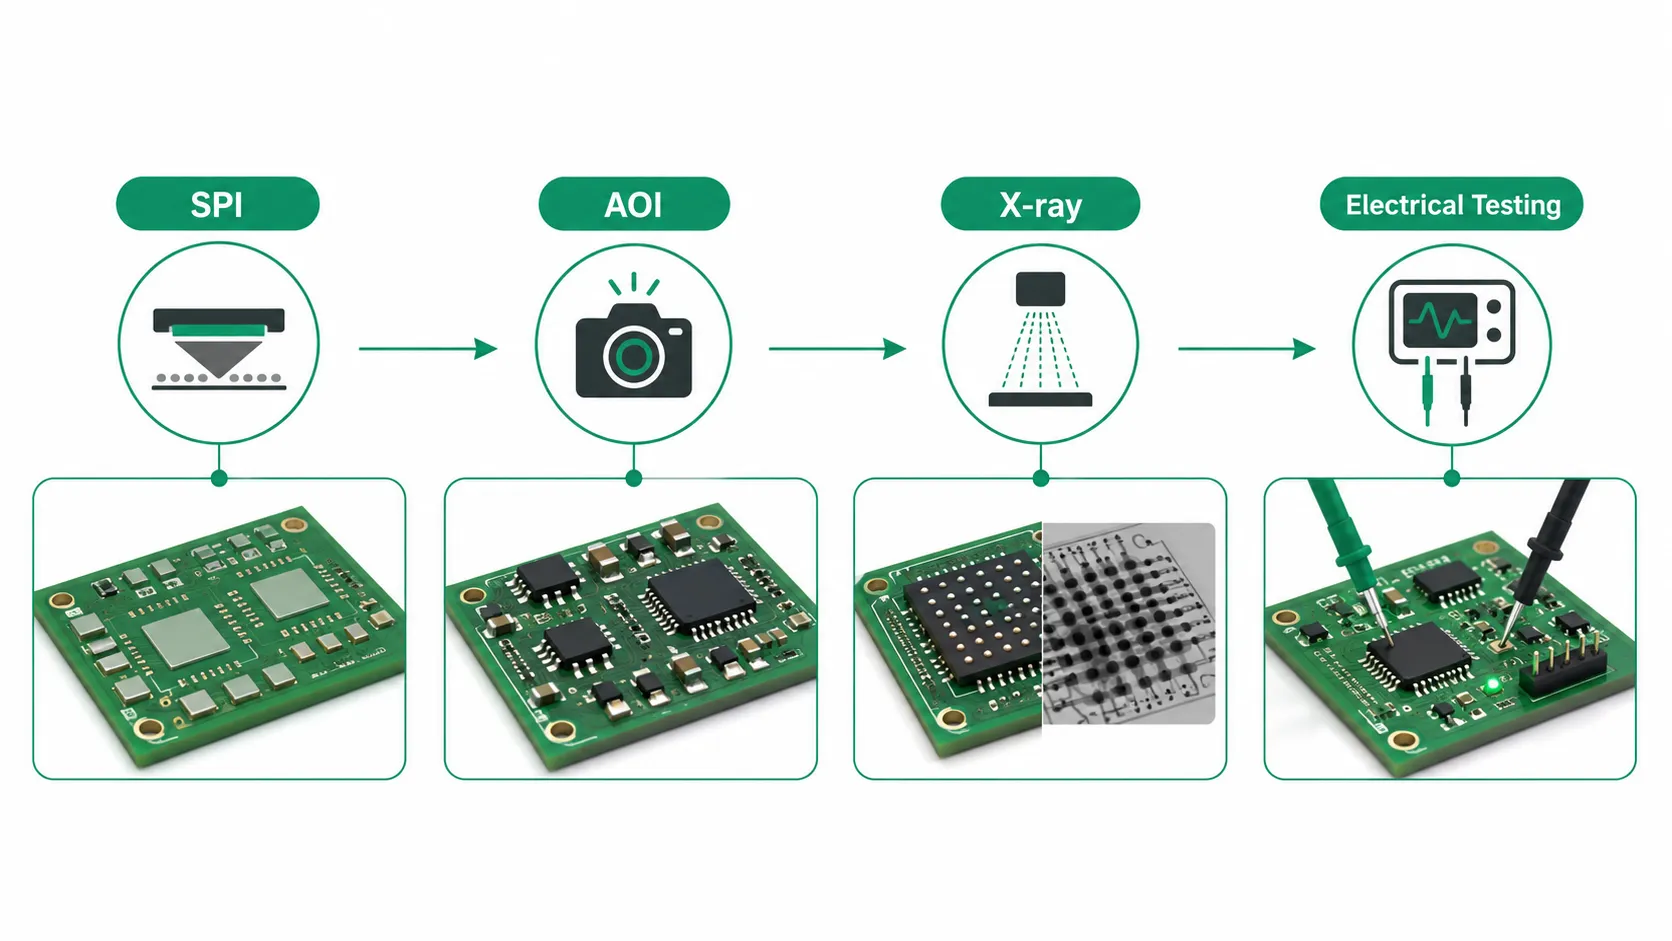
اسمبلی کے بعد، ایک سرکٹ بورڈ کامل لگ سکتا ہے، لیکن ہمیں پھر بھی اس بات کی تصدیق کرنے کی ضرورت ہے کہ یہ منصوبہ بندی کے مطابق کام کرتا ہے۔ اس موقع پر، ہم پروجیکٹ کے لحاظ سے فنکشنل ٹیسٹنگ، فلائنگ پروب ٹیسٹنگ، اور ان سرکٹ ٹیسٹنگ جیسے ٹیسٹ متعارف کراتے ہیں۔ AOI اسے پورا نہیں کر سکتا۔ یہ واضح سولڈرنگ اور پلیسمنٹ کی غلطیاں دیکھ سکتا ہے، لیکن یہ نہیں بتا سکتا کہ آیا سرکٹ کام کرتا ہے جیسا کہ اسے کرنا چاہیے۔ نتیجے کے طور پر، یہاں تک کہ اگر بورڈ AOI اسکین کے بعد کامل لگتا ہے، پی سی بی اے الیکٹریکل ٹیسٹنگ یہ اب بھی خرابی کا سبب بن سکتا ہے.
یہ دوسری طرف بھی کام کر سکتا ہے۔ یہاں تک کہ اگر کوئی بورڈ بنیادی الیکٹریکل ٹیسٹنگ پاس کرتا ہے، تب بھی اسے مزید پروسیسنگ کی ضرورت پڑ سکتی ہے جیسے پروگرامنگ، کیبل کنکشن، انکلوژر انسٹالیشن، یا اصل بوجھ کے حالات میں توثیق۔
PCBasic میں، ہم ہر بورڈ پر ہر ٹیسٹ نہیں چلاتے۔ ہم سب سے پہلے بورڈ، اجزاء، اور ممکنہ طور پر پیش آنے والے مسائل کو دیکھتے ہیں، پھر فیصلہ کرتے ہیں کہ SPI، AOI، ایکس رے، پہلے مضمون کا معائنہ، فلائنگ پروب ٹیسٹنگ، یا فنکشنل ٹیسٹنگ کی اصل میں کہاں ضرورت ہے۔ مقصد آسان ہے: جلد از جلد مسائل کو پکڑیں اور یقینی بنائیں کہ ہر نتیجہ صحیح پروڈکشن بیچ میں واپس آ سکتا ہے۔
ٹریس ایبل ریکارڈز ایس ایم ٹی، ٹیسٹنگ اور باکس بلڈ کو جوڑتے ہیں۔
نمونے کے ٹیسٹ کے ایک پاس ہونے کا مطلب یہ نہیں ہے کہ عمل کو مستقل طور پر دہرایا جاسکتا ہے۔ یہ وہ جگہ ہے جہاں پروڈکشن ریکارڈ کام آتا ہے۔ اگر بعد میں آنے والے بورڈ کے ساتھ کوئی مسئلہ ہے تو، ٹیم کو یہ جاننے کی ضرورت ہے کہ مواد کا کون سا بیچ استعمال کیا گیا تھا، کون سا پیچ پروگرام استعمال کیا گیا تھا، جانچ کے دوران کیا پایا گیا تھا، آیا اس کی مرمت کی گئی ہے، اور کون سے ٹیسٹ کے نتائج اس بورڈ یا بیچ سے مطابقت رکھتے ہیں۔
ٹریس ایبل ریکارڈ صرف بعد میں مفید نہیں ہوتے جب کچھ غلط ہو جاتا ہے۔ پروفنگ سے لے کر چھوٹے بیچوں تک اور اس کے بعد دوبارہ آرڈرز تک، انجینئرز ان ریکارڈز کو مختلف بیچوں کا موازنہ کرنے کے لیے استعمال کر سکتے ہیں۔ ریکارڈ کے بغیر، جب بھی کوئی مسئلہ درپیش ہوتا ہے، اسے شروع سے چیک کرنا ضروری ہے۔ ریکارڈ کے ساتھ، پیداوار کا اگلا بیچ سب سے پہلے استعمال شدہ مواد، عمل، معائنہ اور ٹیسٹوں کو یہ فیصلہ کرنے سے پہلے چیک کر سکتا ہے کہ آیا ایڈجسٹمنٹ کی ضرورت ہے۔
Traceability Hایلپس Eوضاحت Dاثرات Iکے بجائے Oنلی Sorting Tواپس
PCBasic نے آزادانہ طور پر MES، IQC اور تیار کیا ہے۔ First آرٹیکل Iمعائنہ Sسسٹمز، اور انہیں CRM، ERP، IoT اور ESD مینجمنٹ ٹولز کے ساتھ جوڑ کر خریداری، گودام، پیداوار اور معائنہ میں کلیدی ڈیٹا کو ریکارڈ اور ٹریک کیا۔ یہ ڈیجیٹل مینجمنٹ سسٹم ایک ہی وقت میں شینزین اور ہوازہو میں دو فیکٹریوں میں استعمال ہوتا ہے۔ دونوں فیکٹریوں کا کل رقبہ تقریباً 20,000 مربع میٹر ہے، جو بالترتیب چھوٹے بیچ اور بڑے پیمانے پر پیداوار پر مرکوز ہے۔
اندرونی نظاموں کے علاوہ، تیسرے فریق کا سرٹیفیکیشن بھی فیکٹری کی انتظامی صلاحیتوں کو جانچنے کا ایک حوالہ ہے۔ PCBasic ISO 9001, ISO 13485, IATF 16949, ISO 14001, ISO 45001, UL اور IPC کلاس 3 سے تصدیق شدہ ہے۔
سرٹیفیکیشن اس بات کی نشاندہی کرتا ہے کہ فیکٹری نے متعلقہ انتظامی معیارات قائم کیے ہیں، اور پروڈکشن ریکارڈز مزید اس بات کی عکاسی کر سکتے ہیں کہ آیا ان معیارات کو نافذ کیا گیا ہے۔ چاہے مواد، عمل، معائنہ اور ٹیسٹ مکمل طور پر دستاویزی ہوں اکثر اس بات کی بہتر تفہیم فراہم کرتے ہیں کہ فیکٹری روزانہ کی بنیاد پر کیسے انجام پاتی ہے۔
پی سی بی اے مکمل ہونے کے بعد ان ریکارڈوں میں خلل نہیں آنا چاہیے۔ بہت سے پروڈکٹس کو ابھی بھی اس میں فٹ کرنے کی ضرورت ہے۔ دیوار، منسلک کیبلز، فرم ویئر کے ساتھ پروگرام کردہ، یا ڈسپلے، سینسر، اور دیگر اجزاء کے ساتھ کام کرتے ہیں۔ اس مرحلے پر، سامنے SMT کا معیار اب بھی اہم ہے، لیکن کچھ مسائل صرف اسمبلی یا حتمی فنکشنل ٹیسٹنگ کے دوران ہی ظاہر ہوتے ہیں۔
بہت سی خامیاں صرف باکس بنانے کے مرحلے پر ہی ظاہر ہوتی ہیں۔ اب اس بات کی تصدیق کرنا ضروری ہے کہ PCBA کو ڈیوائس میں انسٹال کیا جا سکتا ہے اور یہ انسٹالیشن کے بعد بھی اسی طرح کام کرتا رہے گا۔
اکثر، نتیجہ چند اہم عناصر پر منحصر ہوتا ہے۔ بڑھتے ہوئے سوراخ، کیبل کی لمبائی، ہاؤسنگ کلیئرنس، ٹیسٹ پوائنٹ کی جگہ، اور کنکشن کی واقفیت چند مثالیں ہیں۔ گرمی کی کھپت کی ناکافی جگہ یا بوجھل فرم ویئر آپریشن بعد میں اسمبلی اور جانچ کو مزید مشکل بنا دے گا۔
ہاؤسنگ ڈیزائن مکمل ہونے سے پہلے حتمی فنکشنل ٹیسٹنگ کی بہترین منصوبہ بندی کی جاتی ہے۔ اگر ٹیسٹ فکسچر کو بٹن، انٹرفیس، اشارے کی روشنی یا لوڈ پوائنٹس سے رابطہ کرنے کی ضرورت ہے، تو اسے ٹیسٹ پوزیشن اور آپریٹنگ اسپیس کے مارجن کے ساتھ ڈیزائن کیا جانا چاہیے۔
اس کی وجہ سے، صرف سرکٹ بورڈ کا حوالہ دینا بعد میں اسمبلی میں شامل ہر خطرے کا حساب نہیں رکھتا۔ کوٹیشن کی درخواست کرتے وقت، یہ بتانا بہتر ہے کہ پروجیکٹ کون سے اقدامات کرے گا، کن ٹیسٹوں کی ضرورت ہے، آیا انکلوژر اور کیبلز شامل ہیں، آیا فرم ویئر مکمل ہے، اور اس کی تصدیق کیسے کی جائے گی۔
PCBasic PCBA کی پیداوار PCB اسمبلی، اجزاء کی خریداری، فنکشنل ٹیسٹنگ، اور لنک کر سکتی ہے۔ باکس کی تعمیر اسمبلی ان منصوبوں کے لیے جو بورڈ کی سطح کی اسمبلی سے آگے بڑھتے ہیں نہ کہ انہیں الگ عمل کے طور پر غور کرنے کے۔ اس طرح، وقت سے پہلے ضروریات کو پورا کرنا اور ان واقعات کو کم کرنا ممکن ہے جن میں حالات بہت بعد تک پورے نہیں ہوتے۔
پی سی بی فائلز اور بی او ایم بھیجتے وقت، اسمبلی نوٹس، ٹیسٹ کی ضروریات، انکلوژر کی حدود، اور متوقع تعمیراتی مرحلہ شامل کریں۔ یہ اس کے لیے کافی سیاق و سباق فراہم کرتا ہے۔ PCBasic پروجیکٹ دوبارہدیکھنے. انجینئرنگ اور سورسنگ ٹیمیں پہلے اسمبلی کے راستے کی جانچ کر سکتی ہیں، پھر قیمت اور لیڈ ٹائم کا حساب لگا سکتی ہیں۔ کم تفصیلات جن کی کمی ہے۔ بعد میں، کم ایڈجسٹمنٹ.
نتیجہ
ایس ایم ٹی پی سی بی اسمبلی صرف بورڈ کے اجزاء کو منسلک کرنے کا عمل نہیں ہے۔ دستاویز کے جائزے، سولڈر پیسٹ کی پرنٹنگ، ماؤنٹنگ، اور ری فلو سولڈرنگ سے لے کر، بعد کے معائنے، ٹیسٹ ریکارڈ رکھنے، اور حتمی مصنوعات کی تیاری تک، ہر قدم کا اثر اگلے مرحلے پر ہوتا ہے۔ پچھلے مرحلے میں ایک چھوٹی سی غلطی پروڈکٹ کے استعمال میں آنے کے بعد دوبارہ کام کرنے، دوبارہ ترتیب دینے، یا یہاں تک کہ مسائل کی دریافت کا باعث بن سکتی ہے۔
پیداوار میں حقیقی استحکام آلات کے ایک ٹکڑے کی رفتار یا کسی ایک عمل کی انفرادی فضیلت میں مضمر نہیں ہے۔ دستاویزات کا مماثل ہونا ضروری ہے، عمل کو مستحکم ہونا چاہیے، اور جانچ کو مناسب طریقے سے پوزیشن میں رکھنا چاہیے۔ ایس پی آئی، اے او آئی، ایکس رے، پہلے مضمون کا معائنہ، فلائنگ پروب ٹیسٹنگ اور فنکشنل ٹیسٹنگ ہر ایک مختلف مسائل کو حل کرتی ہے۔ ریکارڈز بھی ناگزیر ہیں۔ جب کوئی بے ضابطگی ہوتی ہے، تو ٹیم ریکارڈ کے ذریعے اس کا سراغ لگا سکتی ہے۔ جب اگلے بیچ کو پیداوار میں ڈال دیا جاتا ہے، تو دوبارہ تجربہ کرنے کی ضرورت نہیں ہے.
اسمبلی سپلائرز کا موازنہ کرتے وقت، کوٹیشن یقیناً اہم ہے، لیکن یہ واحد عنصر نہیں ہونا چاہیے۔ پراجیکٹ کے لیے درکار پروڈکشن کنٹرول، اسے کس حد تک حاصل کرنے کی ضرورت ہے، آیا ٹیسٹنگ اور فائنل اسمبلی بعد میں ضروری ہے، ان تمام پہلوؤں کو پہلے سے واضح طور پر بیان کیا جانا چاہیے۔ PCBasic پی سی بی مینوفیکچرنگ، اجزاء کی خریداری، پی سی بی اسمبلی، ٹیسٹنگ اور فائنل اسمبلی کو ضم کر سکتا ہے، جس سے پراجیکٹ کو بورڈ کی سطح کی پیداوار سے لے کر حتمی مصنوعات تک ترقی کی اجازت دی جا سکتی ہے۔
اکثر پوچھے گئے سوالات
Q1: ایس ایم ٹی پی سی بی اسمبلی کیا ہے؟
A1: ایس ایم ٹی پی سی بی اسمبلی سولڈر پیسٹ کا استعمال کرتے ہوئے سطح کے ماؤنٹ اجزاء کو پی سی بی پر چڑھانے کا عمل ہے، خود کار طریقے سے جگہ کا تعین، ریفلو سولڈرنگ، اور معائنہ.
Q2: کیا SMT معائنہ فنکشنل ٹیسٹنگ جیسا ہی ہے؟
A2: نمبر SPI، AOI، ایکس رے، اور FAI اسمبلی اور فائل کی مطابقت کے مختلف پہلوؤں کی تصدیق کرتے ہیں، جبکہ الیکٹریکل ٹیسٹنگ سرکٹ کے رویے اور فنکشن کو چیک کرتی ہے۔
Q3: کب کرنا چاہئے؟ la باکس کی تعمیر ضرورت بحث کی جائے؟
A3: انکلوژر، کیبل، فرم ویئر، اور حتمی جانچ کے فیصلوں کو حتمی شکل دینے سے پہلے ان پر تبادلہ خیال کیا جانا چاہیے۔