Global höghastighetsblandad volym PCBA tillverkare


9:00 -18:00, mån. - Fre. (GMT+8)
9:00 - 12:00, lör. (GMT+8)
(Förutom kinesiska helgdagar)
I takt med att elektroniska produkter blir mindre och kraftfullare behöver även tillverkningsprecisionen hos kretskort kontinuerligt förbättras. PCB Z-axisfräsning är en bearbetningsmetod som använder en CNC-maskin för att skära kretskortsmaterial längs vertikal riktning. Den kan fräsa spår, öppningar eller håligheter på kretskortet för att placera komponenter, minska kortets vikt eller förbättra elektrisk prestanda.
Denna process används ofta vid bearbetning av HDI-kort, RF-kort och flerskiktade komplexa kretskort. Den har mycket strikta krav på djupkontroll, och även en liten avvikelse kan skada de interna kopparlagren eller kretsspåren.
Vid konstruktion av Z-axelfräsning av ett kretskort måste vissa grundläggande mekaniska och dimensionella regler följas för att säkerställa noggrann bearbetning och enkel kortproduktion.
|
Designparameter |
Värderar |
|
Minsta fräsverktygsdiameter |
0.8 mm |
|
Standardfräsverktygsdiameter |
2.0 mm |
|
Specialfräsverktygsdiameter |
0.8 mm ≤ Ø ≤ 2.0 mm |
Den yttre formen och de inre öppningarna på ett kretskort kan bearbetas enligt designkrav. De yttre hörnen kan vara antingen rätvinkliga eller rundade, medan innerhörnen måste ha en radie som inte är mindre än fräsverktygets radie. Endast på detta sätt kan bearbetningen vara bekväm, och hörnet kommer inte att flisas eller verktyget kommer inte att gå sönder.
1. Kantfräsning ingår generellt i standardtillverkningen av kretskort och debiteras inte separat.
2. Det rekommenderas inte att fräsa in i kopparlagret för att undvika att påverka kortets hållfasthet eller orsaka delaminering.
3. I konstruktionsdokumenten rekommenderas det att markera kretskortets konturer med en linjebredd på 0.2 mm.
Fräsens bana löper vanligtvis i mitten av dessa linjer för att säkerställa måttens noggrannhet.
Sammantaget, så länge som storleken, djupet och avståndet mellan fräsarna är rimligt inställda, kan Z-axelfräsning uppnå hög bearbetningsnoggrannhet, god stabilitet och jämn kvalitet.
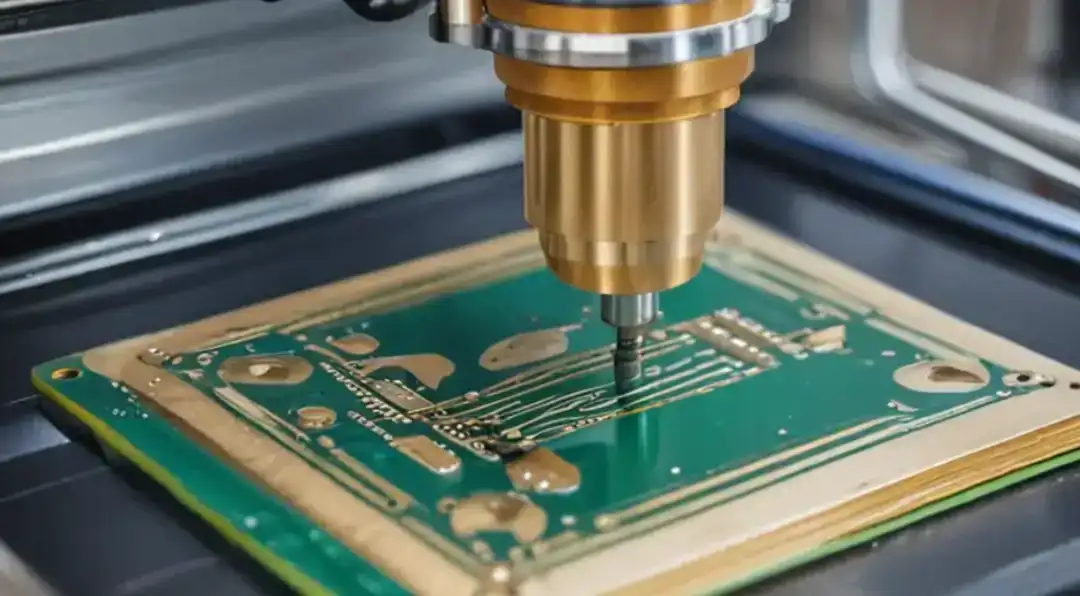
Z-axelfräsning kan exakt styra fräsdjupet och bearbeta stegvisa kaviteter, inbäddade komponenter och andra strukturer, vilket är något som vanliga etsningsprocesser inte kan uppnå.
Fräsning är en ren mekanisk process som inte använder kemiska lösningar, vilket gör den mer miljövänlig och mycket lämplig för prototyp- och småskalig produktion.
En enda CNC-maskin kan utföra olika operationer som borrning, spårfräsning och Z-axelfräsning, vilket sparar tid och förbättrar produktionseffektiviteten.
Fräsning är inte lika benäget för överbearbetning som etsning. Det kan bibehålla stabiliteten mellan arkets lager, göra skärningen renare och bindningen starkare. Det är särskilt lämpligt för produktion av tjocka plattor och flerskiktsplattor.
Z-axelfräsning av kretskort används ofta inom olika industrier och kretskortsdesigner, inklusive:
1. Kavitetsfräsning – Används för att bearbeta spår eller håligheter för inbäddade spån eller passiva komponenter.
2. Spår- och urfräsning – Skapar springor eller öppningar för kontakter, kylflänsar eller mekaniska kopplingar.
3. Stegvis fickfräsning – Fräser specifika områden för att uppnå olika skivtjocklekar.
4. V-scoring och panelseparation – Skär längs fördefinierade linjer för att separera kretskortspaneler effektivt.
5. Termisk kavitetsfräsning – Bildar fördjupningar i högeffektskretsar för att förbättra värmeavledningen.
6. Kontrollerad impedansdesign – Justerar dielektrisk tjocklek exakt för att säkerställa signalintegritet i RF- och höghastighetskort.
Z-axelfräsning av kretskort är ett mycket viktigt steg i avancerad kretskortstillverkning. Det är mer flexibelt och precist än traditionella etsnings- eller kantfräsmetoder, och kan också exakt styra fräsdjupet. Oavsett om det gäller inbyggda komponenter, förbättring av RF-prestanda eller minskning av kortet, spelar denna process en betydande roll i den nya generationen av elektroniska produkter.
Så länge ingenjörer behärskar designreglerna och tillämpningsmetoderna för Z-axelfräsning kan de uppnå fler innovationer i designen av kretskort med hög densitet och hög prestanda.
Telefonkontakt
Whatsapp: + 86-755-27218592
Dessutom har vi förberett en Hjälpcenter. Vi rekommenderar att du kontrollerar det innan du kontaktar oss, eftersom din fråga och svaret kan redan vara tydligt förklarade där.
Wechat-support
Dessutom har vi förberett en Hjälpcenter. Vi rekommenderar att du kontrollerar det innan du kontaktar oss, eftersom din fråga och svaret kan redan vara tydligt förklarade där.
WhatsApp-support
Dessutom har vi förberett en Hjälpcenter. Vi rekommenderar att du kontrollerar det innan du kontaktar oss, eftersom din fråga och svaret kan redan vara tydligt förklarade där.