Global höghastighetsblandad volym PCBA tillverkare


9:00 -18:00, mån. - Fre. (GMT+8)
9:00 - 12:00, lör. (GMT+8)
(Förutom kinesiska helgdagar)
Hemsida > Blogg > Kunskapsbas > Precisionens avgörande roll i montering av hissstyrningskretskort
Innehållsförteckning
1. Var spelar precision störst roll vid montering av hissstyrningskretskort?
2. Varför bör material- och artikelkontroll komma före ytbehandling?
3. Hur kontrollerar SPI och AOI olika monteringsrisker?
4. Varför behöver blandade SMT- och hålmonterade delar separat uppmärksamhet?
5. När är röntgen nödvändig och när räcker det inte?
6. Varför är funktionstestning viktig efter att kortet ser korrekt ut?
7Hur kan köpare förhindra att precisionen minskar efter prototypen?
8Slutsats: Varför spelar precision roll utöver den första versionen?
Har du någonsin sett detta hända? Tden första omgången av prototyper fungerar perfekt, men när det gällde efterföljande produktion började enstaka problem uppstå. För vanliga elektroniska produkter är sådana problem redan besvärliga, men effekten kan bli ännu större med hisskontrollpaneler.
Hissstyrkortet behöver kontinuerligt ta emot sensor- och knappsignaler, processkontrolllogik, kommunicera med andra enheter och drivutgångar. Därför, Vid montering av kretskort för hissstyrning handlar precision om mycket mer än att bara placera komponenter i rätt position. Materialkontroll, lödning, inspektion, funktionstestning och produktionsregister spelar alla en roll.
För köpare, desto viktigare fråga är inte "kan detta Prototypen "arbeta nu", men om nästa sats, och satsen efter det, kan bibehålla samma kvalitet. En pålitlig industriell monteringsprocess för styrda kretskort bör göra den konsistensen repeterbar, mätbar och lättare att spåra när något går fel.
En hisskontroll ombord integrerar vanligtvis komponenter som logikkretsar, kommunikationsgränssnitt, kraftmoduler, reläer, kopplingsblock och fält-I/O. Det knepiga är att varje område kan misslyckas på olika sätt. Till exempel kan en liten avvikelse hos passiva komponenter påverka lödning kvalitet, en kontakt som inte sitter helt på plats kan orsaka instabil kontakt, och även om ett relä verkar vara normalt till utseendet, kan lödfogarna i de nedre genomgående hålen fortfarande ha problem.
Det vill säga, precisionen i monteringen av hissstyrningskretskortet garanteras inte av en enda process. Ocuco-landskapet Industriell kretskortsmontering bör utföra inspektioner och kontroller för olika risker i olika produktionssteg. Följande tabell listar flera vanliga risker och de mest lämpliga inspektions- och kontrollmetoderna för var och en.
|
Riskområde |
Användbar kontroll |
Vad köparen bör förvänta sig |
|
Felaktiga eller blandade komponenter |
IQC, stycklistakontroll, verifiering av första artikeln |
Korrekt delidentitet och revision |
|
Variation av lödpasta |
Schablonkontroll och SPI |
Stabil pastaavsättning före placering |
|
SMD-placeringsfel |
Placeringskontroll och AOI |
Position, polaritet, kontroller av saknade delar |
|
Dolda leder |
Röntgen vid behov |
Sikt bortom ytinspektion |
|
Relä, kontakt, terminalkopplingar |
Genomgående hålmontering och inspektion |
Stabila mekaniska och elektriska leder |
|
Logik- och gränssnittsfel |
Funktionell testning |
Styrelsens beteende under definierade förhållanden |
|
Upprepad byggdrift |
MES och produktionsregister |
Spårbar process- och omarbetningshistorik |
Många av dessa kontroller måste faktiskt slutföras innan komponentmonteringsprocessen påbörjas. filer, BOM-versioner, godkända ersättningsmaterial, testkrav och kritiska komponenter bör alla bekräftas innan kretskortet skickas för SMT.
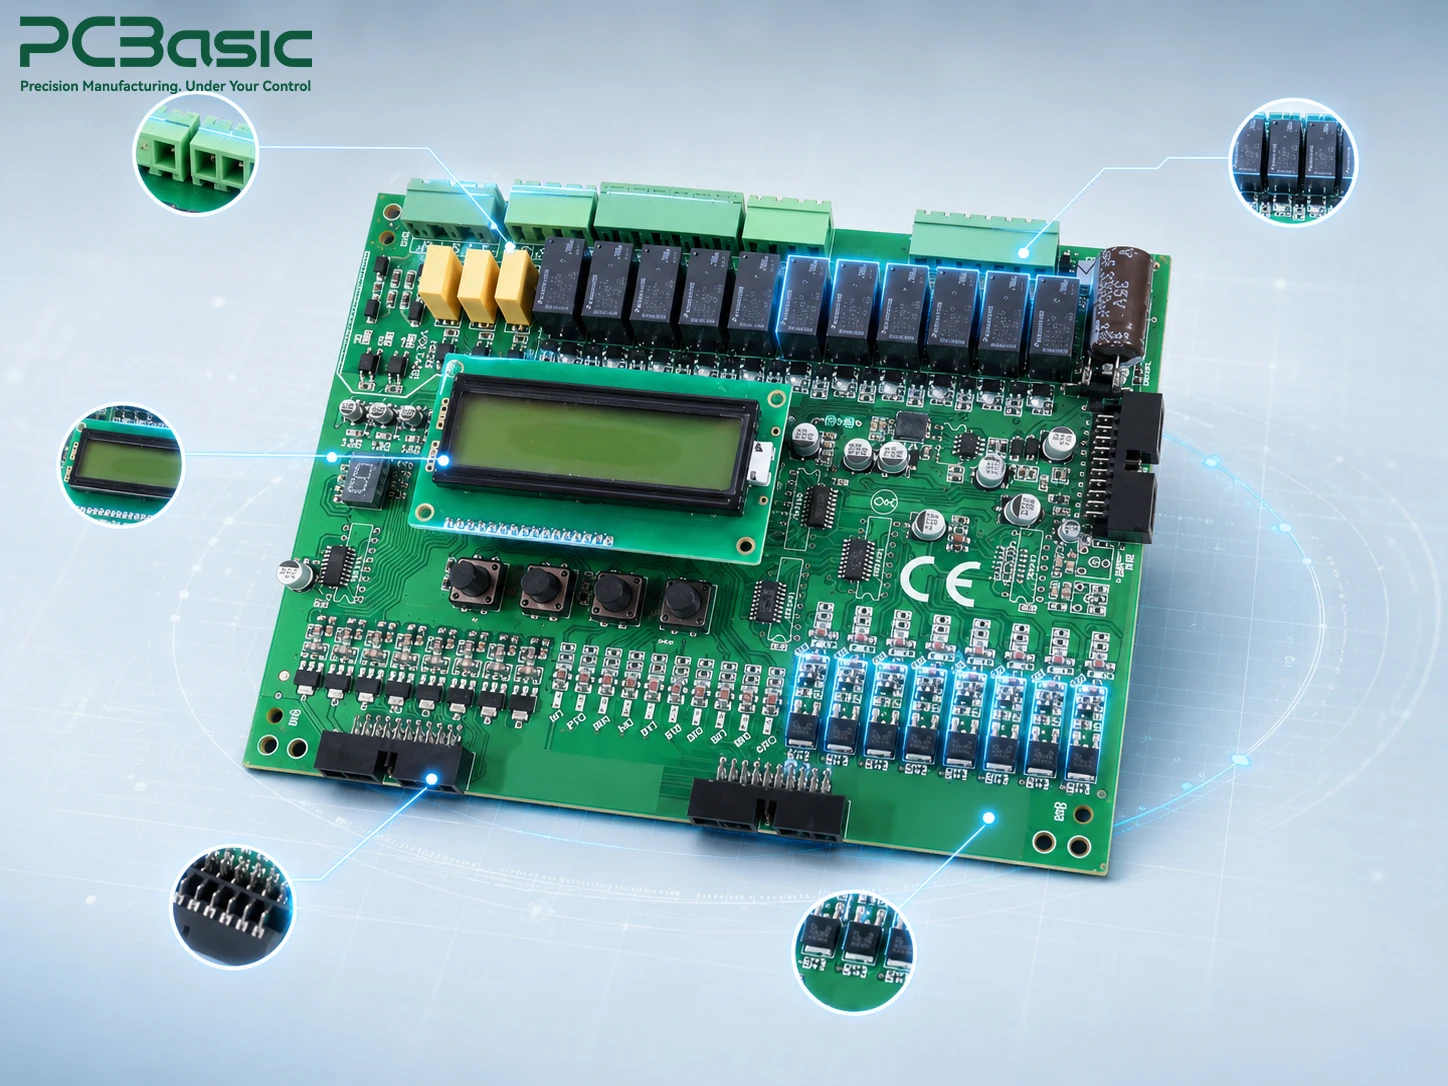
Vissa problem som verkar orsakas av lödning uppstod faktiskt långt före SMT-processen. Till exempel, att använda felaktiga komponenter, oanvändagodkänd ersättare, fuktexponering, eller avvikelser mellan produktionsmaterial och den senaste designversionen.
För industriella kretskortsmonteringsprojekt måste komponenterna bekräftas och hanteras innan de går in i produktionsprocessen. ESD-känsliga komponenter kräver antistatisk behandling enligt kraven, medan hygroskopiska komponenter måste torkas och förvaras enligt deras förpackningsstatus, exponeringstid och MSL-krav. I vissa fall kan de också behöva bakas.
PCBasic hanterar material genom metoder som inkommande inspektion med IQC, intelligent lagerhållning, torkskåp, ESD-kontroll och röntgenkomponenter. räknaProduktionssystemet kontrollerar även stycklistan. Dessa kontroller hjälper till att upptäcka felaktiga delar, blandade material och problem med materialtillståndet innan monteringen påbörjas, istället för att vänta tills de färdiga korten behöver felsökas.
Den första Artikeln är det allra första steget i att omvandla designdata till en faktisk PCBA. Innan resten av satsen fortsätter, kan tillverkaren genom den första delen bekräfta om komponenten artikelnummer, värden, orientering, placering, och processinställningarna överensstämmer med produktionsdata.
PCBasic använder en själv-utvecklade först-Artikeln inspektionssystem och registrerar relevant produktionsdata via MES. För montering av styrkort, när kretskortsversionen, stycklistan, monteringsdata eller processändringar, eller när godkända ersättningsmaterial används, bekräfta den första Artikeln kan hjälpa till att identifiera problem snabbt och förhindra att fel fortsätter i efterföljande batchproduktion.
Ocuco-landskapet Process för PCB-montering ger köpare en praktisk bild av hur förberedelse, montering, inspektion och testning kan kopplas samman.
SPI och AOI är inte utbytbara. De inspekterar olika steg och besvarar olika frågor.
Applicering av lödpasta före montering av komponenter kan påverka den efterföljande lödkvaliteten. Otillräcklig mängd lödpasta kan leda till felaktig lödning eller avbrott i kretsar, medan för mycket lödpasta ökar risken för bryggbildning. För komponenter med fin lödning är mängden lödpasta och appliceringens jämnhet särskilt viktig.
PCBasic använder 3D SPI för att detektera lödpastautskrift i SMT-produktion och upptäcker onormal lödpasta i mängd, position eller form före montering. Detta möjliggör snabba justeringar innan problemet uppstår i monterings- och omlödningsprocessen, vilket minskar efterföljande lödfel.
AOI används huvudsakligen för att upptäcka saknade komponenter, avvikelser i komponentplacering, polaritetsfel och synliga svetsavvikelser. PCBasic använder AOI för inspektion efter SMT-omlödning. Utseendeinspektioner för hålmontering och våglödningsprocesser schemaläggs också därefter.
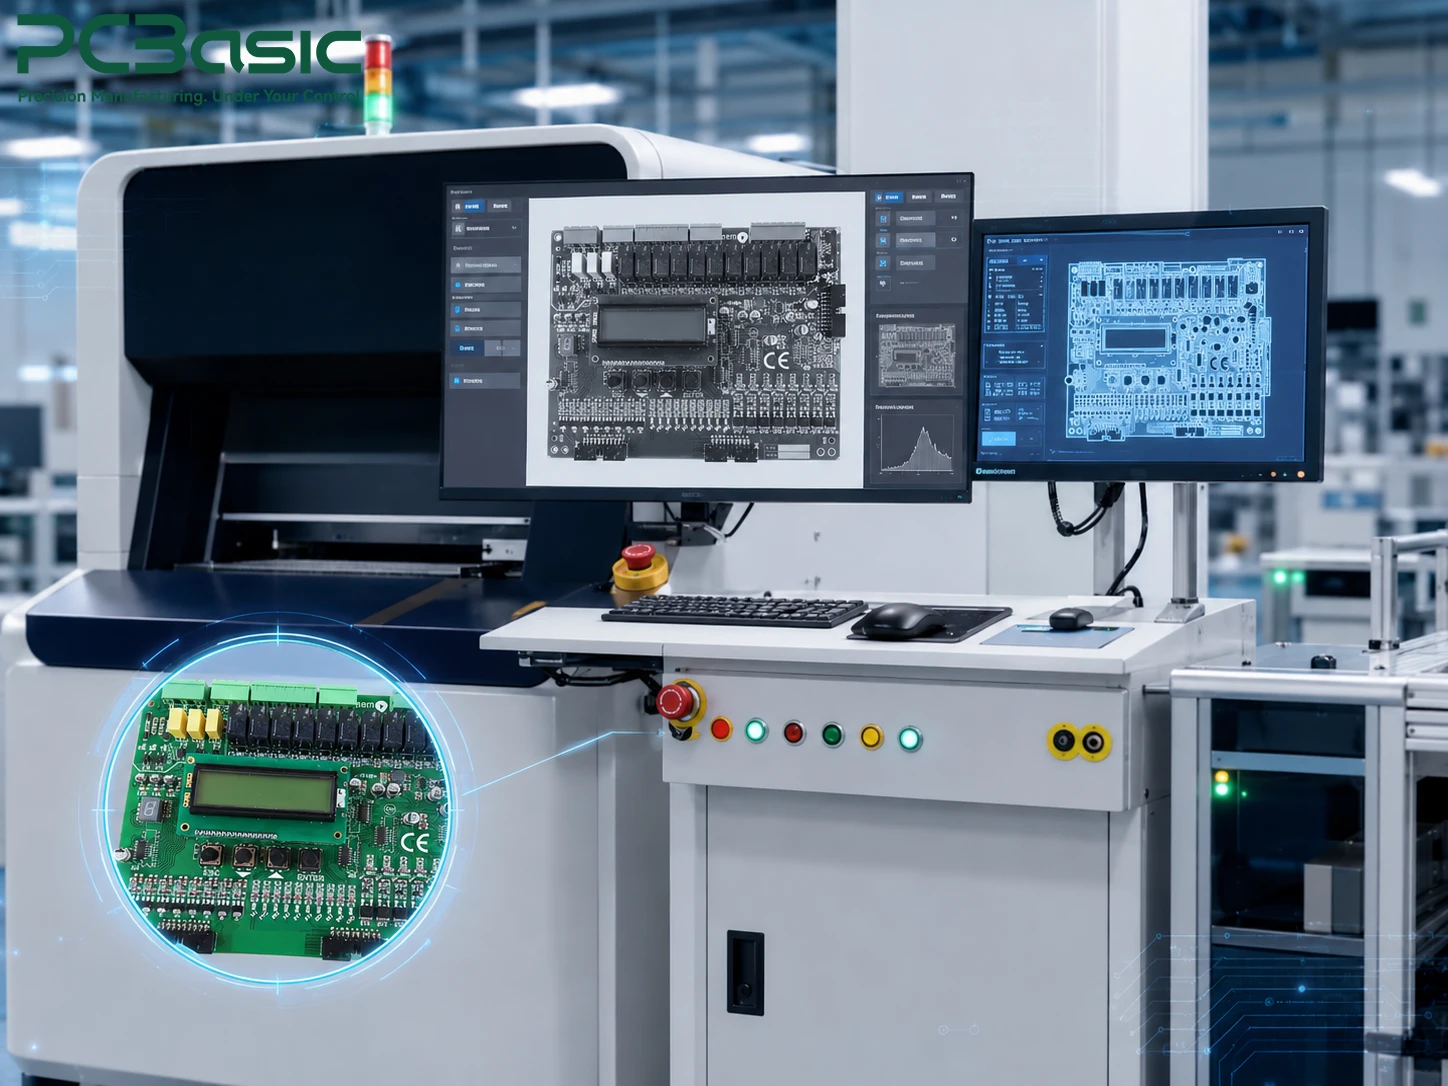
AOI kan dock bara upptäcka problem som är synliga på ytan. Vid montering av hissstyrningskretskort kan det inte enbart bekräftas med AOI huruvida de dolda lödfogarna är tillförlitliga och huruvida kommunikationsgränssnitten fungerar korrekt. Därför är AOI en viktig del av kvalitetskontrollen, men den kan inte ersätta röntgen- eller funktionstestning.
Hisskontrollen ombord innehåller vanligtvis inte bara SMD-komponenter. Kontaktdon, reläer, kopplingsblock och andra komponenter som kräver högre mekanisk hållfasthet installeras ofta med hålmontering. Detta innebär också att olika risker som medför SMT och hålmontering måste beaktas samtidigt under produktionsprocessen.
Som ett resultat, kan ett industriellt styrkort gå igenom flera steg såsom lödpastautskrift, SMT-montering, omlödning, hålmontering, våglödning, fixa till, och slutinspektion. PCBasky stöder SMT, hålmontering/DIP-montering, testning och slutmontering, och dess PCBBA-produktionsprocess inkluderar även våglödning.
För köpareDet som verkligen förtjänar uppmärksamhet är inte bara om leverantören "kan utföra SMT", utan hur den ansluter och styr SMT- och håltagningsprocesserna. Till exempel om kontakterna är korrekt installerade, om kortet behöver jiggstöd, om svetspositionen är lätt att använda och hur man kontrollerar och hanterar efterbearbetning efter våglödning.
Om projektet omfattar blandad montering, industriell I/O, kommunikationsgränssnitt och funktionell testning, då leverantörens industriell PCB-monteringskapacitet är vanligtvis mer värd att uppmärksamma än bara monteringskapaciteten.
Röntgen är värdefullt när lödfogar är dolda under ett kapsling och inte kan bedömas från ytan. PCBasic har 3D-röntgeninspektionsutrustning i sin tillverkningskonfiguration och inkluderar röntgen i sitt kvalitetskontrollflöde.
Men röntgen kan inte bekräfta att golvlogiken är korrekt, att ett kommunikationsgränssnitt fungerar som avsett, eller att en utgång ändras korrekt när rätt ingång appliceras. Det är elektriska och funktionella frågor.
Detta är en viktig skillnad vid industriell kretskortsmontering: inspektion frågar om monteringen verkar ha byggts korrekt; testning frågar om kortet beter sig korrekt.
Ett styrkort kan klara en visuell inspektion och ändå sluta fungera i ett verkligt system. Felaktiga strömförsörjningsskenor kan vara felaktiga. En ingångskanal kanske inte läses korrekt. En reläutgång kanske inte växlar. Ett kommunikationsgränssnitt kanske inte svarar.
Testplanen bör utgå från den faktiska kortfunktionen. Beroende på designen kan kontrollerna inkludera uppstartsbeteende, strömförbrukning, nyckelspänningsskenor, digitala eller analoga I/O, reläutgångar, kommunikationsportar, programmerade funktioner och valda feltillstånd. Gränserna bör komma från kundens design och testspecifikation, inte från en generisk hissmall.
PCBasic stöder funktionstestning på kort- och systemnivå och kan utveckla testfixturer för PCBA-projekt. Dess kompletta tillverkningsomfång omfattar även kretskortstillverkning, komponentförsörjning, SMT, DIP, testning, slutmontering och inbränningstestning. Köpare som behöver mer än optisk inspektion kan granska... PCBA funktionstesterting.
Det är här det industriella kretskortet montering processen blir knuten till applikationens beteende. En leverantör bör kunna förklara vilka defekter som granskas genom processinspektion och vilka som kräver elektriska eller funktionella tester.
En prototyp kan fungera och nästa batch kan fortfarande misslyckas om produktionsbaslinjen är lös. Repeterbarhet kräver en kontrollerad överlämning från konstruktion till tillverkning.
Före Föraren produktionen börjar, bör köparen och tillverkaren först bekräfta kretskortsversionen, stycklistan Revision, godkänd ersättares, placering data, programmering filer, testspecifikationer, fixturversion samt specialtillverkning lödning eller beläggningskrav. Om någon av dessa punkter ändras senare bör tydliga register föras och spårbarhet säkerställas.
PCBasic registrerar produktionsprocessen genom dess MES och spårar det i kombination med IQC, först-Artikeln inspektion, ESD-kontroll och provtagning ombord foton etc. För industriprojekt med flera varianter och små partier är sådana register särskilt viktiga eftersom samma fabrik ofta producerar flera olika versioner och modeller av kretskort samtidigt.
Dessutom är certifiering av fabriksledningssystem inte detsamma som produktcertifiering. innehar certifieringar inklusive ISO 9001, ISO 13485, IATF 16949, ISO 14001 och ISO 45001, som täcker områden som kvalitetsledning, kvalitetsledning för medicintekniska produkter, kvalitetsledning för fordonsindustrin, miljöledning och arbetsmiljöledning. Dessa certifieringar kan indikera att företaget arbetar enligt motsvarande ledningssystem, men betyder inte att en viss hisskontrollant automatiskt har uppfyllt produktsäkerhetscertifieringen eller myndighetskraven för det slutliga hisssystemet.
En vag offertförfrågan ger vanligtvis en vag tillverkningsplan. För montering av hissstyrningskretskort bör köpare skicka tillräckligt med information för att process- och testbehov ska kunna identifieras tidigt.
Ett användbart paket innehåller normalt Gerber-data, stycklista, centroid- eller pick-and-place-data, monteringsritningar, kretskortsspecifikationer, förväntad kvantitet, målrevision och speciella processanteckningar. Lägg till programmeringsfiler och en funktionell testspecifikation när programmering eller testning krävs. För genomgående håldetaljer, klargör kontaktens orientering, mekaniska begränsningar och fixturbehov.
Om projektet går från prototyp till upprepad produktion, inkludera den godkända baslinjen för den första artikeln och en tydlig regel för utbyten. Det gör en offert för montering av styrkortet mer meningsfull eftersom leverantören kan prissätta själva inspektionen, fixturen, testningen och spårbarhetsarbetet.
Köpare kan granska PCBa-tillverkningstjänster för kretskort och kretskort och sedan begära en PCBA-offert med aktuella tillverkningsfiler. Ett komplett paket ger båda sidor en bättre grund för att diskutera testtäckning före produktion.
In hisskontrollkretskort montering, precision handlar inte bara om huruvida komponenterna är korrekt placerade. Det som verkligen spelar roll är hålla varje steg under kontroll, från material, lödpastautskrift, SMT-montering, genomgående hål lödning, till inspektion, funktionstestning och revidering ledning. Endast på detta sätt kan en testklar prototyp ha större chans att bibehålla samma kvalitet i efterföljande produktion.
För köpare, En pålitlig tillverkare behöver inte bara producera den första omgången av kort väl, utan bör också kunna förklara hur olika risker identifieras, kontrolleras och registreras, och upprätthålla enhetlighet i efterföljande omgångar. Detta är också nyckeln till att uppnå stabil massproduktion för industriell montering av styrda kretskort.
F1: Vilken är den viktigaste inspektionsmetoden för montering av hissstyrningskretskort?
A1: Det finns ingen enskild metod som täcker alla risker. SPI är användbart för lödpasta, AOI för synliga monteringsförhållanden, röntgen för dolda fogar vid behov och funktionstestning av elektriskt beteende. Rätt kombination beror på kortet design och testkrav.
F2: Varför kan ett hissstyrkort klara AOI men ändå misslyckas med funktionstestning?
A2: AOI kontrollerar synliga tillverkningsförhållanden, inte hela kretsens beteende. Ett kort kan se korrekt ut men fortfarande ha problem med strömförsörjning, programmering, I/O, kommunikation eller komponentvärde. Funktionstestning utför test av styrkortets montering mot definierade elektriska eller driftsförhållanden.
F3: Vad bör köpare kontrollera när de jämför leverantörer av industriella kretskortsmonteringar?
A3: Kontrollera mer än bara placeringskapaciteten. Granska kontroll av inkommande material, verifiering av första artikeln, SPI- och AOI-täckning, röntgenkapacitet vid behov, hålmontering, stöd för funktionstester, spårbarhet och ändringskontroll. En disciplinerad industriell kretskortstillverkningsprocess är lättare att skala upp än en som huvudsakligen förlitar sig på slutinspektion.
Monteringsförfrågan
Omedelbar offert
Telefonkontakt
Whatsapp: + 86-755-27218592
Dessutom har vi förberett en Hjälpcenter. Vi rekommenderar att du kontrollerar det innan du kontaktar oss, eftersom din fråga och svaret kan redan vara tydligt förklarade där.
Wechat-support
Dessutom har vi förberett en Hjälpcenter. Vi rekommenderar att du kontrollerar det innan du kontaktar oss, eftersom din fråga och svaret kan redan vara tydligt förklarade där.
WhatsApp-support
Dessutom har vi förberett en Hjälpcenter. Vi rekommenderar att du kontrollerar det innan du kontaktar oss, eftersom din fråga och svaret kan redan vara tydligt förklarade där.