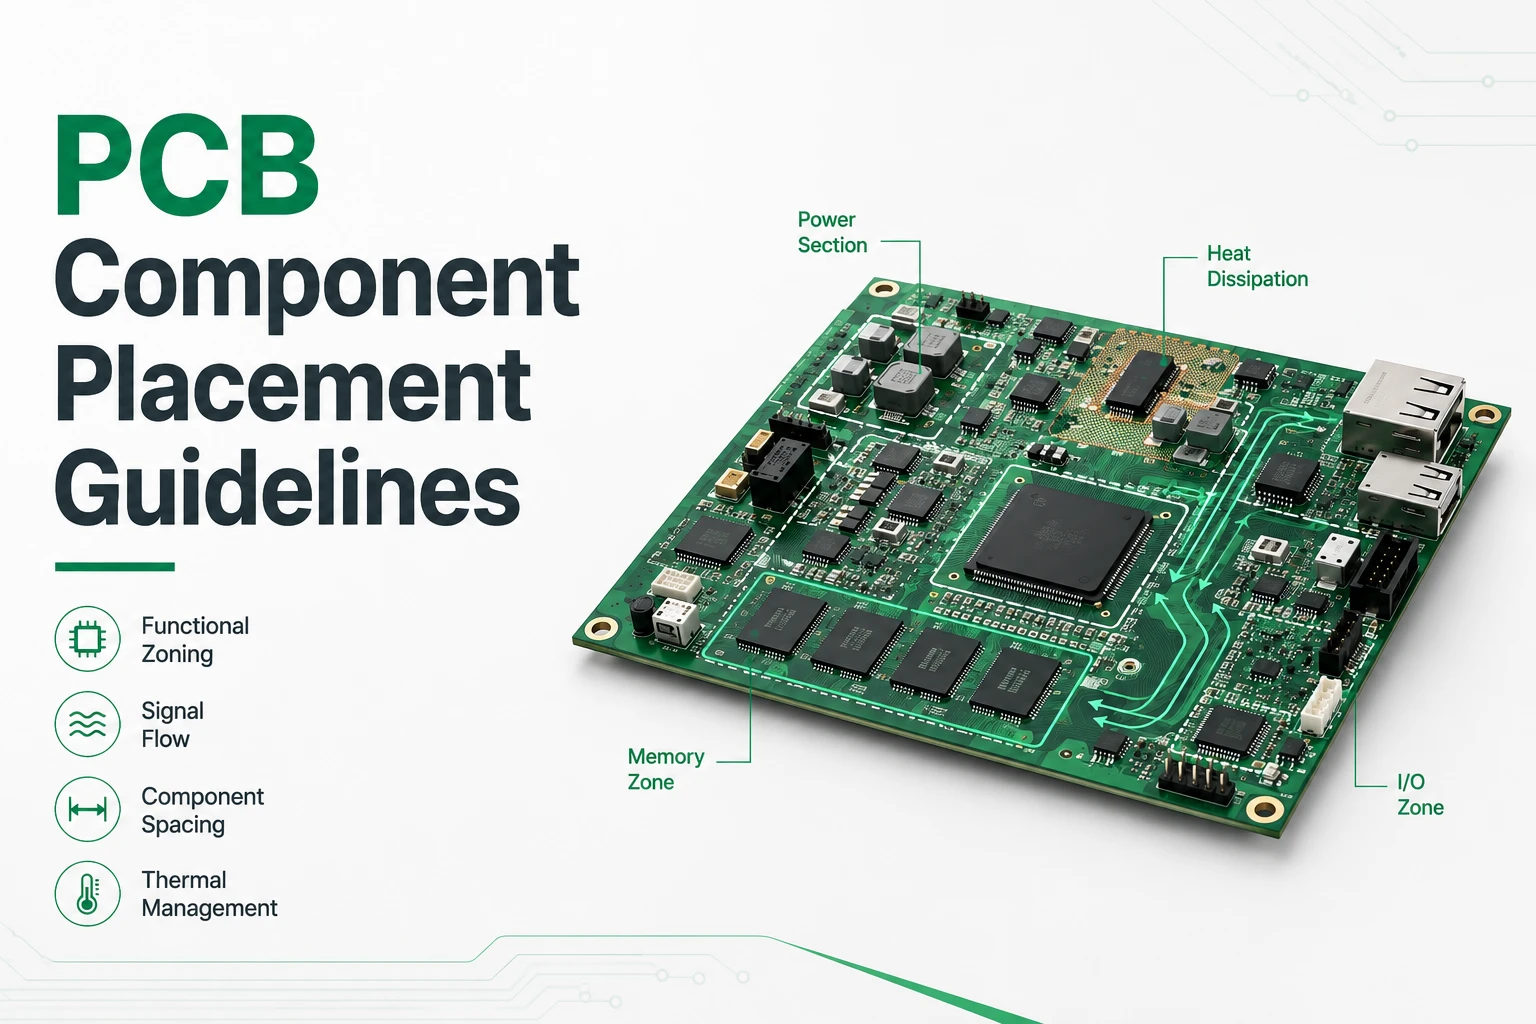
PCB-lödning är en teknik där man använder lödtenn för att förena två små bitar på ytan av ett elektriskt kretskort. Detta är en nödvändig process för att omvandla elektriska komponenter till ett kretskort (PCB), vilket är viktigt för att kretskortet ska fungera som avsett. Alla som arbetar med elektriska kretsar måste veta hur man löder kretskort. Låt oss diskutera olika typer av PCB-lödning och lödningssteg i detalj!
Typer av Säldre

Här är de olika typerna av PCB-lödning:
1. Tenn/bly (Sn/Pb) Säldre Alloys
Tenn/bly-kompositionen kompletterar ett lödkretskort med en lägre smältpunkt. Två delar integreras via svetsning med hjälp av samma basmetall. Men eftersom koppar och andra lödkomponenter har höga smälttemperaturer, höjs materialets temperatur till lod kan vara en svår uppgift. Det är därför tenn/bly-blandningen framgångsrikt förenar två metaller, koppar och mässing.
Elektriska anslutningar mellan ömtåliga beståndsdelar, såsom motstånd och kondensatorer, kan göras med hjälp av lödmetall med låg smälttemperatur. En legering som ofta används för elektrisk lödning är 60/40 Sn-Pb. En annan legering, 63/37 Sn-Pb, används huvudsakligen i elektriskt arbete och smälter vid 188 °C (370 °F).
2. Blyfri Säldres
Många blyfria lödlegeringar har tidigare justerat det konventionella eutektiska Sn-37Pb, av vilka några har fått betydande uppmärksamhet. Tenn (Sn) är den specifika komponenten i blyfria lödmetaller, med små mängder legeringsmetaller som silver (Ag), koppar (Cu), zink (Zn), indium (In), etc. Det finns blyfria lödmetaller för ternära och binära system. Flera välkända binära system har redan utforskats, inklusive Sn-Ag, Sn-Cu, Sn-Zn, Sn-Bi och Sn-In. Sn-Ag-Cu, Sn-Ag-Bi och Sn-Zn-Bi är exempel på ternära system.
3. Flöde Cmalm Säldres
Trådlod med flussmedel i mitten av tråden kallas vanligtvis flusskärnlod. Trådlod har vanligtvis en flussmedelskoncentration på 2 till 3 viktprocent.
För att förbättra fogningen smälter flussmedlet först och rengör metallytorna. Flytande flussmedel eller gelflussmedel används ständigt tillsammans med flussfylld trådlödning. Detta extra flussmedel förbättrar lödningen ytterligare, särskilt på krävande ytor.
Många elektriska tillämpningar, som innefattar reparation av genomgående hål, blandade och ytmonterade komponenter, kallas flusskärnlödning. Det är det bästa valet för kommersiella handlödningstillämpningar.
Flussmedel med flusskärna ger en förstklassig bindning och rengör metallytor under smältprocessen, vilket förenklar trådlödning. Genom att minimera vakanser stärker flussmedlet lödövergångarna och förbättrar kontakt och anslutning. Vissa typer av flussmedelslödning, som de som tillhandahålls av FCT Assembly, kan användas för att löda metaller, inklusive mässing, nickel och oxiderad koppar, vilka historiskt sett har visat sig vara utmanande metaller. Typiska lödlegeringar gör flussmedelslödning med rör tillgänglig utan att det krävs rena eller vattenlösliga flussmedel.
4. Silver Alloys Säldre
Silverlegeringslod är tillverkade av koppar, silver och andra metaller och smälter samman olika element. På grund av sin höga smältpunkt är de bäst lämpade för användningsområden som kräver styrka och hållbarhet, såsom VVS, elektronik och smyckestillverkning.
Silverlod finns i en blandning av former, alla med ojämförliga egenskaper. Kadmiumfritt silverlod är ett säkrare alternativ i många tillämpningar eftersom kadmium är en giftig metall som kan skada människors hälsa.
Silversoldaternas centrala välbefinnande är deras förmåga att motstå slitage och röta. Detta resulterar i förbättrad lödkvalitet och en förlängd livslängd.
När man väljer silverlödtenn bör man ha hänsyn till vilken typ av metall som ska fästas, önskad fog och temperaturintervallet.
Temperatur för lödning av elektronik
Att uppnå rätt temperatur för lödning av elektronik är avgörande för att säkerställa hållbara och tillförlitliga anslutningar. Typiska temperaturer varierar beroende på lödtyp:
• Blybaserat lödtenn: 180–190 °C (356–374 °F)
• Blyfritt lödtenn: 217–227 °C (423–440 °F)
• Lödmetall i silverlegering: 250 °C (482 °F) eller högre
Att upprätthålla en jämn temperatur vid lödning av elektronik förhindrar överhettning och skador på lödkomponenter.
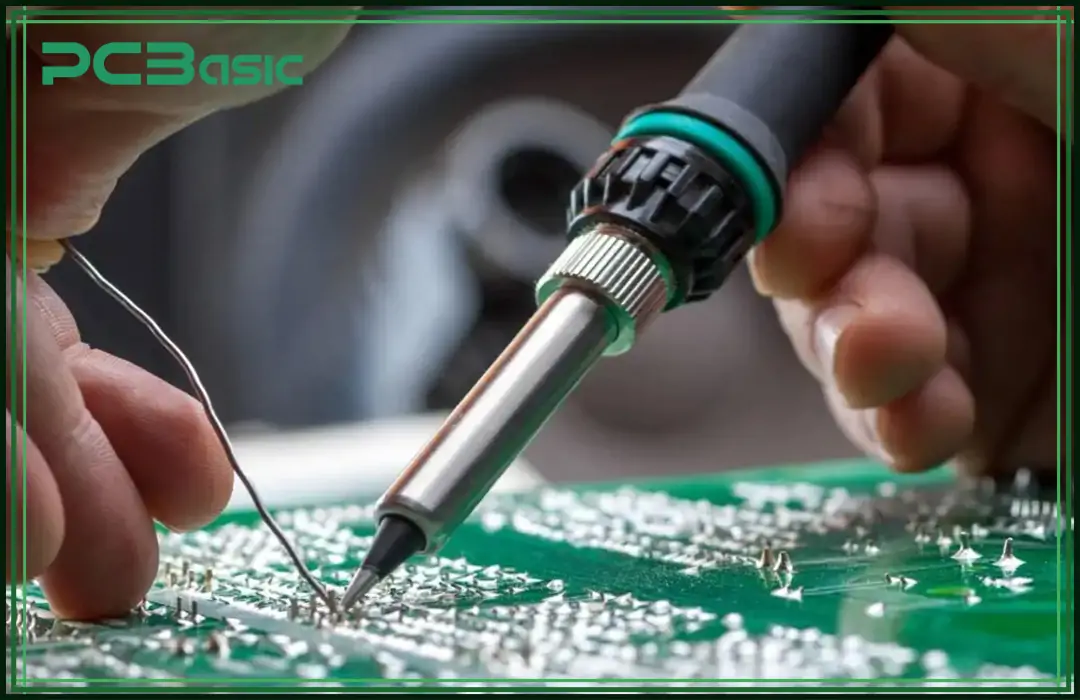
Olika typer av PCB-lödningstekniker
Här är de olika typerna av PCB-lödningstekniker:
1. Mjuklödning
Metoden för att ansluta små element till det större kretskortet involverar mjuklödning, den mest använda lödtekniken. Under värmekällans höga temperaturer kommer dessa små komponenter, som vanligtvis har en låg smälttemperatur, att börja sönderfalla. En ytterligare procedur måste följas för att fästa elementet på kortet snarare än att bara smälta delen. I det här fallet är detta ytterligare steg ett tillsatsmaterial, vanligtvis en tenn-blylegering.
Denna legerings smältpunkt måste vara över 752 grader Fahrenheit, vilket gör den till ett viktigt element. Denna legering fungerar som en bindande kraft mellan komponenten och kortet, håller de två ordentligt samman och gör den nödvändig genom hela lödningsprocessen. Värmen som krävs för detta projekt tillhandahålls vanligtvis av en gasbrännare, som bryter ner legeringen och förenar komponenterna med kortet.
2. Hårdlödning
Hårdlödning är att sammanfoga två olika metallelement genom att sprida ett fast lod i komponentens hål som lossnar när de utsätts för höga temperaturer. Denna process ger en starkare bindning. Silverlödning och hårdlödning är de två små delprocesser som innehåller den större processen med hårdlödning.
Som namnet antyder använder silverlödning en silverlegering, vanligtvis kadmium-silver, som en metall som fyller ut tomrum. Denna process används för att underhålla och tillverka små delar på ett kretskort. Silver ger en fritt flytande unikhet, men det är vanligtvis inte det bästa materialet för att fylla ett tomrum. Av denna anledning används vanligtvis olika flussmedel för att producera pålitlig silverlödning.
Lödning är en lödprocess som förenar två basmetallterminaler med hjälp av flytande tillsatsmaterial. Detta fyllnadsmaterial drar till sig ett kärl genom kretskortets skarvar och skapar, efter kylning, en förening genom diffusion och atommagnetism. Som ett resultat förenas de två distinkta ändarna med en robust skarv. Mässing används vanligtvis som tillsatsmaterial vid lödning.
Nödvändig PCB-lödutrustning

Det finns olika nödvändiga verktyg som används för lödning av kretskort. Låt oss diskutera vilken typ av lödning som används för kretskort:
1. Lödkolv
Detta hållbara verktyg tillhandahåller den värmekälla som krävs för att smälta lödtennet. Lödkolvar, vanligtvis formade som en penna, har olika komponenter som förenas för att skapa ett bekvämt, användbart och enkelt verktyg.
Större lödpistoler finns också tillgängliga, även om de flesta lödkolvar är medelgoda. Dessa lödpistoler används ofta när överskottsvärme krävs för mer precisa tillämpningar, inklusive smyckesskapande. Dessutom svalnar lödpistoler betydligt snabbare. Oavsett storlek eller form har alla lödkolvar samma viktiga delar, vilka inkluderar:
Dricks: Tänk på detta som stiftpunkten vid pennans spets och den yta på lödjärnet som kommer i kontakt med lödmetallen. Detta område används för att smälta lödmetallen. Spetsen har en järnplätering över en kopparkärna. Att ha en ren spets är viktigt för att löda bra. Dessutom är spetsarna omvandlingsbara och bör justeras efter vilken typ av jobb du arbetar med.
• Trollstav: Den del av strykjärnet du håller i är handtaget. Vanligtvis har staven ett vadderat grepp som ger dig något att hålla i samtidigt som den skyddar dig från strykjärnets värme.
• Lödveke: Betrakta lödveken som ett suddgummi om spetsen på din lödkolv består av blyertspenna. Lödveken förstör överskottslöd som inte behövs när du flätar ihop koppartråd. För att eliminera överskottslöd kan du också använda lödsugare.
• Rest: Även om det inte är en del av själva strykjärnet, är resten ett nödvändigt tillbehör som låter dig lägga ner strykjärnet så att du har händerna fria. Om du placerar det varma strykjärnet direkt på bordet, bänken eller arbetsytan, skyddar resten det från skador.
2. Lödflussmedel
Lödflussmedel är ett rengöringsmedel. Flussmedel uppfyller tre funktioner i en när det gäller lödning, vilket gör det till ett viktigt element för varje jobb:
1. Den renar all rost från elementet du löder.
2. Det utesluter all ytterligare luft som skulle komma i kontakt med ämnet, vilket stoppar ytterligare rost.
3. Det förbättrar lödningens unika droppande kvalitet.
3. Lödpasta
Lödpasta är en grå substans som matchar spackel. De olika ledarna på chipkapslarna ansluts till kontaktdonens ändar på ett kretskort med hjälp av denna pasta.
Hur löder man ett kretskort?
Följ nedanstående steg för lödning av kretskort:

1. Tenn lödkolven
Tonning är en viktig del av lödkolvens förberedelseprocess. Förutom att skydda spetsen från onödig nötning, hjälper tenning till att leda värme från lödkolven till lödytan. För att hålla lödkolvens spets vass och förlänga dess livslängd, tenna den före och efter varje användning.
Innan du påbörjar ett nytt projekt, torka av strykjärnets spets med en fuktig svamp när den har värmts upp. När den är ren, doppa strykjärnets spets i lödtennet för att täcka den helt. Många soldater kommer att användas för att täcka ordentligt, och det kommer förmodligen att släppa. Det är klart att använda efter att lödtennet har flytit jämnt runt spetsen.
2. Förbered kretskortet eller annan yta
När du löder ett kretskort eller något annat område är det lämpligt att börja med en ren yta. Rengör området med en industriell rengöringsservett eller acetonrengöringsmedel för att bli av med damm och annat skräp som stör lödningen. Dessutom påskyndar tryckluft yttorkningen och hjälper till att ta bort små partiklar.
3. Placera komponenterna
De flesta lödprojekt kräver att man löder några element åt gången under flera omgångar för att slutföra lödningen. För att undvika att området vilar ojämnt och hålls nere av ett tungt element är det lämpligt att börja med de mindre elementen och avsluta med de större.
Välj de små delarna du ska arbeta med först och placera dem sedan där de hör hemma på ytan. När du fäster komponenter på ett kretskort, placera dem i genomgående hål. Böj ledningarna något under kortet för att hålla elementen på plats om de börjar lossna.
4. Värm fogen
Vid lödning, värm skarven så att lödjärnets värme överförs till kortet. Vidrör komponentkabeln och kortet med lödjärnets spets, som har lite lödtenn. Spetsarna på båda delarna måste fogas samman för att lödtennet ska fästa effektivt och värma upp dem. Låt lödjärnet bara vara på skarven i några sekunder eftersom överdriven uppvärmning kommer att resultera i bubblor. Var försiktig för att förhindra överhettning i detta skede.
5. Löd fogen
Förbindningen är nu förberedd för lödning. Lödtråden ska inte komma i kontakt med järnet, även om du bör hålla den nära länken. Istället ska den heta skarven ta emot lödningen direkt. Om den heta skarven har värmts upp ordentligt och på lämpligt sätt, bör det vara tillräckligt för att smälta lödtråden och låta den flyta fritt. Fortsätt att vidröra lödtråden mot skarven tills en liten kulle bildas.
Låt skarven svalna och lägg lödjärnet och lödtråden åt sidan. Området måste förbli plant och orörligt medan det svalnar, eftersom rörelse kommer att orsaka en matt, kornig yta.
6. Inspektera skarven och trimma ledningarna
När skarven har svalnat, kontrollera den visuellt för att säkerställa att den ser lämplig ut. När lödskarven är tillfredsställande, skär av överflödig tråd och ledare direkt ovanför skarven. Den färdiga lödpunkten ska matcha en glansig, slät kon. För att färdigställa produkten, löd de återstående delarna och ta bort eventuellt överflödigt flussmedel från ytan.
Slutsats
Sammanfattningsvis är lödning av kretskort processen att sammanfoga och bilda stabila metallförbindningar. Kunskap om olika lödtyper, olika lödsteg och lämplig temperatur för lödning av elektronik är nycklar till effektiva lödtekniker för kretskort. Med rätt verktyg, säkerhetsrutiner och erfarenhet kan du tillverka lödfogar av professionell kvalitet. Från enkla gör-det-själv-projekt till reparationer av bildsensorer kan experter och amatörer med säkerhet ta sig an många elektroniska projekt och reparationer genom att bemästra lödningsfärdigheter för kretskort.