Надёжный завод монтажa и производствa печатных плат любой сложности


9:00 -18:00, Пн. - Пт. (Время по Гринвичу+8)
9:00 -12:00, суббота (GMT+8)
(За исключением китайских государственных праздников)
Домашняя страница > Блог > База знаний > Сборка печатной платы драйвера сервопривода: руководство по производству, тестированию и надежности.
1. Что такое плата драйвера сервопривода и как она работает?
2. Что делает сборку печатной платы драйвера сервопривода сложной задачей?
3. Критические элементы управления во время сборки печатной платы сервопривода
4. Проверка и функциональное тестирование печатных плат сервоприводов.
5. От прототипов плат управления сервоприводами до надежного серийного производства.
В качестве примера рассмотрим типичную плату управления сервоприводом. Вы обнаружите, что на ней часто размещается множество различных типов компонентов, таких как микросхемы управления, драйверы затворов, схемы измерения тока, интерфейсы энкодеров, силовые полупроводники, большие конденсаторы и сильноточные разъемы. Некоторые компоненты требуют очень точной поверхностной сборки, в то время как другие будут выделять больше тепла, требовать больших паяных соединений и даже сквозной сборки. Иными словами, даже если плата выглядит нормально после пайки, после запуска двигателя она все равно может демонстрировать перегрев, нестабильную обратную связь или другие функциональные отклонения.
Итак, какие этапы сборки печатной платы сервопривода необходимо тщательно контролировать? В этой статье мы рассмотрим базовую структуру платы управления сервоприводом, основные проблемы сборки, ключевые контрольные точки в процессах поверхностного монтажа и монтажа в отверстия, методы проверки и функционального тестирования, а также то, что необходимо подтвердить, прежде чем проект печатной платы сервопривода перейдет от прототипа к стабильному серийному производству.
Плата управления сервоприводом может рассматриваться как исполнительный блок между системой управления движением и серводвигателем. После того, как контроллер выдает команды на определение положения, скорости или крутящего момента, плата управления преобразует эти команды в электрическую энергию, которая приводит в движение двигатель. При этом она постоянно считывает сигналы обратной связи, а затем корректирует выходной сигнал в соответствии с фактическим рабочим состоянием. Проще говоря, она постоянно выполняет цикл «выполнение — обратная связь — коррекция».
Типичная плата управления промышленным сервоприводом обычно включает в себя микроконтроллер или цифровой сигнальный процессор, управление затвором, датчики тока и напряжения, интерфейс энкодера или резольвера, а также коммуникационные интерфейсы, такие как CAN, RS-485 и EtherCAT. Весь рабочий процесс можно представить следующим образом:
Command → Обработка управления → Привод ворот → Силовой этап → Серводвигатель → Обратная связь → Коррекция
В некоторых изделиях эти функции объединены на одной печатной плате, в то время как другие разделены на платы управления сервоприводами и платы питания сервоприводов. Что касается терминов «плата управления сервоприводом», «плата контроллера серводвигателя» и «плата драйвера серводвигателя», то они могут не совсем совпадать в разных изделиях. При производстве печатных плат не стоит слишком зацикливаться на названиях, гораздо важнее учитывать фактическую схему, питание, компоненты и требования к тестированию.
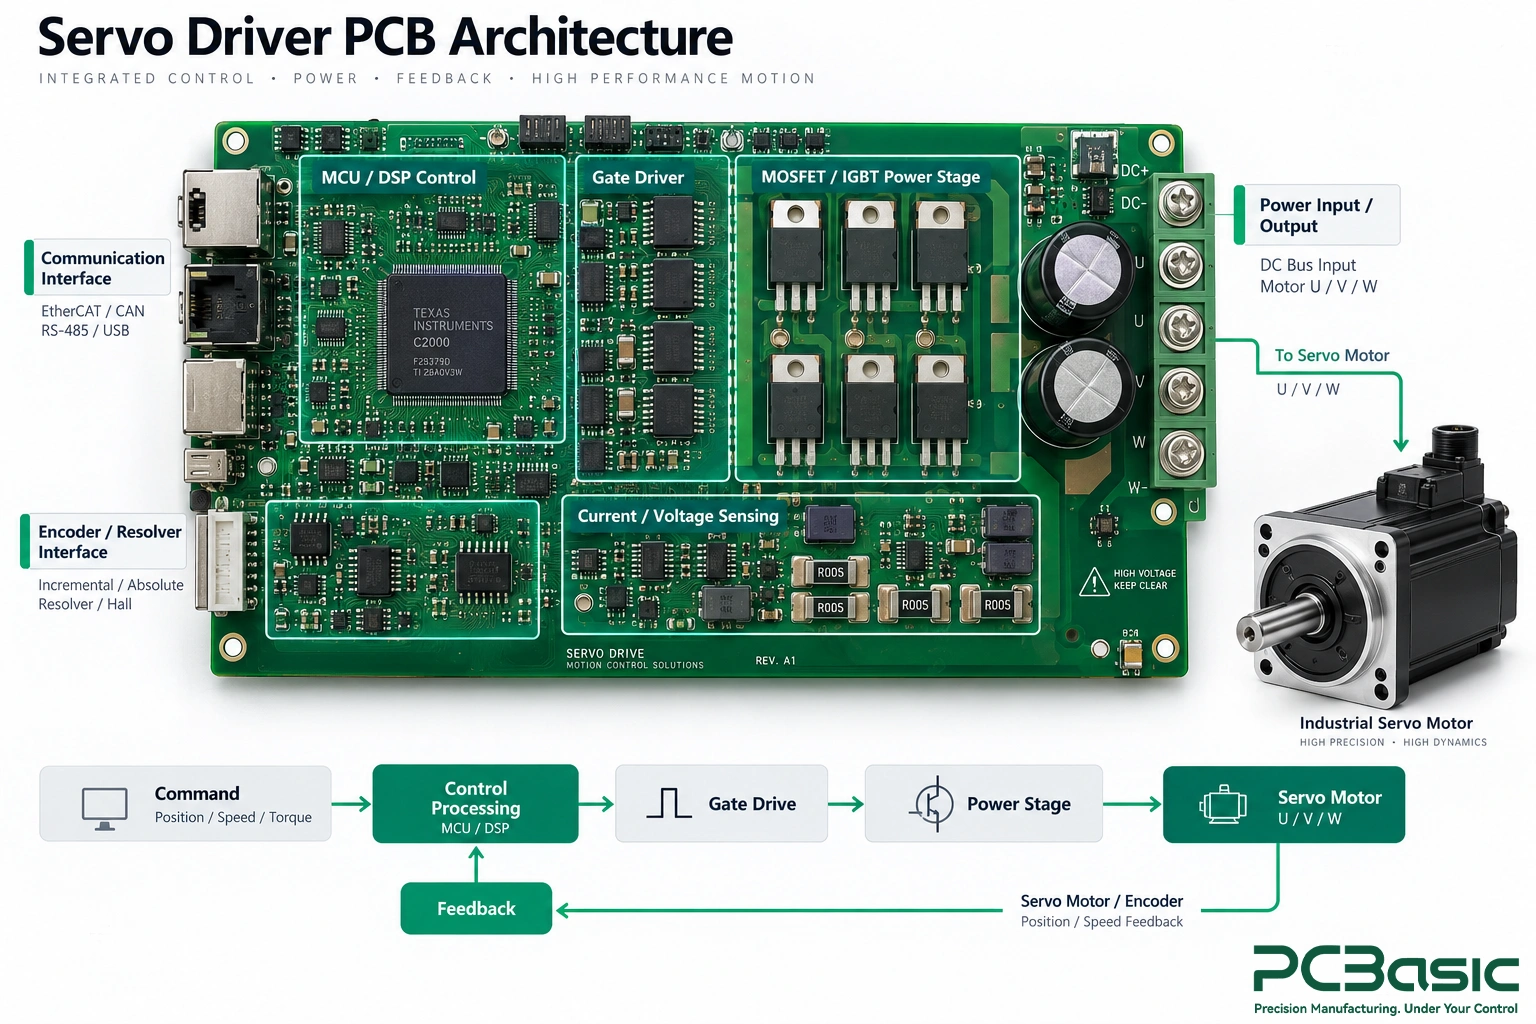
Трудности при сборке печатных плат драйверов сервоприводов в основном связаны с тем, что на одной плате размещается множество схем с совершенно разными свойствами. Силовой каскад должен выдерживать большой ток, а также выделяет тепло и создает помехи при переключении; в то время как схемы измерения тока, энкодера, связи и управления обычно обрабатывают более слабые сигналы и более чувствительны к помехам. Иными словами, плата драйвера сервопривода должна одновременно учитывать мощность, целостность сигнала, теплоотвод и изоляцию.
Сложность типов компонентов также увеличивает сложность производства. Микросхемы управления малым шагом выводов могут размещаться на одной плате с большими площадками для отвода тепла, например, MOSFET или IGBT, а также могут присутствовать конденсаторы звена постоянного тока, клеммы, реле, трансформаторы и другие компоненты для сквозного монтажа. Эти компоненты предъявляют различные требования к пайке и тепловым процессам, поэтому конструкция трафарета, объем паяльной пасты, размещение компонентов, пайка оплавлением и сборка компонентов для сквозного монтажа должны контролироваться в соответствии с конкретными компонентами и структурой печатной платы.
Если рассматривать доску по функциональным областям, проблемы станут более наглядными:
|
Функциональная область |
Главная производственная задача |
Почему это имеет значение |
|
Силовой этап |
Высокий ток, выделение тепла и большие теплоотводящие площадки |
Недостаточное покрытие припоем или плохой тепловой контакт могут привести к повышению температуры и снижению надежности. |
|
Схема управления затвором |
Скорость переключения высокая, но чувствительна к шуму и качеству соединения. |
Размещение, пайка или подключение могут повлиять на правильное переключение силовых устройств. |
|
Схема измерения тока |
Сигналы слабые, и требования к точности высоки. |
Неправильное размещение, дефекты пайки или проблемы с подключением могут повлиять на результат обратной связи по току. |
|
Интерфейс кодировщика/обратной связи |
Сигналы легко подвержены влиянию помех. |
Проблемы с разъемами или пайкой могут вызывать нестабильные сигналы обратной связи. |
|
Область теплового интерфейса |
Термопрокладки, радиаторы и компоненты с различной теплоемкостью сосуществуют вместе. |
Необходимо контролировать объем паяльной пасты, степень покрытия припоем и состояние адгезии компонентов. |
|
Силовые разъемы / клеммы |
Они выдерживают большие токи и подвержены механическим нагрузкам. |
Важное значение имеют заполнение припоем, правильная посадка и прочность паяных соединений. |
Существует также проблема, которую легко упустить из виду: некоторые неисправности не видны снаружи. Например, плохой тепловой контакт, аномальное измерение тока, проблемы с управлением затвором или ненадежная пайка разъемов, и во время автоматического оптического контроля или визуального осмотра могут не быть очевидных проблем, но они проявятся при включении питания и работе под нагрузкой.
Таким образом, сборка печатных плат сервоприводов, сборка печатных плат управления двигателями, а также сборка печатных плат управления движением, как и другие сборки печатных плат, не могут ограничиваться лишь проверкой правильности установки компонентов и пайки. Для точного определения того, действительно ли плата соответствует своим рабочим требованиям, необходимо координировать производственный контроль, технологический контроль и последующую функциональную проверку.
Надежная сборка печатной платы сервопривода — это не ожидание возникновения проблем и их последующее устранение. Вместо этого риски следует учитывать на конкретных этапах производства заранее. В случае платы сервопривода, предпроизводственный анализ данных, нанесение паяльной пасты, SMT-сборка и оплавление, а также последующая сборка компонентов с выводами — все это напрямую влияет на конечное качество пайки и функциональную стабильность.
Теперь давайте сосредоточимся на том, что необходимо контролировать на каждом из этих четырех этапов, и какие проблемы лучше всего выявить и исправить, прежде чем переходить к следующему процессу.
Перед началом производства первым делом нужно не запускать станок, а сначала сверить данные. Спецификация материалов (BOM), файлы Gerber, данные для установки компонентов, сборочные чертежи, информация о полярности, микропрограммное обеспечение и требования к тестированию — лучше всего убедиться, что все они относятся к одной и той же версии. Если хотя бы один из документов не синхронизирован, могут возникнуть ситуации, когда компоненты установлены в правильном положении, но используется неправильная версия или номер детали.
Для таких критически важных компонентов, как MOSFET-транзисторы, IGBT-транзисторы, драйверы затвора, датчики тока, шунтирующие резисторы, разделительные устройства и силовые разъемы, недостаточно просто проверить возможность установки в данный корпус. Даже если контактные площадки двух устройств совместимы, их характеристики по напряжению, току, переключению и тепловым параметрам могут быть совершенно разными. Поэтому, какие компоненты можно заменить, а какие нет, лучше всего определить до начала производства.
Если в изделии используются отдельные плата управления сервоприводом и плата питания сервопривода, то версия печатной платы, спецификация материалов, микропрограмма и тестовые файлы также должны быть синхронизированы, чтобы избежать ситуации, когда две платы «работоспособны» по отдельности, но не совпадают при совместной установке.
Нанесение паяльной пасты кажется первым этапом поверхностного монтажа, но многие проблемы пайки на самом деле начинаются именно здесь. Микросхемы управления с малым шагом выводов требуют относительно стабильного объема паяльной пасты, в то время как MOSFET, IGBT, QFN и другие корпуса с открытыми контактными площадками предъявляют другие требования к размеру отверстия трафарета и объему паяльной пасты.
Например, если под большой термопрокладкой слишком много паяльной пасты, устройство может «плавать» или не прилегать плотно; если же пасты слишком мало, это может привести к недостаточному покрытию припоем, что повлияет на теплопередачу и механическое соединение.
Именно здесь SPI проявляет особую ценность. Он позволяет проверить объем, высоту, площадь и смещение паяльной пасты перед нанесением. При сборке печатных плат сервоприводов, чем раньше будут обнаружены колебания печати, тем легче избежать проблем, которые могут возникнуть на этапах пайки и оплавления.
Размещение компонентов — это не просто «установка компонентов в правильные положения». Необходимо учитывать такие факторы, как полярность, ориентация вывода, выравнивание корпуса и соосность, особенно для драйверов затвора, датчиков, разделительных устройств, процессоров и силовых полупроводников.
Сложность пайки оплавлением заключается в том, что тепловые характеристики компонентов на одной и той же плате драйвера сервопривода могут значительно различаться. Большие медные участки и силовые устройства нагреваются медленнее, в то время как небольшие управляющие компоненты могут быстрее достигать рабочей температуры. Поэтому профиль оплавления следует проверять на основе реальной печатной платы, паяльной пасты, комбинации компонентов и производственной линии, а не просто копировать из других проектов.
Если на плате есть компоненты, чувствительные к влаге, необходимо одновременно контролировать хранение, сушку и время использования после вскрытия упаковки. Эти детали могут быть неочевидны в повседневной работе, но проблемы часто бывает трудно устранить позже.
Полная плата сервопривода обычно содержит не только компоненты для поверхностного монтажа. Для её установки необходимо использовать сильноточные разъёмы, клеммы, большие электролитические конденсаторы, реле, трансформаторы и многие другие компоненты, включая волновую пайку, селективную волновую пайку или ручную пайку.
На данном этапе на что следует обратить больше внимания? Завершена ли пайка, правильно ли установлены компоненты, ровно ли расположены разъемы, подходит ли опора платы и выдерживают ли паяные соединения последующий ток и механические нагрузки? Особенно для сильноточных выводов паяные соединения должны быть одновременно «способны проводить электричество» и «способны выдерживать физическую нагрузку».
Поэтому сборка печатных плат сервоприводов обычно представляет собой не просто проект поверхностного монтажа, а набор смешанных процессов. Процессы поверхностного монтажа и монтажа в отверстия следует рассматривать с самого начала в рамках одного производственного процесса, и требования к контролю качества также должны быть определены одновременно.
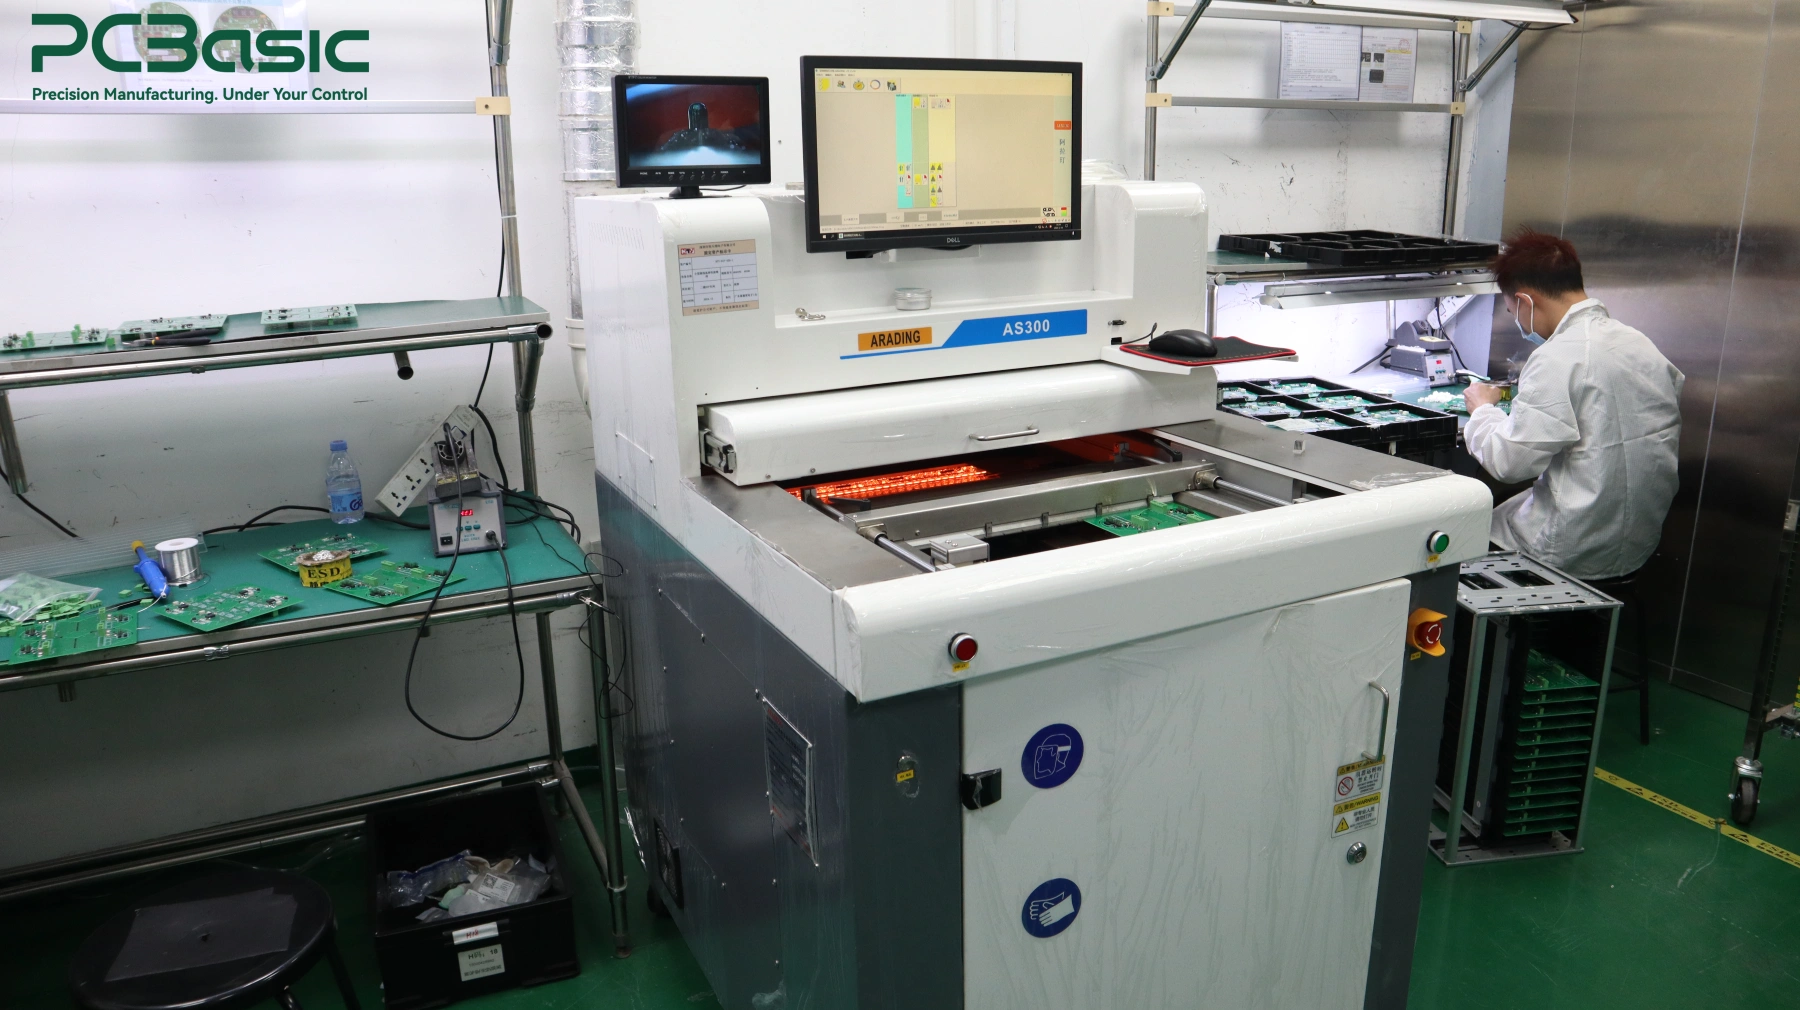
После пайки платы сервопривода она может выглядеть исправной при осмотре, но это не означает, что она обязательно будет работать должным образом после включения питания. Многие проблемы проявятся только после подключения питания и установки двигателя. Поэтому лучше проводить осмотр и тестирование поэтапно. SPI, AOI и рентгеновский контроль в основном проверяют «правильность сборки и пайки», в то время как электрические и функциональные тесты призваны подтвердить «способность платы нормально работать при включенном питании».
Эти методы проверки каждый Посмотрите на разные вещи:
|
Способ доставки |
Что оно может проверить |
Что оно не может доказать само по себе |
|
SPI |
Объем, высота, площадь и смещение паяльной пасты. |
Окончательное качество соединения или электрическая функция |
|
Автоматизированный оптический контроль |
Отсутствие деталей, неправильная полярность, смещение примеси, видимые дефекты пайки. |
Скрытые соединения или фактическое поведение схемы |
|
Рентгеновский контроль (X-Ray) |
Скрытые стыки, перемычки, покрытие термопрокладкой, явные пустоты. |
Проверяется, корректно ли работает схема под напряжением. |
Например, метод автоматического оптического контроля (АОИ) может подтвердить отсутствие, перестановку или смещение компонентов, но он не может показать, насколько точен текущий контроль. Рентгеновский контроль может определить состояние пайки под корпусом QFN, BGA или силовым модулем, но он не может гарантировать, что силовой каскад будет гарантированно нормально работать под нагрузкой. Поэтому эти методы контроля больше похожи на проверку различных типов производственных проблем, чем на проверку способности "справляться со всем".
После визуального осмотра и проверки пайки, как правило, не следует сразу включать питание на полную мощность. Более разумным подходом является предварительное проведение базовой электрической проверки. В зависимости от конструкции платы и объема производства, для выявления коротких замыканий, обрывов и отдельных неисправностей в цепи могут использоваться такие методы, как проверка целостности цепи, контроль качества пайки или проверка с помощью летающего щупа.
Далее выполняется контролируемое включение питания. Обычно проводятся следующие проверки:
• Шины питания и рабочий ток
• Программирование прошивки
• Коммуникационные интерфейсы
• Входы кодировщика или резольвера
• Сигналы измерения тока и напряжения
• Функции управления затвором, ШИМ и защиты.
На этапе FCT основное внимание уделяется уже не только тому, «подключена ли цепь или нет», но и тому, может ли плата контроллера сервомотора или плата драйвера сервомотора выполнять заданные функции. Для сборки печатной платы сервопривода особенно важна поэтапная подача питания. Потому что, если в самом силовом каскаде есть скрытые проблемы, подача полного рабочего напряжения сразу после начала работы может повредить печатную плату и даже тестовые приспособления.
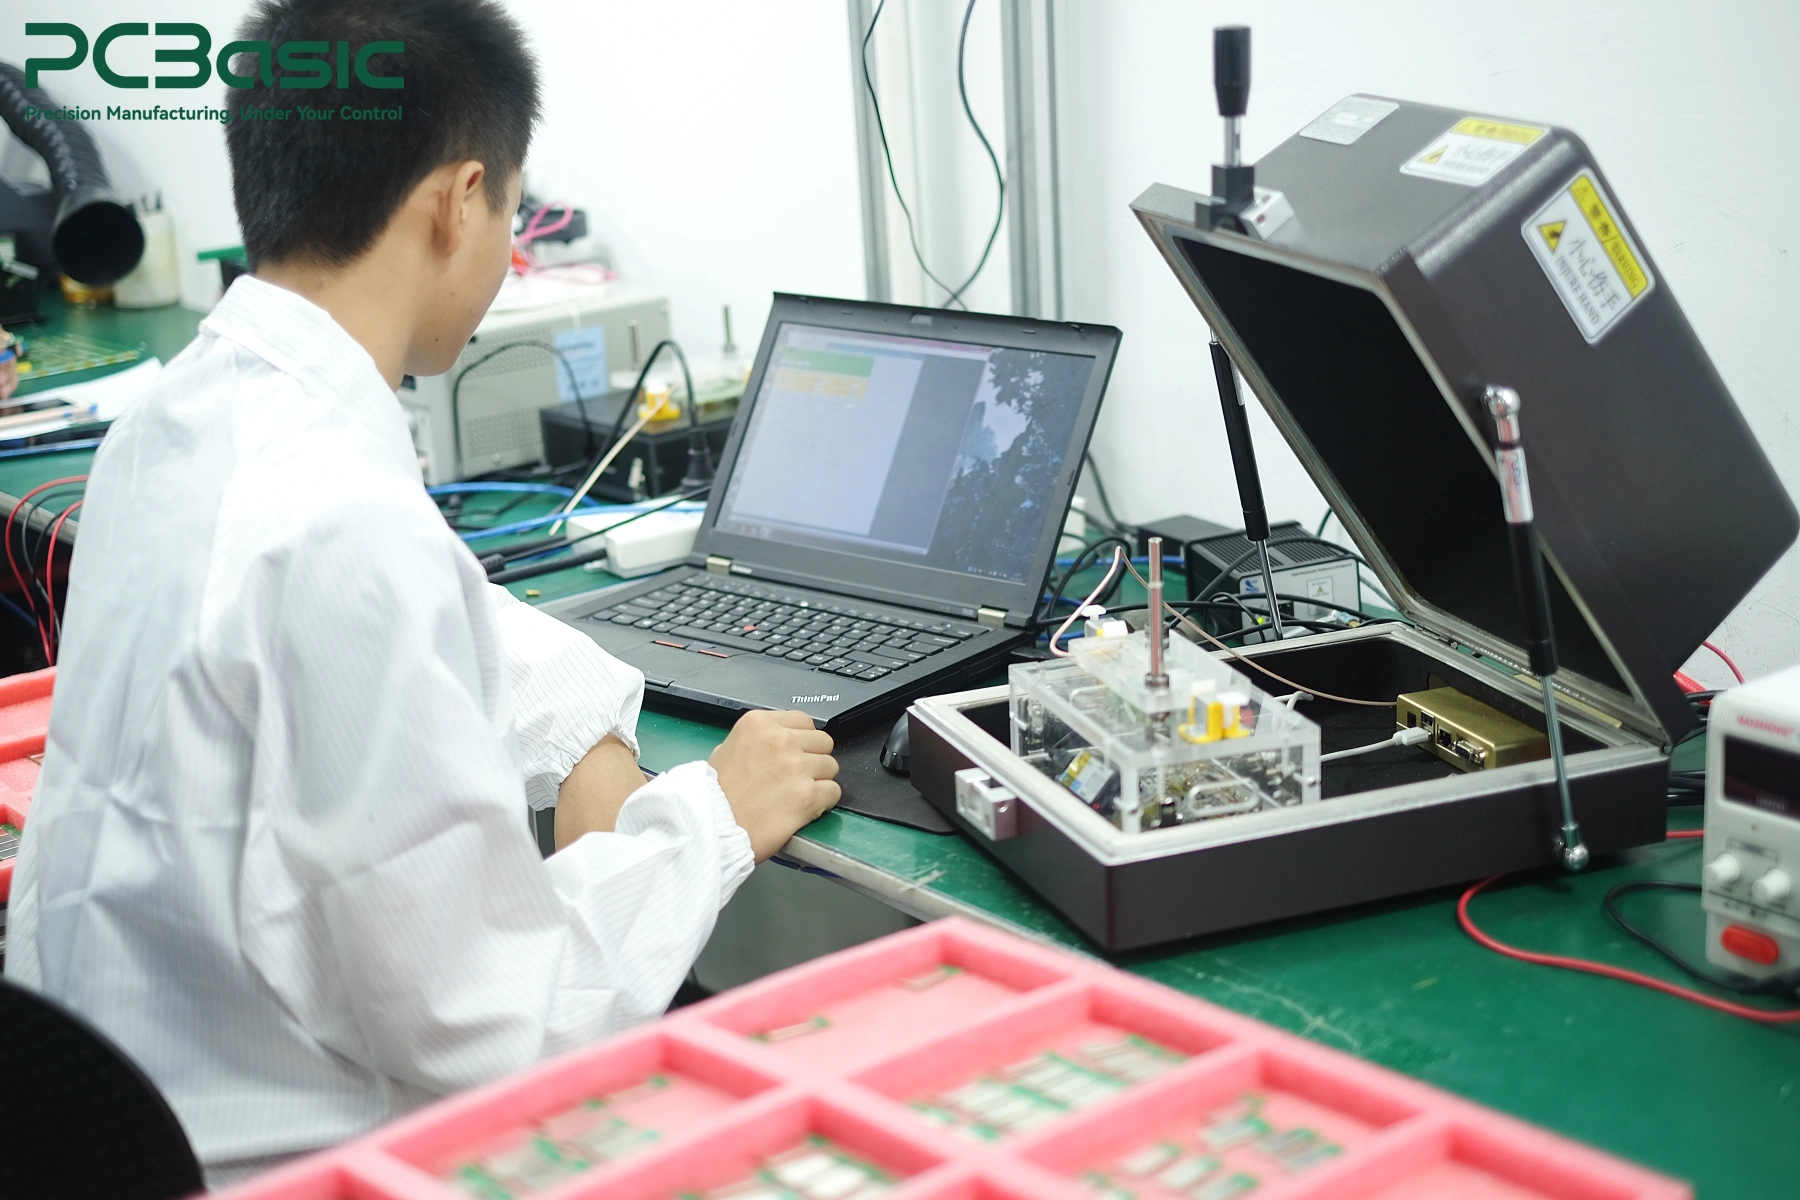
В ходе тестирования при низкой мощности остаются некоторые проблемы, которые невозможно обнаружить. Что же происходит в этом случае? Необходимо оценить производительность при реальной или имитированной нагрузке. В соответствии с требованиями к продукту, тестирование под нагрузкой помогает выявить такие проблемы, как нестабильная стабилизация тока, аномальная обратная связь, сбои связи или неисправность защитных функций.
Термопроверка аналогична. Если температура какого-либо силового устройства аномально высока, это действительно может быть связано со сваркой или контактами для отвода тепла, но это не обязательно означает проблему сборки. Конструкция печатной платы, программное обеспечение, условия охлаждения, состояние двигателя и даже фактическая нагрузка — все это может влиять на повышение температуры.
Следовательно, испытания под нагрузкой и термические испытания нельзя проводить напрямую с использованием фиксированного стандарта. Конкретные условия испытаний и диапазон определения должны быть определены на основе фактического проекта сборки печатной платы управления движением и требований заказчика.
Прототип может работать, и это хорошее начало. Но это не означает, что серийное производство также может быть стабильно надежным. Прежде чем действительно перейти к серийному производству, нам еще необходимо убедиться, что проектные данные, спецификация материалов, микропрограммное обеспечение, методы тестирования и параметры производства могут быть последовательно реализованы, а не полагаться на то, что «просто все получится» лишь изредка.
На ранних этапах сборки печатной платы сервопривода необходимо проверять не только электрические характеристики, но и обеспечить возможность беспроблемного монтажа, пайки, программирования, тестирования и осмотра платы.
Вопросы, касающиеся ориентации компонентов, качества пайки, совместимости разъемов, контрольных точек, тепловых характеристик и требований к креплению, следует максимально уточнить на этапе создания прототипа или первого образца. После выявления проблем их следует также внести в печатную плату, спецификацию материалов, микропрограммное обеспечение или технические условия тестирования, вместо того чтобы оставлять их на потом для доработки.
Если позволяют условия, лучше всего провести еще одну пилотную сборку, максимально приближенную к условиям для официального массового производства. Используйте запланированные материалы, трафарет, настройки пайки оплавлением, метод программирования и план тестирования, чтобы провести пробную сборку один раз. Это позволит заблаговременно выявить реальные риски массового производства.
После начала производственного этапа ключевым моментом становится вопрос «можно ли производить каждую партию идентично». Версии печатных плат и спецификаций материалов, заменяющие материалы, встроенное программное обеспечение, результаты проверок, записи о ремонте и данные функциональных испытаний должны находиться под контролем и быть отслеживаемыми.
Таким образом, если в будущем возникнут какие-либо проблемы, можно будет проверить конкретные партии материалов, изменения в процессе, версии прошивки или протоколы испытаний, вместо того чтобы полагаться исключительно на опыт и пытаться угадать причины.
В сфере сборки печатных плат сервоприводов, печатных плат управления двигателями и печатных плат промышленной автоматизации массовое производство — это не просто изготовление нескольких дополнительных прототипов, а превращение каждого ключевого процесса в повторяемую и отслеживаемую процедуру.
В PCBasic прототипирование и серийное производство могут быть связаны посредством проверки первого образца, системы отслеживания на основе MES, SPI, AOI, рентгеновского контроля и функционального тестирования. Это гарантирует, что во время перехода проекта печатной платы сервопривода от раннего пилотного производства к серийному выпуску, версия материала, технологические записи, результаты контроля и данные испытаний могут оставаться связанными и отслеживаемыми.
Надежная сборка печатных плат сервоприводов не может быть достигнута лишь с помощью одного процесса или специального метода контроля. Настоящая сложность заключается в интеграции силовых устройств, цепей управления, интерфейсов обратной связи, смешанной сборки SMT и THT, а также требований к тестированию в рамках контролируемого производственного процесса.
Даже печатная плата, которая после сборки выглядит нормально, может выявить проблемы при включении питания или под нагрузкой. Поэтому проверка, электрическое тестирование, функциональная проверка и отслеживаемость так же важны, как и сами этапы установки и пайки. В случае сборки печатных плат сервоприводов цель состоит не просто в создании рабочего прототипа, а в преобразовании этого прототипа в производственный процесс, который можно последовательно и стабильно воспроизводить в разных партиях.
Для PCBasic цель состоит не просто в создании платы сервопривода, которая «на этот раз заработает», а в том, чтобы помочь проекту перейти от стадии прототипа к серийному производству и обеспечить стабильные и воспроизводимые результаты сборки и тестирования на протяжении всего процесса.
В1: Что такое плата драйвера сервопривода?
Плата управления сервоприводом преобразует команды управления движением в управляемую мощность для серводвигателя, обрабатывая при этом обратную связь, такую как положение, скорость или ток. В некоторых конструкциях все функции объединены на одной печатной плате, в то время как в других используются отдельные платы управления сервоприводом и платы питания сервопривода.
В2: Как тестируется плата сервопривода?
При сборке печатной платы сервопривода могут использоваться SPI, AOI, рентгеновский контроль, ICT или летающий зонд, электрические испытания, программирование микропрограммного обеспечения и FCT. В зависимости от проекта могут также потребоваться испытания на нагрузку, обратную связь, связь и тепловые испытания.
В3: Что следует проверить перед запуском печатной платы драйвера сервопривода в серийное производство?
Перед началом серийного производства необходимо подтвердить версии печатной платы и спецификации материалов, микропрограммного обеспечения, сборочных файлов, требований к тестированию, утвержденных компонентов и плана отслеживания. Контроль за этими элементами должен осуществляться на всех этапах — от прототипа до серийного производства.
Запрос на монтаж
Мгновенное предложение
Контактный телефон
+86-755-27218592
Кроме того, мы подготовили Центр помощи. Мы рекомендуем вам ознакомиться с ним, прежде чем обращаться к нам, поскольку ваш вопрос и ответ на него могут быть там уже четко изложены.
Поддержка WeChat
Кроме того, мы подготовили Центр помощи. Мы рекомендуем вам ознакомиться с ним, прежде чем обращаться к нам, поскольку ваш вопрос и ответ на него могут быть там уже четко изложены.
Поддержка WhatsApp
Кроме того, мы подготовили Центр помощи. Мы рекомендуем вам ознакомиться с ним, прежде чем обращаться к нам, поскольку ваш вопрос и ответ на него могут быть там уже четко изложены.