Содержание
1. Чем отличается сборка печатных плат для робототехники от стандартной сборки печатных плат?
2. Какие характеристики печатной платы наиболее важны в роботе?
3. Какие проблемы приводят к неполадкам при сборке печатных плат в робототехнике?
4. Как производство и контроль качества печатных плат преобразуют требования в надежную сборку?
5. Заключение
6. Часто задаваемые вопросы (FAQ)
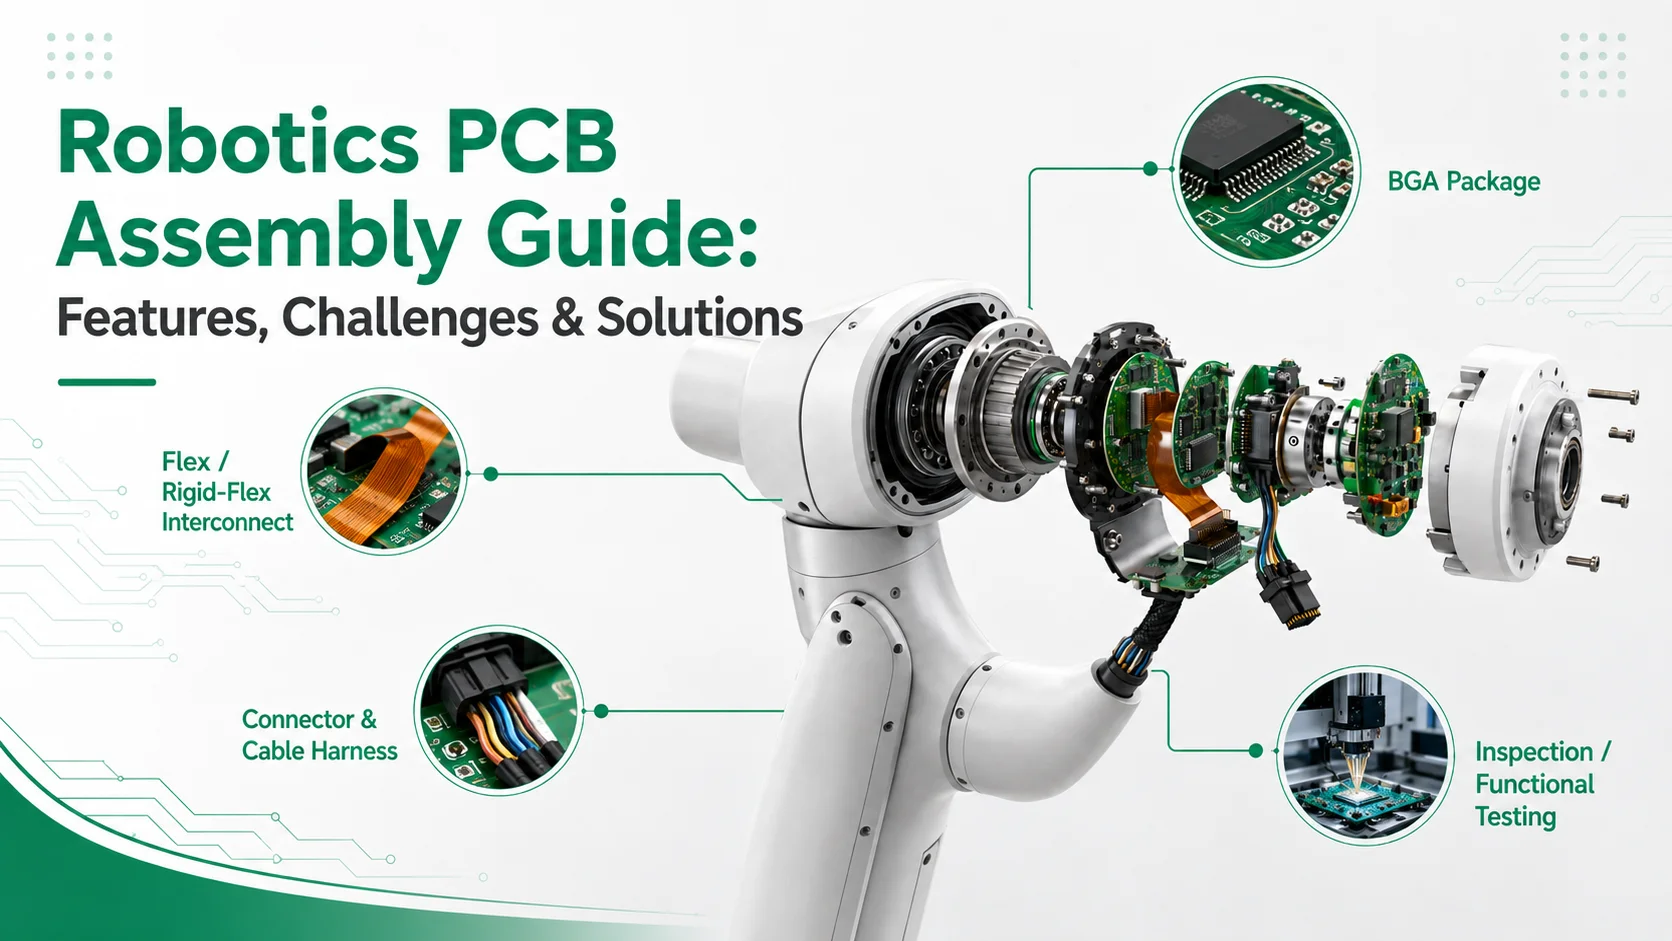
При тестировании на одной плате робота может не наблюдаться никаких проблем, но после установки появляются проблемы с сигналом. Что же приводит к этим изменениям? Не сама плата, а её рабочее состояние. Во-первых, подвижность шарниров может постоянно создавать нагрузку на гибкие межсоединения и разъемы, нагрузка от двигателя увеличивает ток и тепловыделение на плате драйвера, и, наконец, качество пайки в корпусах BGA невозможно полностью проверить обычным визуальным осмотром.
Поэтому при роботизированной сборке печатных плат обычно недостаточно просто проверить правильность установки компонентов и качество пайки. Поставщикам также необходимо знать: где разместить каждую плату, какие модули к ней подключены, какую нагрузку она может выдержать, а также какие условия эксплуатации и тестирования продукции требуются. Проблемы могут возникнуть во время отладки всей машины даже после того, как плата пройдет производственное тестирование, если версии спецификации материалов, интерфейсы, микропрограммное обеспечение и стандарты тестирования не были проверены заранее.
В PCBasic услуги по роботизированной сборке печатных платРазличные печатные платы проходят процедуры сборки, проверки и тестирования, соответствующие их предполагаемому применению. В этой статье будут рассмотрены производственные риски распространенных плат, таких как гибкие межсоединения, BGA-корпус, платы драйверов и питания, платы датчиков и другие распространенные платы, а также информация, которую заказчикам необходимо подтвердить перед составлением коммерческого предложения и началом производства.
Чем отличается сборка печатных плат для робототехники от стандартной сборки печатных плат?
Качество монтажа, пайка и базовая проверка электропроводки. Они по-прежнему необходимы, но не могут в полной мере отражать реальную рабочую среду робота. На плату управления шарнирами влияют движение и сила натяжения кабеля, на плату питания — изменение нагрузки, а контроллеру необходимо обмениваться данными с другими модулями. Если мы ограничимся оценкой качества изготовления только размещением компонентов на плате, пайкой и базовыми электрическими проверками, мы можем игнорировать фактические условия эксплуатации.
Перед составлением коммерческого предложения может быть очень полезен лист с описанием ролей каждой платы. В нем отслеживается положение каждой платы при установке, подключенные модули, статическое или подвижное состояние, электрическая нагрузка, интерфейс, требования к проверке и предельные значения для прохождения/непрохождения проверки. Используя этот лист, мы можем преобразовать условия эксплуатации в конкретные точки производства, контроля и приемки.
A Роботизированная платформа Cкомбинат Несколько досок функции
Различные платы в роботе подвержены разным рискам, поэтому для них не существует единого плана производства и контроля качества. В таблице ниже показаны основные различия.
|
Настольные тип или роль
|
Главный оэксплуатационный риск
|
Ключ мфокус на производстве и проверке
|
|
Система машинного зрения и контроллер
|
Плотная упаковка, в других материалах-носителях BGA суставы и высокоскоростные интерфейсы
|
Контроль печати и пайки оплавлением, рентгеновское сканирование при необходимости, тестирование интерфейсов.
|
|
приводной механизм и исполнительный механизм
|
ток, тепло, вибрация и напряжение в разъемах
|
Крепление разъемов, тепловой анализ и испытания под заданной нагрузкой.
|
|
датчик
|
Чувствительность сигнала, допуск на размещение, калибровка требование
|
Контроль за размещением, чистота в указанных местах. и проверка сигнала
|
|
BMS и питание
|
Высокий-cтекущие пути, полярность и интерфейсы защиты
|
Проверка полярности, анализ паяных соединений и проверка тепловых характеристик/нагрузки.
|
|
Гибкий или жестко-гибкий
|
Изгибы, неподдерживаемые переходы и напряжение в соединительных элементах.
|
Контроль изгиба, поддержка перехода, снятие натяжения и контролируемое перемещение.
|
Перед составлением коммерческого предложения покупатель должен предоставить упаковку. картатребования к интерфейсу и встроенному программному обеспечению, току или нагрузке. профильдопуски ключевых датчиков, пределы возможностей батареи и защиты, требования к трассировке и изгибу гибких печатных плат, а также четкие критерии квалификации, основанные на ситуации проекта.
Изменения в структуре управления меняют риски на уровне совета директоров.
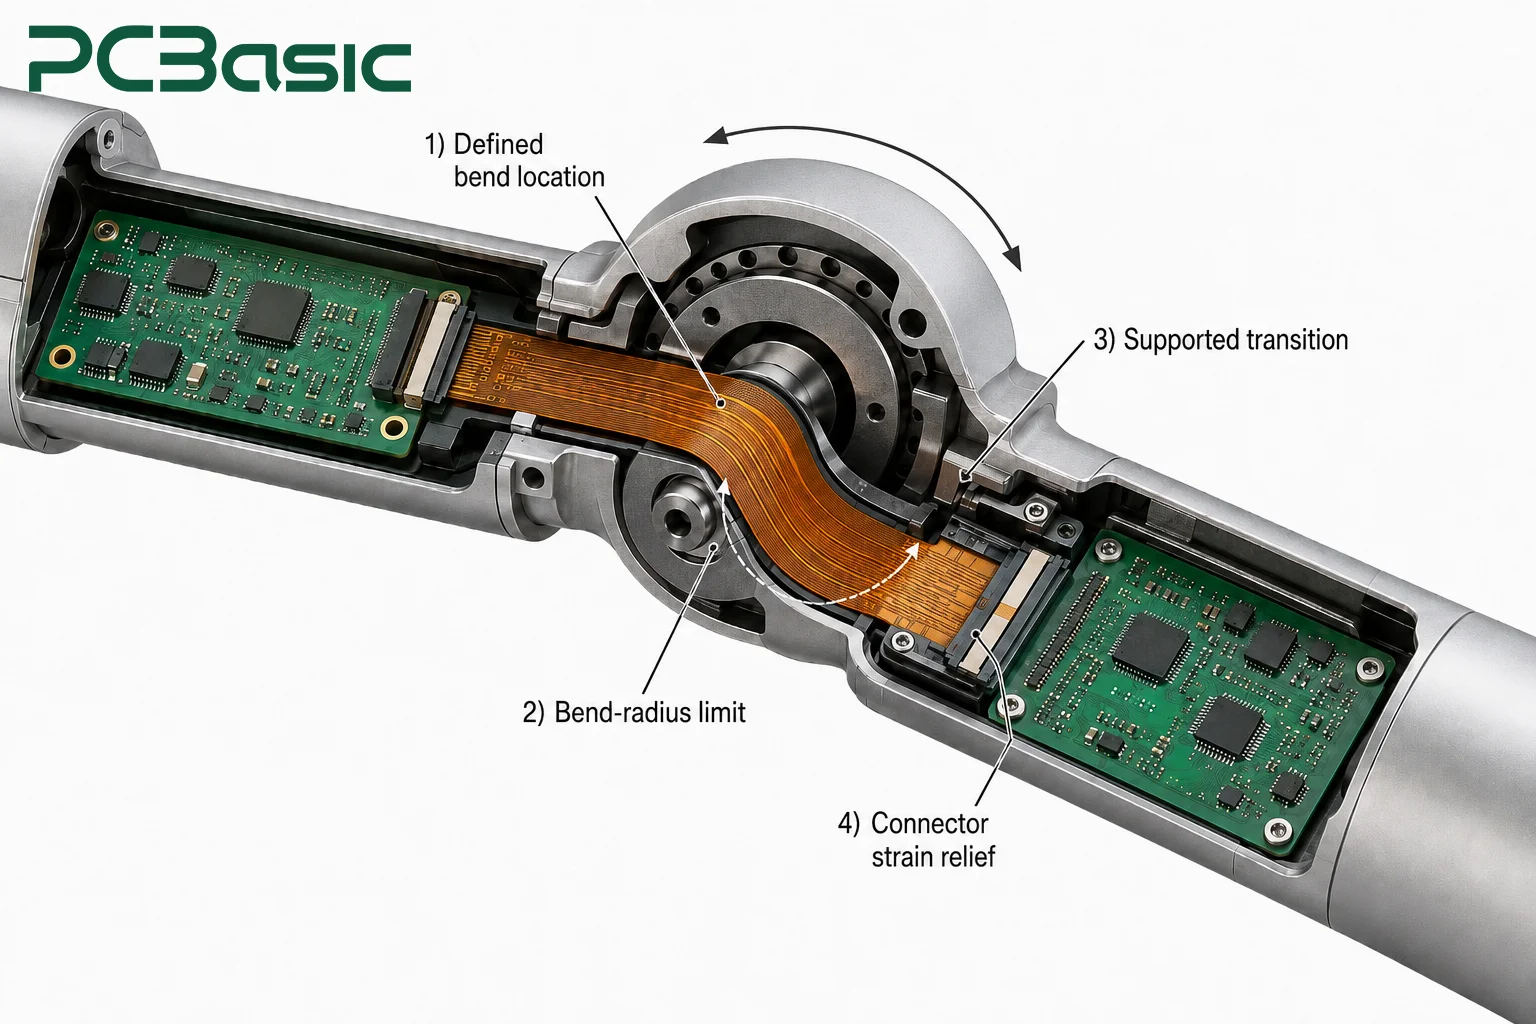
Для печатных плат вблизи шарниров робота необходимо уточнить место изгиба и пределы радиуса изгиба гибкой секции, а также обеспечить поддержку и снятие напряжений в переходной зоне и разъемах; в то время как для стационарных контроллеров эти требования отсутствуют. Даже если плата проходит статические испытания на стенде, многократные перемещения могут выявить слабые разъемы или неподдерживаемый гибкий переход. Поэтому покупатели должны предоставить информацию о трассировке, диапазоне перемещения, ориентации разъемов и снятии напряжений до определения плана производства.
Для использования смешанных технологий необходимо скоординированное планирование.
Сборка робота часто включает в себя множество этапов, в том числе монтаж компонентов для поверхностного монтажа (SMT), корпусирование BGA, сквозные разъемы, гибкие или жестко-гибкие межсоединения, а также последующую сборку жгута проводов и корпуса. Необходимо соединить все эти компоненты, используя один и тот же план проверки и тестирования.
В качестве примера рассмотрим сквозной разъем: установка компонентов в отверстия сводится к их размещению. Выбор волновой, селективной или ручной пайки должен зависеть от типа устройства, компоновки платы и тепловых ограничений. Также необходимо последовательно указывать в производственной документации версию версии платы, требования к производственному процессу, тестовые элементы, метод пайки и результаты проверки, чтобы избежать использования противоречивой информации на каждом этапе.
Какие характеристики печатной платы наиболее важны в роботе?
При выборе структуры печатной платы и формы корпуса необходимо в первую очередь учитывать, где будет использоваться эта плата, какие механические нагрузки она будет испытывать, а также как ее необходимо будет проверять и тестировать в будущем.
Гибкие и жестко-гибкие соединительные элементы вокруг подвижных соединений
Когда цепи вблизи суставов робота должны перемещаться вместе со структурой, стандартные жесткие печатные платы часто оказываются недостаточно гибкими. В таких случаях для соединения различных модулей можно использовать гибкие платы или платы, сочетающие жесткую и гибкую конструкции. На этапе проектирования крайне важно заранее определить, где требуется изгиб и каким должен быть радиус изгиба, а также обеспечить адекватную поддержку и снятие напряжений в зонах перехода от жесткой к гибкой части и вблизи разъемов, чтобы предотвратить повреждение цепей или точек соединения в результате многократных движений.
На чертежах и в сопроводительной документации необходимо также указать фактическую трассировку, тип изгиба (статический или динамический), диапазон перемещения и требования к тестированию. После завершения испытаний на перемещение необходимо убедиться в нормальной электрической целостности, связи и условиях нагрузки. Эти реальные параметры также будут использоваться PCBasic для проверки пригодности. гибкая сборка печатной платы и планы тестирования.
Корпуса BGA на платах машинного зрения и контроллерах
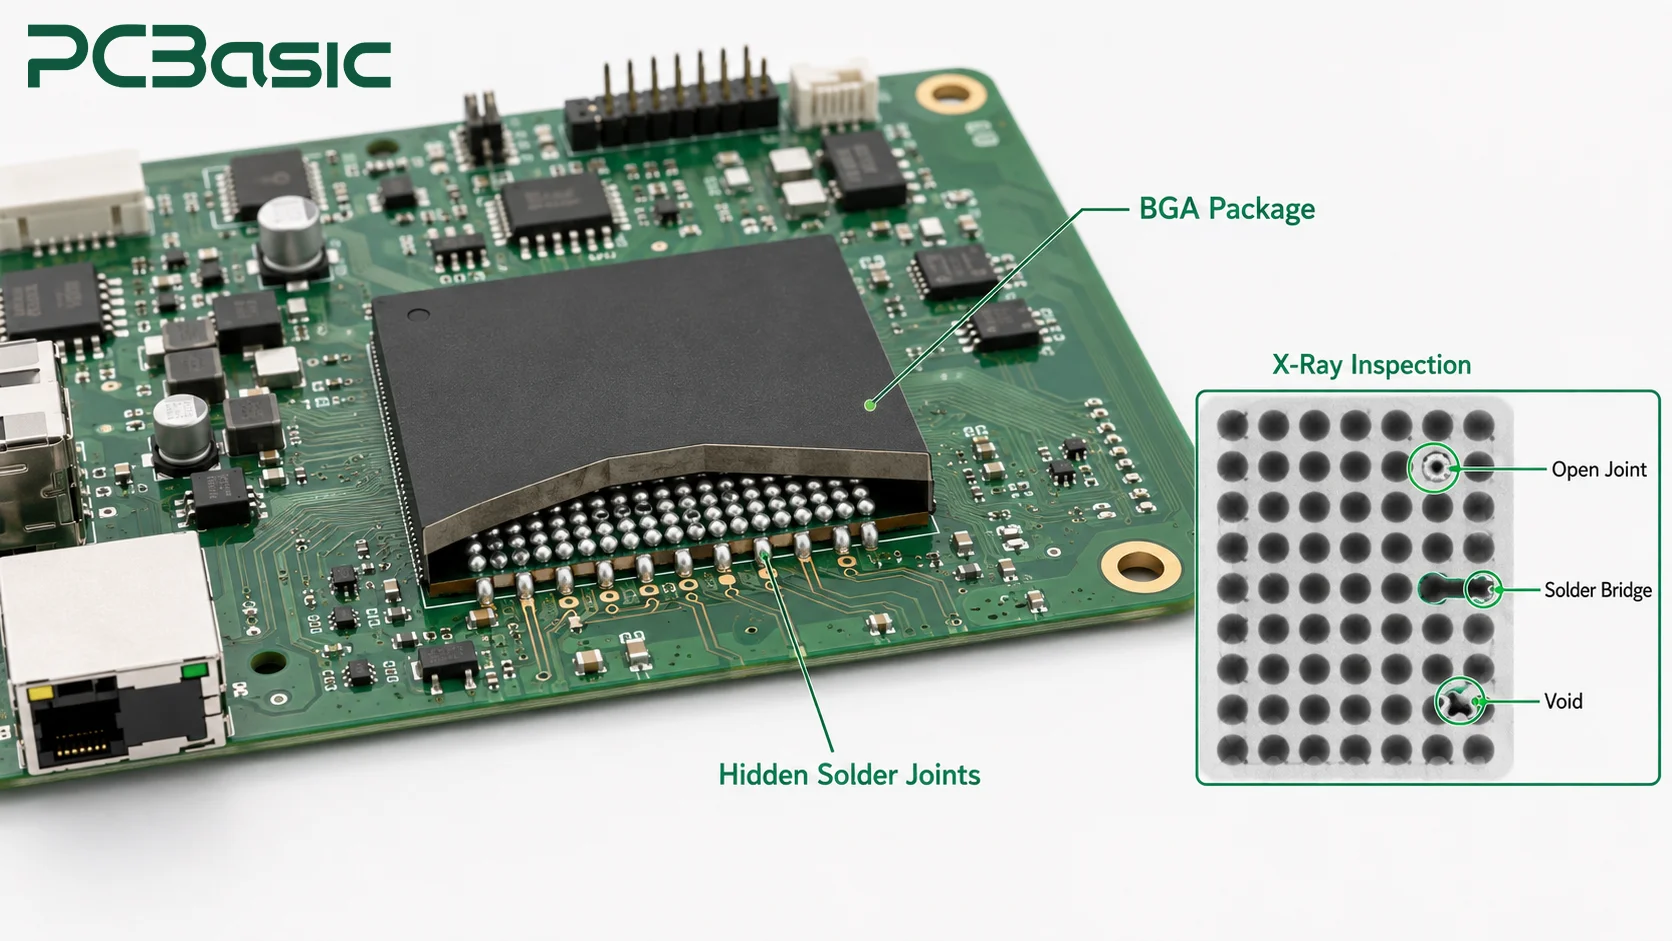
В платах управления и визуального контроля могут использоваться корпуса BGA для размещения большего количества соединений в ограниченном пространстве. Поскольку паяные соединения расположены на нижней стороне корпуса, мы не можем в полной мере проверить качество пайки с помощью обычного визуального осмотра. Поэтому для обеспечения надежной защиты необходимо обеспечить... Возможность сборки BGA Требуется тщательный контроль над нанесением паяльной пасты, точностью ее размещения и кривыми оплавления, а рентгеновский контроль должен быть организован с учетом рисков, связанных с упаковкой.
Также необходимо перед началом производства убедиться, что компоненты имеют нижнее цоколевое соединение, а также установить критерии приемки и требования к рентгеновскому контролю. Для участков с более высоким риском или более серьезными последствиями отказов мы будем применять более строгие протоколы контроля.
Платы питания, датчиков и связи
В процессе производства эти платы не сталкиваются с теми же проблемами. Платы питания должны пропускать ток и контролировать тепловыделение. Полярность и защита также имеют значение, особенно если используется система управления батареями. Платы датчиков могут потребовать точного размещения или калибровки. Для коммуникационных плат главный вопрос заключается в том, работает ли интерфейс и могут ли данные передаваться корректно.
Перед началом производства отправьте актуальную спецификацию материалов и требования к тестированию. Для платы питания необходимо четко указать параметры напряжения, тока и нагрузки. Для плат датчиков отметьте все важные положения и допуски. Для коммуникационных плат обычно требуется указание распиновки, протокола, прошивки и четких допустимых пределов. Эта информация позволяет заводу спланировать необходимые проверки и функциональные тесты.
Какие проблемы приводят к неполадкам при сборке печатных плат в робототехнике?
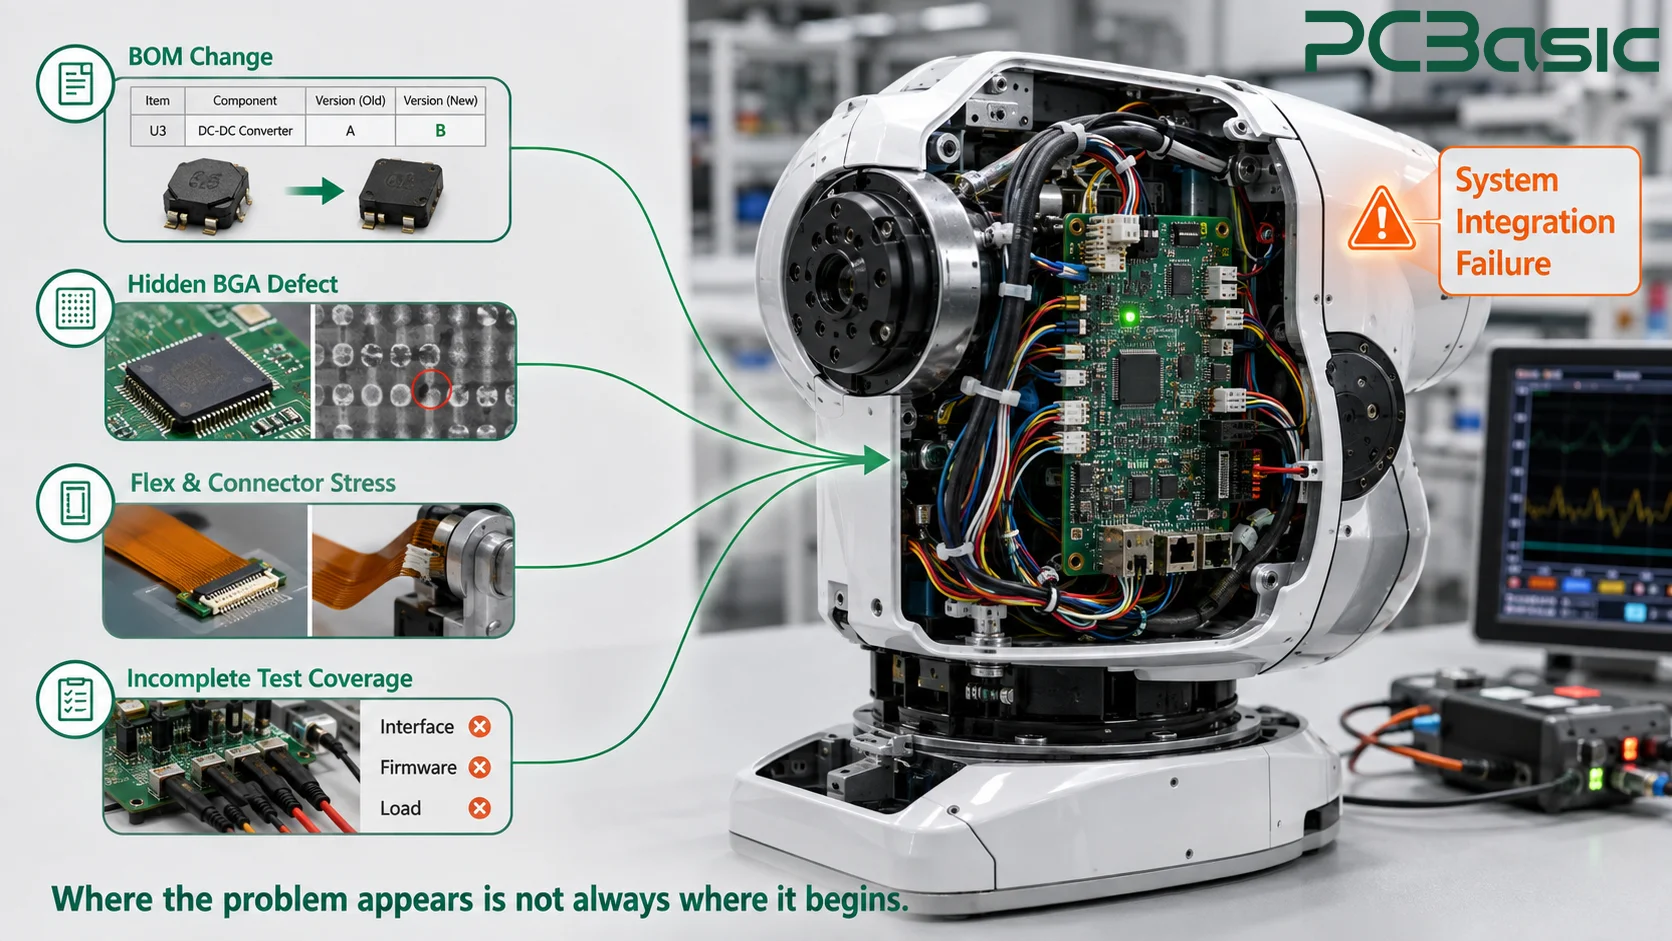
Многие проблемы с печатными платами роботов проявляются не сразу после производства, а в процессе окончательной сборки, отладки соединений или фактической работы всей машины под нагрузкой. Хотя проблемы возникают в конце, их причины могли быть выявлены гораздо раньше, например, аномальные скрытые паяные соединения BGA, чрезмерное усилие, приложенное к гибкому межсоединению во время установки, несоответствие данных о заменяемых материалах при синхронной регистрации или недостаточный охват тестирования фактического интерфейса и нагрузки.
Поэтому мы не можем сосредотачиваться только на том, насколько успешно пройден заключительный тест; нам также необходимо определить возможные места, где могут возникнуть проблемы, касающиеся материалов, сборки, испытаний и планов испытаний.
Скрытые дефекты пайки под корпусами BGA
Паяные соединения BGA скрыты в нижней части корпуса, и такие проблемы, как обрывы цепи, перемычки из олова и пустоты, часто не видны снаружи. Для корпусов с видимыми паяными соединениями метод автоматического оптического контроля (АОК) позволяет проверить качество сборки и сварки; однако для корпусов типа BGA и QFN с соединениями в нижней части недостаточно полагаться только на АОК. Обычно требуется также рентгеновский контроль. Какие именно устройства следует проверять и в какой степени, должно определяться в зависимости от типа корпуса, назначения печатной платы и последствий отказов.
При определении плана проверки следует сначала отсортировать все нижние соединительные узлы и ключевые позиции, а затем уточнить диапазон действия рентгеновского излучения. Результаты проверки также должны соответствовать конкретным печатным платам, номерам компонентов и производственным партиям, чтобы обеспечить отслеживаемость при возникновении проблем.
Вибрация, изгиб и напряжение в соединительных элементах
Многократные перемещения могут постепенно выявить некоторые проблемы, которые не были очевидны при статических испытаниях, такие как ослабленные разъемы, недостаточная поддержка в переходной зоне гибкой платы или периодические обрывы линий во время перемещения. Во время испытания платы, кабели и гибкие межсоединения могут быть зафиксированы в фактическом положении установки, а затем многократно перемещаться в пределах заданного диапазона. В процессе постоянно контролируется стабильность проводимости, связи и нагрузки. После испытания проверяется, не ослаблены ли или не повреждены ли фиксаторы разъемов и места снятия напряжения.
Изменения в источниках компонентов и доработках.
После того, как проект робота переходит от стадии прототипа к опытному и серийному производству, используемые в нем оригинальные компоненты могут отсутствовать на складе, их производство может быть прекращено или их может потребоваться заменить. Если заменяемые материалы не были проверены, могут возникнуть несоответствия в упаковке или контактах, помехи в разъемах или корпусах, изменения в электрических характеристиках, влияние на программное обеспечение или даже утрата значимости первоначальных стандартов тестирования.
Поэтому в проекте следует использовать контролируемую спецификацию материалов (BOM) и четкий процесс утверждения заменяемых материалов, а также вести учет материалов для каждой производственной партии. При предложении заменяемых материалов необходимо проверить артикул производителя, ключевые электрические и механические параметры, а также совместимость с программным обеспечением. Все изменения должны быть утверждены до закупки или запуска в производство.
Тестовое покрытие, заканчивающееся на границе платы.
Проверка целостности цепи и базовые электрические тесты могут выявить такие проблемы, как обрывы и короткие замыкания, но они не могут гарантировать правильную работу платы после установки в робота. Контроллер должен быть совместим с существующими интерфейсами и программным обеспечением; плата драйвера должна работать при заданных нагрузках; а датчики и защитные выходы должны соответствовать установленным критериям.
Следовательно, функциональное тестирование печатных плат Тестирование должно быть разработано с учетом реального применения платы. Необходимо предоставить спецификации тестирования, совместимые интерфейсы или приспособления, микропрограммное обеспечение, рабочие диапазоны и критерии приемки. PCBasic настроит соответствующие интерфейсные, коммуникационные и нагрузочные тесты на основе этих условий, а не будет применять единую процедуру тестирования ко всем платам.
Как производство и контроль качества печатных плат преобразуют требования в надежную сборку?
Окончательная проверка может лишь подтвердить, соответствует ли готовый продукт требованиям на тот момент, но она не может компенсировать отсутствие зафиксированных изменений в используемых материалах и не обязательно выявляет все отклонения, оставшиеся после предыдущих процессов. Поэтому контроль качества не может полностью основываться на окончательной проверке. Необходимо сначала подтвердить материалы и версии, контролировать процесс сборки, провести испытания в наиболее вероятных местах обнаружения дефектов и, наконец, проверить электрические и функциональные характеристики.
Система MES от PCBasic позволяет связывать печатные платы или производственные партии с партиями материалов, этапами процесса, результатами контроля и данными испытаний. Таким образом, при возникновении проблем с общей интеграцией системы инженеры могут отслеживать конкретные материалы, процессы или результаты испытаний по записям, а не просто видеть окончательный подтвержденный результат.
От спецификации материалов и самих материалов до поверхностного монтажа и сборки в отверстиях.
После начала производства мы сначала проверяем, соответствуют ли фактически поступающие материалы требованиям спецификации материалов и версии. Компоненты для поверхностного монтажа собираются с использованием технологии SMT, в то время как разъемы, клеммы и компоненты, требующие более прочного механического крепления, обычно монтируются с использованием технологии сквозного монтажа.
Метод пайки выбирается в зависимости от типа компонента, компоновки платы, объема производства и требований к термостойкости. К распространенным методам относятся волновая пайка, селективная пайка, ручная пайка и пайка оплавлением сквозных отверстий. На протяжении всего процесса в производственных документах следует указывать версию платы, спецификацию материалов, партию материалов, метод пайки и результаты контроля качества, чтобы предотвратить несоответствия в информации, используемой на разных этапах производства.
SPI, AOI, рентгеновский контроль и контроль первого образца
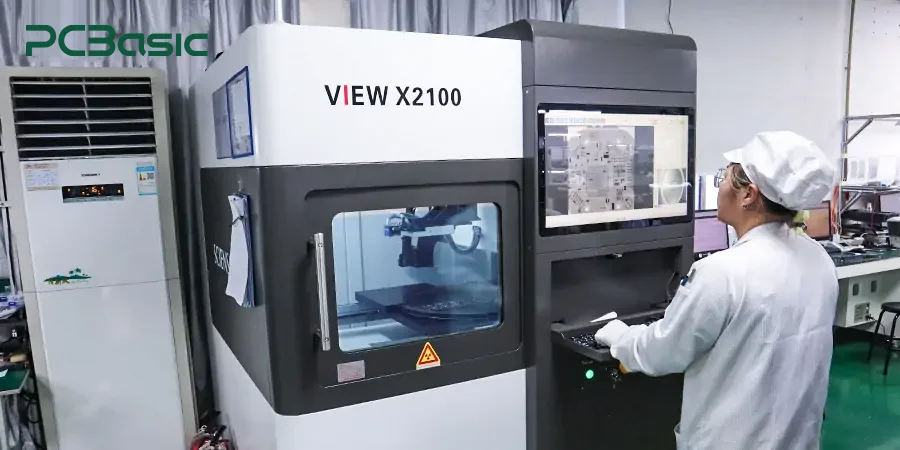
Перед установкой компонентов компания SPI проверит объем, положение и форму паяльной пасты, чтобы предотвратить попадание каких-либо явных дефектов в процесс пайки оплавлением. После завершения сборки для проверки видимого положения компонентов и паяных соединений используется автоматическая оптическая инспекция (AOI), а для исследования скрытых паяных соединений под корпусами BGA и другими типами корпусов — рентгеновский контроль. Перед официальным расширением производства мы также проведем проверку первого образца для подтверждения результатов сборки и соответствующих производственных данных.
Проблемы, решаемые различными средствами обнаружения, не одинаковы, поэтому необходимо подбирать их в соответствии с реальными рисками. В плане проекта должно быть четко указано, какие корпуса и дефекты подлежат проверке с помощью SPI, AOI или рентгеновского излучения. Сопутствующие видеоролики по анализу паяных соединений помогут вам понять специфику процесса обнаружения.
Функциональное тестирование и цифровая отслеживаемость
Функциональное тестирование позволяет проверить взаимодействие интерфейсов, реакцию сигнала, выходную нагрузку или логику защиты в соответствии с определенным планом тестирования. Протоколы MES и записи проверок сохраняют контекст, позволяя отследить неисправность до конкретной платы, компонента, партии материала, этапа процесса и результата тестирования.
Окончательная сборка, монтаж в корпус и интеграция кабельных жгутов.
Для некоторых проектов, помимо сборки печатной платы, необходимо выполнить следующие задачи: обработка жгута проводов, подключение модулей и сборка корпуса. В процессе сборки необходимо подтвердить правильность последовательности проводов, ориентации разъемов и положения при установке, а также проверить наличие помех со стороны корпуса и условия крепления. После завершения сборки следует провести функциональные испытания по мере необходимости.
При составлении коммерческого предложения необходимо предоставить чертежи корпуса и кабелей, описание разъемов, требования к затяжке и требования к испытаниям после сборки.
Заключение
Надежная роботизированная сборка печатных плат — это не только правильная пайка компонентов на плату, но и организация процесса сборки, проверки и тестирования с учетом назначения и фактических условий эксплуатации платы. Для подвижных частей следует обращать внимание на радиус изгиба гибких межсоединений, структурную поддержку и снятие напряжений; для BGA и других корпусов с нижним расположением выводов необходимо контролировать процесс пайки и проверять скрытые паяные соединения; для плат питания, датчиков, управления и связи следует учитывать фактические интерфейсы и функции проверки нагрузки.
Перед составлением коммерческого предложения и согласованием производственных параметров заказчик должен предоставить последние файлы Gerber, спецификацию материалов (BOM), спецификацию компонентов (CPL), сборочные чертежи и записи версий, а также подробно изложить требования к изгибу, испытаниям, интерфейсам, нагрузке, корпусу и кабелям и т.д. Одновременно необходимо подтвердить количество и сроки поставки. Обзор инженерных решений PCBasicБлагодаря этому, данные материалы могут быть проверены единообразно до начала производства, что позволяет заблаговременно подтвердить планы сборки, тестирования, контроля и общей интеграции, а также снизить риск доработок и проблем с отладкой соединений при переходе проекта от прототипа к серийному производству.
Часто задаваемые вопросы (FAQ)
В1: Что должно входить в комплект для сборки печатных плат для робототехники?
A1: Включает файлы Gerber, спецификацию материалов (BOM), схему размещения компонентов/схему компоновки (Pick-and-place/CPL), сборочные чертежи, схему упаковки, схему изгиба. требования, испытания, интерфейсы, нагрузки, характеристики корпуса или кабелей, редакция, количество и график.
В2: Как следует проводить проверку гибких соединительных элементов вокруг шарниров роботов?
A2: Проверка трассировки, обозначения статических или динамических изгибов, пределов изгиба, опор для переходных элементов. Снятие натяжения и диапазон движения. Определите проверку движения, которая отслеживает соответствующий сигнал.
В3: Почему рентгеновское излучение часто используется для сборки печатных плат BGA?
A3: Для контроля скрытых соединений на платах BGA обычно требуется определенная стратегия, в том числе рентгеновский контроль. Размер страхового покрытия определяется риском, связанным с упаковкой и самим продуктом.