Содержание
1. Производство начинается еще до того, как компоненты попадут на конвейер.
2. Управление технологическими процессами превращает небольшие отклонения в значительные результаты.
3. При проведении проверки следует разделять проверку компонентов поверхностного монтажа (SMT) и электрические испытания.
4. Система отслеживаемых записей связывает поверхностный монтаж, тестирование и сборку оборудования.
5. Заключение
6. Часто задаваемые вопросы (FAQ)
Монтаж печатной платы SMT май казаться Все довольно просто: нанесение паяльной пасты, монтаж компонентов, пайка оплавлением, а затем проведение испытаний. Готово. Однако, после некоторого времени участия в проектах серийного производства, мы все больше убеждались в одном: на стабильность продукта действительно влияют зачастую те детали, которые могут быть неочевидны на ранних этапах.
Некоторые проблемы не очевидны в процессе проверки и обычно проявляются только после запуска производства. Параметры стальной сетки не могут быть обнаружены как отклонения в документе, но во время фактической печати могут возникнуть отклонения; даже если компоненты размещены в правильном положении, ориентация может быть неправильной из-за несоответствия определений в данных. Та же проблема существует с сварочными свойствами и кривыми оплавления альтернативных материалов — точную оценку нельзя сделать, основываясь только на параметрах спецификации материалов или общих технологических процессах.
При анализе проекта SMT, PCBasic Мы уделяем внимание не только скорости пайки, но и тому, насколько успешно первая партия печатных плат пройдет испытания. Нас больше волнует, соответствуют ли проектная документация, фактические материалы, параметры процесса и требования к тестированию требованиям до официального ввода в эксплуатацию.
Производство начинается еще до того, как компоненты попадут на конвейер.
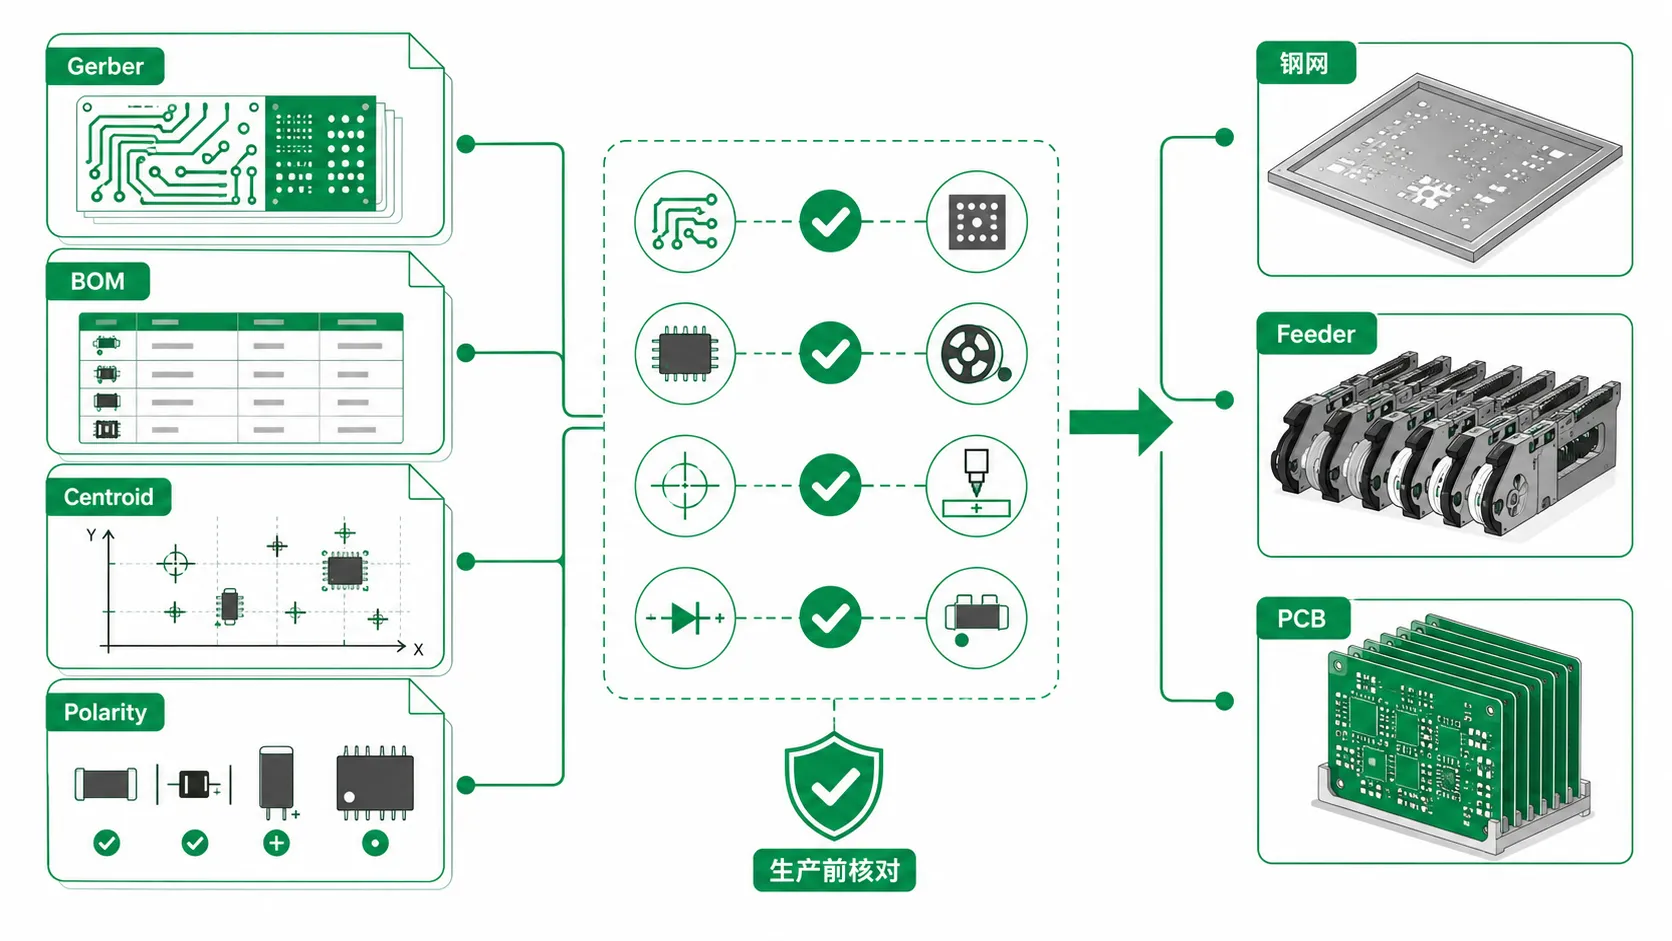
Многие считают, что загрузка материалов — это первый этап производства SMT-компонентов. Это неверно. Перед началом производства инженерная группа проверяет спецификации файлов Gerber, спецификацию материалов (BOM), файлы координат и стальную сетку. Любые различия в этих материалах могут вызвать проблемы в производственном процессе.
Недостаточно просто проверить наличие документации на этапе подготовки производства. Номера деталей в спецификации, упаковка и заменяемые компоненты должны соответствовать координатным данным, ориентации компонентов и информации о печатной плате. Кроме того, метод сборки, отверстия трафарета и другие технологические требования должны обеспечивать последующую загрузку, монтаж и проверку.
Если эти проблемы возникают во время производства, полевым работникам может потребоваться обновить программное обеспечение для дозирования паяльной пасты, отрегулировать подающее устройство или перепроверить номера мест дозирования. Кроме того, на площадках с компактной компоновкой и интегральными схемами с малым шагом выводов следует заранее проверить пространство для дозирования и обнаружения паяльной пасты. В противном случае результаты тестирования могут быть искажены, что потребует доработки.
Трафарет, спецификация материалов и Pшнуровка Dата Nнадо AGree BEfore Production
В реальных производственных условиях мы уделяем внимание трафарету перед запуском линии. На стабильность нанесения паяльной пасты напрямую влияют размер и форма отверстий в трафарете. Неправильно подобранные размеры отверстий увеличивают вероятность образования перемычек, недостаточного количества припоя или эффекта «надгробного камня», что в конечном итоге приводит к увеличению объема доработок.
Спецификация материалов (BOM) остается неизменной — мы не можем просто проверить правильность номеров деталей. Совпадение номеров деталей — лишь один из аспектов оценки BOM. Прежде чем проект будет реализован, необходимо проверить корпус, допуски, температурный диапазон, состояние жизненного цикла и допустимые альтернативы.
Далее информация о размещении проверяется по файлам спецификации и печатной платы, включая координаты, ориентацию и обозначения. Если файлы не совпадают, правильный участок все равно может оказаться не на том месте. Такое случается.
По этой причине мы рассматриваем трафареты, спецификации материалов, размещение и поиск поставщиков как единый интегрированный пакет. сборка печатных плат под ключ. Проверке подлежат не только документы. Закупки и подготовка производства должны учитывать их. В противном случае, несоответствия, которые могли быть обнаружены ранее, станут очевидными только при запуске производственной линии.
На примере PCBasic мы рассматриваем документы, предоставленные клиентами, по каждому пункту, учитывая фактические условия закупки и производственные требования. Часто мы закупаем компоненты у оригинальных производителей и авторизованных дистрибьюторов, а также поддерживаем запасы часто используемых товаров. Это обеспечивает более эффективную процедуру подбора спецификаций и подготовки материалов, а также снижает сбои в производственном графике, вызванные задержками в приобретении часто используемых компонентов.
Управление технологическими процессами превращает небольшие отклонения в значительные результаты.
Для производства SMT-компонентов требуется чрезвычайно высокая точность процесса; даже небольшие отклонения могут вызвать проблемы с качеством сварки или надежностью на более поздних этапах.
В процессе нанесения паяльной пасты необходимо контролировать толщину, площадь и расположение пасты; при установке компонентов необходимо обеспечить их точное размещение на соответствующих контактных площадках. В процессе пайки оплавлением необходимо формировать стабильные паяные соединения в нескольких местах. При этом крайне важно предотвращать такие ситуации, как чрезмерные температуры, недостаточное смачивание поверхностей или неполное формирование паяных соединений.
Однако в реальном производстве это не ограничивается этими тремя процессами. Все они взаимосвязаны. Единая технологическая цепочка включает в себя: форму, состояние паяльной пасты, параметры подачи, метод нанесения припоя, состояние сопла, профиль оплавления и контроль качества после оплавления. Если параметры начального этапа не контролируются должным образом, это может повлиять на последующие сварочные и контрольные операции.
Производственный диапазон еще больше сужается, если плата содержит BGA-чипы, крошечные пассивные компоненты, разъемы с малым шагом или контактные площадки со значительными изменениями тепловой инерции. Некоторые платы могут казаться исправными на первый взгляд, но со временем могут выявиться незначительные проблемы, такие как некачественная пайка. Плохое соединение или непоследовательные и трудновоспроизводимые результаты тестирования.
Припой Pасте Pполоскание Sэтс FIRST Quality Bграница
При проверке проблем с пайкой на месте мы часто выявляем причину на выходе, но оказывается, что проблема кроется в нанесении паяльной пасты, а не в пайке SMD-компонентов или оплавлении припоя.
Слишком большое количество паяльной пасты облегчает пайку выводов с малым шагом; если же её слишком мало, паяные соединения могут быть недостаточно прочными. Даже если сам трафарет качественный, нестабильное выделение паяльной пасты может привести к колебаниям содержания припоя на разных контактных площадках.
Именно поэтому многие заводы проводят проверку после печати, а не сразу переходят к этапу установки компонентов. Потому что на этом этапе, если обнаруживаются проблемы, проще скорректировать параметры или перепечатать; после того, как компоненты уже установлены, их переделка будет гораздо дороже и займет больше времени.
оплавления Control Aошибки Mруда Tгостиница Sстарший Appearance
При сварке оплавлением нельзя использовать только одну фиксированную кривую. В реальном производстве мы корректируем параметры в зависимости от материала печатной платы, распределения медного слоя, теплопоглощения компонентов и температурных требований к оловянной пасте и устройству. Даже для одного и того же проекта может потребоваться повторная настройка по мере увеличения толщины медного слоя или изменения разъема.
При повторных заказах мы не будем просто копировать настройки из предыдущей партии. Перед началом производства инженер проверит кривую температуры печи за предыдущий период и производственную документацию, а затем подтвердит, были ли какие-либо изменения в печатной плате, компонентах или разъемах на этот раз. Если производится корректировка пластинчатой подложки, необходимо также повторно проверить исходные параметры рефлюкса.
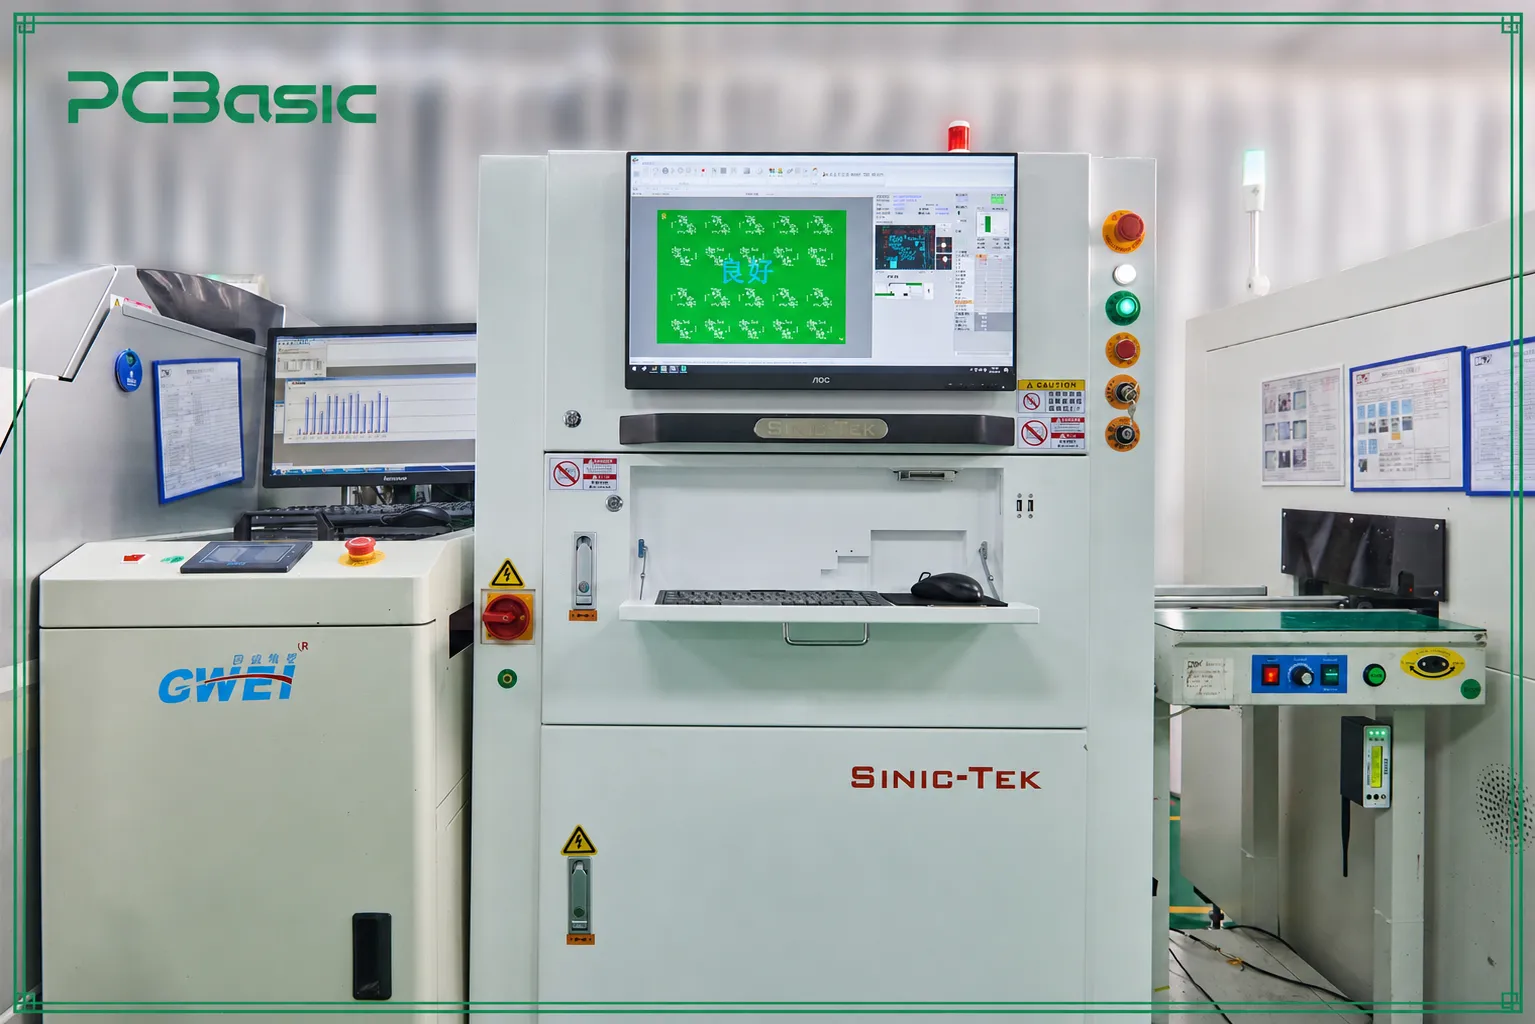
В PCBasic эти записи также просматриваются вместе с результатами тестирования. После печати используйте SPI для проверки равномерности паяльной пасты; после установки заплаток и оплавления используйте AOI для проверки положения компонентов и качества поверхностных паяных соединений; для таких компонентов, как BGA, паяные соединения которых не видны, используйте AOI для проверки положения компонентов и качества поверхностных паяных соединений; для таких компонентов, как BGA, паяные соединения которых не видны, при необходимости используйте рентгеновский контроль. Это позволяет выявлять проблемы на ранней стадии и предотвращает дальнейшее использование неисправной платы в последующих процессах.
При проведении проверки следует разделять проверку компонентов поверхностного монтажа (SMT) и электрические испытания.
Качественный контроль возможен только при наличии четко определенной задачи на каждом этапе процесса. Заводы проводят множество проверок на всех этапах производства — ведь невозможно обнаружить все дефекты за одну быструю проверку. В следующей таблице указано содержание проверок на каждом контрольном пункте и их расположение в процессе сборки SMT-компонентов.
|
Контрольно-пропускной пункт
|
Что он проверяет
|
Почему это важно
|
|
SPI
|
Объем паяльной пасты, высота, площадьи депозитная позиция
|
Выявляет проблемы печати до установки компонентов.
|
|
Автоматизированный оптический контроль
|
Видимое наличие компонентов, их положение, ориентация, полярность и дефекты пайки.
|
Выявляет распространенные дефекты поверхностного монтажа после оплавления.
|
|
Рентген
|
Скрытые паяные соединения, пустоты и риски, связанные с BGA-компонентами.
|
Проверяет припой суставы, которые не видны с поверхности
|
|
ФАИ
|
Первая готовая плата, соответствующая спецификации материалов, размещению компонентов и утвержденным файлам.
|
Останавливает повторed ошибки перед продолжением обработки пакета
|
|
Электрические испытания
|
Непрерывность, электрическое поведениеили специфические для продукта функции
|
Подтверждает работоспособность собранной печатной платы.
|
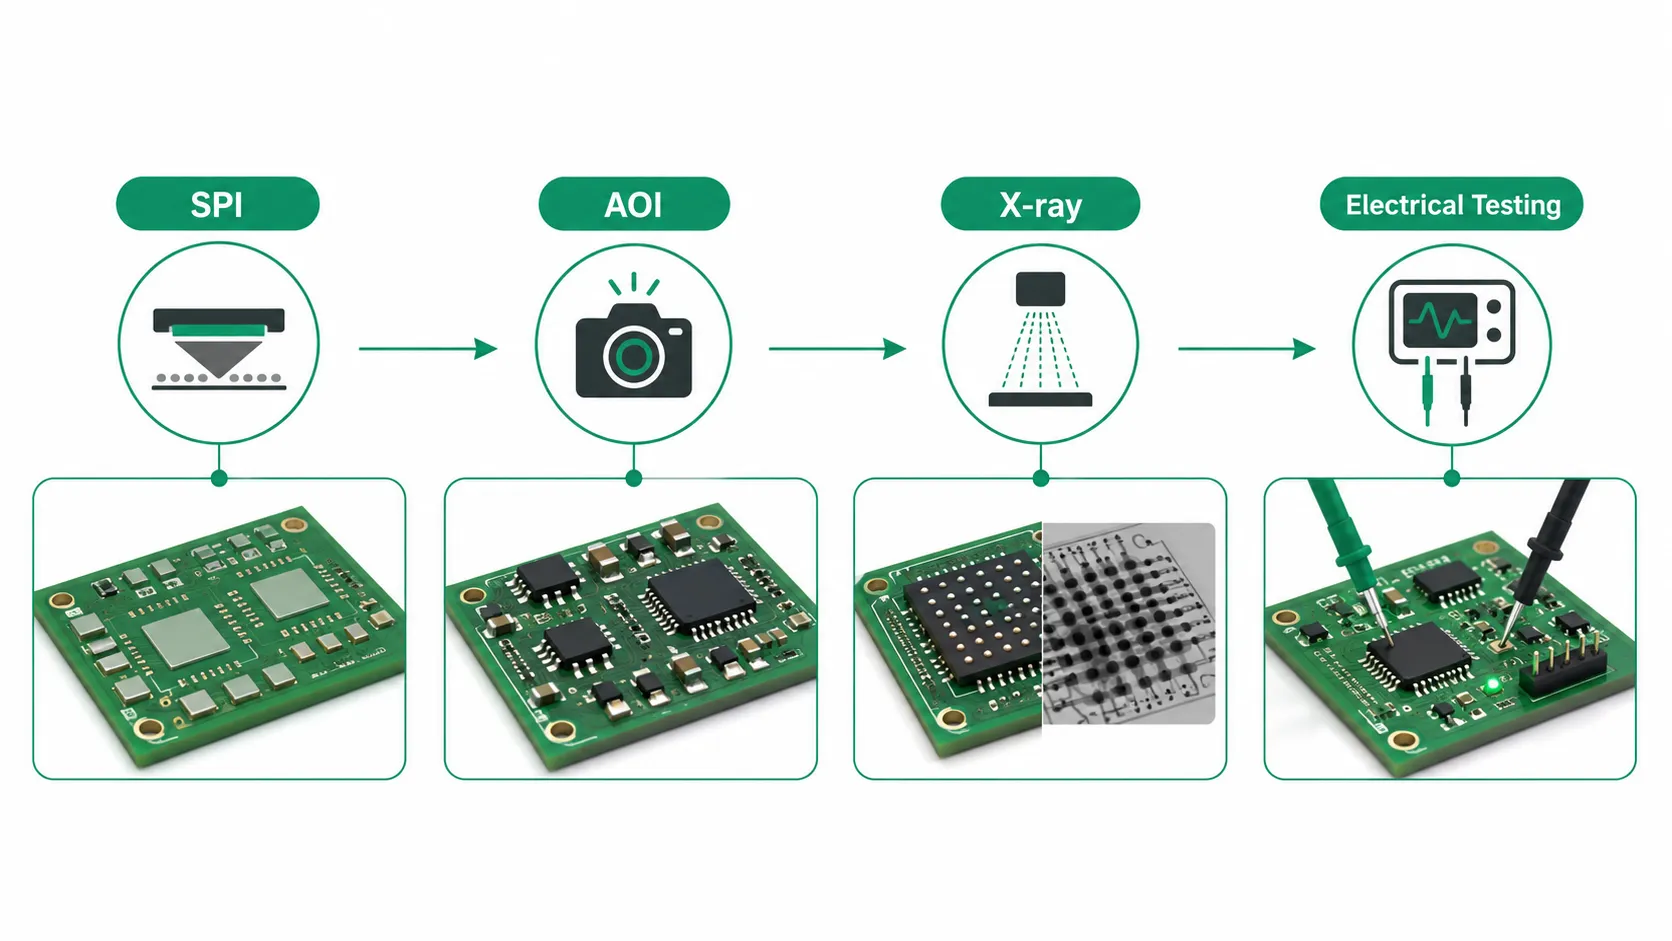
После сборки печатная плата может казаться идеальной, но нам все еще необходимо подтвердить, что она работает должным образом. На этом этапе мы проводим такие тесты, как функциональное тестирование, тестирование с помощью летающего зонда и внутрисхемное тестирование, в зависимости от проекта. Автоматизированный оптический контроль (АОК) этого сделать не может. Он может обнаружить очевидные ошибки пайки и размещения компонентов, но не может определить, работает ли схема должным образом. В результате, даже если плата кажется идеальной после сканирования с помощью АОК, Электрические испытания печатных плат это все еще может привести к его неисправности.
Это может работать и в обратную сторону. Даже если плата проходит базовые электрические испытания, ей все равно могут потребоваться дополнительные процессы, такие как программирование, подключение кабелей, установка корпуса или проверка в условиях реальной нагрузки.
В PCBasic мы не проводим все тесты на каждой плате. Сначала мы осматриваем плату, компоненты и наиболее вероятные проблемы, а затем определяем, где действительно необходимы SPI-тестирование, AOI-тестирование, рентгеновский контроль, первичный контроль образца, тестирование с помощью летающего зонда или функциональное тестирование. Цель проста: выявить проблемы как можно раньше и убедиться, что каждый результат можно отследить до нужной производственной партии.
Система отслеживаемых записей связывает поверхностный монтаж, тестирование и сборку оборудования.
Однократное прохождение пробного теста не означает, что процесс можно стабильно повторить. Вот тут-то и пригодятся производственные записи. Если возникнет проблема с последующей платой, команде необходимо знать, какая партия материалов была использована, какая программа исправления была применена, что было обнаружено в ходе тестирования, была ли она отремонтирована и какие результаты тестирования соответствуют этой плате или партии.
Отслеживаемые записи полезны не только в случае возникновения проблем. Начиная с этапа проверки качества и заканчивая небольшими партиями и последующими повторными заказами, инженеры могут использовать эти записи для сравнения различных партий. Без записей при каждом возникновении проблемы необходимо начинать проверку с самого начала; с записями же следующая партия продукции может сначала проверить используемые материалы, процессы, контроль качества и испытания, прежде чем принимать решение о необходимости корректировок.
Прослеживаемость Hэльпы Eобъяснить Dвидеоэффекты Iвместо Oолько Sортинг Tназад
Компания PCBasic самостоятельно разработала MES, IQC и FIRST Статья Iосмотр SСистемы, объединенные с инструментами управления CRM, ERP, IoT и ESD, позволяют регистрировать и отслеживать ключевые данные в области закупок, складирования, производства и контроля качества. Эта цифровая система управления используется одновременно на двух заводах в Шэньчжэне и Хуэйчжоу. Общая площадь двух заводов составляет около 20 000 квадратных метров, и они ориентированы соответственно на мелкосерийное и массовое производство.
Помимо внутренних систем, сертификация сторонними организациями также служит ориентиром для оценки управленческих возможностей завода. Компания PCBasic сертифицирована по стандартам ISO 9001, ISO 13485, IATF 16949, ISO 14001, ISO 45001, UL и IPC Class 3.
Сертификация свидетельствует о том, что завод внедрил соответствующие стандарты управления, а производственная документация может дополнительно отражать факт их реализации. Полная документация по материалам, процессам, проверкам и испытаниям часто позволяет лучше понять, как работает завод в повседневной деятельности.
Эти записи не следует прерывать после завершения сборки печатной платы. Многие изделия еще предстоит установить в систему. ограждениеподключаемые кабели, программируемые микропрограммой, или работа с дисплеями, датчиками и другими компонентами. На этом этапе качество поверхностного монтажа по-прежнему важно, но некоторые проблемы проявляются только во время сборки или окончательного функционального тестирования.
Многие недостатки становятся очевидными только на этапе сборки устройства. Теперь необходимо убедиться, что печатная плата может быть установлена в устройство и что оно будет продолжать работать должным образом после установки.
Зачастую результат зависит от нескольких важных элементов. Монтажные отверстия, длина кабеля, зазор в корпусе, расположение контрольных точек и ориентация разъемов — вот лишь несколько примеров. Недостаточное пространство для отвода тепла или неудобная работа прошивки затруднят последующую сборку и тестирование.
Окончательное функциональное тестирование лучше всего планировать до завершения проектирования корпуса. Если испытательный стенд должен контактировать с кнопками, интерфейсами, индикаторными лампами или точками приложения нагрузки, его конструкция должна предусматривать запас по месту проведения тестирования и рабочему пространству.
Поэтому указание стоимости только печатной платы не учитывает всех рисков, связанных с последующей сборкой. При запросе коммерческого предложения лучше всего указать, какие этапы будет предпринято в рамках проекта, какие испытания необходимы, будут ли задействованы корпус и кабели, завершена ли разработка микропрограммного обеспечения и как будет проводиться ее сертификация.
Производство печатных плат на основе базовых принципов может включать в себя сборку печатных плат, закупку компонентов, функциональное тестирование и т. д. сборка коробки Это позволяет проектировать процессы, выходящие за рамки сборки на уровне печатной платы, а не рассматривать их как отдельные этапы. Таким образом, можно заранее определить необходимые параметры и уменьшить количество случаев, когда условия не выполняются на более поздних этапах.
При отправке файлов печатной платы и спецификации материалов добавьте примечания по сборке, требования к тестированию, ограничения корпуса и ожидаемый этап сборки. Это обеспечит достаточный контекст для... Проект PCBasic переviewИнженерные и закупочные группы могут сначала изучить процесс сборки, а затем рассчитать цену и сроки поставки. Меньше недостающей информации. В дальнейшем — меньше корректировок.
Заключение
Сборка печатных плат SMT — это не просто процесс крепления компонентов к плате. От проверки документации, нанесения паяльной пасты, монтажа и пайки оплавлением до последующего контроля, ведения протоколов тестирования и подготовки готового изделия — каждый этап влияет на следующий. Небольшая ошибка на предыдущем этапе может привести к доработке, переносу сроков или даже обнаружению проблем после ввода изделия в эксплуатацию.
Истинная стабильность производства не зависит от скорости отдельного оборудования или совершенства отдельного процесса. Документация должна соответствовать требованиям, процесс должен быть стабильным, а тестирование должно быть правильно организовано. SPI, AOI, рентгеновский контроль, контроль первого образца, тестирование с помощью летающего зонда и функциональное тестирование — каждый из этих методов решает разные задачи. Документация также незаменима. При возникновении аномалии команда может отследить ее по документации; при запуске следующей партии в производство нет необходимости проводить повторные эксперименты.
При сравнении поставщиков услуг по сборке, безусловно, важна цена, но она не должна быть единственным фактором, который следует учитывать. Необходимый для проекта контроль качества производства, степень его достижения, необходимость последующего тестирования и окончательной сборки — все эти аспекты должны быть четко оговорены заранее. Компания PCBasic может интегрировать производство печатных плат, закупку компонентов, сборку печатных плат, тестирование и окончательную сборку, позволяя проекту пройти путь от производства на уровне платы до конечного продукта.
Часто задаваемые вопросы (FAQ)
В1: Что такое сборка печатной платы методом поверхностного монтажа (SMT)?
A1: Сборка печатных плат методом поверхностного монтажа (SMT) — это процесс установки компонентов поверхностного монтажа на печатную плату с помощью паяльной пасты. автоматизированный Установка, пайка оплавлением и контроль качества.
В2: Является ли контроль качества поверхностного монтажа тем же самым, что и функциональное тестирование?
A2: Нет. SPI, AOI, рентгеновский контроль и FAI проверяют различные аспекты сборки и соответствия документации, в то время как электрические испытания проверяют поведение и функционирование схемы.
В3: Когда следует коробка сборки требование Обсуждать?
A3: Их следует обсудить до принятия окончательных решений относительно корпуса, кабеля, прошивки и окончательного тестирования.