Inhoudsopgave
1. De productie start voordat de onderdelen de productielijn bereiken.
2. Procesbeheersing zet kleine variaties om in grote resultaten.
3. Inspecties moeten gescheiden worden uitgevoerd van elektrische testen en dienen SMT-controles te omvatten.
4. Traceerbare gegevens verbinden SMT, testen en de assemblage van de behuizing.
5. Conclusie
6. Veelgestelde vragen
SMT PCB-assemblage mei lijken Vrij simpel: soldeerpasta aanbrengen, componenten monteren, reflow solderen en vervolgens testen. Klaar. Maar na enige tijd aan serieproductieprojecten te hebben meegewerkt, werd ons steeds duidelijker dat de stabiliteit van het product vaak afhangt van details die in de beginfase misschien niet zo voor de hand liggen.
Sommige problemen zijn niet direct duidelijk tijdens het beoordelingsproces en komen meestal pas aan het licht na de productiestart. De parameters van het staalnet kunnen in het document niet als afwijkend worden aangemerkt, maar er kunnen wel afwijkingen optreden tijdens het daadwerkelijke printproces; hoewel de componenten op de juiste positie worden geplaatst, kan de oriëntatie toch onjuist zijn als gevolg van inconsistente definities in de gegevens. Hetzelfde probleem doet zich voor met de laseigenschappen en smeltkrommen van alternatieve materialen – een nauwkeurige beoordeling is niet mogelijk op basis van stuklijstparameters of algemene processen alleen.
Bij de evaluatie van het SMT-project, PCB-basis We richten ons niet alleen op de soldeersnelheid, maar letten er ook op of de eerste batch printplaten de tests met succes doorstaat. We vinden het vooral belangrijk of de ontwerpdocumenten, de gebruikte materialen, de procesparameters en de testvereisten daadwerkelijk op elkaar zijn afgestemd vóór de officiële ingebruikname.
De productie start voordat de onderdelen de productielijn bereiken.
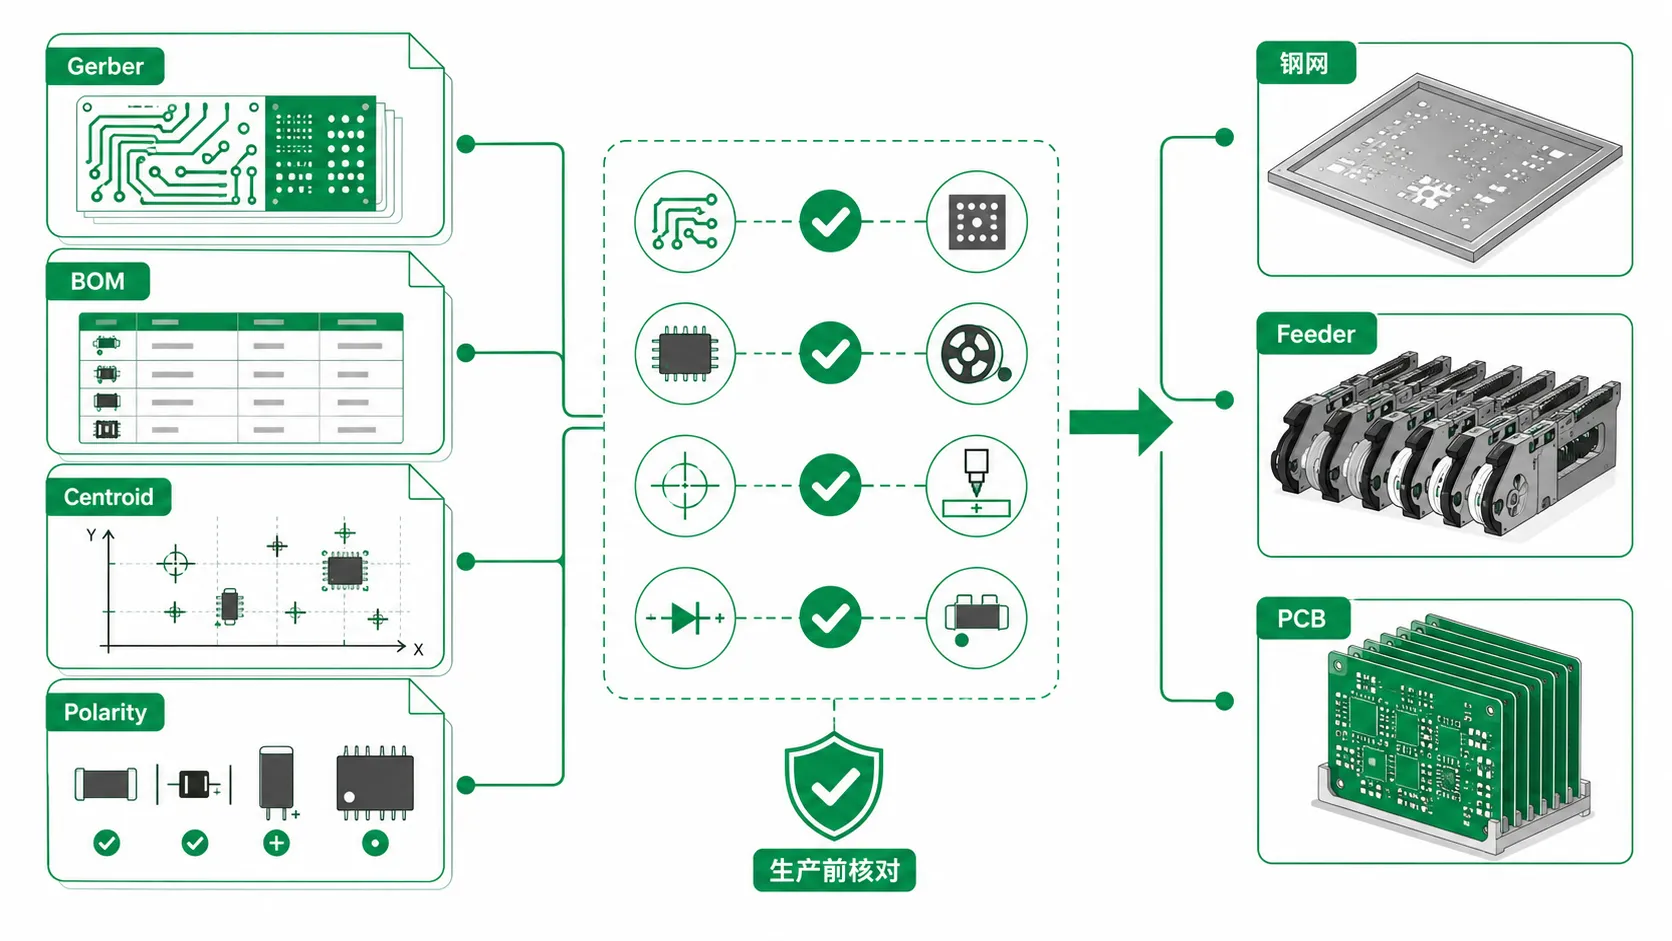
Veel mensen denken dat het laden van materialen de eerste stap is in de SMT-productie. Dit is niet waar. Voordat de productie begint, controleert het engineeringteam de specificaties van de Gerber-bestanden, de stuklijst (BOM), de coördinatenbestanden en het staalnet. Eventuele afwijkingen in deze materialen kunnen problemen veroorzaken in het productieproces.
Het is niet voldoende om alleen te controleren of de documenten tijdens de productievoorbereiding zijn aangeleverd. De artikelnummers, verpakking en vervangingsonderdelen van de stuklijst moeten overeenkomen met de coördinaten, componentoriëntatie en PCB-informatie. Bovendien moeten de montagemethode, stencilopeningen en andere procesvereisten het daaropvolgende laden, monteren en inspecteren mogelijk maken.
Als deze problemen zich tijdens de productie voordoen, moeten medewerkers in het veld mogelijk de software voor het doseren van soldeerpasta bijwerken, de toevoerunit aanpassen of de locatienummers opnieuw controleren. Daarnaast moet bij locaties met compacte lay-outs en geïntegreerde schakelingen met een fijne pitch de ruimte voor het vrijgeven en detecteren van soldeerpasta vooraf worden gecontroleerd. Zo niet, dan kunnen de testresultaten worden beïnvloed, waardoor herwerk nodig is.
Sjabloon, stuklijst en Pscheuring Data Nbehoefte aan Agree Before Preproductie
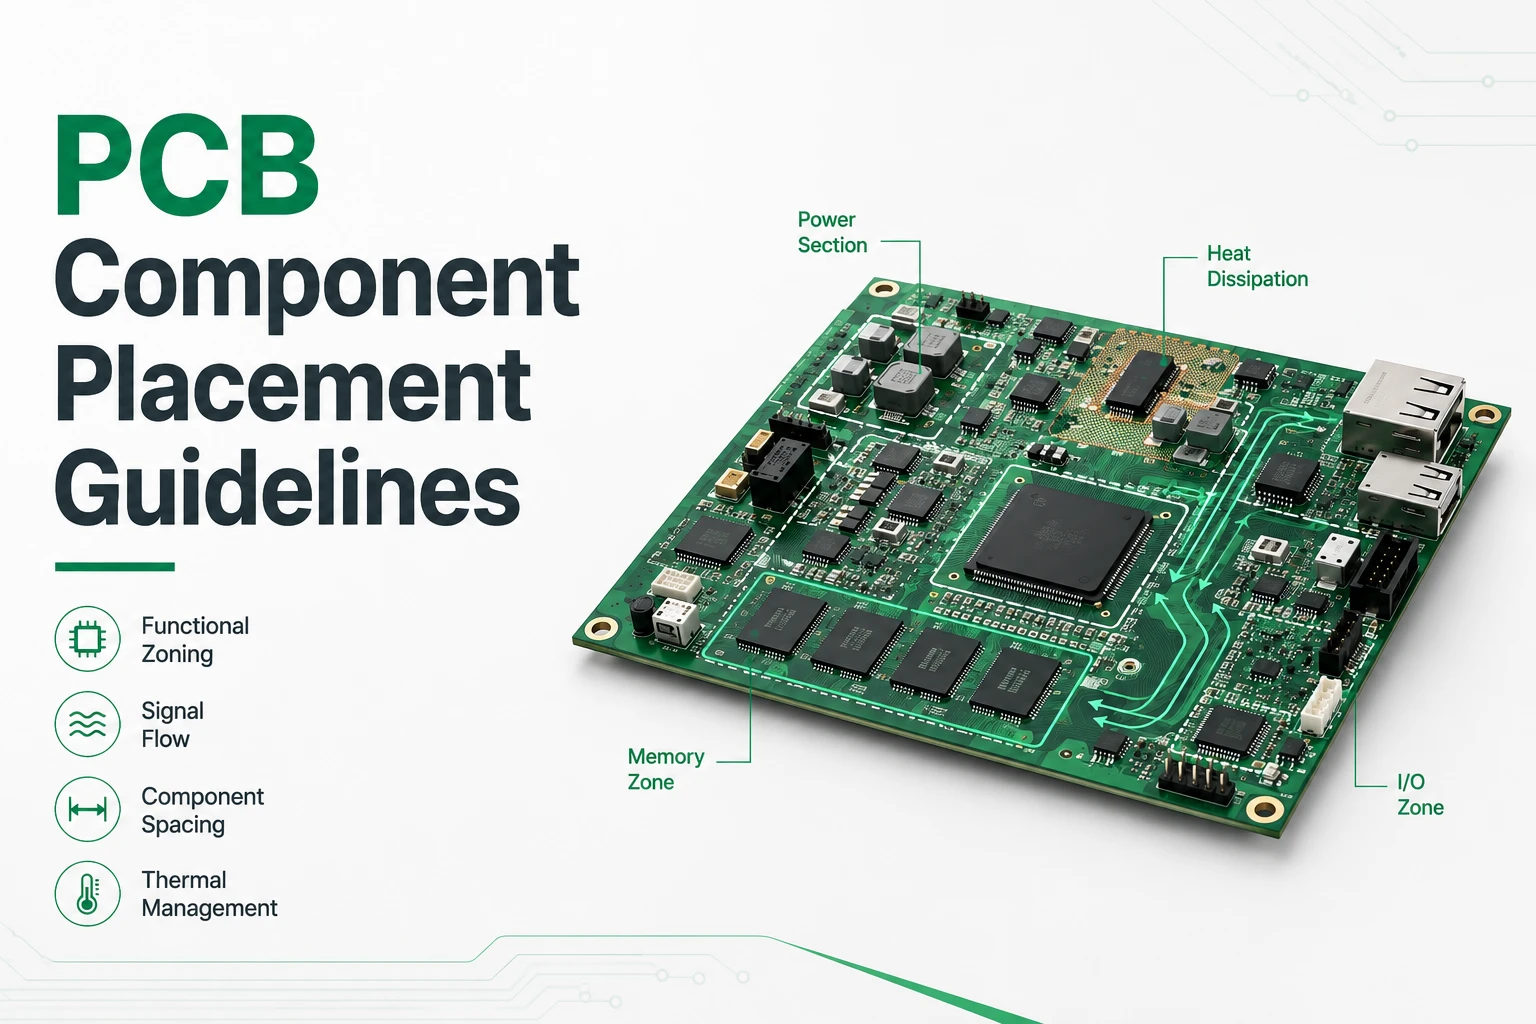
In de praktijk besteden we aandacht aan het stencil voordat de productielijn in gebruik wordt genomen. De stabiliteit van de soldeerpasta-dosering wordt direct beïnvloed door de grootte en vorm van de gaten in het stencil. De kans op soldeerbruggen, onvoldoende soldeer of 'tombstones' (het afbrokkelen van soldeerpunten) wordt vergroot door onjuist gedimensioneerde openingen, wat allemaal leidt tot meer nabewerking.
De stuklijst (BOM) blijft hetzelfde: we kunnen niet zomaar controleren of de artikelnummers kloppen. Het controleren van de artikelnummers is slechts één aspect van de BOM-evaluatie. Voordat het project verdergaat, is het noodzakelijk om de verpakking, toleranties, temperatuurclassificatie, levenscyclusstatus en toegestane alternatieven te controleren.
Vervolgens wordt de plaatsingsinformatie gecontroleerd aan de hand van de stuklijst (BOM) en de printplaatbestanden (PCB), inclusief coördinaten, oriëntatie en referentieaanduidingen. Als de bestanden niet overeenkomen, kan het juiste onderdeel alsnog op de verkeerde plaats terechtkomen. Dat gebeurt wel eens.
Om deze reden behandelen we stencil, stuklijst, plaatsing en inkoop als één geïntegreerd pakket. kant-en-klare PCB-assemblage. Documenten mogen niet het enige zijn dat wordt gecontroleerd. Ook bij de inkoop en de voorbereiding van de productie moet er rekening mee worden gehouden. Zo niet, dan komen discrepanties die eerder hadden kunnen worden ontdekt pas aan het licht wanneer de productielijn in werking wordt gesteld.
Neem bijvoorbeeld PCBasic: wij beoordelen de door klanten aangeleverde documenten stuk voor stuk, rekening houdend met de feitelijke inkoopvoorwaarden en productievereisten. We kopen componenten vaak rechtstreeks bij de oorspronkelijke fabrikanten en via geautoriseerde distributiekanalen, en houden daarnaast veelgebruikte artikelen op voorraad. Dit zorgt voor een efficiëntere procedure voor het afstemmen van de stuklijst en de materiaalvoorbereiding, en vermindert verstoringen in de productieplanning als gevolg van vertragingen bij de aanschaf van veelgebruikte componenten.
Procesbeheersing zet kleine variaties om in grote resultaten.
SMT-productie vereist een extreem hoge procesprecisie; zelfs kleine afwijkingen kunnen problemen veroorzaken met de laskwaliteit of betrouwbaarheid in latere fasen.
Tijdens het printen van soldeerpasta moeten de dikte, het oppervlak en de plaatsing van de soldeerpasta nauwkeurig worden gecontroleerd; componenten moeten tijdens het aanbrengen precies op de bijbehorende pads worden geplaatst. Tijdens het reflow-soldeerproces is het noodzakelijk om op meerdere plaatsen stabiele soldeerverbindingen te vormen. Tegelijkertijd is het essentieel om situaties zoals oververhitting, onvoldoende bevochtiging van de oppervlakken of onvolledige vorming van soldeerverbindingen te voorkomen.
In de praktijk kan het echter niet beperkt blijven tot deze drie processen. Alles is met elkaar verbonden. Een enkele procesketen omvat bekisting, conditie van de soldeerpasta, toevoerinstellingen, reparatiemethode, spuitmondconditie, reflowprofiel en detectie na reflow. Als de parameters van de eerste fase niet goed worden gecontroleerd, zullen de daaropvolgende las- en inspectiewerkzaamheden waarschijnlijk worden beïnvloed.
De productiemarge wordt verder beperkt wanneer de printplaat BGA's, kleine passieve componenten, fijnmazige connectoren of pads met aanzienlijke thermische massaverschillen bevat. Sommige printplaten lijken in eerste instantie in orde, maar kunnen na verloop van tijd kleine problemen vertonen, zoals slechte soldeerverbindingen. slechte verbindingen, of inconsistente en moeilijk te reproduceren testresultaten.
Soldeer Pveilingen Printen Sets de First Qualiteit Boundary
Wanneer we ter plaatse soldeerproblemen inspecteren, traceren we de oorzaak vaak terug naar het einde, om vervolgens te ontdekken dat het probleem eigenlijk in de soldeerpasta-print zit, en niet in de SMD of het reflow-solderen.
Te veel soldeerpasta maakt het solderen van de fijnmazige pinnen gemakkelijker; te weinig soldeerpasta kan leiden tot zwakke soldeerverbindingen. Zelfs als het stencil zelf in orde is, kan een instabiele soldeerpasta-afgifte variaties in de soldeersamenstelling tussen de verschillende pads veroorzaken.
Dit is ook de reden waarom veel fabrieken een controle uitvoeren na het printen, in plaats van direct over te gaan tot de plaatsingsfase. Als er op dat moment problemen worden geconstateerd, is het namelijk gemakkelijker om parameters aan te passen of opnieuw te printen. Zodra de componenten zijn bevestigd, is het herstellen ervan veel duurder en tijdrovender.
reflow Controle- Affecten Merts Thij Souder AVoorkom en
Bij reflow-lassen kan niet slechts één vaste curve worden gebruikt. In de praktijk passen we de parameters aan op basis van het PCB-materiaal, de koperlaagverdeling, de warmteabsorptie van de componenten en de temperatuurvereisten van de soldeerpasta en het apparaat. Zelfs voor hetzelfde project kan het nodig zijn de oorspronkelijke instellingen opnieuw te controleren als de koperlaag dikker wordt of de connector verandert.
Bij herhaalbestellingen kopiëren we niet zomaar de instellingen van de vorige batch. Vóór de productie controleert de engineer de vorige oventemperatuurcurve en het productierecord om te bevestigen of er wijzigingen zijn aangebracht aan de printplaat, componenten of connectoren. Als de plaatstructuur is aangepast, moeten de oorspronkelijke refluxparameters ook opnieuw worden gecontroleerd.
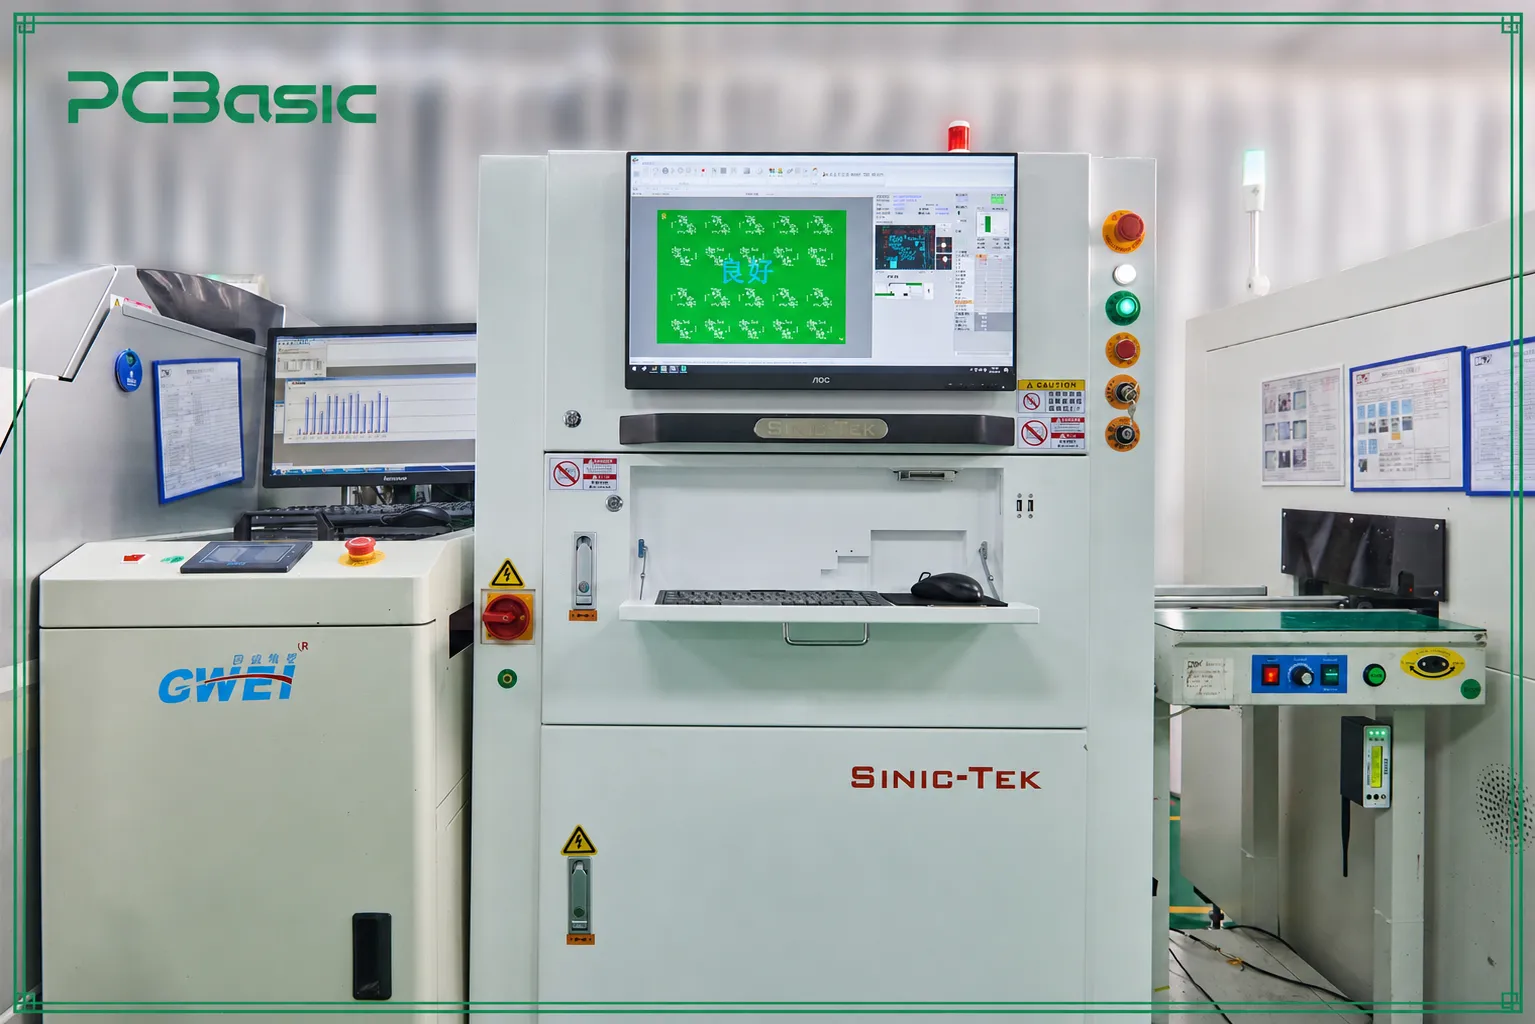
Bij PCBasic worden deze gegevens ook samen met de testresultaten bekeken. Na het printen wordt met SPI gecontroleerd of de soldeerpasta uniform is; na het patchen en reflowen wordt met AOI de positie van de componenten en de soldeerverbindingen gecontroleerd; voor componenten zoals BGA's, waarbij de soldeerverbindingen niet zichtbaar zijn, wordt met AOI de positie van de componenten en de soldeerverbindingen gecontroleerd; indien nodig wordt röntgeninspectie toegepast. Hierdoor kunnen problemen vroegtijdig worden opgespoord en wordt voorkomen dat de defecte printplaat verder in het productieproces terechtkomt.
Inspecties moeten gescheiden worden uitgevoerd van elektrische testen en dienen SMT-controles te omvatten.
Een inspectie kan alleen goed worden uitgevoerd als elk proces een zeer duidelijke taak heeft. Fabrieken voeren meerdere inspecties uit in alle productiestadia – het is immers onmogelijk om elk defect in één snelle inspectie te vinden. De volgende tabel geeft een overzicht van de inspectie-inhoud van elk controlepunt en de locatie ervan in het SMT-assemblageproces.
|
Checkpoint
|
Wat het controleert
|
Waarom dit zo belangrijk is
|
|
SPI
|
Volume soldeerpasta, hoogte, oppervlakteen depositopositie
|
Voorkomt printproblemen voordat componenten worden geplaatst.
|
|
AOI
|
Zichtbare aanwezigheid, positie, oriëntatie, polariteit van componenten en soldeerfouten.
|
Vindt veelvoorkomende SMT-defecten na reflow.
|
|
Röntgenstraal
|
Verborgen soldeerverbindingen, holtes en risico's gerelateerd aan BGA's
|
Controleert soldeerwerk voegen die vanaf het oppervlak niet zichtbaar zijn
|
|
FAI
|
Eerste voltooide printplaat conform materiaallijst, plaatsing en goedgekeurde bestanden.
|
Stopt met herhalened fouten voordat de batch verdergaat
|
|
Elektrisch testen
|
Continuïteit, elektrisch gedragof productspecifieke functies
|
Bevestigt of de geassembleerde printplaat elektrisch functioneert.
|
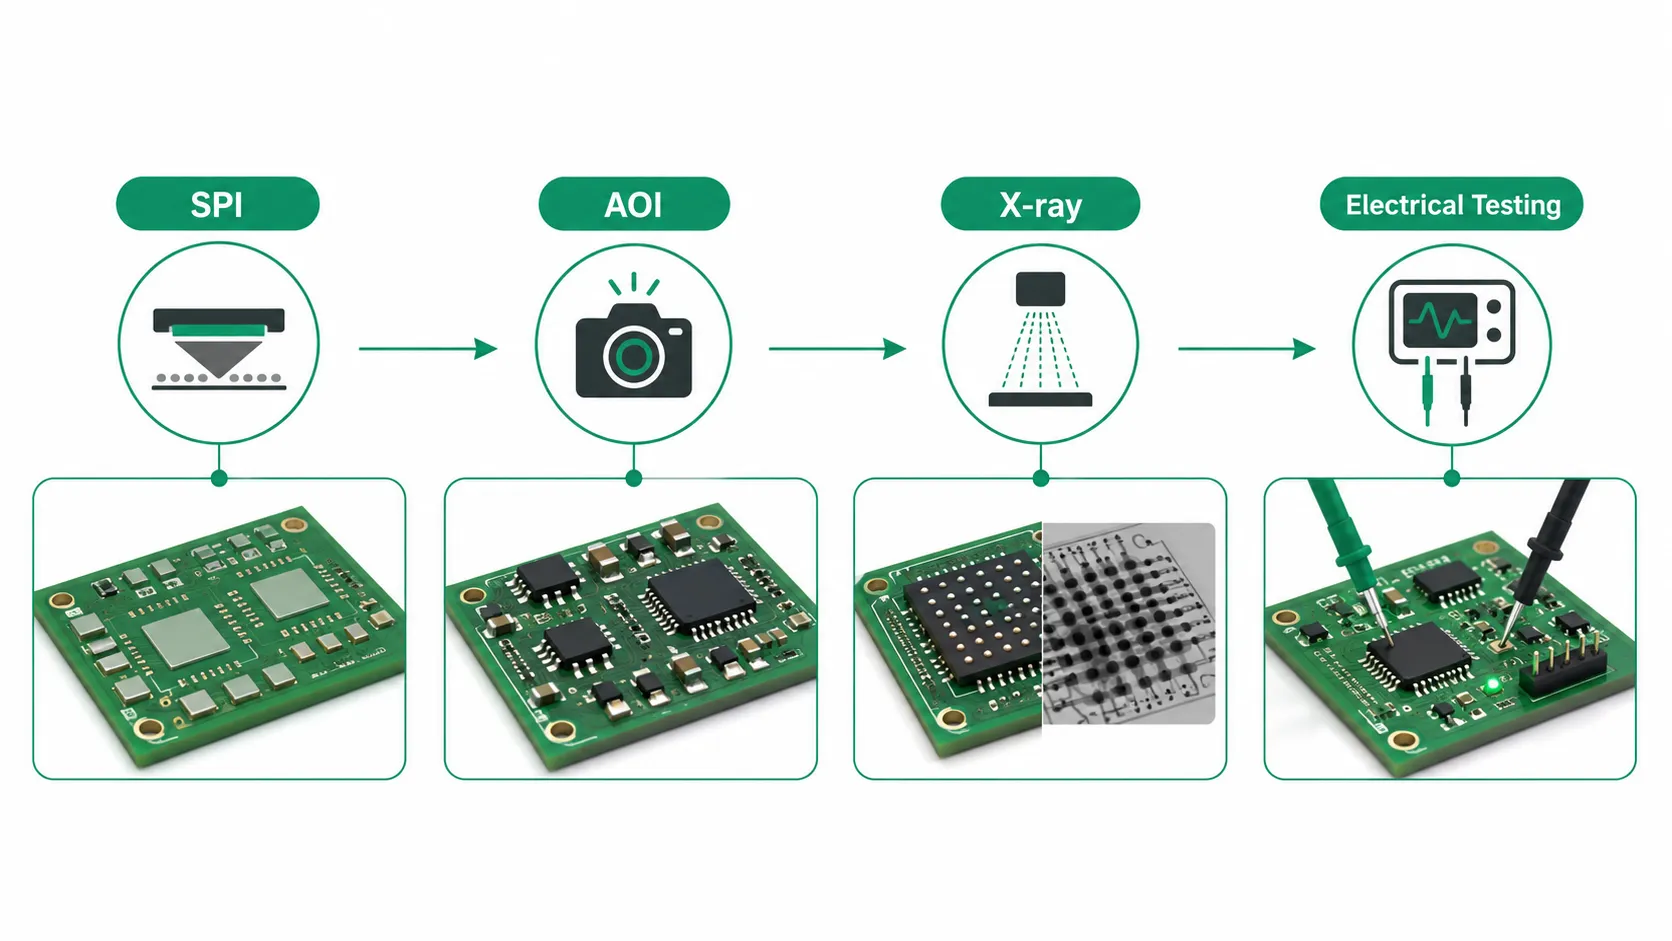
Na de assemblage kan een printplaat er perfect uitzien, maar we moeten nog steeds controleren of deze naar behoren werkt. Op dat moment voeren we tests uit zoals functionele testen, flying probe-testen en in-circuit testen, afhankelijk van het project. AOI kan dit niet. Het kan duidelijke soldeer- en plaatsingsfouten detecteren, maar het kan niet vaststellen of het circuit werkt zoals het hoort. Daardoor kan een printplaat, zelfs als deze na een AOI-scan perfect lijkt, toch problemen veroorzaken. Elektrische testen van printplaten kan er nog steeds voor zorgen dat het niet goed functioneert.
Het kan ook andersom werken. Zelfs als een printplaat de basis elektrische tests doorstaat, kunnen er nog verdere processen nodig zijn, zoals programmeren, kabelaansluiting, installatie in de behuizing of validatie onder daadwerkelijke belasting.
Bij PCBasic voeren we niet elke test uit op elke printplaat. We bekijken eerst de printplaat, de componenten en de meest waarschijnlijke problemen, en bepalen vervolgens waar SPI, AOI, röntgenonderzoek, eerste artikelinspectie, flying probe-testen of functionele testen daadwerkelijk nodig zijn. Het doel is simpel: problemen zo vroeg mogelijk opsporen en ervoor zorgen dat elk resultaat kan worden herleid tot de juiste productiebatch.
Traceerbare gegevens verbinden SMT, testen en de assemblage van de behuizing.
Een enkele test met een sample garandeert niet dat het proces stabiel kan worden herhaald. Hier komen productiegegevens goed van pas. Als er een probleem is met een volgende printplaat, moet het team weten welke materiaalbatch is gebruikt, welk patchprogramma is toegepast, wat er tijdens de tests is geconstateerd, of het probleem is verholpen en welke testresultaten bij deze printplaat of batch horen.
Traceerbare gegevens zijn niet alleen nuttig als er later iets misgaat. Van proefproductie tot kleine batches en daaropvolgende herhaalbestellingen, technici kunnen deze gegevens gebruiken om verschillende batches met elkaar te vergelijken. Zonder gegevens moet elk probleem telkens opnieuw vanaf het begin worden gecontroleerd; met gegevens kan bij de volgende productiebatch eerst de gebruikte materialen, processen, inspecties en tests worden gecontroleerd voordat wordt besloten of aanpassingen nodig zijn.
Traceerbaarheid Helpen Eduidelijk Defecten Iin plaats van Olleen Sorten Tterug
PCBasic heeft MES, IQC en onafhankelijk ontwikkeld. First Artikel Iinspectie Ssystemen, en deze gecombineerd met CRM-, ERP-, IoT- en ESD-managementtools om belangrijke gegevens in inkoop, magazijnbeheer, productie en inspectie vast te leggen en te volgen. Dit digitale managementsysteem wordt gelijktijdig in twee fabrieken in Shenzhen en Huizhou gebruikt. De totale oppervlakte van de twee fabrieken bedraagt ongeveer 20,000 vierkante meter, waarbij de focus ligt op respectievelijk kleine series en massaproductie.
Naast interne systemen is ook certificering door derden een referentiepunt voor het beoordelen van de managementcapaciteiten van de fabriek. PCBasic is gecertificeerd volgens ISO 9001, ISO 13485, IATF 16949, ISO 14001, ISO 45001, UL en IPC Klasse 3.
Certificering geeft aan dat de fabriek de bijbehorende managementnormen heeft vastgesteld, en productiegegevens kunnen verder aantonen of deze normen zijn geïmplementeerd. Of materialen, processen, inspecties en tests volledig gedocumenteerd zijn, geeft vaak een beter inzicht in hoe de fabriek dagelijks functioneert.
Deze registraties mogen niet worden onderbroken nadat de PCBA is voltooid. Veel producten moeten nog worden ingebouwd. bijlageHet gaat hierbij om aangesloten kabels, geprogrammeerde firmware of het werken met displays, sensoren en andere componenten. In dit stadium is de kwaliteit van de SMT-assemblage nog steeds belangrijk, maar sommige problemen komen pas aan het licht tijdens de montage of de uiteindelijke functionele tests.
Veel gebreken komen pas aan het licht tijdens de assemblage van de behuizing. Nu is het nodig te controleren of de printplaat in het apparaat kan worden geïnstalleerd en of deze na installatie naar behoren blijft functioneren.
Vaak hangt het resultaat af van een paar cruciale elementen. Montagegaten, kabellengte, ruimte in de behuizing, locatie van het testpunt en de oriëntatie van de aansluitingen zijn enkele voorbeelden. Onvoldoende ruimte voor warmteafvoer of omslachtige firmware zullen de daaropvolgende montage en tests bemoeilijken.
De uiteindelijke functionele tests kunnen het beste worden gepland voordat het ontwerp van de behuizing is afgerond. Als de testopstelling contact moet maken met knoppen, interfaces, indicatielampjes of belastingspunten, moet er bij het ontwerp rekening worden gehouden met de testpositie en de beschikbare werkruimte.
Daarom houdt een offerte voor alleen de printplaat geen rekening met alle risico's die gepaard gaan met de daaropvolgende assemblage. Bij het aanvragen van een offerte is het raadzaam om te specificeren welke stappen het project doorloopt, welke tests vereist zijn, of de behuizing en bekabeling erbij betrokken zijn, of de firmware compleet is en hoe deze gecertificeerd zal worden.
De basisproductie van PCBA's kan de assemblage van printplaten, de inkoop van componenten, functionele testen en montage van dozen Voor projecten die verder gaan dan de assemblage op bestuursniveau, is het beter om ze als afzonderlijke processen te beschouwen. Op deze manier kunnen de behoeften vooraf worden afgestemd en worden situaties waarin pas veel later aan de voorwaarden wordt voldaan, verkleind.
Voeg bij het versturen van de PCB-bestanden en de stuklijst de montage-instructies, testvereisten, beperkingen van de behuizing en de verwachte bouwfase toe. Dit biedt voldoende context voor de montage. PCBasic-project reviewDe engineering- en inkoopteams kunnen eerst het productieproces bekijken en vervolgens de prijs en levertijd berekenen. Minder details die ontbreken. Minder aanpassingen achteraf.
Conclusie
SMT PCB-assemblage is meer dan alleen het bevestigen van componenten aan de printplaat. Van het controleren van documenten, het aanbrengen van soldeerpasta, het monteren en reflow-solderen tot de daaropvolgende inspectie, het bijhouden van testresultaten en de uiteindelijke productvoorbereiding: elke stap heeft invloed op de volgende. Een kleine fout in de vorige stap kan leiden tot herwerk, een nieuwe planning of zelfs tot de ontdekking van problemen nadat het product al in gebruik is genomen.
Echte stabiliteit in de productie schuilt niet in de snelheid van één enkel apparaat of de individuele uitmuntendheid van één enkel proces. De documenten moeten kloppen, het proces moet stabiel zijn en de testen moeten correct worden uitgevoerd. SPI, AOI, röntgenonderzoek, eerste artikelinspectie, flying probe-testen en functionele testen behandelen elk verschillende aspecten. Registratie is ook onmisbaar. Wanneer er een afwijking optreedt, kan het team deze traceren aan de hand van de registraties; bij de volgende productiebatch hoeft er dan niet opnieuw geëxperimenteerd te worden.
Bij het vergelijken van assemblageleveranciers is de offerte uiteraard belangrijk, maar het mag niet de enige factor zijn. De vereiste productiecontrole voor het project, de mate waarin deze moet worden bereikt, of testen en eindassemblage later nodig zijn: al deze aspecten moeten vooraf duidelijk worden aangegeven. PCBasic kan de productie van printplaten, de inkoop van componenten, de assemblage, het testen en de eindassemblage integreren, waardoor het project van printplaatproductie tot het uiteindelijke product kan worden afgerond.
Veelgestelde vragen
Vraag 1: Wat is SMT PCB-assemblage?
A1: SMT PCB-assemblage is het proces waarbij oppervlaktemontagecomponenten op een printplaat worden gemonteerd met behulp van soldeerpasta. geautomatiseerde Plaatsing, reflow-solderen en inspectie.
Vraag 2: Is SMT-inspectie hetzelfde als functionele testen?
A2: Nee. SPI, AOI, röntgenonderzoek en FAI verifiëren verschillende aspecten van de assemblage en de conformiteit met de documentatie, terwijl elektrische testen het gedrag en de werking van het circuit controleren.
Vraag 3: Wanneer moet the doos bouwen vereiste zal dit besproken worden?
A3: Deze punten moeten worden besproken voordat de beslissingen over de behuizing, bekabeling, firmware en de uiteindelijke tests worden genomen.