ホームページ > ブログ > ナレッジベース > SMT基板実装:表面実装技術が信頼性の高い電子機器生産をどのように形作るか
目次
1. 部品が生産ラインに到着する前から生産は始まっている
2. プロセス管理は、小さな変動を大きな成果へと変える
3. 検査はSMT検査と電気試験を分けて行うべきである
4. トレーサブルな記録がSMT、テスト、およびボックスビルドを連携させる
5. 結論
6. よくあるご質問
SMTPCBアセンブリ かもしれません 思われる 手順は非常にシンプルです。はんだペーストを塗布し、部品を取り付け、リフローはんだ付けを行い、最後にテストを実施します。これで完了です。しかし、量産プロジェクトにしばらく携わるうちに、あることがますます明らかになってきました。製品の安定性に真に影響を与えるのは、初期段階では明らかにならないような細部であることが多いということです。
レビュー段階では明らかにならない問題もあり、通常は製造段階に入ってから初めて明らかになります。例えば、スチールメッシュのパラメータは文書上では異常として検出されませんが、実際の印刷時にずれが生じる可能性があります。部品が正しい位置に配置されていても、データ内の定義が不整合なために向きが間違っている場合があるのです。代替材料の溶接特性やリフロー曲線についても同様の問題があり、部品表のパラメータや一般的なプロセスだけでは正確な判断を下すことはできません。
SMTプロジェクトをレビューする際、 PCベーシック はんだ付け速度だけでなく、最初のバッチの回路基板がテストに合格するかどうかも重視しています。正式な試運転前に、設計文書、実際の材料、プロセスパラメータ、テスト要件が実際に一致しているかどうかをより重視しています。
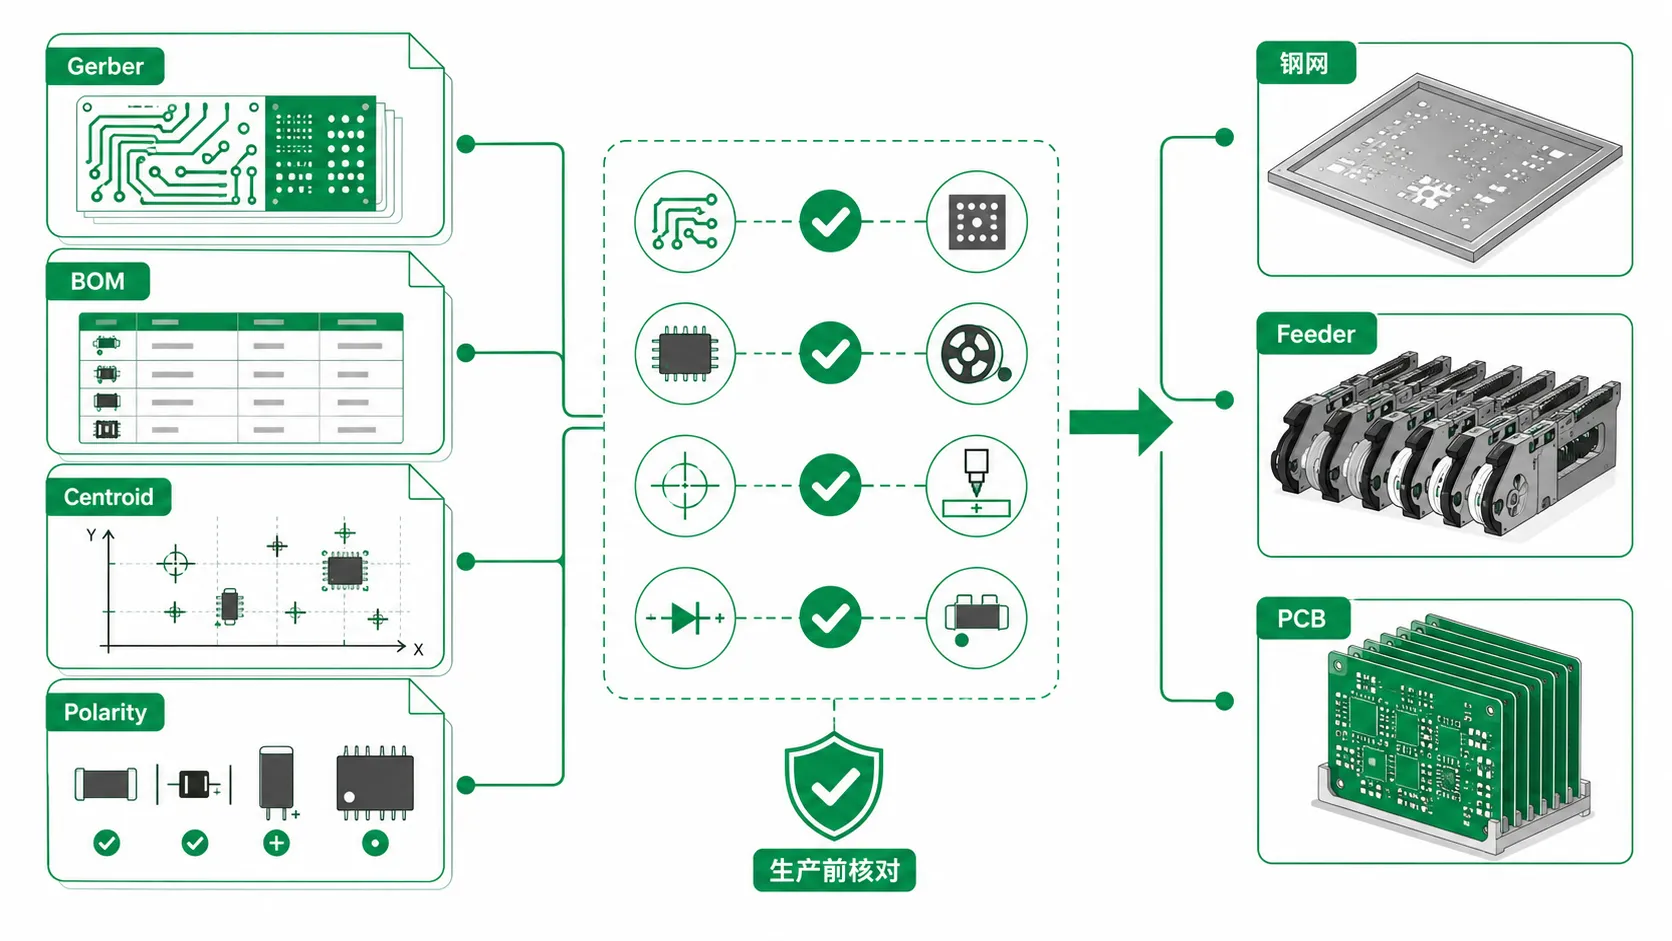
多くの人は、材料の投入がSMT製造の最初のステップだと考えていますが、これは間違いです。製造開始前に、エンジニアリングチームはガーバーファイル、部品表(BOM)、座標ファイル、およびスチールメッシュの仕様を確認します。これらの材料に少しでも違いがあると、製造工程に問題が生じる可能性があります。
製造準備段階で、必要な書類が揃っているかどうかを確認するだけでは不十分です。部品表(BOM)の部品番号、パッケージ、交換部品は、座標データ、部品の向き、PCB情報と一致している必要があります。さらに、組み立て方法、ステンシル開口部、その他の工程要件は、その後のロード、マウント、検査を可能にするものでなければなりません。
製造中にこれらの問題が発生した場合、現場作業員ははんだペースト塗布ソフトウェアの更新、フィーダーの調整、または位置番号の再確認が必要になる場合があります。さらに、コンパクトなレイアウトと微細ピッチの集積回路を使用している現場では、はんだペーストの吐出および検出スペースを事前に確認する必要があります。確認を怠ると、テスト結果に影響が出て、再作業が必要になる可能性があります。
実際の生産現場では、ライン稼働前にステンシルに細心の注意を払います。はんだペーストの吐出安定性は、ステンシルの穴のサイズと形状に直接影響されます。穴のサイズが不適切だと、はんだブリッジ、はんだ不足、または墓石現象が発生する可能性が高まり、結果として再加工が増加します。
部品表(BOM)は同様です。単に部品番号が正しいかどうかを確認するだけでは不十分です。部品番号の一致は、BOM評価の一側面に過ぎません。プロジェクトを進める前に、パッケージ、許容誤差、温度定格、ライフサイクルステータス、および使用可能な代替品を確認する必要があります。
次に、配置情報がBOMファイルとPCBファイル(座標、向き、参照指定子など)と照合されます。ファイルが一致しない場合、正しいセクションが間違った場所に配置されてしまう可能性があります。実際にそのようなことは起こります。
そのため、当社ではステンシル、BOM、配置、調達を単一の統合パッケージとして扱います。 ターンキーPCBアセンブリ. 書類だけを精査するべきではありません。購買および製造準備の段階で、書類を考慮に入れる必要があります。そうしないと、事前に発見できたはずの不一致が、生産ラインが稼働し始めて初めて明らかになるという事態になりかねません。
PCBasicを例にとると、当社ではお客様から提出された書類を、実際の調達状況と生産要件を考慮しながら、項目ごとに精査しています。頻繁に使用する部品は在庫として保管するだけでなく、多くの場合、純正部品メーカーや正規販売代理店から購入しています。これにより、部品表(BOM)の照合と資材準備の手順が効率化され、頻繁に使用する部品の調達遅延による生産スケジュールの混乱も軽減されます。
SMT製造には極めて高い工程精度が求められます。わずかなずれでも、後の工程における溶接品質や信頼性に問題が生じる可能性があります。
はんだペースト印刷においては、はんだペーストの厚さ、面積、および配置を制御する必要があります。部品を配置する際には、部品を対応するパッド上に正確に配置しなければなりません。リフローはんだ付け工程では、複数の箇所で安定したはんだ接合部を形成する必要があります。同時に、過度の高温、表面の濡れ不足、またははんだ接合部の不完全な形成といった事態を防ぐことが不可欠です。
しかし、実際の生産においては、これら3つの工程だけに限定されるものではありません。すべてが関連しています。単一の工程チェーンには、型枠、はんだペーストの状態、供給設定、パッチ方法、ノズルの状態、リフロープロファイル、リフロー後の検出などが含まれます。初期段階のパラメータが適切に制御されていないと、その後の溶接および検査工程に影響が出る可能性があります。
基板に BGA、小型受動部品、ファインピッチコネクタ、または熱容量が大きく変化するパッドがある場合、製造ウィンドウはさらに制限されます。一部の基板は最初は問題ないように見えるかもしれませんが、最終的にははんだ接合不良などの小さな問題が現れることがあります。 接続不良、または一貫性がなく再現が困難なテスト結果。
現場でハンダ付けの問題を調査する際、原因を突き止めるために最終工程まで遡って調べると、実際にはSMDやリフローハンダ付けではなく、ハンダペーストの印刷に問題があることが判明することがよくあります。
はんだペーストの印刷量が多すぎると、ピッチの細かいピンのはんだ付けが容易になります。印刷量が少なすぎると、はんだ接合部の強度が不足する可能性があります。ステンシル自体が精巧であっても、はんだペーストの剥離が不安定だと、パッドごとにはんだ含有量にばらつきが生じる場合があります。
そのため、多くの工場では、印刷後すぐに部品を配置するのではなく、印刷後に検査を行います。この段階であれば、問題が見つかった場合でも、パラメータの調整や再印刷が容易だからです。部品が取り付けられた後では、修正作業ははるかにコストと時間がかかります。
リフロー溶接では、固定された曲線のみを適用することはできません。実際の製造においては、PCB材料、銅層の分布、部品の熱吸収、およびスズペーストとデバイスの温度要件に応じてパラメータを調整します。同じプロジェクトであっても、銅層の厚さが増したり、コネクタが変更されたりすると、元の設定を再確認する必要が生じる場合があります。
リピート注文の場合、前回のバッチの設定をそのままコピーすることはありません。製造前に、エンジニアが前回の炉の温度曲線と製造記録を確認し、今回PCB、部品、コネクタに変更がないかを確認します。プレート下部構造が調整されている場合は、元の還流パラメータも再確認する必要があります。
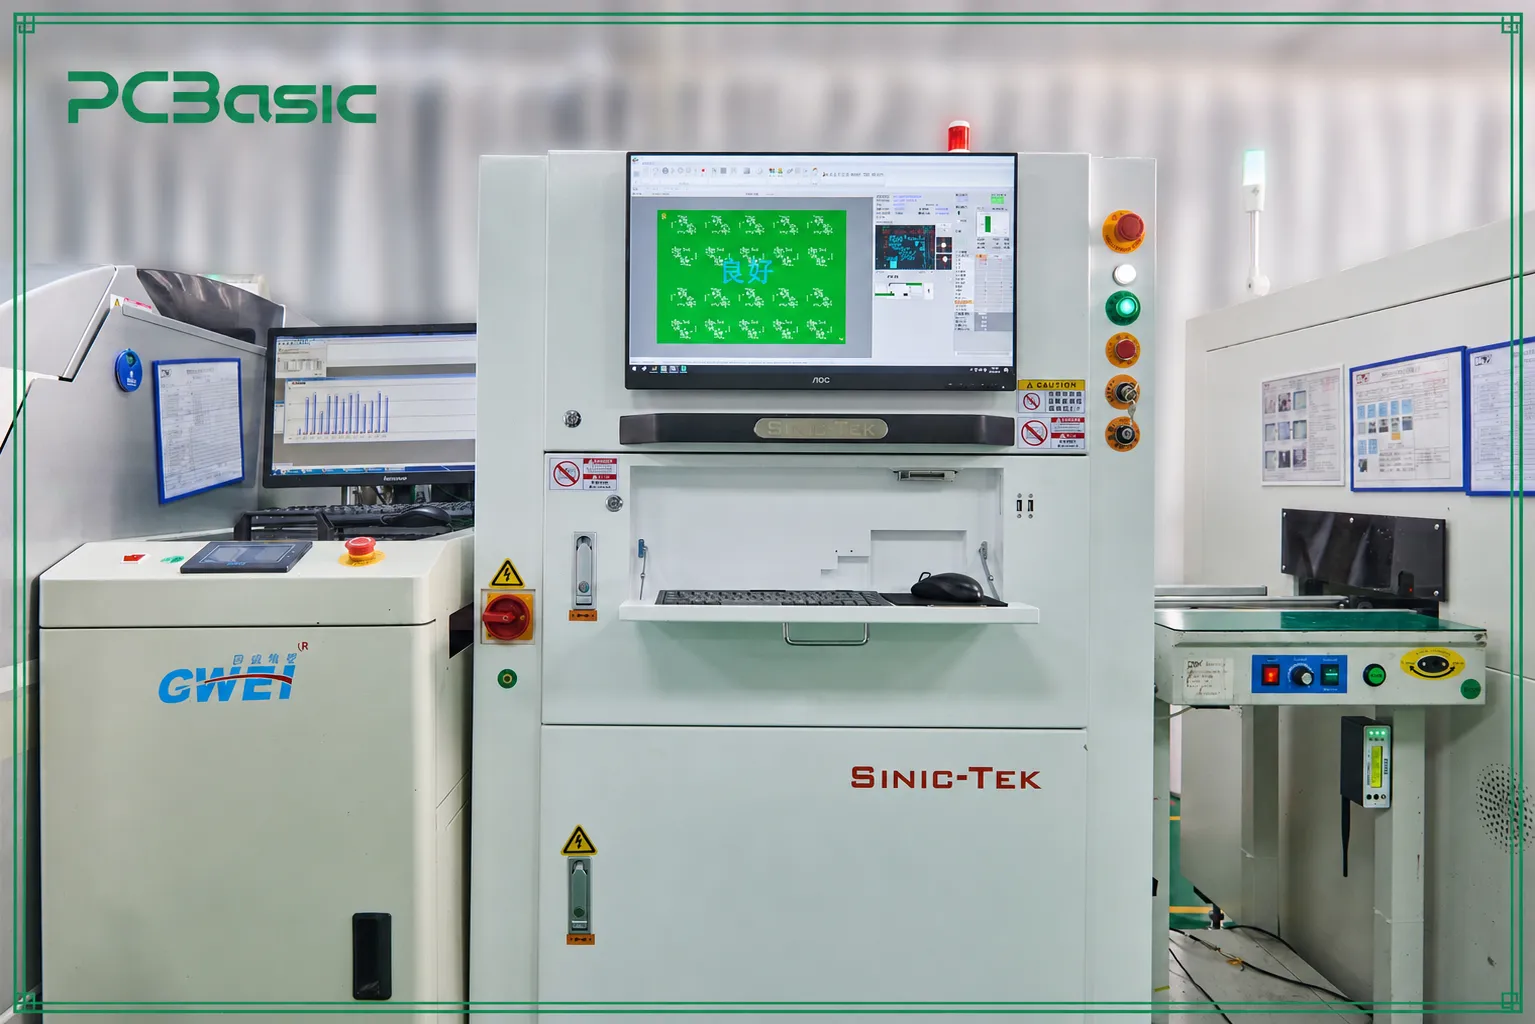
PCBasicでは、これらの記録はテスト結果と併せて表示されます。印刷後、SPIを使用してはんだペーストの均一性を確認します。パッチングとリフローの後、AOIを使用して部品の位置と表面のはんだ接合部を確認します。BGAなど、はんだ接合部が見えない部品については、AOIを使用して部品の位置と表面のはんだ接合部を確認します。BGAなど、はんだ接合部が見えない部品については、必要に応じてX線検査を使用します。これにより、問題を早期に検出し、不良基板が次の工程に進むのを防ぐことができます。
検査を適切に行うには、各工程に明確な役割が設定されていることが不可欠です。工場では、生産のあらゆる段階で複数の検査を実施しています。なぜなら、一度の簡単な検査で全ての欠陥を見つけることは不可能だからです。以下の表は、SMT組立工程における各チェックポイントの検査内容とその位置を示しています。
|
チェックポイント |
チェック対象 |
重要性 |
|
SPI |
はんだペースト量、 高さ、面積預金ポジション |
部品を配置する前に印刷上の問題を検出します |
|
AOI |
目視可能な部品の存在、位置、向き、極性、およびはんだ付け不良 |
リフロー後に一般的なSMT欠陥を検出します |
|
X線 |
隠れたはんだ接合部、ボイド、およびBGA関連のリスク |
はんだを検査する 表面からは見えない継ぎ目 |
|
FAI |
部品表、配置、承認済みファイルに基づいて最初に完成した基板 |
繰り返し停止ed バッチ処理を続行する前にエラーが発生しました |
|
電気試験 |
連続、 電気的挙動または製品固有の機能 |
組み立てられたPCBAが電気的に正常に動作するかを確認します。 |
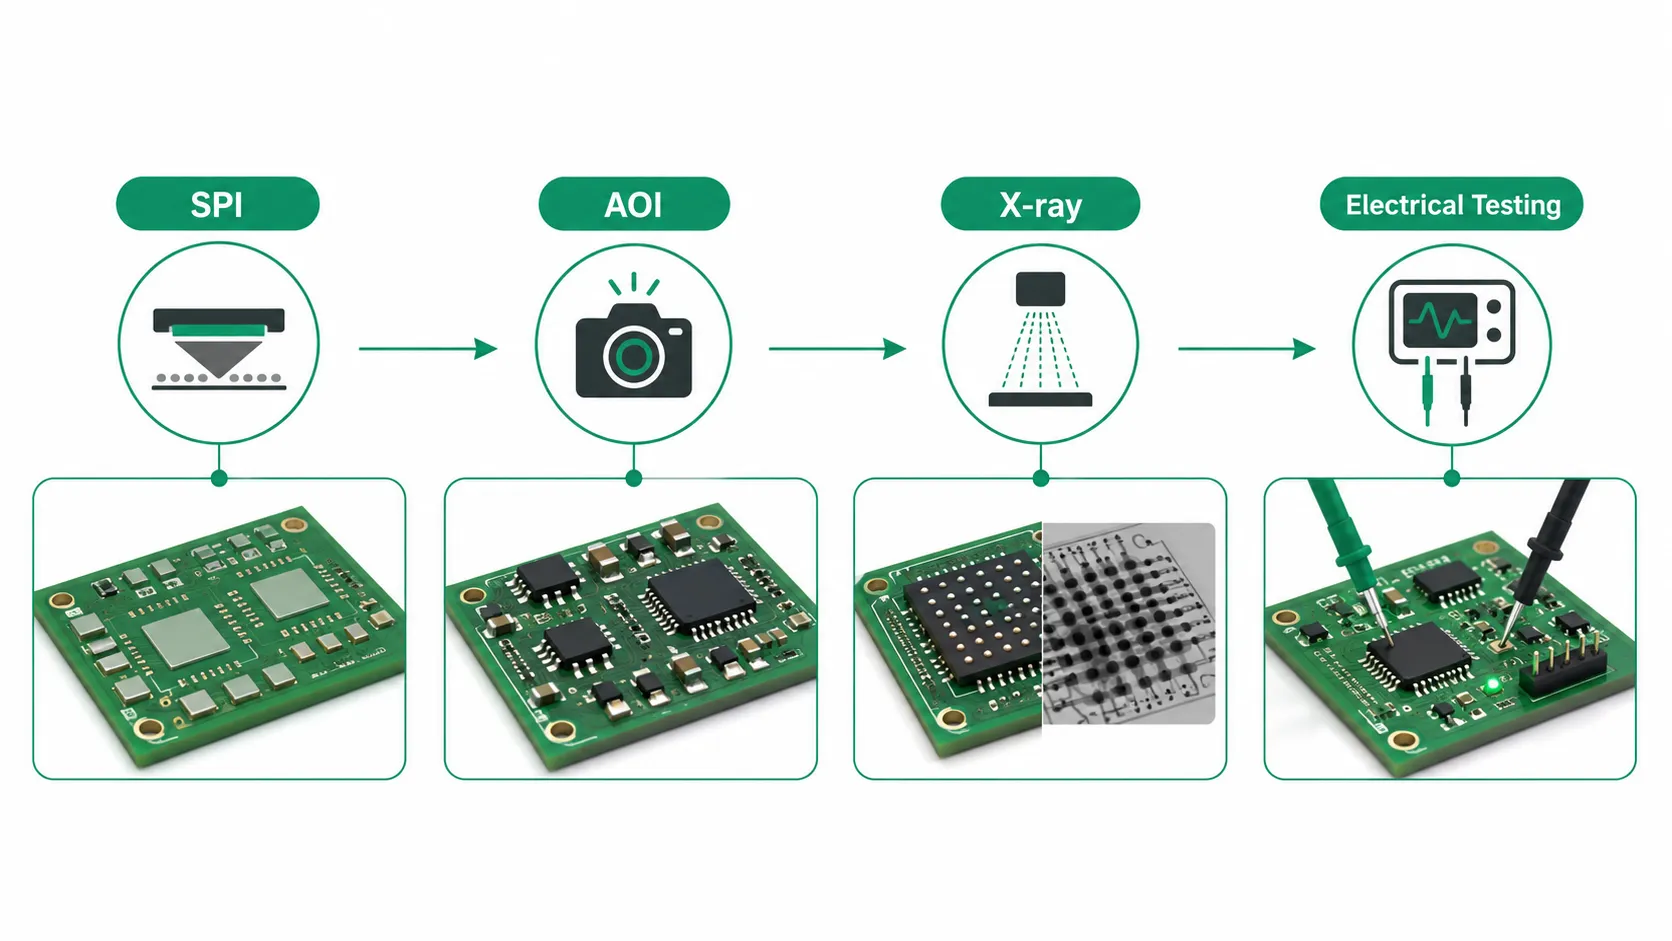
組み立て後、回路基板は完璧に見えるかもしれませんが、それでも計画どおりに動作することを確認する必要があります。その時点で、プロジェクトに応じて、機能テスト、フライングプローブテスト、インサーキットテストなどのテストを導入します。AOI ではこれを実行できません。明らかなはんだ付けや配置のミスは検出できますが、回路が正しく動作するかどうかは判断できません。その結果、AOI スキャン後に基板が完璧に見えても、 PCBAの電気試験 それでも誤作動を引き起こす可能性があります。
逆の場合も同様です。基板が基本的な電気試験に合格したとしても、プログラミング、ケーブル接続、筐体への取り付け、実際の負荷条件下での検証など、さらなる工程が必要になる場合があります。
PCBasicでは、すべての基板に対してすべてのテストを実施するわけではありません。まず基板、構成部品、そして発生しそうな問題点を洗い出し、SPI、AOI、X線検査、初回製品検査、フライングプローブテスト、機能テストといった検査が実際に必要かどうかを判断します。目的はシンプルです。問題をできるだけ早期に発見し、すべての検査結果が適切な製造ロットに遡って追跡できるようにすることです。
サンプルテストを一度実施したからといって、そのプロセスを安定して再現できるとは限りません。ここで生産記録が役立ちます。後続の基板に問題が発生した場合、チームはどのバッチの材料が使用されたか、どのパッチプログラムが使用されたか、テスト中に何が発見されたか、修理されたかどうか、そしてどのテスト結果がこの基板またはバッチに対応するかを知る必要があります。
追跡可能な記録は、後々問題が発生した時だけでなく、様々な場面で役立ちます。試作から少量生産、そしてその後の再注文に至るまで、エンジニアはこれらの記録を使って異なるバッチを比較することができます。記録がない場合、問題が発生するたびに最初から確認しなければなりませんが、記録があれば、次の生産バッチでは、まず使用した材料、工程、検査、テストなどを確認してから、調整が必要かどうかを判断できます。
PCBasicはMES、IQC、および FIRST 記事 I検査 S複数のシステムを導入し、CRM、ERP、IoT、ESD管理ツールと組み合わせることで、調達、倉庫管理、生産、検査における重要なデータを記録・追跡できるようにしました。このデジタル管理システムは、深センと恵州の2つの工場で同時に使用されています。両工場の総面積は約2万平方メートルで、それぞれ小ロット生産と大量生産に特化しています。
社内システムに加え、第三者機関による認証も工場の管理能力を判断する際の参考になります。PCBasicは、ISO 9001、ISO 13485、IATF 16949、ISO 14001、ISO 45001、UL、およびIPCクラス3の認証を取得しています。
認証は、工場が適切な管理基準を確立していることを示しており、生産記録はこれらの基準が実施されているかどうかをさらに裏付けるものとなります。材料、工程、検査、試験が完全に文書化されているかどうかは、工場の日常業務の遂行状況をより深く理解するのに役立ちます。
これらの記録は、PCBA が完了した後も中断されるべきではありません。多くの製品はまだ 囲いケーブルを接続したり、ファームウェアをプログラムしたり、ディスプレイ、センサー、その他のコンポーネントを操作したりする段階です。この段階では、前面のSMTの品質は依然として重要ですが、一部の問題は組み立て時や最終的な機能テスト中に初めて明らかになります。
多くの欠陥は、筐体組み立て段階で初めて明らかになる。そのため、PCBAがデバイスに正しく取り付けられること、そして取り付け後も意図どおりに動作し続けることを検証する必要がある。
多くの場合、結果はいくつかの重要な要素に左右されます。取り付け穴、ケーブルの長さ、筐体のクリアランス、テストポイントの位置、接続方向などがその例です。放熱スペースが不十分であったり、ファームウェアの操作が煩雑であったりすると、その後の組み立てやテストがより困難になります。
最終的な機能テストは、筐体設計が完了する前に計画するのが最適です。テスト治具がボタン、インターフェース、表示灯、または負荷点に接触する必要がある場合は、テスト位置と動作スペースに余裕を持たせて設計する必要があります。
そのため、回路基板の見積もりだけでは、その後の組み立てに伴うあらゆるリスクを網羅することはできません。見積もりを依頼する際には、プロジェクトの手順、必要なテスト、筐体やケーブルの有無、ファームウェアの完成度、認証方法などを具体的に明記することをお勧めします。
PCBasic PCBA 生産は、PCB アセンブリ、コンポーネント調達、機能テスト、および ボックスビルドアセンブリ 基板レベルの組み立てを超えるプロジェクトについては、それらを個別のプロセスとして考えるのではなく、統合的に扱うべきです。こうすることで、事前にニーズを把握し、条件が満たされないまま後になってから問題が発生するケースを減らすことができます。
PCBファイルとBOMを送信する際は、アセンブリに関する注記、テスト要件、筐体の制限、および想定されるビルド段階を追加してください。これにより、十分なコンテキストが提供されます。 PCBasicプロジェクト再ビューエンジニアリングチームと調達チームは、まず組み立て工程を検討し、それから価格とリードタイムを計算できます。不足している詳細情報が少なくなり、後々の調整も少なくなります。
SMT基板実装は、単に部品を基板に取り付けるだけの工程ではありません。文書の確認、はんだペーストの印刷、実装、リフローはんだ付けから、その後の検査、試験記録の保管、最終製品の準備に至るまで、すべての工程が次の工程に影響を与えます。前の工程での小さなミスが、手直し、スケジュールの変更、さらには製品使用後に問題が発覚する事態につながる可能性もあります。
生産における真の安定性は、個々の機器の速度や個々の工程の卓越性にあるのではありません。文書は一致していなければならず、工程は安定していなければならず、検査は適切に実施されなければなりません。SPI、AOI、X線検査、初回品検査、フライングプローブ検査、機能検査はそれぞれ異なる課題に対応します。記録も不可欠です。異常が発生した場合、チームは記録をたどって原因を特定できます。次のバッチを生産する際に、再実験を行う必要はありません。
組立サプライヤーを比較検討する際、見積もりはもちろん重要ですが、考慮すべき要素はそれだけではありません。プロジェクトに必要な生産管理、その達成度、後々のテストや最終組立が必要かどうかなど、これらの点はすべて事前に明確にしておく必要があります。PCBasicは、PCB製造、部品調達、PCB組立、テスト、最終組立を統合することで、基板レベルの生産から最終製品まで、プロジェクトをスムーズに進めることができます。
Q1:SMT基板実装とは何ですか?
A1: SMT PCBアセンブリとは、はんだペーストを使用して表面実装部品をPCBに取り付けるプロセスです。 自動の 配置、リフローはんだ付け、および検査。
Q2:SMT検査は機能テストと同じですか?
A2: いいえ。SPI、AOI、X線、FAIは、アセンブリとファイル適合性のさまざまな側面を検証し、電気テストは回路の動作と機能をチェックします。
Q3: いつ ボックスビルド 要件 議論されるべきでしょうか?
A3:筐体、ケーブル、ファームウェア、最終テストの決定が確定する前に、これらの点について話し合う必要があります。
電話連絡
+86-755-27218592
さらに、 ヘルプセンター。 質問とその回答がすでに明確に説明されている可能性があるため、お問い合わせの前に確認することをお勧めします。
WeChatサポート
さらに、 ヘルプセンター。 質問とその回答がすでに明確に説明されている可能性があるため、お問い合わせの前に確認することをお勧めします。
WhatsAppサポート
さらに、 ヘルプセンター。 質問とその回答がすでに明確に説明されている可能性があるため、お問い合わせの前に確認することをお勧めします。