Volume di mixaggio elevato globale ad alta velocità PCBA fabbricante


9:00 -18:00, lun. - Ven. (GMT+8)
9:00 -12:00, sabato (GMT+8)
(Eccetto i giorni festivi cinesi)
Home Page > Blog > Base di conoscenza > Assemblaggio del PCB del servocomando: Guida alla produzione, al collaudo e all'affidabilità
1. Cos'è un circuito stampato per servomotori e come funziona?
2. Cosa rende impegnativo l'assemblaggio del PCB del servocomando?
3. Controlli critici durante l'assemblaggio del PCB del servoazionamento
4. Ispezione e test funzionali degli assemblaggi di PCB per servoazionamenti
5. Dalle schede prototipo per il controllo dei servomotori alla produzione di massa affidabile
Prendiamo ad esempio una tipica scheda di controllo per servomotori. Noterete che spesso contiene molti tipi diversi di componenti, come circuiti integrati di controllo, driver per gate, circuiti di rilevamento della corrente, interfacce per encoder, semiconduttori di potenza, condensatori di grandi dimensioni e connettori ad alta corrente. Alcuni componenti richiedono un assemblaggio SMT di estrema precisione, mentre altri generano più calore, saldature più grandi e richiedono persino l'assemblaggio a foro passante. Ciò significa che, anche se la scheda appare a posto dopo la saldatura, una volta che il motore è in funzione, potrebbe comunque presentare surriscaldamento, feedback instabile o altre anomalie funzionali.
Quindi, nel processo di assemblaggio di un PCB per servoazionamento, quali fasi devono essere controllate con attenzione? In questo articolo, esamineremo la struttura di base della scheda del servoazionamento, introdurremo le principali sfide di assemblaggio, i punti chiave di controllo nei processi SMT e a foro passante, i metodi di ispezione e di test funzionale e cosa deve essere verificato prima che un progetto di PCB per servoazionamento passi dal prototipo alla produzione di massa stabile.
La scheda di controllo del servomotore può essere considerata l'unità esecutiva tra il sistema di controllo del movimento e il servomotore. Dopo che il controller ha impartito istruzioni di posizione, velocità o coppia, la scheda di controllo converte queste istruzioni in energia elettrica in grado di azionare il motore. Contemporaneamente, legge continuamente i segnali di feedback e regola l'uscita in base allo stato operativo effettivo. In parole semplici, esegue costantemente il processo "esecuzione - feedback - correzione".
Una tipica scheda di controllo servo industriale include solitamente un microcontrollore (MCU) o un processore di segnale digitale (DSP), un circuito di pilotaggio del gate, un sistema di rilevamento di corrente e tensione, un'interfaccia per encoder o resolver, nonché interfacce di comunicazione come CAN, RS-485 ed EtherCAT. L'intero percorso di funzionamento può essere descritto come segue:
Comando → Elaborazione del controllo → Azionamento del cancello → Stadio di potenza → servomotore → Feedback → Correzione
Alcuni prodotti integrano queste funzioni su un singolo PCB, mentre altri le suddividono in schede di controllo per servomotori e schede di alimentazione per servomotori. Per quanto riguarda i termini "scheda di controllo servo", "scheda controller servomotore" e "scheda driver servomotore", questi potrebbero non essere esattamente gli stessi in prodotti diversi. Per la produzione di PCB, in realtà non è necessario ossessionarsi troppo con la denominazione; ciò che è più importante è considerare il circuito effettivo, l'alimentazione, i componenti e i requisiti di collaudo.
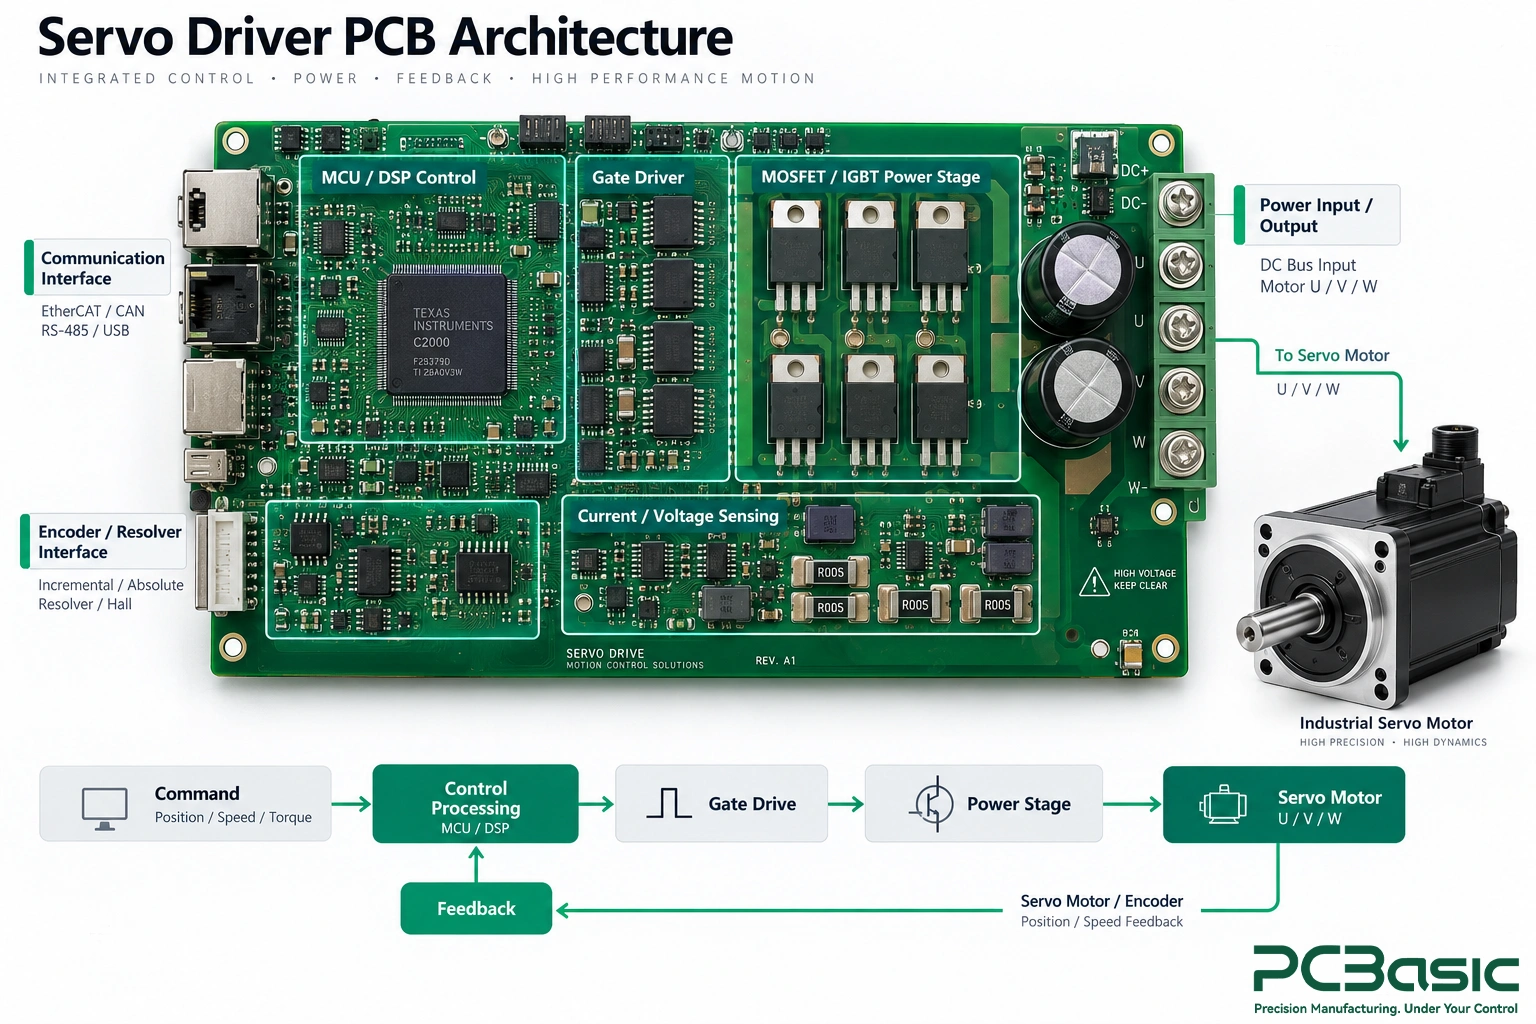
Le difficoltà nell'assemblaggio di un PCB per servoazionamenti derivano principalmente dalla presenza, sulla stessa scheda, di circuiti multipli con caratteristiche completamente diverse. Lo stadio di potenza deve gestire una corrente elevata e genera calore e rumore di commutazione; mentre i circuiti di rilevamento della corrente, di codifica, di comunicazione e di controllo elaborano in genere segnali di minore intensità e sono più sensibili alle interferenze. In altre parole, una scheda per servoazionamenti deve tenere conto simultaneamente della gestione della potenza, dell'integrità del segnale, della gestione termica e dell'isolamento.
La complessità delle tipologie di componenti aumenta anche la difficoltà di produzione. I circuiti integrati di controllo a passo fine possono essere posizionati sulla stessa scheda insieme a grandi piazzole di dissipazione del calore di MOSFET o IGBT, e possono essere presenti anche condensatori di collegamento in corrente continua, terminali, relè, trasformatori e altri componenti a foro passante. Questi componenti hanno requisiti diversi per la saldatura e i processi termici, quindi la progettazione dello stencil, il volume della pasta saldante, il posizionamento, la saldatura a rifusione e l'assemblaggio a foro passante devono essere controllati in base ai componenti effettivi e alla struttura del PCB.
Se analizziamo la lavagna per area funzionale, i problemi risulteranno più intuitivi:
|
Area Funzionale |
Principale sfida di produzione |
Perchè é importante |
|
Stadio di potenza |
Corrente elevata, generazione di calore e ampi pad di dissipazione del calore |
Una copertura di saldatura insufficiente o uno scarso contatto termico possono aumentare la temperatura e ridurre l'affidabilità. |
|
Circuito di pilotaggio del gate |
La velocità di commutazione è elevata, ma la sensibilità è elevata al rumore e alla qualità della connessione. |
Il posizionamento, la saldatura o il collegamento possono influire sul corretto funzionamento degli interruttori dei dispositivi di alimentazione. |
|
circuito di rilevamento della corrente |
I segnali sono deboli e i requisiti di precisione sono elevati. |
Un posizionamento errato, difetti di saldatura o problemi di connessione possono influire sul risultato del feedback corrente |
|
Interfaccia encoder/feedback |
I segnali sono facilmente influenzati dalle interferenze |
Problemi di connessione o di saldatura possono causare segnali di feedback instabili |
|
Area di interfaccia termica |
I pad termici, i dissipatori di calore e i componenti con diversa capacità termica coesistono |
È necessario controllare il volume della pasta saldante, la copertura della saldatura e lo stato di adesione dei componenti. |
|
Connettori/terminali di alimentazione |
Gestiscono correnti elevate e sono soggetti a stress meccanico. |
Il riempimento con saldatura, il corretto posizionamento e la resistenza delle giunzioni di saldatura sono importanti |
Esiste anche un problema che può passare inosservato: alcuni guasti non sono visibili dall'esterno. Ad esempio, un contatto termico scadente, un rilevamento anomalo della corrente, problemi di pilotaggio del gate o saldature inaffidabili dei connettori. In questi casi, potrebbero non esserci problemi evidenti durante un'ispezione ottica automatizzata (AOI) o visiva, ma il problema si manifesterà all'accensione e sotto carico.
Pertanto, l'assemblaggio di PCB per servomotori, PCB per il controllo dei motori e PCB per il controllo del movimento, come per tutti gli altri assemblaggi di PCB, non si limita alla semplice verifica del corretto posizionamento e della saldatura. Il controllo della produzione, l'ispezione del processo e la successiva verifica funzionale devono essere coordinati per determinare con precisione se una scheda soddisfa effettivamente i requisiti operativi.
L'assemblaggio affidabile di un PCB per servocomandi non si basa sull'attendere che i problemi si presentino per poi risolverli. Al contrario, i rischi devono essere integrati fin dalle prime fasi di produzione. Per la scheda di azionamento del servocomando, la revisione dei dati di pre-produzione, la stampa della pasta saldante, l'assemblaggio SMT e la rifusione, così come il successivo assemblaggio dei componenti a foro passante, influiscono direttamente sulla qualità finale della saldatura e sulla stabilità funzionale.
Concentriamoci ora su cosa deve essere controllato in ciascuna di queste quattro fasi e su quali problemi è meglio identificare e correggere prima di passare al processo successivo.
Prima di avviare la produzione, la prima cosa da fare non è avviare il funzionamento della macchina, ma innanzitutto verificare la corrispondenza dei dati. Distinta base, file Gerber, dati di prelievo e posizionamento, disegni di assemblaggio, informazioni sulla polarità, firmware e requisiti di test: è fondamentale accertarsi che siano tutti della stessa revisione. Se anche solo uno dei documenti non è sincronizzato, si rischia di trovarsi in situazioni in cui i componenti sono installati nella posizione corretta, ma utilizzano la revisione o il codice articolo sbagliato.
Per componenti critici come MOSFET, IGBT, driver di gate, sensori di corrente, resistori di shunt, dispositivi di isolamento e connettori di alimentazione, non basta verificare la compatibilità del package. Anche se i pad dei due dispositivi sono compatibili, le caratteristiche di tensione, corrente, commutazione e termiche possono essere completamente diverse. Pertanto, è fondamentale stabilire con precisione quali componenti sono intercambiabili e quali no, prima della produzione.
Se il prodotto utilizza una scheda di controllo del servomotore e una scheda di alimentazione del servomotore separate, anche la revisione del PCB, la distinta base, il firmware e i file di test devono essere sincronizzati per evitare che le due schede funzionino correttamente singolarmente ma non siano compatibili una volta assemblate.
La stampa della pasta saldante sembra essere la prima fase del processo SMT, ma in realtà molti problemi di saldatura iniziano proprio da qui. I circuiti integrati di controllo a passo fine richiedono un volume di pasta saldante relativamente stabile, mentre MOSFET, IGBT, QFN e altri package con pad esposti hanno esigenze diverse per quanto riguarda l'apertura dello stencil e il volume di pasta saldante.
Ad esempio, se c'è troppa pasta saldante sotto il grande pad termico, il dispositivo potrebbe galleggiare o non aderire perfettamente; se invece ce n'è troppo poca, potrebbe causare una copertura di saldatura insufficiente, compromettendo il trasferimento di calore e la connessione meccanica.
È qui che la SPI si rivela particolarmente preziosa. Può verificare il volume, l'altezza, l'area e l'offset della pasta saldante prima del posizionamento. Nell'assemblaggio di PCB per servomotori, prima vengono rilevate le fluttuazioni di stampa, più facile sarà evitare che i problemi si protraggano fino alle fasi di saldatura e rifusione.
Il posizionamento non si limita a "mettere i componenti nelle posizioni corrette". Fattori come la polarità, l'orientamento del pin uno, l'allineamento del package e la coplanarità devono essere tutti presi in considerazione, soprattutto per i driver di gate, i dispositivi di rilevamento, i dispositivi di isolamento, i processori e i semiconduttori di potenza.
La difficoltà della saldatura a rifusione risiede nel fatto che le capacità termiche dei componenti sulla stessa scheda di controllo servo possono variare significativamente. Le ampie aree di rame e i dispositivi di potenza si riscaldano più lentamente, mentre i piccoli componenti di controllo possono raggiungere più rapidamente l'intervallo di temperatura di processo. Pertanto, il profilo di rifusione deve essere verificato in base al PCB, alla pasta saldante, alla combinazione dei componenti e alla linea di produzione effettivi, anziché limitarsi a copiarlo da altri progetti.
Se sulla scheda sono presenti componenti sensibili all'umidità, è necessario controllare contemporaneamente anche i tempi di conservazione, cottura e utilizzo dopo l'apertura. Questi dettagli potrebbero non essere evidenti nelle operazioni quotidiane, ma i problemi spesso diventano difficili da risolvere in seguito.
Una scheda di controllo servo completa in genere non è composta solo da componenti SMT. Connettori ad alta corrente, terminali, grandi condensatori elettrolitici, relè, trasformatori e molti altri componenti devono essere assemblati tramite saldatura a onda, saldatura a onda selettiva o saldatura manuale.
In questa fase, a cosa dobbiamo prestare maggiore attenzione? La saldatura è completa? I componenti sono installati correttamente? I connettori sono dritti? Il supporto del circuito stampato è adeguato? Le saldature sono in grado di sopportare la corrente e le sollecitazioni meccaniche successive? In particolare, per i terminali ad alta corrente, le saldature devono essere sia "in grado di condurre elettricità" che "in grado di resistere alla forza fisica".
Pertanto, l'assemblaggio di PCB per servoazionamenti non è solitamente un semplice progetto SMT, ma un insieme di processi misti. I processi SMT e a foro passante devono essere considerati fin dall'inizio nello stesso processo produttivo e i requisiti di collaudo devono essere definiti congiuntamente.
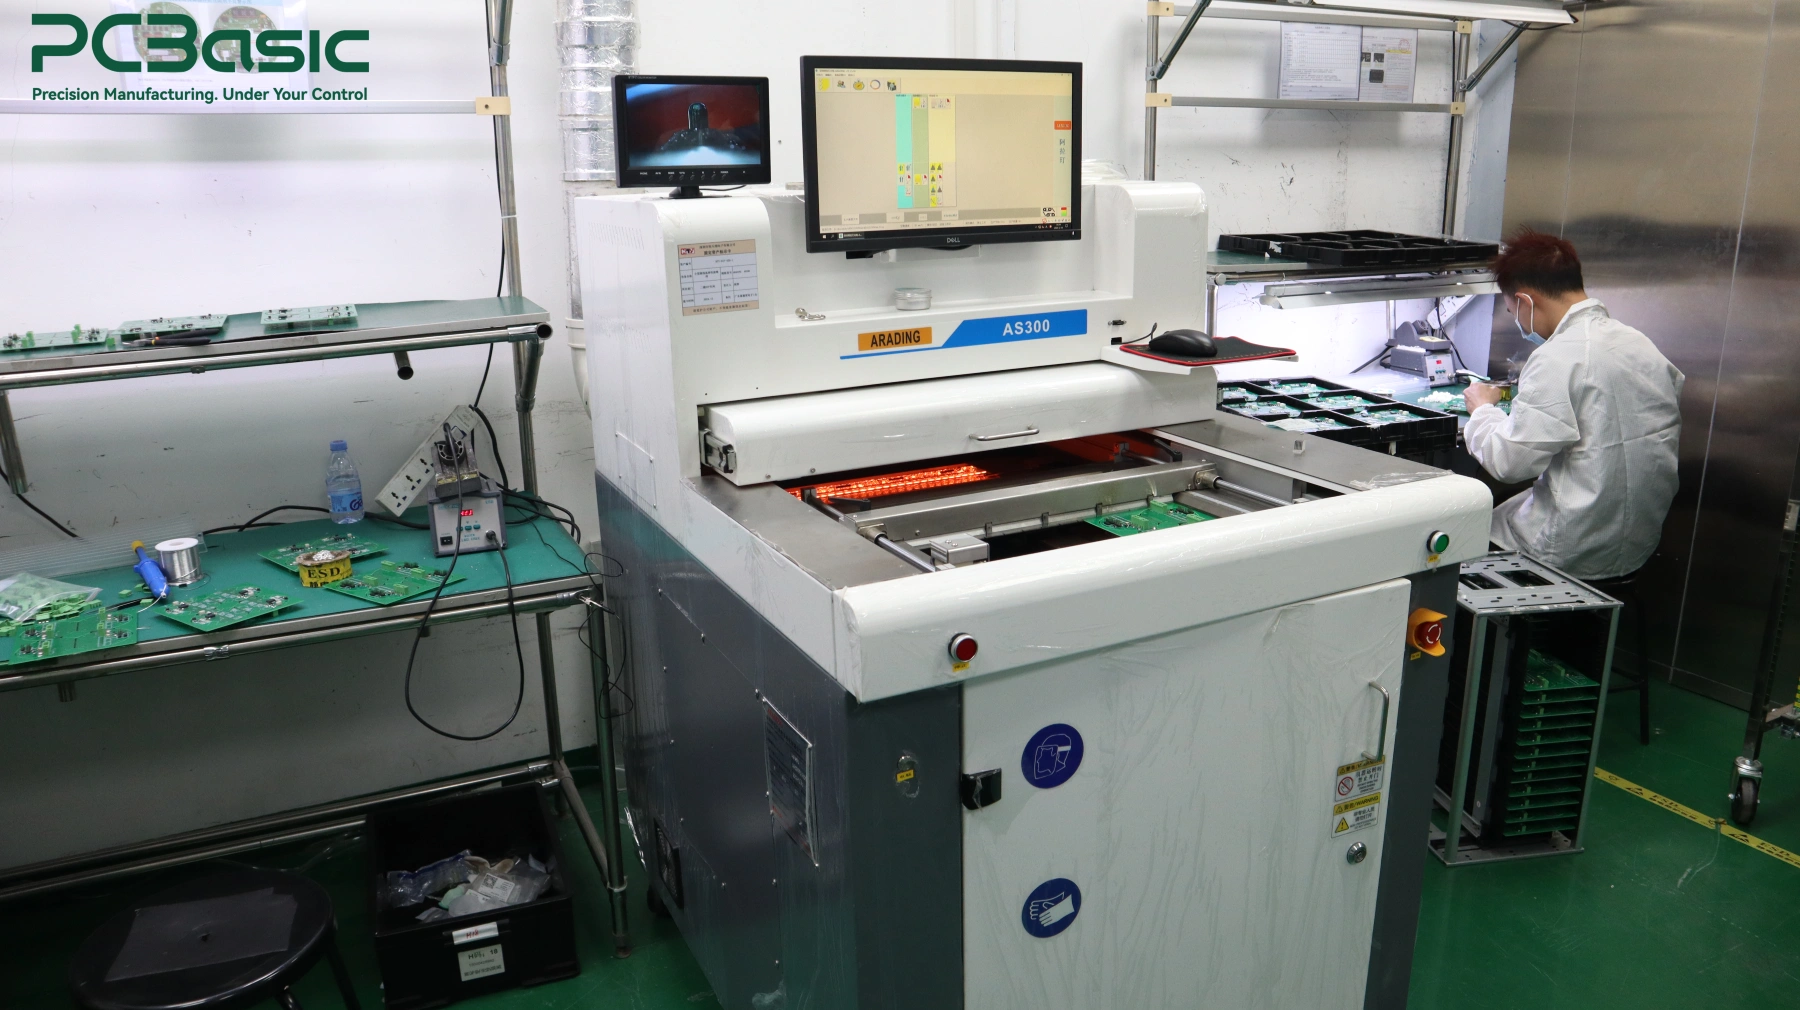
Dopo la saldatura di un circuito stampato per servomotore, a un primo esame potrebbe sembrare a posto, ma ciò non significa che funzionerà correttamente una volta acceso. Molti problemi si manifesteranno solo dopo aver collegato l'alimentazione e installato il motore. Pertanto, è consigliabile eseguire ispezioni e test in più fasi. I test SPI, AOI e a raggi X verificano principalmente "se il circuito è stato assemblato e saldato correttamente", mentre i test elettrici e funzionali servono a confermare "se la scheda funziona correttamente all'accensione".
Questi metodi di ispezione ciascuno guarda cose diverse:
|
Metodo |
Cosa può controllare |
Ciò che non può dimostrare da sé |
|
SPI |
Volume, altezza, area e offset della pasta saldante |
Qualità finale del giunto o funzione elettrica |
|
Aoi |
Parti mancanti, polarità invertita, spostamento del posizionamento, difetti di saldatura visibili |
Giunzioni nascoste o comportamento effettivo del circuito |
|
Raggi X |
Giunti nascosti, ponti, copertura del cuscinetto termico, vuoti evidenti |
Se il circuito funziona correttamente sotto alimentazione |
Ad esempio, l'AOI può confermare se i componenti sono mancanti, invertiti o spostati, ma non può dimostrare se il rilevamento della corrente è accurato. I raggi X possono visualizzare le condizioni di saldatura sotto un QFN, un BGA o un package di potenza, ma non possono dimostrare che lo stadio di potenza funzionerà sicuramente normalmente sotto carico. Pertanto, questi metodi di ispezione sono più simili a verifiche di diversi tipi di problemi di produzione, piuttosto che a una dimostrazione di chi è in grado di "gestire tutto".
Dopo aver completato le ispezioni visive e di saldatura, in genere non si applica immediatamente la piena potenza. Un approccio più prudente consiste nell'eseguire prima un'ispezione elettrica di base. In base al design della scheda e al volume di produzione, è possibile utilizzare metodi come il test di continuità, il test ICT o il test con sonde volanti per identificare cortocircuiti, interruzioni e guasti specifici del circuito.
In seguito, si procede a un'accensione controllata. Solitamente, vengono effettuati i seguenti controlli:
· XNUMX€ Linee di alimentazione e corrente di esercizio
· XNUMX€ Programmazione del firmware
· XNUMX€ Interfacce di comunicazione
· XNUMX€ Ingressi dell'encoder o del resolver
· XNUMX€ Segnali di rilevamento di corrente e tensione
· XNUMX€ Funzioni di azionamento del cancello, PWM e protezione
Nella fase FCT (First-Central Test), l'attenzione non è più focalizzata solo sul "se il circuito è collegato o meno", ma sulla capacità della scheda di controllo del servomotore o della scheda di pilotaggio del servomotore di svolgere le funzioni specificate. Per l'assemblaggio di PCB per servomotori, l'accensione graduale è particolarmente importante. Infatti, se si riscontrano problemi nascosti nella fase di alimentazione, l'applicazione diretta della piena tensione di esercizio fin dall'inizio potrebbe danneggiare il PCBA e persino i dispositivi di test.
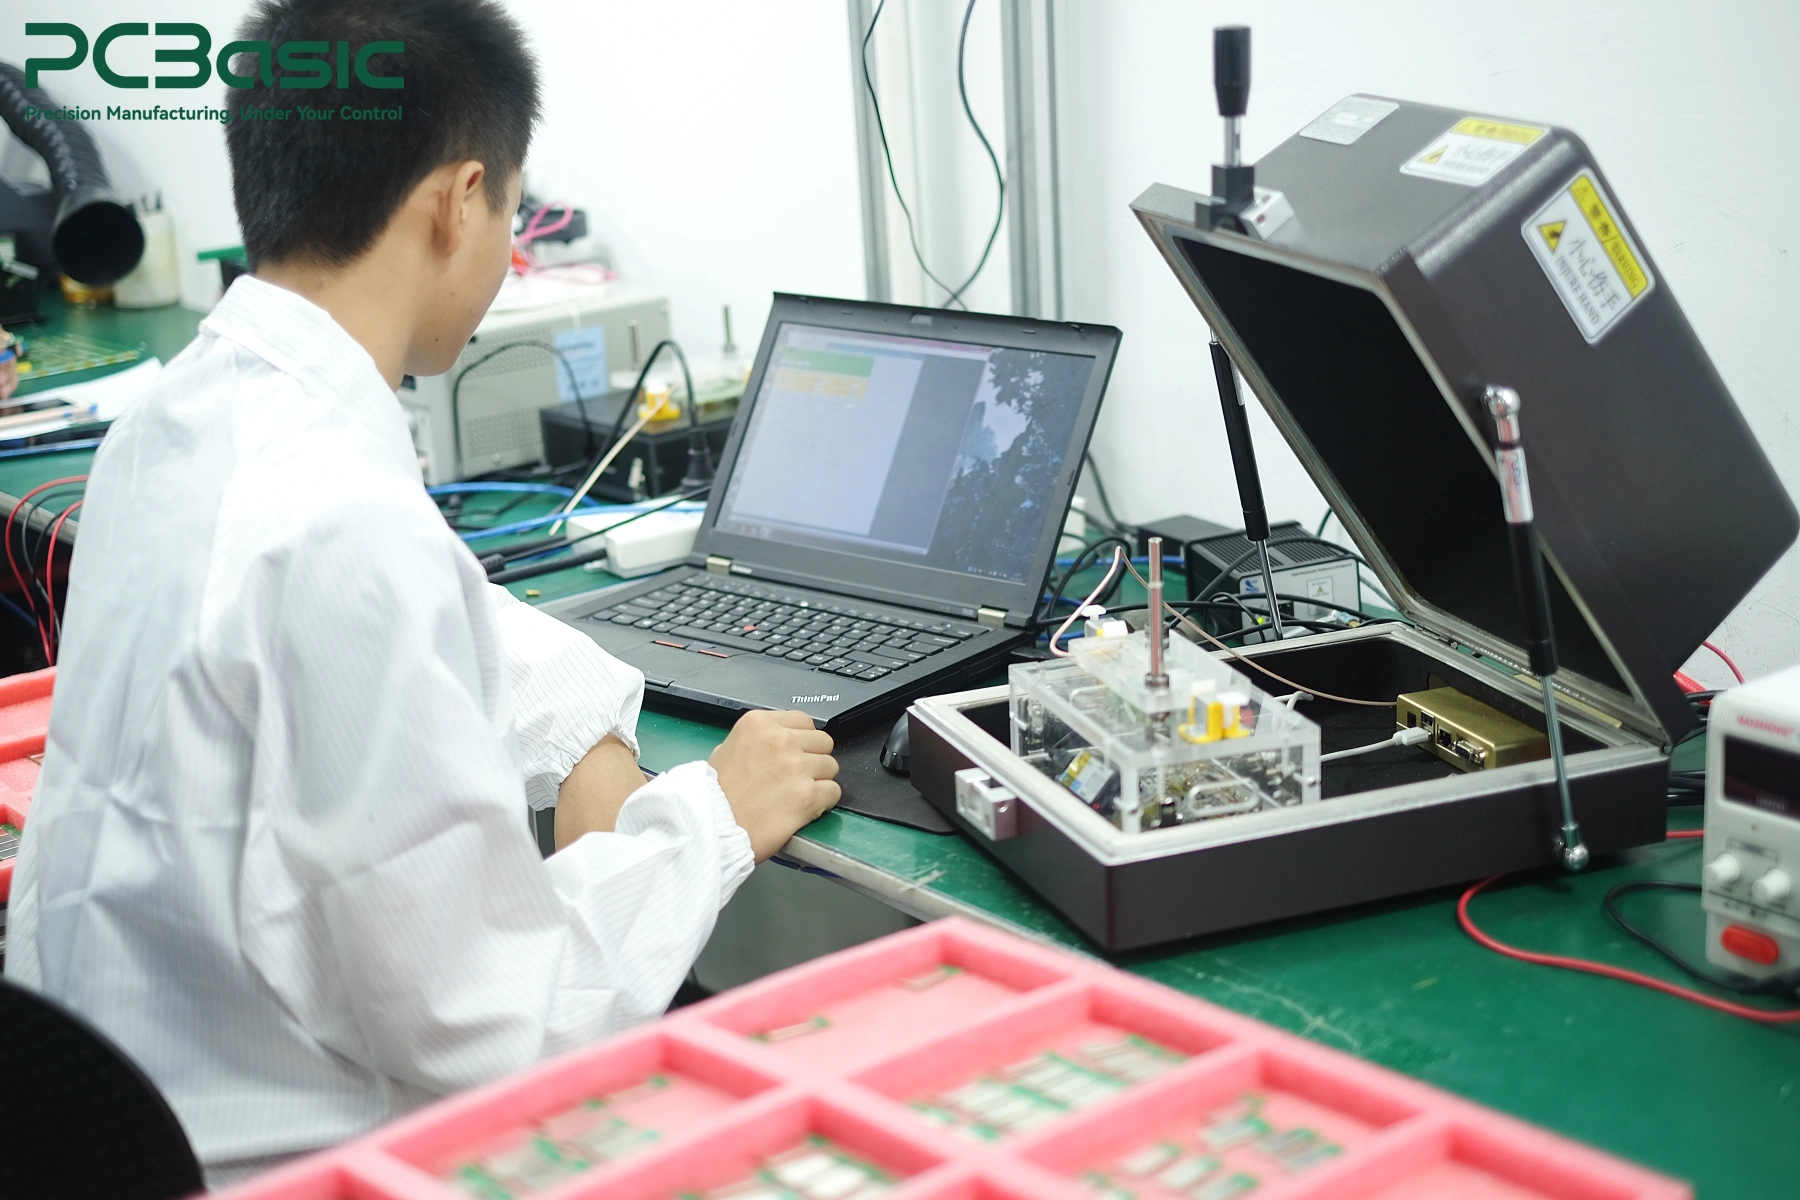
Esistono ancora alcuni problemi che non possono essere rilevati durante il test a basso consumo. Cosa fare in questi casi? A questo punto, è necessario valutare le prestazioni sotto carico reale o simulato. In base ai requisiti del prodotto, i test di carico possono aiutare a identificare problemi come una regolazione della corrente instabile, un feedback anomalo, guasti di comunicazione o malfunzionamenti delle funzioni di protezione.
La verifica termica è la stessa. Se la temperatura di un determinato dispositivo di potenza è anormalmente elevata, potrebbe effettivamente essere correlata alla saldatura o al contatto di dissipazione del calore, ma non necessariamente a un problema di assemblaggio. La progettazione del PCB, il firmware, le condizioni di raffreddamento, lo stato del motore e persino il carico effettivo possono influenzare l'aumento della temperatura.
Pertanto, i test di carico e i test termici non possono essere applicati direttamente con uno standard fisso. Le condizioni di prova specifiche e l'intervallo di determinazione devono essere definiti in base al progetto di assemblaggio del PCB per il controllo del movimento e alle esigenze del cliente.
Il prototipo funziona, il che è un buon inizio. Ma questo non significa che anche la produzione di massa possa essere costantemente stabile. Prima di avviare la produzione di massa vera e propria, dobbiamo ancora verificare che i dati di progettazione, la distinta base, il firmware, i metodi di test e i parametri di produzione possano essere eseguiti in modo coerente, anziché affidarci alla fortuna e alla capacità di "fare le cose per bene" ogni tanto.
Nella fase iniziale di assemblaggio del PCB del servocomando, non è sufficiente verificare le funzioni elettriche, ma è necessario anche garantire che la scheda possa essere montata, saldata, programmata, testata e ispezionata senza problemi.
Le problematiche relative all'orientamento dei componenti, alla qualità della saldatura, alla compatibilità dei connettori, ai punti di test, alle prestazioni termiche e ai requisiti di fissaggio dovrebbero essere chiarite il più possibile durante la fase di prototipazione o di primo articolo. Una volta identificati i problemi, è opportuno aggiornarli nel PCB, nella distinta base, nel firmware o nelle specifiche di test, anziché rimandarne la risoluzione a successive rilavorazioni.
Se le condizioni lo consentono, è consigliabile effettuare un'ulteriore costruzione pilota in condizioni simili a quelle della produzione di massa. Utilizzare i materiali, lo stencil, le impostazioni di saldatura a rifusione, il metodo di programmazione e il piano di test previsti per eseguire una prima prova. Questo permette di individuare più facilmente in anticipo i rischi reali della produzione di massa.
Una volta entrati nella fase di produzione, il punto cruciale diventa "se ogni lotto può essere prodotto in modo identico". Le versioni del PCB e della distinta base, i materiali sostitutivi, il firmware, i risultati delle ispezioni, i registri delle riparazioni e i dati dei test funzionali devono essere tutti tenuti sotto controllo e tracciabili.
In questo modo, se in futuro dovessero sorgere problemi, sarà possibile verificare lotti di materiale specifici, modifiche al processo, versioni del firmware o registrazioni di test, anziché affidarsi esclusivamente all'esperienza per ipotizzarne le cause.
Per l'assemblaggio di PCB per servoazionamenti, PCB per il controllo dei motori e PCB per l'automazione industriale, la produzione di massa non consiste semplicemente nel realizzare un maggior numero di prototipi, ma nel trasformare ogni processo chiave in una procedura ripetibile e tracciabile.
In PCBasic, la prototipazione e la produzione di massa possono essere collegate tramite la validazione del primo articolo, un sistema di tracciabilità basato su MES, SPI, AOI, raggi X e test funzionali. Ciò garantisce che, durante la transizione del progetto del PCB per servoazionamenti dalla produzione pilota iniziale alla produzione di serie, la versione del materiale, i registri di processo, i risultati delle ispezioni e i dati di test possano rimanere tutti associati e tracciabili.
L'assemblaggio affidabile di PCB per servomotori non si ottiene semplicemente con un singolo processo o un metodo di ispezione specifico. La vera sfida consiste nell'integrare dispositivi di potenza, circuiti di controllo, interfacce di feedback, assemblaggio misto SMT e THT, nonché requisiti di test all'interno di un processo produttivo controllato.
Anche un circuito stampato che appare normale dopo l'assemblaggio può comunque rivelare problemi una volta acceso o sottoposto a carico. Pertanto, l'ispezione, i test elettrici, la verifica funzionale e la tracciabilità sono importanti quanto il posizionamento e la saldatura stessi. Per l'assemblaggio di PCB per servomotori, l'obiettivo non è semplicemente produrre un prototipo funzionante, ma trasformare questo prototipo in un processo di produzione che possa essere ripetuto in modo coerente e stabile su diversi lotti.
Per PCBasic, l'obiettivo non è semplicemente produrre una scheda di controllo servo che "funzioni stavolta", ma supportare il progetto nel passaggio dalla fase di prototipo alla produzione di massa, mantenendo risultati di assemblaggio e collaudo stabili e ripetibili durante tutto il processo.
D1: Cos'è un circuito stampato per il controllo di un servomotore?
Una scheda di controllo servo converte i comandi di controllo del movimento in potenza controllata per un servomotore, elaborando al contempo informazioni di feedback come posizione, velocità o corrente. Alcuni progetti integrano tutte le funzioni su un unico circuito stampato, mentre altri utilizzano schede di controllo e di alimentazione separate per il servomotore.
D2: Come viene testato un circuito stampato per servoazionamento?
Un circuito stampato per servomotori può utilizzare SPI, AOI, raggi X, ICT o sonda volante, test elettrici, programmazione del firmware e FCT. A seconda del progetto, potrebbero essere necessari anche test di carico, di feedback, di comunicazione e termici.
D3: Cosa bisogna verificare prima di avviare la produzione in serie di un circuito stampato per servoazionamento?
Prima della produzione in serie, confermare le revisioni del PCB e della distinta base (BOM), il firmware, i file di assemblaggio, i requisiti di test, i componenti approvati e il piano di tracciabilità. Questi elementi devono rimanere sotto controllo dal prototipo alla produzione.
Richiesta di informazioni sull'assemblea
Preventivo istantaneo
Contatto telefonico
+ 86-755-27218592
Inoltre, abbiamo preparato un Centro assistenza. Ti consigliamo di verificarlo prima di contattarci, poiché la tua domanda e la relativa risposta potrebbero essere già chiaramente spiegate lì.
Supporto WeChat
Inoltre, abbiamo preparato un Centro assistenza. Ti consigliamo di verificarlo prima di contattarci, poiché la tua domanda e la relativa risposta potrebbero essere già chiaramente spiegate lì.
Supporto WhatsApp
Inoltre, abbiamo preparato un Centro assistenza. Ti consigliamo di verificarlo prima di contattarci, poiché la tua domanda e la relativa risposta potrebbero essere già chiaramente spiegate lì.