Sommario
1. Cosa distingue l'assemblaggio di PCB per la robotica dall'assemblaggio di PCB standard?
2. Quali caratteristiche del circuito stampato (PCB) sono più importanti in un robot?
3. Quali sfide causano problemi nell'assemblaggio di PCB robotizzati?
4. In che modo la produzione e l'ispezione di schede PCBA trasformano i requisiti in un prodotto affidabile?
5. Conclusione
6. DOMANDE FREQUENTI
Una scheda elettronica per robot potrebbe non presentare problemi durante i test su singola scheda, ma dopo l'installazione potrebbero manifestarsi problemi di segnale. Qual è la causa? Non la scheda in sé, ma le sue condizioni di funzionamento. Innanzitutto, il movimento delle articolazioni può sollecitare continuamente i collegamenti e i connettori flessibili, i carichi del motore aumentano la corrente e la generazione di calore sulla scheda di controllo e, infine, le saldature nei package BGA non possono essere completamente verificate tramite una normale ispezione visiva.
Pertanto, per l'assemblaggio robotizzato di PCB, di solito non è sufficiente verificare solo che il componente sia stato montato correttamente e che le saldature siano conformi. I fornitori devono anche sapere: dove posizionare ogni scheda, quali moduli sono collegati, quanto carico può sopportare e quali sono i requisiti delle condizioni operative e di collaudo dei prodotti. Possono verificarsi problemi durante il debug dell'intera macchina anche dopo che la scheda ha superato i test di produzione, se le versioni della distinta base, le interfacce, il firmware e gli standard di collaudo non vengono verificati preventivamente.
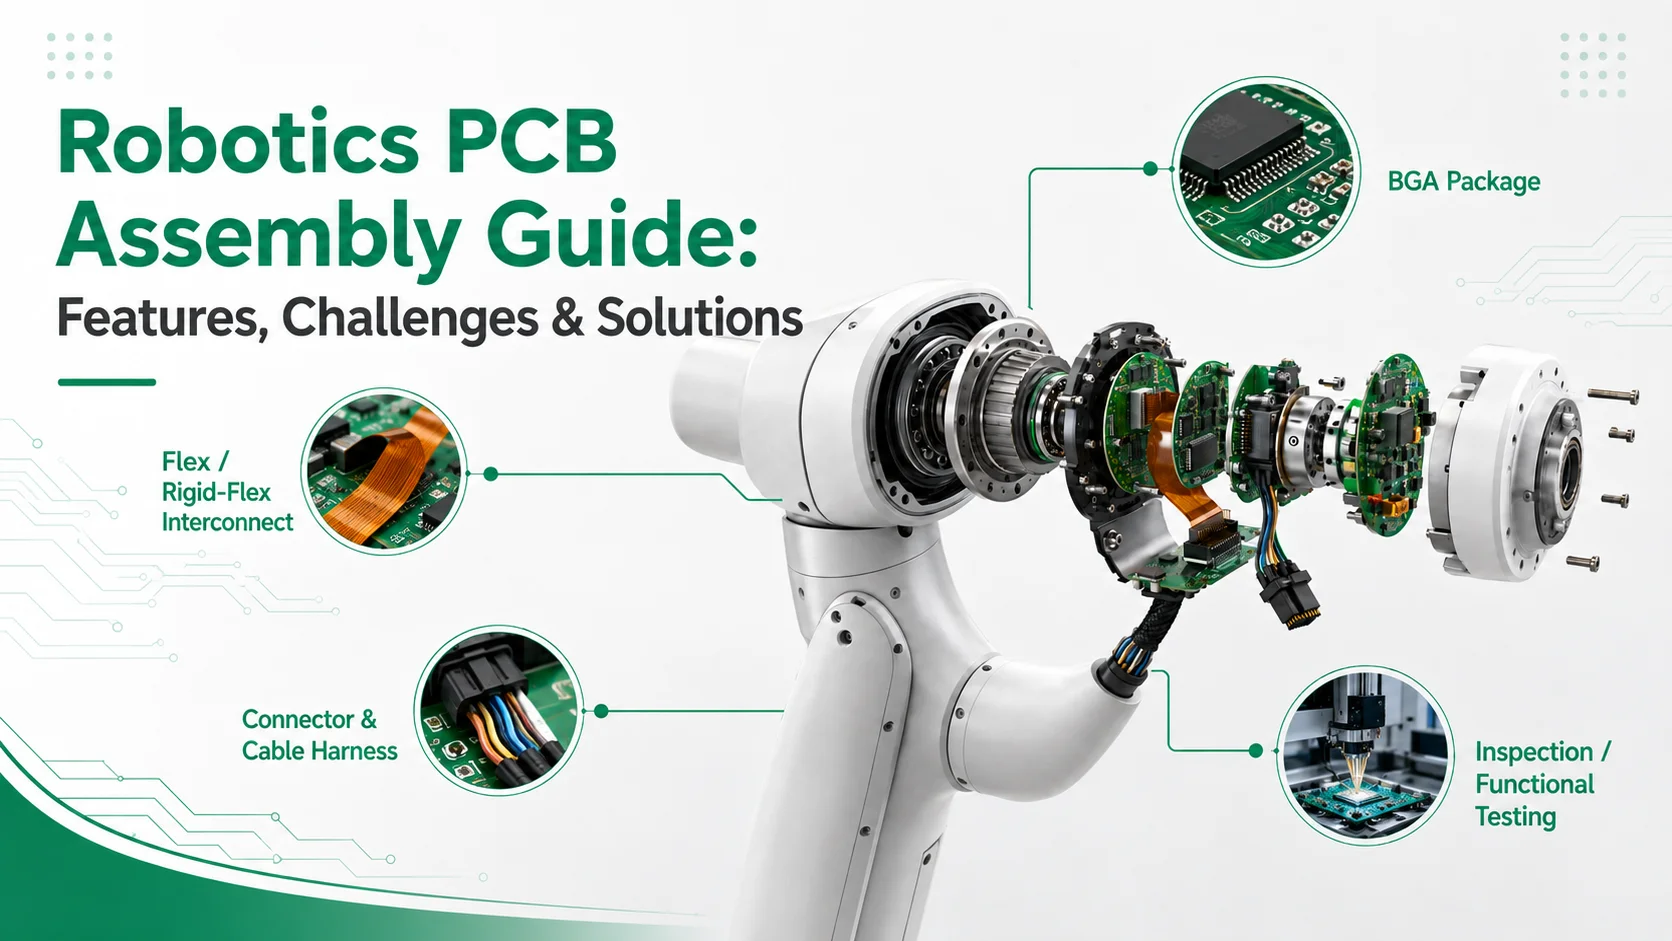
In PCBasic Servizi di assemblaggio robotizzato di circuiti stampatiLe diverse schede saranno sottoposte a procedure di assemblaggio, ispezione e collaudo appropriate al loro utilizzo previsto. Questo articolo illustrerà i rischi di produzione delle schede più comuni, come quelle con interconnessioni flessibili, packaging BGA, schede driver e di alimentazione, schede per sensori e altre schede comuni, nonché le informazioni che i clienti devono verificare prima di richiedere un preventivo e avviare la produzione.
Cosa distingue l'assemblaggio di PCB per la robotica dall'assemblaggio di PCB standard?
Qualità del posizionamento, saldatura e controlli elettrici di base Sono ancora necessari, ma non possono rispecchiare completamente l'ambiente di lavoro reale del robot. Una scheda di giunzione è influenzata dal movimento e dalla forza dei cavi, la scheda di alimentazione dal carico variabile e il controller deve scambiare dati con altri moduli. Se ci limitiamo a valutare la produzione solo a livello di assemblaggio, saldatura e controlli elettrici di base, rischiamo di ignorare le reali condizioni operative.
Prima di formulare un preventivo, una scheda di configurazione può rivelarsi molto utile. Essa tiene traccia della posizione di installazione di ciascuna scheda, dei moduli collegati, dello stato (statico o dinamico), del carico elettrico, dell'interfaccia, dei requisiti di verifica e dei limiti di superamento/fallimento. Utilizzando questa scheda, possiamo convertire le condizioni operative in punti specifici di produzione, ispezione e accettazione.
A Piattaforma robotica Cun Combina Diverse tavole funzioni
Le diverse schede di un robot sono soggette a rischi differenti, pertanto non tutte seguono lo stesso piano di produzione e collaudo. La tabella seguente illustra le principali differenze.
|
Tavola digitare o ruolo
|
Principale orischio operativo
|
Chiave mfocalizzazione sulla produzione e sulla verifica
|
|
Visione e controllo
|
Pacchetto denso, nascosto BGA Giunti e interfacce ad alta velocità
|
Controllo della stampa e del riflusso, raggi X ove necessario, test dell'interfaccia
|
|
Giunto motore e attuatore
|
Corrente, calore, vibrazioni e stress del connettore
|
mantenimento del connettore, analisi termica e test di carico definito
|
|
Sensore
|
Sensibilità del segnale, tolleranza di posizionamento, calibrazione requisito
|
Controllo del posizionamento, pulizia dove specificato and verifica del segnale
|
|
BMS e alimentazione
|
Alto-cpercorsi attuali, polarità e interfacce di protezione
|
Controllo della polarità, verifica delle saldature e controllo termico/di carico.
|
|
Flessibile o rigido-flessibile
|
Flessione, transizioni non supportate e sollecitazioni sui connettori
|
Controllo della flessione, supporto alla transizione, scarico della tensione e movimentazione controllata
|
Prima di fare il preventivo, l'acquirente deve fornire l'imballaggio carta geografica, requisiti di interfaccia e firmware, corrente o carico tuo profilotolleranza dei sensori chiave, limiti della batteria e della protezione, requisiti per il cablaggio e la piegatura flessibili della scheda, nonché criteri di qualificazione chiari basati sulla situazione del progetto.
Il movimento modifica il rischio a livello del consiglio di amministrazione
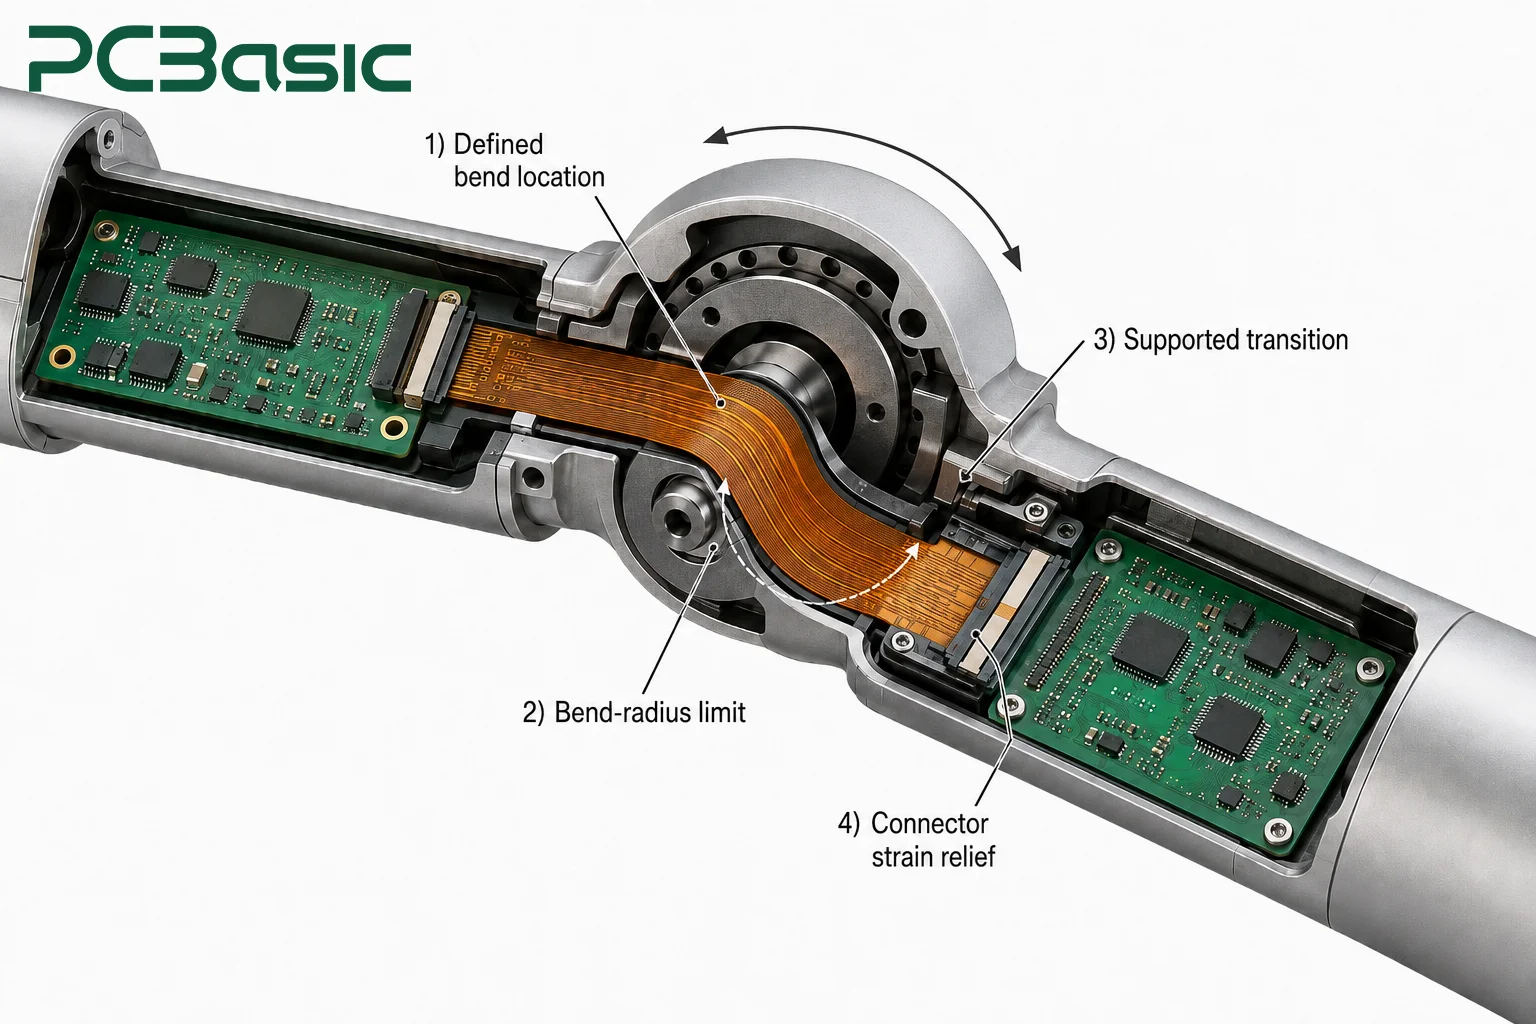
Per i PCB in prossimità dell'articolazione del robot, è necessario definire con precisione la posizione e i limiti del raggio di curvatura della sezione flessibile, nonché fornire supporto e scarico delle sollecitazioni per la zona di transizione e i connettori; i controller fissi, invece, non presentano questi requisiti. Anche se la scheda supera il test statico al banco, movimenti ripetuti possono evidenziare un connettore debole o una transizione flessibile non supportata. Pertanto, gli acquirenti devono fornire il percorso di installazione, l'intervallo di movimento, l'orientamento dei connettori e lo scarico delle sollecitazioni prima di definire il piano di produzione.
Le tecnologie miste richiedono una pianificazione coordinata
Un robot spesso comprende diversi componenti da assemblare, tra cui componenti SMT, packaging BGA, connettori a foro passante, interconnettori flessibili o rigido-flessibili e il successivo cablaggio e assemblaggio del contenitore. Dobbiamo collegare tutti questi elementi utilizzando la stessa revisione e lo stesso piano di test.
Prendiamo ad esempio un connettore a foro passante: l'inserimento consiste semplicemente nel posizionare i componenti nei fori. La scelta tra saldatura a onda, selettiva o manuale dipende quindi dal tipo di dispositivo, dal layout del circuito stampato e dai limiti termici. È inoltre fondamentale indicare in modo coerente la versione della revisione del circuito stampato, i requisiti del processo produttivo, gli elementi di test, il metodo di saldatura e i risultati dell'ispezione nei registri di produzione, al fine di evitare l'utilizzo di informazioni incoerenti in ogni fase.
Quali caratteristiche del circuito stampato (PCB) sono più importanti in un robot?
Nella scelta della struttura e del formato di confezionamento del PCB, è necessario innanzitutto considerare dove verrà utilizzato il circuito stampato, a quali sollecitazioni meccaniche sarà sottoposto e come dovrà essere ispezionato e testato in futuro.
Interconnessioni flessibili e rigido-flessibili attorno a giunti mobili
Quando i circuiti in prossimità delle articolazioni di un robot devono muoversi insieme alla struttura, i PCB rigidi standard spesso non sono sufficientemente flessibili. In questi casi, è possibile utilizzare schede flessibili o schede rigido-flessibili per collegare i diversi moduli. Durante la fase di progettazione, è fondamentale determinare in anticipo dove è necessaria la flessione e quale debba essere il raggio di curvatura, nonché prevedere un supporto adeguato e un'efficace dissipazione delle sollecitazioni nelle zone di transizione da rigido a flessibile e in prossimità dei connettori, per evitare che i movimenti ripetuti danneggino i circuiti o i punti di connessione.
Nei disegni e nella documentazione di revisione, dobbiamo anche specificare il percorso effettivo, se la curvatura è statica o dinamica, il range di movimento e i requisiti di collaudo. Dopo aver completato il collaudo del movimento, verificare che la continuità elettrica, la comunicazione e le condizioni di carico siano normali. Queste impostazioni reali saranno utilizzate anche da PCBasic per verificare l'idoneità del assemblaggio PCB flessibile e piani di test.
Contenitori BGA su schede di visione e di controllo
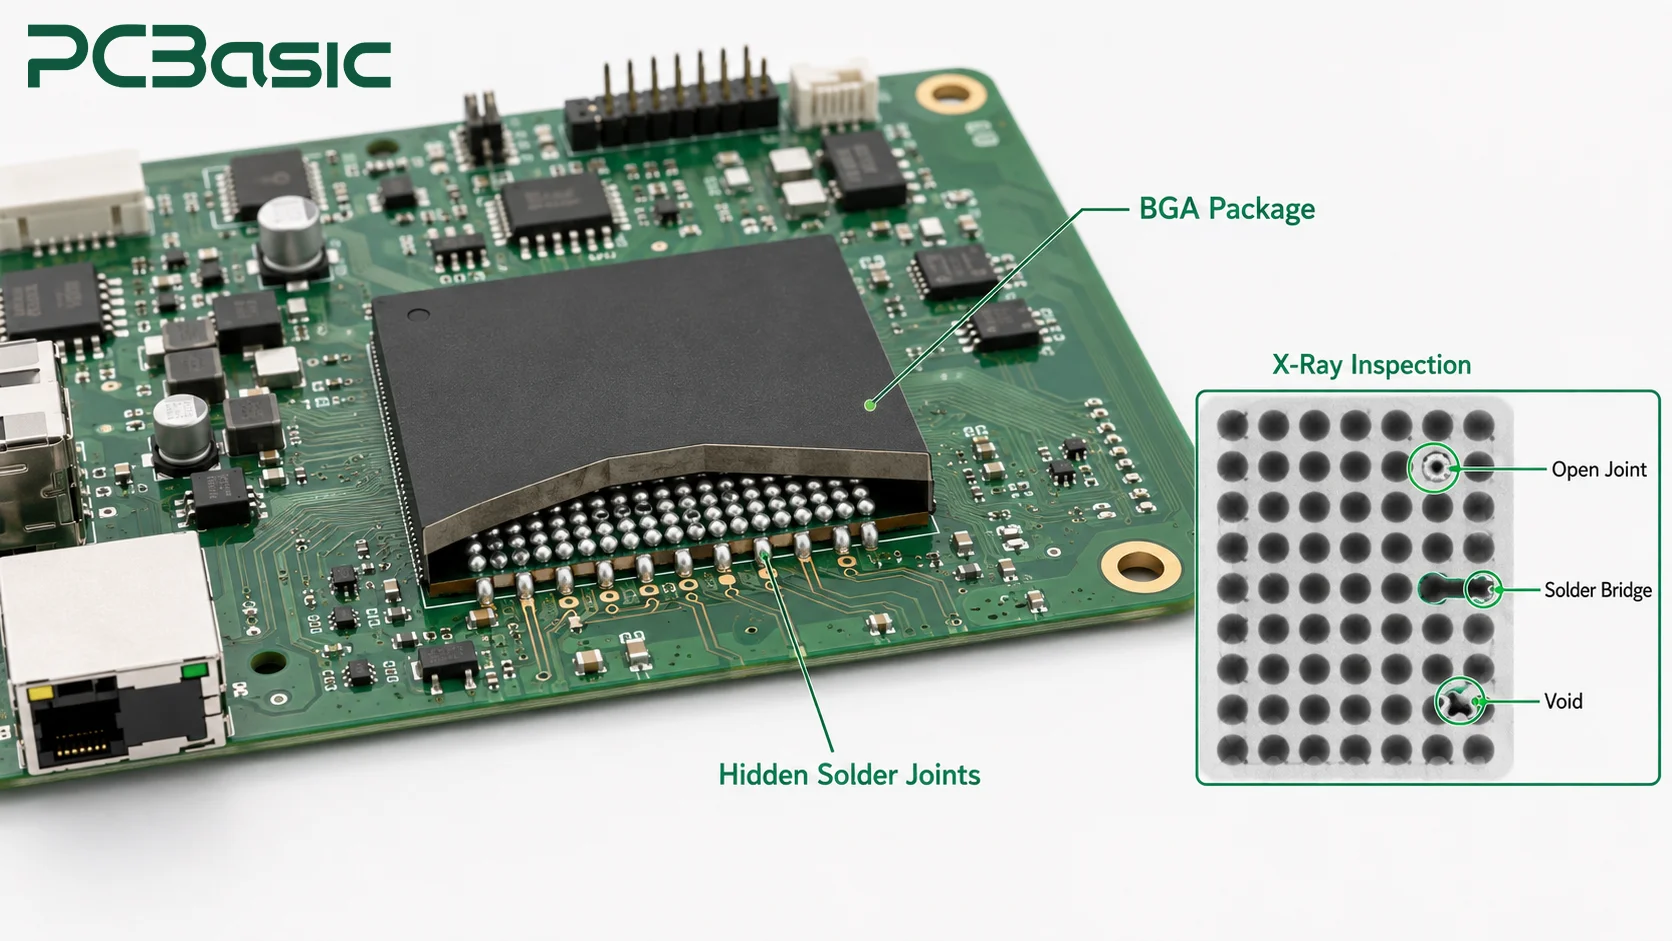
Le schede visive e di controllo possono utilizzare package BGA per ospitare più connessioni in uno spazio limitato. Poiché le saldature si trovano sul fondo del package, non possiamo verificare completamente la qualità della saldatura tramite un'ispezione visiva di routine. Pertanto, un'ispezione visiva affidabile Capacità di assemblaggio BGA Richiede un controllo mirato sulla stampa della pasta saldante, sulla precisione del posizionamento e sulle curve di rifusione della saldatura; inoltre, è necessario organizzare un'ispezione a raggi X in base ai rischi di confezionamento.
Prima di iniziare la produzione, è inoltre necessario verificare che i componenti siano incapsulati con terminazione inferiore, nonché definire i criteri di accettazione e i requisiti di copertura per i raggi X. Per le sedi con rischio più elevato o con conseguenze di guasto più gravi, implementeremo protocolli di ispezione più rigorosi.
Schede di alimentazione, sensori e comunicazione
Queste schede non presentano gli stessi problemi in fase di produzione. Le schede di alimentazione devono gestire la corrente e controllare il calore. Anche la polarità e la protezione sono importanti, soprattutto quando è coinvolto un sistema di gestione della batteria. Le schede dei sensori possono richiedere un posizionamento o una calibrazione precisi. Per le schede di comunicazione, la questione principale è che l'interfaccia funzioni e che i dati possano essere trasmessi correttamente.
Prima della produzione, inviare la distinta base (BOM) e i requisiti di test più recenti. Una scheda di alimentazione necessita di condizioni di tensione, corrente e carico ben definite. Per le schede dei sensori, indicare eventuali posizioni o tolleranze importanti. Le schede di comunicazione in genere richiedono piedinatura, protocollo, firmware e limiti di accettazione chiari. Queste informazioni consentono alla fabbrica di pianificare i controlli e i test funzionali appropriati.
Quali sfide causano problemi nell'assemblaggio di PCB robotizzati?
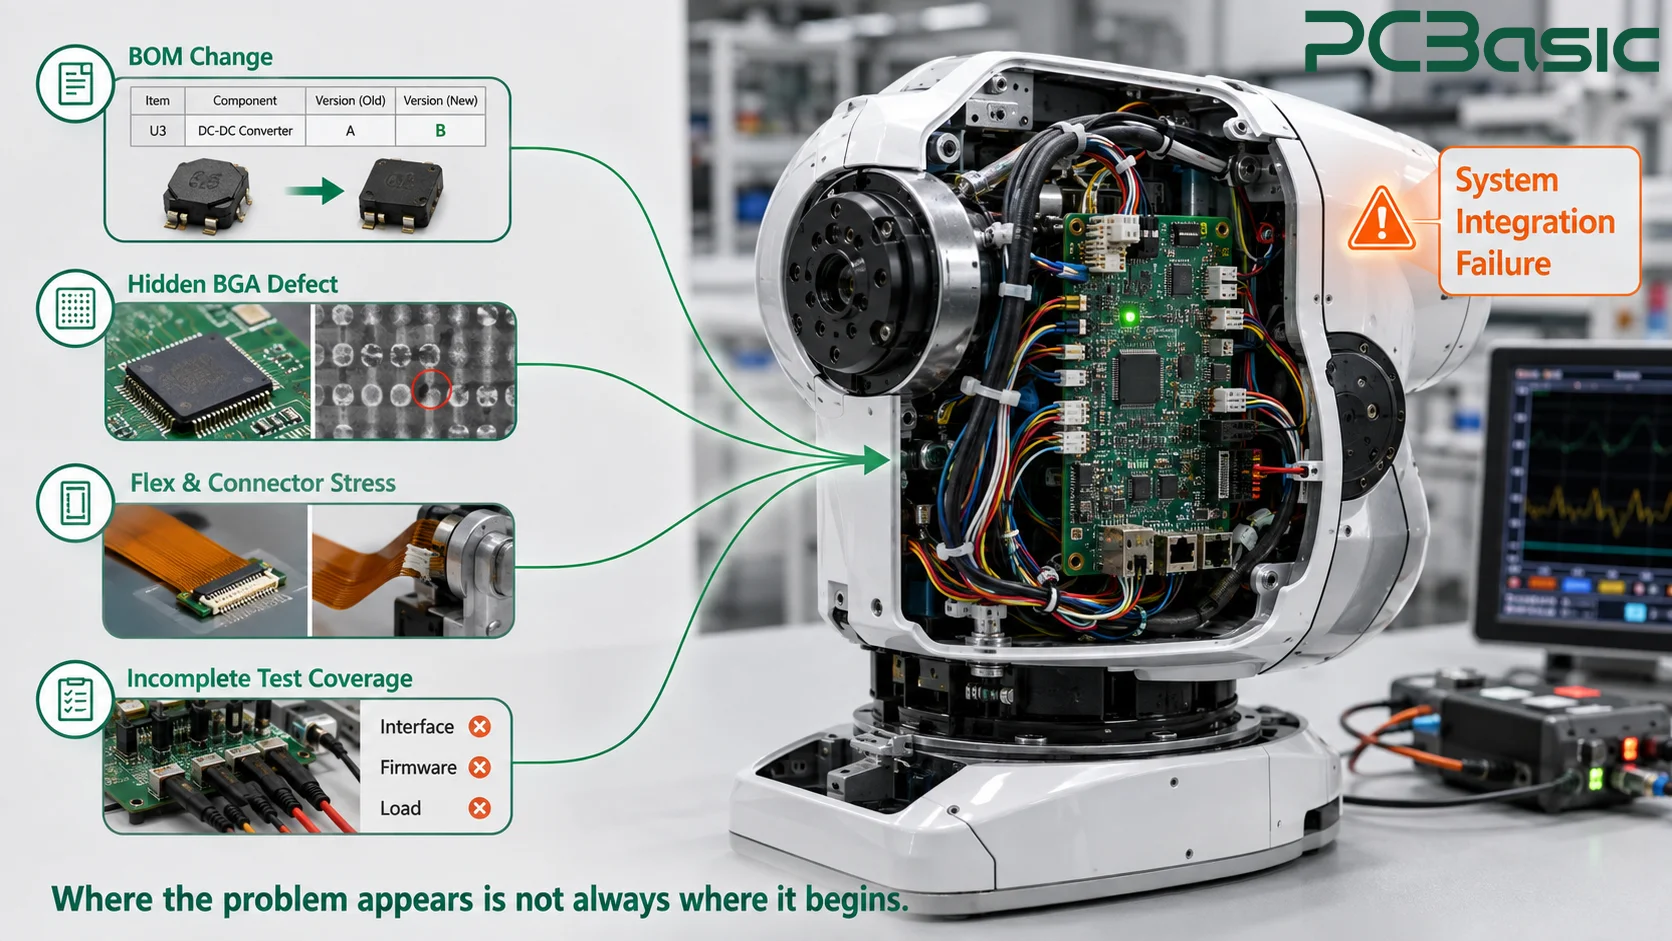
Molti problemi relativi ai PCB dei robot non si manifestano immediatamente dopo la produzione, ma vengono rivelati durante l'assemblaggio finale, il debug dei collegamenti o il funzionamento effettivo sotto carico della macchina completa. Sebbene i problemi si presentino alla fine, le cause potrebbero essere da ricercarsi in fasi precedenti, come saldature nascoste BGA anomale, forza eccessiva applicata all'interconnessione flessibile durante l'installazione, mancata registrazione sincrona dei materiali sostitutivi o mancanza di copertura di test per l'interfaccia e il carico effettivi.
Pertanto, non possiamo limitarci a concentrarci sul successo del test finale; dobbiamo anche individuare i possibili punti critici in cui potrebbero sorgere problemi, considerando gli aspetti relativi ai materiali, all'assemblaggio, al collaudo e ai piani di collaudo.
Difetti di saldatura nascosti sotto i package BGA
Le saldature BGA sono nascoste nella parte inferiore del package e problemi come circuiti aperti, ponti di stagno e vuoti spesso non sono visibili dall'esterno. Per i package con saldature visibili, l'ispezione ottica automatizzata (AOI) può controllare le condizioni di assemblaggio e saldatura; tuttavia, per i package di tipo BGA e QFN con connessioni sul lato inferiore, affidarsi esclusivamente all'AOI non è sufficiente. Di solito è necessaria anche l'ispezione a raggi X. La scelta dei dispositivi da ispezionare e la loro estensione devono essere determinate in base al tipo di package, all'utilizzo della scheda e alle conseguenze di un eventuale guasto.
Nella definizione del piano di rilevamento, è necessario innanzitutto individuare tutti i punti di connessione inferiori e le posizioni chiave, dopodiché va chiarito il campo di copertura dei raggi X. I risultati dell'ispezione devono inoltre corrispondere a specifiche schede, numeri di componente e lotti di produzione, in modo da facilitare la tracciabilità in caso di problemi.
Vibrazioni, flessioni e sollecitazioni del connettore
Il movimento ripetuto può gradualmente rivelare alcuni problemi non evidenti nei test statici, come connettori allentati, supporto insufficiente nell'area di transizione del circuito stampato flessibile o interruzioni intermittenti nelle linee durante il movimento. Durante il test, le schede, i cavi e le interconnessioni flessibili possono essere fissati nella posizione di installazione effettiva e quindi lasciati muovere ripetutamente entro l'intervallo specificato. Durante il processo, monitorare continuamente la stabilità della conduzione, della comunicazione e del carico. Al termine del test, verificare che i blocchi dei connettori e i punti di rilascio della tensione non siano allentati o danneggiati.
Approvvigionamento dei componenti e modifiche di revisione
Dopo che il progetto del robot passa dalla fase di prototipo alla produzione di prova e alla produzione di massa, i componenti originali utilizzati potrebbero non essere più disponibili, la loro produzione potrebbe essere cessata o potrebbe essere necessario sostituirli. Se i materiali di ricambio non sono stati verificati, potrebbero verificarsi incompatibilità nell'imballaggio o nei pin, interferenze con i connettori o gli involucri, variazioni nelle prestazioni elettriche, impatti sul firmware o persino la perdita di validità degli standard di test originali.
Pertanto, il progetto dovrebbe utilizzare una distinta base (BOM) controllata e un processo di approvazione chiaro per i materiali di ricambio, e conservare la documentazione relativa ai materiali per ogni lotto di produzione. Quando si propongono materiali di ricambio, è necessario verificare il codice articolo del produttore, i parametri elettrici e meccanici chiave e la compatibilità del firmware. Tutte le modifiche devono essere approvate prima dell'approvvigionamento o del rilascio in produzione.
Copertura dei test che si ferma al bordo della scheda
I test di continuità e i test elettrici di base possono rilevare problemi come circuiti aperti e cortocircuiti, ma non possono garantire che la scheda elettronica funzioni correttamente una volta installata in un robot. Il controller deve essere compatibile con le interfacce e il firmware effettivi; la scheda di controllo deve funzionare con i carichi specificati; e i sensori e le uscite di protezione devono soddisfare i criteri stabiliti.
Perciò, test funzionali del PCBA La progettazione deve essere effettuata tenendo conto dell'applicazione specifica della scheda. È necessario fornire le specifiche di test, le interfacce o i dispositivi di fissaggio compatibili, il firmware, gli intervalli operativi e i criteri di accettazione. PCBasic configurerà i test di interfaccia, comunicazione e carico corrispondenti in base a queste condizioni, anziché applicare un'unica procedura di test a tutte le schede.
In che modo la produzione e l'ispezione di schede PCBA trasformano i requisiti in un prodotto affidabile?
L'ispezione finale può solo confermare se il prodotto finito ha superato i controlli in quel momento, ma non può compensare l'assenza di registrazioni di sostituzioni di materiali, né può necessariamente rilevare tutte le deviazioni lasciate dai processi precedenti. Pertanto, il controllo qualità non può essere affidato interamente all'ispezione finale. È necessario prima confermare i materiali e le versioni, controllare il processo di assemblaggio, eseguire test nei punti in cui è più probabile che vengano rilevati difetti e, infine, verificare le prestazioni elettriche e funzionali.
Il sistema MES di PCBasic è in grado di collegare le schede o i lotti di produzione con i lotti di materiale, le fasi di processo, i risultati delle ispezioni e i dati di test. In questo modo, in caso di problemi con l'integrazione complessiva del sistema, gli ingegneri possono risalire, attraverso i registri, ai materiali, ai processi o ai risultati dei test specifici, anziché visualizzare solo un record finale di conformità.
Dalla distinta base e dai materiali all'assemblaggio SMT e a foro passante.
Una volta avviata la produzione, verifichiamo innanzitutto che i materiali in entrata corrispondano alla distinta base e ai requisiti di versione. I componenti a montaggio superficiale vengono assemblati tramite SMT, mentre i connettori, i terminali e i componenti che richiedono un fissaggio meccanico più robusto vengono generalmente montati tramite assemblaggio a foro passante.
Il metodo di saldatura viene scelto in base al tipo di componente, al layout del circuito stampato, al volume di produzione e ai requisiti di resistenza al calore. I metodi più comuni includono la saldatura a onda, la saldatura selettiva, la saldatura manuale e la saldatura a rifusione a foro passante. Durante l'intero processo, i registri di produzione devono documentare la versione del circuito stampato, la distinta base (BOM), il lotto di materiale, il metodo di saldatura e i risultati dell'ispezione, al fine di evitare incongruenze nelle informazioni utilizzate nelle diverse fasi di produzione.
Ispezione SPI, AOI, raggi X e del primo articolo
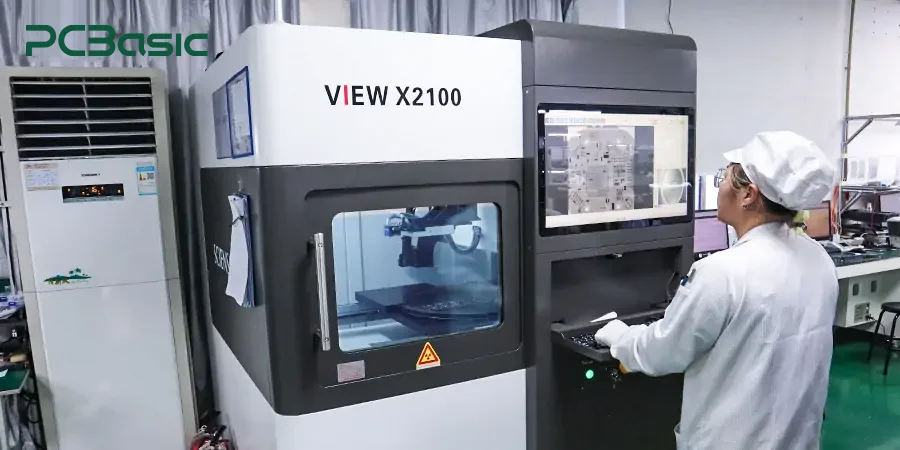
Prima di assemblare i componenti, SPI verifica il volume, la posizione e la forma della pasta saldante per evitare che eventuali anomalie evidenti compromettano il processo di saldatura a rifusione. Al termine dell'assemblaggio, si utilizza la spettroscopia ottica automatizzata (AOI) per controllare la posizione visibile dei componenti e delle saldature, mentre i raggi X vengono impiegati per esaminare le saldature nascoste sotto i BGA e gli altri package. Prima di avviare ufficialmente la produzione, effettuiamo anche delle ispezioni del primo pezzo per confermare i risultati dell'assemblaggio e i relativi dati di produzione.
I problemi risolti dalle diverse apparecchiature di rilevamento non sono gli stessi, quindi è necessario sceglierle in base ai rischi effettivi. Il piano di progetto deve specificare chiaramente quali package e difetti devono essere ispezionati tramite SPI, AOI o raggi X. I video di analisi delle saldature allegati possono aiutare a comprendere lo specifico processo di rilevamento.
Test funzionali e tracciabilità digitale
I test funzionali possono verificare la comunicazione dell'interfaccia, la risposta del segnale, l'uscita del carico o la logica di protezione secondo il piano di test definito. I registri MES e di ispezione conservano il contesto, consentendo di risalire a un guasto specifico, che può essere ricondotto a una scheda, a un riferimento di componente o a un lotto di materiale, a una fase del processo e al risultato del test.
Assemblaggio finale, costruzione del contenitore e integrazione del cablaggio.
Per alcuni progetti, oltre all'assemblaggio del PCBA, è necessario completare le seguenti attività: elaborazione del cablaggio, collegamento dei moduli e assemblaggio dell'involucro. Durante il processo di assemblaggio, è necessario verificare che la sequenza di cablaggio, l'orientamento dei connettori e la posizione di installazione siano corretti, nonché controllare eventuali interferenze con l'involucro e le condizioni di fissaggio. Al termine, è necessario eseguire i test funzionali richiesti.
Per redigere un preventivo, è necessario fornire i disegni dell'involucro e dei cavi, la definizione dei connettori, i requisiti di serraggio e i requisiti di collaudo successivi all'assemblaggio.
Conclusione
L'assemblaggio affidabile di PCB per robot non si limita alla corretta saldatura dei componenti sul circuito stampato, ma implica anche l'organizzazione dell'assemblaggio, dell'ispezione e del collaudo in base allo scopo e alle effettive condizioni di lavoro della scheda. Per le parti mobili, occorre prestare attenzione al raggio di curvatura delle interconnessioni flessibili, al supporto strutturale e alla riduzione delle sollecitazioni; per i package BGA e altri package di connessione bottom-end, è necessario controllare il processo di saldatura e ispezionare i giunti di saldatura nascosti; per le schede di alimentazione, rilevamento, controllo e comunicazione, è necessario combinare le interfacce effettive con le funzioni di verifica del carico.
Prima della revisione del preventivo e della produzione, il cliente deve fornire i file Gerber più recenti, la distinta base (BOM), il codice CPL, i disegni di assemblaggio e i registri delle versioni, e spiegare i requisiti per piegatura, collaudo, interfacce, carico, involucro e cavi, ecc. Allo stesso tempo, deve confermare la quantità e la data di consegna. Attraverso il Revisione di ingegneria PCBasicQuesti materiali possono essere controllati in modo uniforme prima della produzione, consentendo così una conferma tempestiva dei piani di assemblaggio, collaudo, ispezione e integrazione complessiva, e riducendo il rischio di rilavorazioni e problemi di debug congiunti quando il progetto passa dal prototipo alla produzione di massa.
DOMANDE FREQUENTI
D1: Cosa dovrebbe includere un pacchetto di assemblaggio di PCB per robotica?
A1: Includi Gerber, BOM, pick-and-place/CPL, disegni di assemblaggio, mappa del pacchetto, piega requisiti, test, interfacce, carichi, dettagli dell'involucro o del cavo, revisione, quantità e tempistica.
D2: Come dovrebbero essere esaminati i connettori flessibili attorno alle articolazioni del robot?
A2: Rivedere il percorso, la designazione di curva statica o dinamica, il limite di curvatura, il supporto di transizione, Riduzione della tensione e ampiezza di movimento. Definire un controllo del movimento che monitori il segnale pertinente.
D3: Perché i raggi X sono comunemente utilizzati per l'assemblaggio di PCB BGA?
A3: Le schede BGA generalmente richiedono una strategia di ispezione dei giunti nascosti definita, con raggi X La copertura è determinata dal rischio relativo all'imballaggio e al prodotto.