विषय - सूची
1. उत्पादन की प्रक्रिया पुर्जों के उत्पादन उत्पादन लाइन तक पहुंचने से पहले ही शुरू हो जाती है।
2. प्रक्रिया नियंत्रण छोटे-छोटे बदलावों को बड़े परिणामों में बदल देता है।
3. निरीक्षण में एसएमटी जांच को विद्युत परीक्षण से अलग किया जाना चाहिए।
4. ट्रेस करने योग्य रिकॉर्ड एसएमटी, परीक्षण और बॉक्स निर्माण को जोड़ते हैं
5. निष्कर्ष
6. अक्सर पूछे जाने वाले प्रश्न
एसएमटी पीसीबी असेंबली मई लगता है काफी सरल: सोल्डर पेस्ट लगाना, कंपोनेंट लगाना, रीफ्लो सोल्डरिंग करना और फिर परीक्षण करना। बस हो गया। हालांकि, कुछ समय तक बैच उत्पादन परियोजनाओं में भाग लेने के बाद, हमें एक बात स्पष्ट रूप से समझ में आने लगी: उत्पाद की स्थिरता को वास्तव में प्रभावित करने वाली चीजें अक्सर वे बारीकियाँ होती हैं जो शुरुआती चरणों में स्पष्ट नहीं होतीं।
समीक्षा प्रक्रिया के दौरान कुछ समस्याएं स्पष्ट नहीं होतीं और आमतौर पर उत्पादन शुरू होने के बाद ही सामने आती हैं। दस्तावेज़ में स्टील मेश के मापदंडों को असामान्य नहीं माना जा सकता, लेकिन वास्तविक प्रिंटिंग के दौरान विचलन हो सकता है; भले ही घटकों को सही स्थिति में रखा गया हो, डेटा में असंगत परिभाषाओं के कारण अभिविन्यास गलत हो सकता है। यही समस्या वैकल्पिक सामग्रियों के वेल्डिंग गुणों और रिफ्लो कर्व्स के साथ भी है - केवल बीओएम मापदंडों या सामान्य प्रक्रियाओं के आधार पर सटीक निर्णय नहीं लिया जा सकता।
एसएमटी परियोजना की समीक्षा करते समय, पीसीबेसिक हम न केवल सोल्डरिंग की गति पर ध्यान केंद्रित करते हैं, बल्कि इस बात पर भी गौर करते हैं कि सर्किट बोर्ड का पहला बैच परीक्षणों में सफल हो पाता है या नहीं। आधिकारिक कमीशनिंग से पहले, हम इस बात को लेकर अधिक चिंतित रहते हैं कि डिज़ाइन दस्तावेज़, वास्तविक सामग्री, प्रक्रिया मापदंड और परीक्षण आवश्यकताएं वास्तव में मेल खाती हैं या नहीं।
उत्पादन की प्रक्रिया पुर्जों के उत्पादन उत्पादन लाइन तक पहुंचने से पहले ही शुरू हो जाती है।
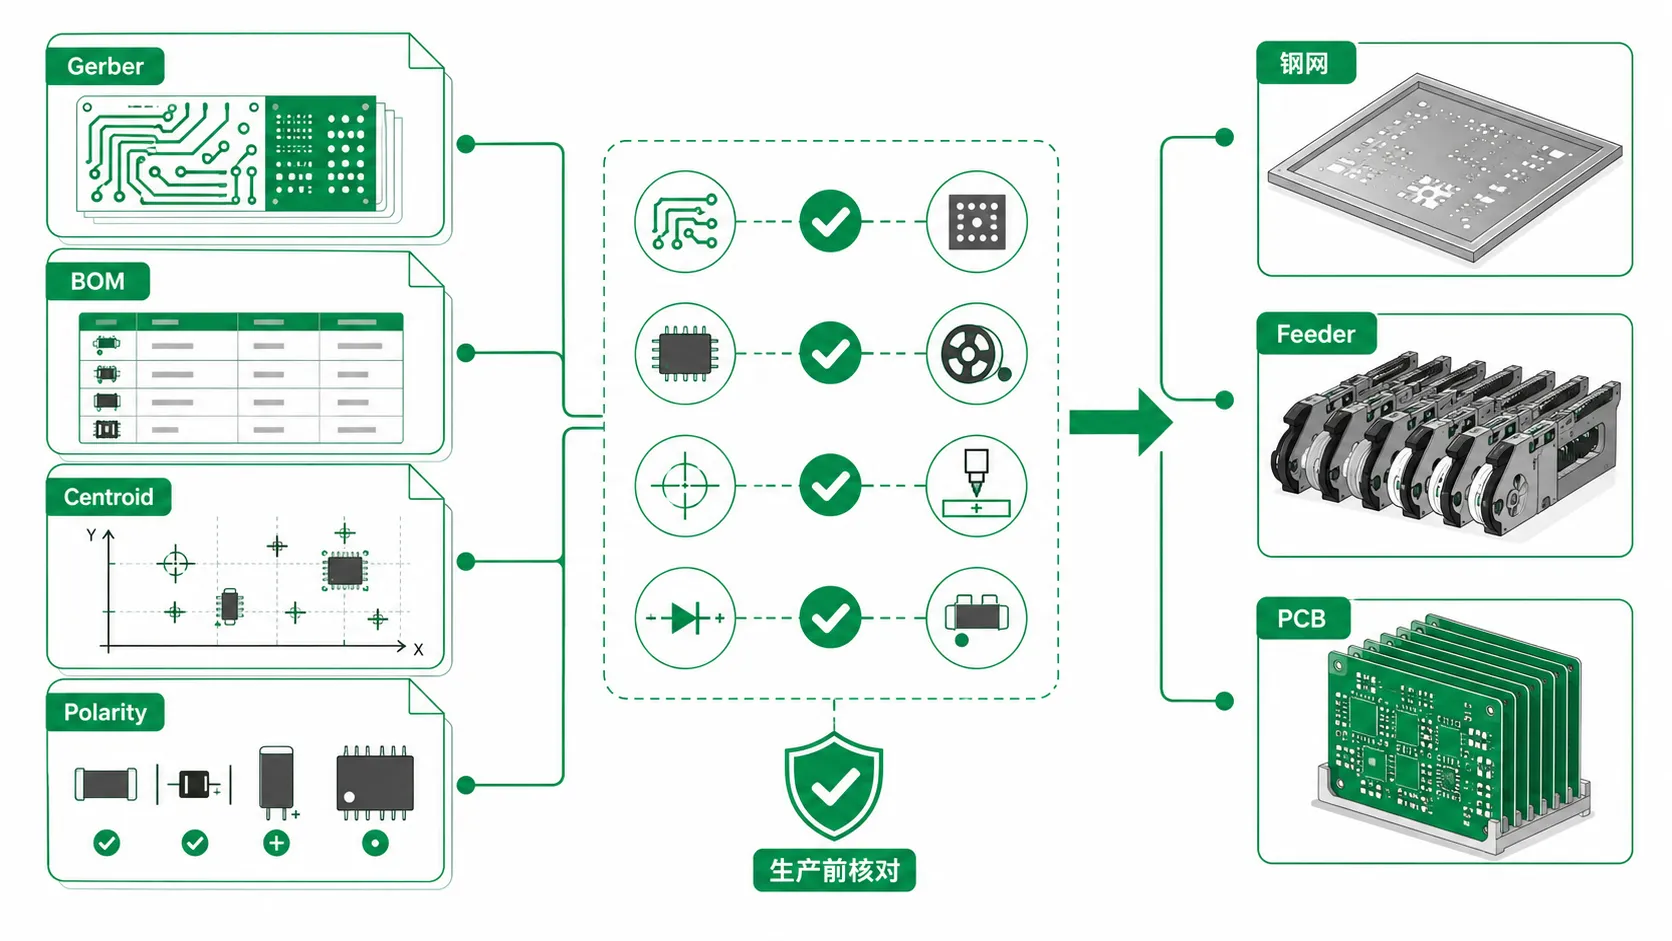
कई लोगों का मानना है कि सामग्री लोड करना एसएमटी उत्पादन का पहला चरण है। यह सच नहीं है। उत्पादन शुरू होने से पहले, इंजीनियरिंग टीम गेर्बर फाइलों, बीओएम, कोऑर्डिनेट फाइलों और स्टील मेश के विनिर्देशों की जांच करती है। इन सामग्रियों में किसी भी प्रकार का अंतर उत्पादन प्रक्रिया में समस्या उत्पन्न कर सकता है।
उत्पादन की तैयारी के चरण में केवल कागजात उपलब्ध कराए गए हैं या नहीं, यह जांचना ही पर्याप्त नहीं है। बीओएम के पार्ट नंबर, पैकेजिंग और प्रतिस्थापन, कोऑर्डिनेट डेटा, कंपोनेंट ओरिएंटेशन और पीसीबी जानकारी से मेल खाने चाहिए। इसके अतिरिक्त, असेंबली विधि, स्टेंसिल एपर्चर और अन्य प्रक्रिया संबंधी आवश्यकताएं बाद में लोडिंग, माउंटिंग और निरीक्षण को सक्षम बनाने के लिए आवश्यक होनी चाहिए।
उत्पादन के दौरान यदि ये समस्याएं उत्पन्न होती हैं, तो फील्ड कर्मचारियों को सोल्डर पेस्ट डिस्पेंसिंग सॉफ़्टवेयर को अपडेट करने, फीडर को समायोजित करने या लोकेशन नंबरों की दोबारा जांच करने की आवश्यकता हो सकती है। इसके अतिरिक्त, कॉम्पैक्ट लेआउट और फाइन-पिच इंटीग्रेटेड सर्किट वाले स्थानों के लिए, सोल्डर पेस्ट रिलीज और डिटेक्शन स्पेस की पहले से जांच कर लेनी चाहिए। ऐसा न करने पर, परीक्षण परिणाम प्रभावित हो सकते हैं, जिसके लिए दोबारा काम करना पड़ सकता है।
स्टेंसिल, बीओएम, और Pलेप करना Dअता Nईड टू AGree Before Production
वास्तविक उत्पादन में, लाइन चालू होने से पहले हम स्टेंसिल पर विशेष ध्यान देते हैं। सोल्डर पेस्ट के निकलने की स्थिरता स्टेंसिल के छेदों के आकार और आकृति से सीधे प्रभावित होती है। अनुचित आकार के छिद्रों से सोल्डर ब्रिजिंग, अपर्याप्त सोल्डर या टॉम्बस्टोनिंग की संभावना बढ़ जाती है, जिसके परिणामस्वरूप अधिक रीवर्क करना पड़ता है।
सामग्री सूची (बीओएम) समान है—हम केवल यह सत्यापित नहीं कर सकते कि पार्ट नंबर सही हैं या नहीं। पार्ट नंबरों का मिलान बीओएम मूल्यांकन का केवल एक पहलू है। परियोजना शुरू होने से पहले, पैकेज, सहनशीलता, तापमान रेटिंग, जीवनचक्र स्थिति और स्वीकृत विकल्पों को सत्यापित करना आवश्यक है।
इसके बाद, निर्देशांक, अभिविन्यास और संदर्भ पदनाम सहित प्लेसमेंट संबंधी जानकारी की जांच बीओएम और पीसीबी फाइलों के आधार पर की जाती है। यदि फाइलें मेल नहीं खातीं, तो सही भाग भी गलत स्थान पर आ सकता है। ऐसा कभी-कभी होता है।
इसी कारणवश, हम स्टेंसिल, बीओएम, प्लेसमेंट और सोर्सिंग को एक एकीकृत पैकेज के रूप में संभालते हैं। टर्नकी पीसीबी असेंबली. केवल दस्तावेज़ों की ही समीक्षा नहीं की जानी चाहिए। खरीद और उत्पादन की तैयारी में भी दस्तावेज़ों को ध्यान में रखना आवश्यक है। अन्यथा, पहले पता चल सकने वाली कमियाँ उत्पादन शुरू होने के समय ही स्पष्ट हो पाती हैं।
PCBasic को उदाहरण के तौर पर लेते हुए, हम ग्राहकों द्वारा प्रस्तुत दस्तावेजों की समीक्षा आइटम-दर-आइटम करते हैं, जिसमें वास्तविक खरीद स्थितियों और उत्पादन आवश्यकताओं को ध्यान में रखा जाता है। हम अक्सर मूल निर्माताओं और अधिकृत वितरण चैनलों से पुर्जे खरीदते हैं और साथ ही नियमित रूप से उपयोग होने वाली वस्तुओं का स्टॉक भी रखते हैं। इससे BOM मिलान और सामग्री तैयार करने की प्रक्रिया अधिक कुशल हो जाती है, साथ ही नियमित रूप से उपयोग होने वाले पुर्जों की प्राप्ति में देरी के कारण होने वाली उत्पादन अनुसूची की बाधाओं में भी कमी आती है।
प्रक्रिया नियंत्रण छोटे-छोटे बदलावों को बड़े परिणामों में बदल देता है।
एसएमटी विनिर्माण में प्रक्रिया की अत्यधिक सटीकता की आवश्यकता होती है; यहां तक कि छोटे विचलन भी बाद के चरणों में वेल्ड की गुणवत्ता या विश्वसनीयता में समस्या पैदा कर सकते हैं।
सोल्डर पेस्ट प्रिंटिंग के दौरान, सोल्डर पेस्ट की मोटाई, क्षेत्रफल और स्थान को नियंत्रित करना आवश्यक है; कंपोनेंट लगाते समय, उन्हें उनके संबंधित पैड पर सटीक रूप से लगाना चाहिए। रिफ्लो सोल्डरिंग प्रक्रिया के दौरान, कई स्थानों पर स्थिर सोल्डर जोड़ बनाना आवश्यक है। साथ ही, अत्यधिक तापमान, सतहों का अपर्याप्त गीलापन या सोल्डर जोड़ों का अपूर्ण निर्माण जैसी स्थितियों को रोकना भी अनिवार्य है।
हालांकि, वास्तविक उत्पादन में, इसे इन तीन प्रक्रियाओं तक सीमित नहीं किया जा सकता। ये सभी आपस में संबंधित हैं। एक ही प्रक्रिया श्रृंखला में फॉर्मवर्क, सोल्डर पेस्ट की स्थिति, फीड सेटिंग्स, पैच विधि, नोजल की स्थिति, रिफ्लो प्रोफाइल और रिफ्लो के बाद की जांच शामिल होती है। यदि प्रारंभिक चरण के मापदंडों को ठीक से नियंत्रित नहीं किया जाता है, तो बाद की वेल्डिंग और निरीक्षण प्रक्रियाओं पर असर पड़ने की संभावना रहती है।
बोर्ड में बीजीए, छोटे पैसिव कंपोनेंट्स, फाइन-पिच कनेक्टर्स या पर्याप्त थर्मल मास परिवर्तन वाले पैड होने पर निर्माण की अवधि और भी सीमित हो जाती है। कुछ बोर्ड शुरू में ठीक लग सकते हैं, लेकिन अंततः उनमें खराब सोल्डर जॉइंट जैसी छोटी-मोटी समस्याएं सामने आ सकती हैं। खराब इंटरनेट कनेक्शन, या असंगत और दोहराने में मुश्किल परीक्षण परिणाम।
मिलाप Pअचरज Pकुल्ला करना Sईटीएस द First Qवास्तविकता Bसीमा
जब हम मौके पर ही सोल्डरिंग संबंधी समस्याओं का निरीक्षण करते हैं, तो अक्सर हम कारण का पता अंत तक लगाते हैं, और पाते हैं कि समस्या वास्तव में सोल्डर पेस्ट प्रिंटिंग में है, न कि एसएमडी या रिफ्लो सोल्डरिंग में।
अधिक सोल्डर पेस्ट प्रिंट होने से बारीक पिच वाले पिनों को सोल्डर करना आसान हो जाता है; यदि कम प्रिंट हो तो सोल्डर जोड़ उतने मजबूत नहीं हो सकते। भले ही स्टेंसिल ठीक हो, सोल्डर पेस्ट के अस्थिर रिसाव के कारण विभिन्न पैडों पर सोल्डर की मात्रा में भिन्नता आ सकती है।
यही कारण है कि कई कारखाने सीधे उपकरण लगाने के बजाय छपाई के बाद जांच करते हैं। क्योंकि इस चरण में, यदि कोई समस्या पाई जाती है, तो मापदंडों को समायोजित करना या पुनः छापना आसान होता है; एक बार उपकरण लग जाने के बाद, उन्हें दोबारा ठीक करना कहीं अधिक महंगा और समय लेने वाला होता है।
रीफ़्लो Control Aदोष Mअयस्क Tवह Sबड़े Aदिखावट
रिफ्लो वेल्डिंग में केवल एक निश्चित वक्र का उपयोग नहीं किया जा सकता। वास्तविक उत्पादन में, हम पीसीबी सामग्री, तांबे की परत के वितरण, घटक की ऊष्मा अवशोषण क्षमता और टिन पेस्ट तथा उपकरण की तापमान आवश्यकताओं के अनुसार मापदंडों को समायोजित करते हैं। यहां तक कि एक ही परियोजना के लिए भी, तांबे की परत की मोटाई बढ़ने या कनेक्टर में बदलाव होने पर मूल सेटअप को पुनः सत्यापित करने की आवश्यकता हो सकती है।
रिपीट ऑर्डर के लिए, हम पिछले बैच की सेटिंग्स को हूबहू कॉपी नहीं करेंगे। उत्पादन शुरू होने से पहले, इंजीनियर पिछले फर्नेस तापमान वक्र और उत्पादन रिकॉर्ड की जांच करेंगे और फिर पुष्टि करेंगे कि इस बार पीसीबी, कंपोनेंट्स या कनेक्टर्स में कोई बदलाव तो नहीं हुआ है। यदि प्लेट की संरचना में कोई बदलाव किया जाता है, तो मूल रिफ्लक्स पैरामीटर्स की भी दोबारा जांच करनी होगी।
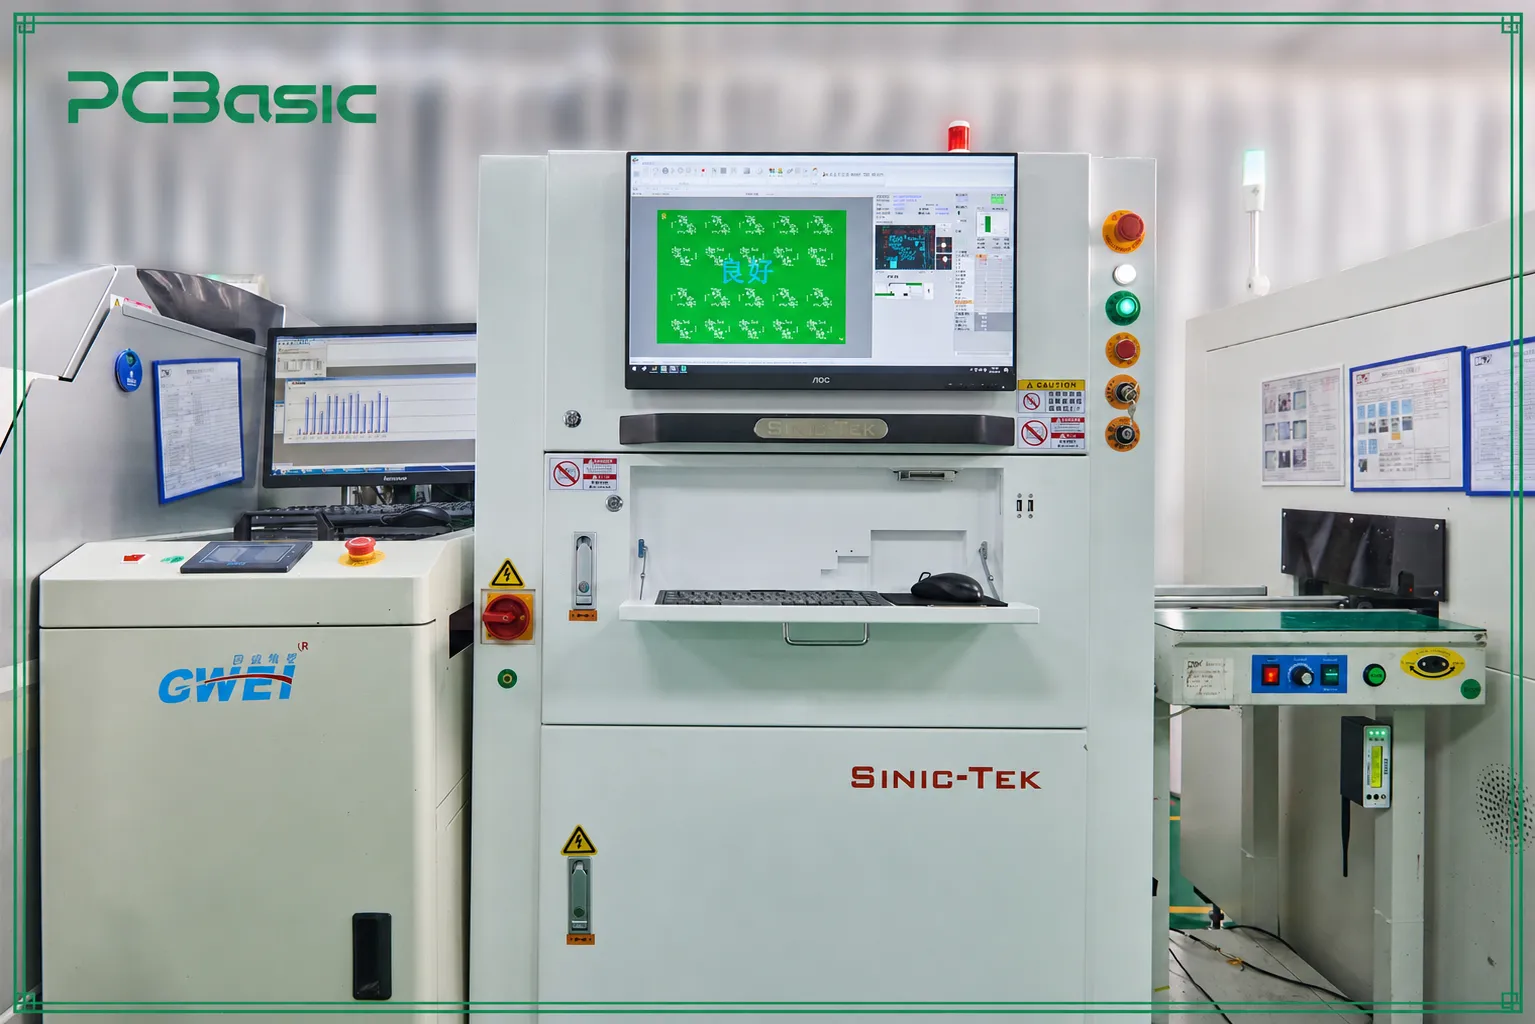
PCBasic में, इन रिकॉर्ड्स को परीक्षण परिणामों के साथ-साथ देखा जाता है। प्रिंटिंग के बाद, सोल्डर पेस्ट की एकरूपता की जाँच के लिए SPI का उपयोग करें; पैच और रीफ्लो के बाद, कंपोनेंट की स्थिति और सतह सोल्डर जोड़ों की जाँच के लिए AOI का उपयोग करें; BGA जैसे कंपोनेंट जिनके सोल्डर जोड़ दिखाई नहीं देते, उनके लिए आवश्यकतानुसार एक्स-रे निरीक्षण का उपयोग करें। इससे समस्याओं का शीघ्र पता लगाया जा सकता है और खराब बोर्ड को अगली प्रक्रिया में जाने से रोका जा सकता है।
निरीक्षण में एसएमटी जांच को विद्युत परीक्षण से अलग किया जाना चाहिए।
निरीक्षण तभी प्रभावी ढंग से किया जा सकता है जब प्रत्येक प्रक्रिया का एक स्पष्ट कार्य निर्धारित हो। कारखाने उत्पादन के सभी चरणों में कई निरीक्षण स्थापित करते हैं—आखिरकार, एक त्वरित निरीक्षण में हर दोष का पता लगाना असंभव है। निम्नलिखित तालिका प्रत्येक चेकपॉइंट की निरीक्षण सामग्री और एसएमटी असेंबली प्रक्रिया में उसके स्थान को दर्शाती है।
|
जांच की चौकी
|
यह क्या जांचता है
|
यह क्यों मायने रखती है
|
|
SPI
|
सोल्डर पेस्ट की मात्रा, ऊंचाई, क्षेत्रफलऔर जमा स्थिति
|
घटकों को लगाने से पहले ही प्रिंट संबंधी समस्याओं का पता लगा लेता है
|
|
ए ओ आई
|
दृश्यमान घटक की उपस्थिति, स्थिति, अभिविन्यास, ध्रुवीयता और सोल्डर दोष
|
रिफ्लो के बाद सामान्य एसएमटी दोषों का पता लगाता है
|
|
एक्स - रे
|
छिपे हुए सोल्डर जोड़, रिक्ति और BGA से संबंधित जोखिम
|
सोल्डर का निरीक्षण करता है ऐसे जोड़ जो सतह से दिखाई नहीं देते
|
|
FAI
|
बीओएम, प्लेसमेंट और अनुमोदित फाइलों के आधार पर पहला पूर्ण बोर्ड तैयार किया गया।
|
दोहराव बंद करेंed बैच जारी रहने से पहले त्रुटियाँ
|
|
विद्युत परीक्षण
|
निरंतरता, विद्युत व्यवहारया उत्पाद-विशिष्ट कार्यों
|
यह पुष्टि करता है कि असेंबल किया गया पीसीबीए विद्युत रूप से काम करता है या नहीं।
|
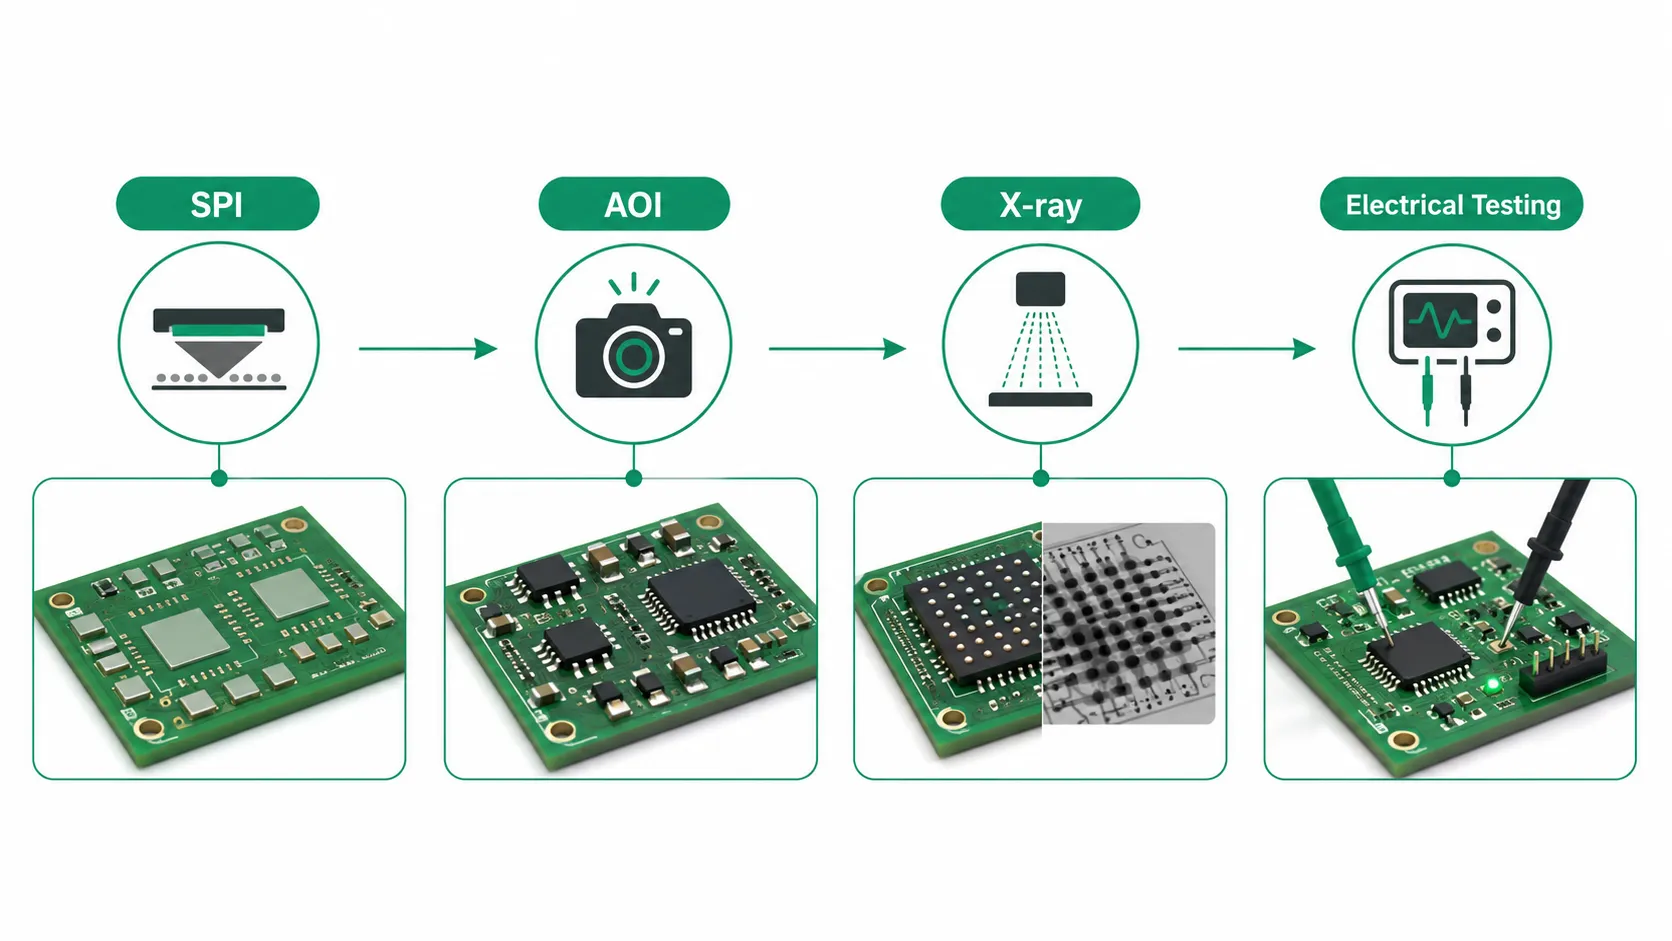
असेंबली के बाद, सर्किट बोर्ड एकदम सही लग सकता है, लेकिन हमें अभी भी यह पुष्टि करने की आवश्यकता है कि यह योजना के अनुसार काम करता है। उस समय, हम प्रोजेक्ट के आधार पर फंक्शनल टेस्टिंग, फ्लाइंग प्रोब टेस्टिंग और इन-सर्किट टेस्टिंग जैसे परीक्षण करते हैं। AOI यह काम नहीं कर सकता। यह स्पष्ट सोल्डरिंग और प्लेसमेंट की गलतियों को देख सकता है, लेकिन यह नहीं बता सकता कि सर्किट ठीक से काम करता है या नहीं। परिणामस्वरूप, भले ही AOI स्कैन के बाद बोर्ड एकदम सही लगे, पीसीबीए विद्युत परीक्षण फिर भी इससे खराबी आ सकती है।
इसका उल्टा भी हो सकता है। भले ही कोई बोर्ड बुनियादी विद्युत परीक्षण पास कर ले, फिर भी उसे प्रोग्रामिंग, केबल कनेक्शन, एनक्लोजर इंस्टॉलेशन या वास्तविक लोड परिस्थितियों में सत्यापन जैसी अतिरिक्त प्रक्रियाओं की आवश्यकता हो सकती है।
PCBasic में, हम हर बोर्ड पर हर तरह का परीक्षण नहीं करते। हम पहले बोर्ड, उसके घटकों और संभावित समस्याओं का विश्लेषण करते हैं, फिर तय करते हैं कि SPI, AOI, X-ray, फर्स्ट आर्टिकल इंस्पेक्शन, फ्लाइंग प्रोब टेस्टिंग या फंक्शनल टेस्टिंग की वास्तव में कहाँ आवश्यकता है। हमारा उद्देश्य सीधा है: समस्याओं को यथाशीघ्र पकड़ना और यह सुनिश्चित करना कि हर परिणाम सही उत्पादन बैच से जुड़ा हो।
ट्रेस करने योग्य रिकॉर्ड एसएमटी, परीक्षण और बॉक्स निर्माण को जोड़ते हैं
किसी सैंपल टेस्ट का एक बार सफल हो जाना यह गारंटी नहीं देता कि प्रक्रिया को स्थिर रूप से दोहराया जा सकता है। यहीं पर प्रोडक्शन रिकॉर्ड काम आते हैं। यदि बाद में किसी बोर्ड में कोई समस्या आती है, तो टीम को यह जानना आवश्यक है कि किस बैच की सामग्री का उपयोग किया गया था, कौन सा पैच प्रोग्राम इस्तेमाल किया गया था, परीक्षण के दौरान क्या पाया गया, क्या उसकी मरम्मत की गई है, और कौन से परीक्षण परिणाम इस बोर्ड या बैच से संबंधित हैं।
ट्रेस करने योग्य रिकॉर्ड केवल बाद में समस्या उत्पन्न होने पर ही उपयोगी नहीं होते। परीक्षण से लेकर छोटे बैचों और बाद के दोहराए जाने वाले ऑर्डरों तक, इंजीनियर इन रिकॉर्डों का उपयोग विभिन्न बैचों की तुलना करने के लिए कर सकते हैं। रिकॉर्ड के बिना, हर बार समस्या आने पर, उसे शुरू से जांचना पड़ता है; रिकॉर्ड होने से, उत्पादन के अगले बैच में पहले उपयोग की गई सामग्री, प्रक्रियाओं, निरीक्षणों और परीक्षणों की जांच की जा सकती है, उसके बाद ही यह तय किया जा सकता है कि समायोजन की आवश्यकता है या नहीं।
सुराग लग सकना Helps Eस्पष्ट Dएफएक्यू Iइसके बजाय Oकेवल तभी Sओरटिंग Tवापस
PCBasic ने स्वतंत्र रूप से MES, IQC और First लेख Iनिरीक्षण Sहमने विभिन्न प्रणालियों को विकसित किया है और उन्हें CRM, ERP, IoT और ESD प्रबंधन उपकरणों के साथ मिलाकर खरीद, भंडारण, उत्पादन और निरीक्षण में महत्वपूर्ण डेटा को रिकॉर्ड और ट्रैक करने के लिए उपयोग किया है। यह डिजिटल प्रबंधन प्रणाली शेन्ज़ेन और हुइज़ोउ स्थित दो कारखानों में एक साथ उपयोग की जा रही है। दोनों कारखानों का कुल क्षेत्रफल लगभग 20,000 वर्ग मीटर है, जो क्रमशः छोटे बैच और बड़े पैमाने पर उत्पादन पर केंद्रित हैं।
आंतरिक प्रणालियों के अलावा, तृतीय-पक्ष प्रमाणीकरण भी कारखाने की प्रबंधन क्षमताओं का आकलन करने का एक संदर्भ है। PCBasic को ISO 9001, ISO 13485, IATF 16949, ISO 14001, ISO 45001, UL और IPC क्लास 3 द्वारा प्रमाणित किया गया है।
प्रमाणन से यह संकेत मिलता है कि कारखाने ने संबंधित प्रबंधन मानक स्थापित किए हैं, और उत्पादन रिकॉर्ड से यह पता चलता है कि इन मानकों को लागू किया गया है या नहीं। सामग्री, प्रक्रियाओं, निरीक्षणों और परीक्षणों का पूर्ण दस्तावेज़ीकरण अक्सर कारखाने के दैनिक कामकाज को बेहतर ढंग से समझने में सहायक होता है।
पीसीबीए पूरा होने के बाद इन अभिलेखों को बाधित नहीं किया जाना चाहिए। अभी भी कई उत्पादों को इसमें फिट करना बाकी है। दीवारकनेक्टेड केबल, फर्मवेयर के साथ प्रोग्राम किए गए उपकरण, या डिस्प्ले, सेंसर और अन्य घटकों के साथ काम करना। इस चरण में, शुरुआती SMT की गुणवत्ता अभी भी महत्वपूर्ण है, लेकिन कुछ समस्याएं केवल असेंबली या अंतिम कार्यात्मक परीक्षण के दौरान ही सामने आती हैं।
कई खामियां केवल बॉक्स-निर्माण चरण में ही सामने आती हैं। अब यह सत्यापित करना आवश्यक है कि पीसीबीए को डिवाइस में स्थापित किया जा सकता है और स्थापना के बाद यह इच्छानुसार कार्य करता रहेगा।
अक्सर, परिणाम कुछ महत्वपूर्ण तत्वों पर निर्भर करता है। माउंटिंग होल, केबल की लंबाई, हाउसिंग क्लीयरेंस, टेस्ट पॉइंट की स्थिति और कनेक्शन ओरिएंटेशन इसके कुछ उदाहरण हैं। अपर्याप्त ऊष्मा अपव्यय स्थान या जटिल फर्मवेयर संचालन से बाद में असेंबली और परीक्षण अधिक कठिन हो जाएंगे।
अंतिम कार्यात्मक परीक्षण की योजना हाउसिंग डिज़ाइन पूरा होने से पहले ही बना लेनी चाहिए। यदि परीक्षण उपकरण को बटन, इंटरफ़ेस, संकेतक लाइट या लोड पॉइंट के संपर्क में आना आवश्यक है, तो इसे परीक्षण स्थिति और संचालन स्थान के लिए पर्याप्त जगह छोड़कर डिज़ाइन किया जाना चाहिए।
इसी कारणवश, केवल सर्किट बोर्ड का कोटेशन देने से बाद में असेंबली से जुड़े सभी जोखिमों का ध्यान नहीं रखा जा सकता। कोटेशन मांगते समय, यह स्पष्ट करना सबसे अच्छा है कि प्रोजेक्ट में कौन-कौन से चरण शामिल होंगे, कौन-कौन से परीक्षण आवश्यक हैं, क्या एनक्लोजर और केबल शामिल हैं, क्या फर्मवेयर पूर्ण है, और इसे कैसे प्रमाणित किया जाएगा।
PCBasic PCBA उत्पादन में PCB असेंबली, कंपोनेंट प्रोक्योरमेंट, फंक्शनल टेस्टिंग और अन्य कार्य शामिल हो सकते हैं। बॉक्स निर्माण असेंबली उन परियोजनाओं के लिए जो बोर्ड-स्तरीय बैठक से आगे बढ़ती हैं, उन्हें अलग-अलग प्रक्रियाओं के रूप में मानने के बजाय, इस पर ध्यान केंद्रित किया जाना चाहिए। इस तरह, आवश्यकताओं का पहले से ही आकलन करना संभव हो जाता है और उन मामलों की संख्या कम हो जाती है जिनमें शर्तें बहुत बाद तक पूरी नहीं होती हैं।
पीसीबी फाइल और बीओएम भेजते समय, असेंबली नोट्स, परीक्षण संबंधी आवश्यकताएं, एनक्लोजर की सीमाएं और अपेक्षित निर्माण चरण शामिल करें। इससे पर्याप्त संदर्भ मिल जाता है। PCBasic प्रोजेक्ट पुनःरायइंजीनियरिंग और सोर्सिंग टीमें पहले असेंबली प्रक्रिया की जांच कर सकती हैं, फिर कीमत और डिलीवरी समय की गणना कर सकती हैं। कम जानकारियां अधूरी रहेंगी। बाद में कम समायोजन की आवश्यकता होगी।
निष्कर्ष
एसएमटी पीसीबी असेंबली सिर्फ बोर्ड पर कंपोनेंट लगाने की प्रक्रिया नहीं है। दस्तावेज़ समीक्षा, सोल्डर पेस्ट प्रिंटिंग, माउंटिंग और रीफ्लो सोल्डरिंग से लेकर बाद के निरीक्षण, परीक्षण रिकॉर्ड रखने और अंतिम उत्पाद तैयार करने तक, हर चरण अगले चरण को प्रभावित करता है। पिछले चरण में एक छोटी सी गलती भी दोबारा काम करने, समय-निर्धारण में बदलाव करने या उत्पाद के उपयोग में आने के बाद भी समस्याओं का पता लगाने का कारण बन सकती है।
उत्पादन में वास्तविक स्थिरता किसी एक उपकरण की गति या किसी एक प्रक्रिया की उत्कृष्टता में निहित नहीं होती। दस्तावेज़ों का मिलान होना आवश्यक है, प्रक्रिया स्थिर होनी चाहिए और परीक्षण उचित ढंग से किया जाना चाहिए। SPI, AOI, एक्स-रे, प्रथम उत्पाद निरीक्षण, फ्लाइंग प्रोब परीक्षण और कार्यात्मक परीक्षण, ये सभी अलग-अलग मुद्दों को संबोधित करते हैं। अभिलेख भी अपरिहार्य हैं। जब कोई विसंगति उत्पन्न होती है, तो टीम अभिलेखों के माध्यम से उसका पता लगा सकती है; जब अगला बैच उत्पादन में डाला जाता है, तो पुनः प्रयोग करने की आवश्यकता नहीं होती।
असेंबली आपूर्तिकर्ताओं की तुलना करते समय, कोटेशन निश्चित रूप से महत्वपूर्ण है, लेकिन यह एकमात्र कारक नहीं होना चाहिए। परियोजना के लिए आवश्यक उत्पादन नियंत्रण, इसे किस हद तक प्राप्त करने की आवश्यकता है, क्या बाद में परीक्षण और अंतिम असेंबली आवश्यक हैं, इन सभी पहलुओं को पहले से ही स्पष्ट रूप से बता देना चाहिए। PCBasic पीसीबी निर्माण, घटक खरीद, पीसीबी असेंबली, परीक्षण और अंतिम असेंबली को एकीकृत कर सकता है, जिससे परियोजना बोर्ड-स्तरीय उत्पादन से लेकर अंतिम उत्पाद तक आगे बढ़ सकती है।
अक्सर पूछे जाने वाले प्रश्न
प्रश्न 1: एसएमटी पीसीबी असेंबली क्या है?
A1: एसएमटी पीसीबी असेंबली एक ऐसी प्रक्रिया है जिसमें सोल्डर पेस्ट का उपयोग करके सरफेस-माउंट घटकों को पीसीबी पर लगाया जाता है। स्वचालित प्लेसमेंट, रिफ्लो सोल्डरिंग और निरीक्षण।
प्रश्न 2: क्या एसएमटी निरीक्षण कार्यात्मक परीक्षण के समान है?
A2: नहीं। SPI, AOI, एक्स-रे और FAI असेंबली और फाइल अनुरूपता के विभिन्न पहलुओं को सत्यापित करते हैं, जबकि विद्युत परीक्षण सर्किट के व्यवहार और कार्य की जांच करता है।
प्रश्न 3: कब la बॉक्स निर्माण आवश्यकता क्या इस पर चर्चा की जाएगी?
A3: एनक्लोजर, केबल, फर्मवेयर और अंतिम परीक्षण संबंधी निर्णय लेने से पहले इन पर चर्चा की जानी चाहिए।