Volume global de mixage élevé et haute vitesse PCBA fabricant


9h00 - 18h00, lundi. - Ven. (GMT+8)
9h00 - 12h00, sam. (GMT+8)
(Sauf les jours fériés chinois)
Accueil > Blog > Base de connaissances > Guide d'assemblage des cartes de circuits imprimés pour servomoteurs : fabrication, tests et fiabilité
2. Qu'est-ce qui rend l'assemblage des circuits imprimés de commande de servomoteurs difficile ?
3. Contrôles critiques lors de l'assemblage du circuit imprimé du servomoteur
4. Inspection et tests fonctionnels des cartes de circuits imprimés des servomoteurs
5. Des cartes de commande de servomoteurs prototypes à la production en série fiable
Prenons l'exemple d'une carte de commande de servomoteur classique. On y trouve souvent de nombreux types de composants, tels que des circuits intégrés de contrôle, des pilotes de grille, des circuits de détection de courant, des interfaces d'encodeur, des semi-conducteurs de puissance, des condensateurs de grande capacité et des connecteurs haute intensité. Certains composants exigent un assemblage CMS (composants montés en surface) très précis, tandis que d'autres génèrent plus de chaleur, nécessitent des soudures plus importantes, voire un assemblage traversant. Autrement dit, même si la carte semble correcte après la soudure, une fois le moteur en marche, elle peut présenter une surchauffe, une instabilité du signal de retour ou d'autres anomalies de fonctionnement.
Quelles sont les étapes d'assemblage d'une carte de servocommande qui requièrent une attention particulière ? Cet article présente la structure de base de la carte, les principaux défis d'assemblage, les points de contrôle clés des procédés CMS et traversants, les méthodes d'inspection et de test fonctionnel, ainsi que les éléments à vérifier avant le passage du prototype à la production en série.
La carte de commande du servomoteur peut être considérée comme l'unité d'exécution entre le système de contrôle de mouvement et le servomoteur. Après que le contrôleur a émis des instructions de position, de vitesse ou de couple, la carte de commande les convertit en énergie électrique pour actionner le moteur. Simultanément, elle reçoit en continu des signaux de retour d'information et ajuste la sortie en fonction de l'état de fonctionnement réel. En résumé, elle effectue en permanence le cycle « exécution – retour d'information – correction ».
Une carte de commande de servomoteurs industriels typique comprend généralement un microcontrôleur ou un processeur de signal numérique, un circuit de commande de grille, des capteurs de courant et de tension, une interface d'encodeur ou de résolveur, ainsi que des interfaces de communication telles que CAN, RS-485 et EtherCAT. Son fonctionnement complet peut être décrit comme suit :
Command → Contrôler le traitement → Entraînement de portail → Phase de puissance → Servo-moteur → RETOURS → Correction
Certains produits intègrent ces fonctions sur une seule carte de circuit imprimé, tandis que d'autres les répartissent entre une carte de commande et une carte d'alimentation pour servomoteurs. Les termes « carte de commande de servomoteur », « carte de commande de servomoteur » et « carte de pilotage de servomoteur » peuvent varier d'un produit à l'autre. Pour la fabrication de cartes de circuits imprimés, il n'est pas nécessaire de s'attarder sur la dénomination ; l'important est de prendre en compte le circuit lui-même, l'alimentation, les composants et les exigences de test.
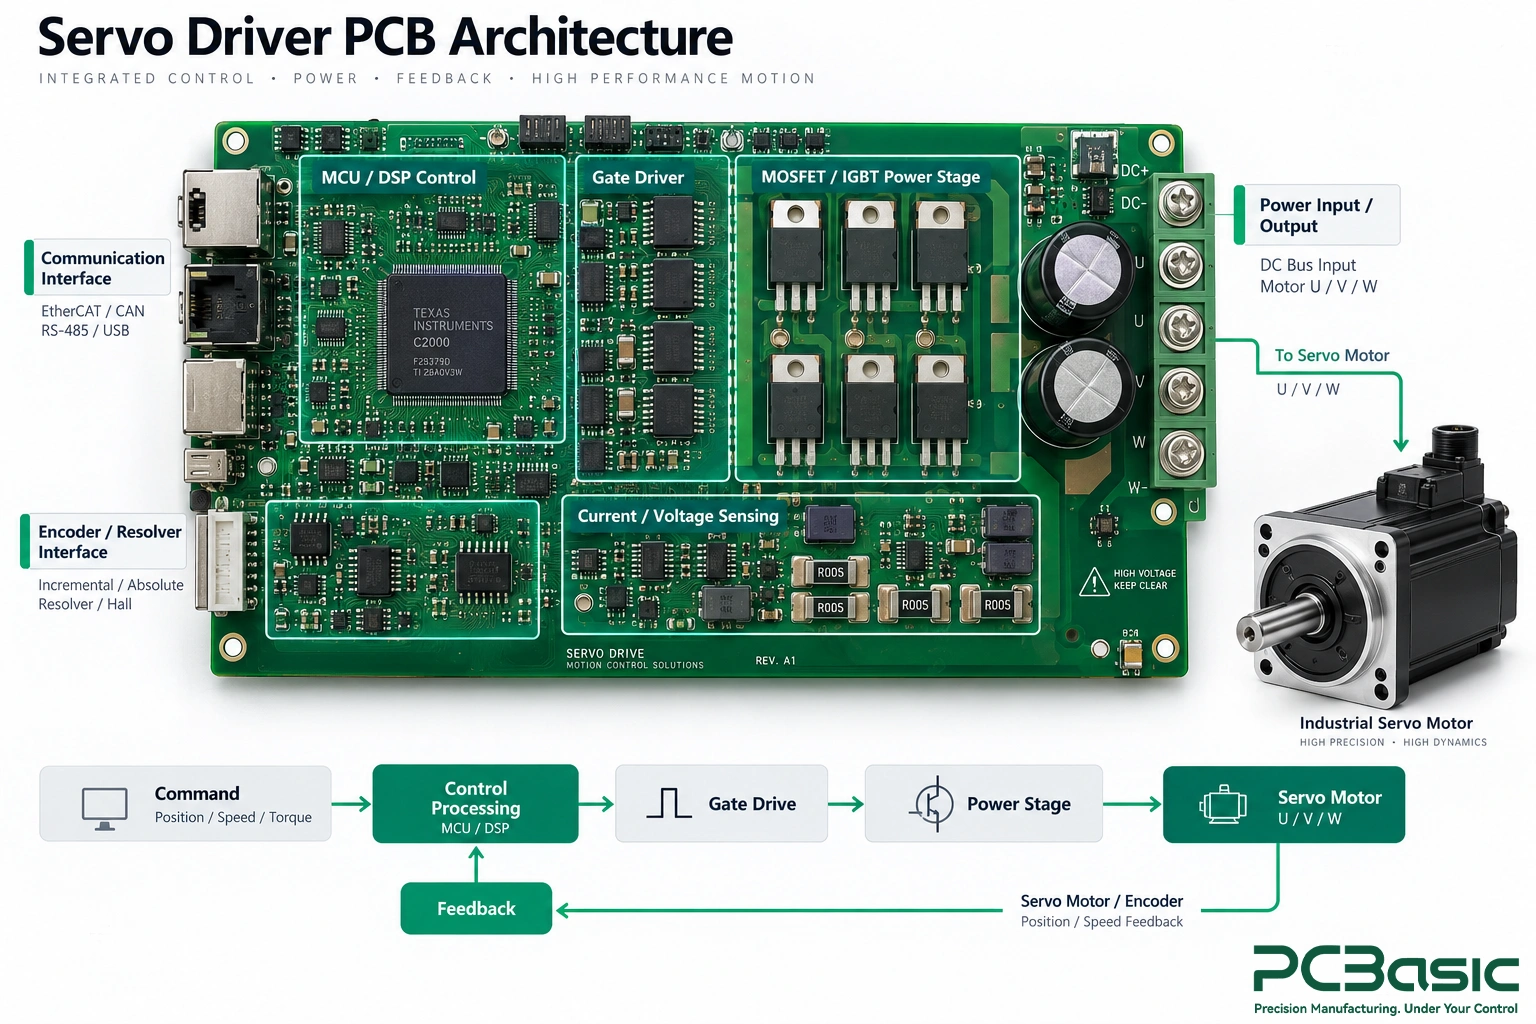
Les difficultés d'assemblage des cartes de commande de servomoteurs proviennent principalement de la présence, sur une même carte, de plusieurs circuits aux propriétés très différentes. L'étage de puissance doit gérer un courant important et génère de la chaleur et des bruits de commutation ; tandis que les circuits de détection de courant, d'encodage, de communication et de commande traitent généralement des signaux plus faibles et sont plus sensibles aux interférences. Autrement dit, une carte de commande de servomoteur doit prendre en compte simultanément la gestion de la puissance, l'intégrité du signal, la dissipation thermique et l'isolation.
La complexité des types de composants accroît également la difficulté de production. Des circuits intégrés de contrôle à pas fin peuvent être placés sur la même carte que les larges pastilles de dissipation thermique des MOSFET ou des IGBT, et l'on peut également trouver des condensateurs de liaison CC, des bornes, des relais, des transformateurs et d'autres composants traversants. Ces composants ont des exigences différentes en matière de brasage et de traitement thermique ; par conséquent, la conception du pochoir, le volume de pâte à braser, le positionnement, le brasage par refusion et l'assemblage des composants traversants doivent tous être contrôlés en fonction des composants réels et de la structure du circuit imprimé.
Si l'on examine le tableau par zone fonctionnelle, les problèmes deviendront plus intuitifs :
|
Domaine fonctionnel |
Principal défi de fabrication |
Pourquoi ça compte |
|
Phase de puissance |
Courant élevé, génération de chaleur et larges panneaux de dissipation thermique |
Une couverture de soudure insuffisante ou un mauvais contact thermique peuvent augmenter la température et réduire la fiabilité. |
|
circuit de commande de grille |
La vitesse de commutation est rapide, mais sensible au bruit et à la qualité de la connexion. |
Le positionnement, la soudure ou la connexion peuvent affecter le bon fonctionnement des dispositifs d'alimentation. |
|
Circuit de détection de courant |
Les signaux sont faibles et les exigences de précision sont élevées. |
Un positionnement incorrect, des défauts de soudure ou des problèmes de connexion peuvent affecter le résultat du retour d'information en courant. |
|
Interface encodeur/retour d'information |
Les signaux sont facilement perturbés par les interférences. |
Des problèmes de connecteurs ou de soudures peuvent provoquer des signaux de retour instables. |
|
zone d'interface thermique |
Les coussinets thermiques, les dissipateurs thermiques et différents composants de capacité thermique coexistent. |
Le volume de pâte à braser, la couverture de soudure et l'état d'adhérence des composants doivent tous être contrôlés. |
|
Connecteurs/bornes d'alimentation |
Ils supportent des courants importants et sont soumis à des contraintes mécaniques. |
Le remplissage de la soudure, le bon positionnement et la résistance des joints de soudure sont importants. |
Il existe également un problème facilement négligé : certains défauts sont invisibles de l’extérieur. Par exemple, un mauvais contact thermique, une détection de courant anormale, des problèmes de commande de grille ou des soudures de connecteurs défectueuses. Aucun problème apparent ne sera détecté lors de l’inspection optique automatisée (AOI) ou visuelle, mais il se manifestera à la mise sous tension et en fonctionnement en charge.
Par conséquent, l'assemblage des cartes de circuits imprimés pour servomoteurs, commandes de moteurs et systèmes de contrôle de mouvement, comme pour tout autre assemblage de carte, ne peut se limiter à la vérification du placement et du soudage des composants. Le contrôle de la fabrication, l'inspection des processus et la vérification fonctionnelle ultérieure doivent être coordonnés afin de déterminer avec précision si une carte répond réellement à ses exigences de fonctionnement.
L'assemblage fiable des cartes de servocommande ne consiste pas à attendre l'apparition des problèmes pour les corriger ensuite. Il est essentiel d'intégrer les risques dès les premières étapes de production. Pour une carte de servocommande, l'analyse des données de préproduction, le dépôt de pâte à braser, l'assemblage et le refusion des composants CMS, ainsi que l'assemblage ultérieur des composants traversants, influent directement sur la qualité finale de la soudure et la stabilité fonctionnelle.
Intéressons-nous maintenant à ce qui doit être contrôlé dans chacune de ces quatre étapes, et aux problèmes qu'il vaut mieux identifier et corriger avant de passer à l'étape suivante.
Avant de lancer la production, il est primordial de vérifier la cohérence des données, et non de démarrer la machine. Nomenclature, fichiers Gerber, données de placement, plans d'assemblage, informations de polarité, firmware et exigences de test : il est essentiel de s'assurer que tous ces documents correspondent à la même révision. En cas de non-synchronisation d'un seul document, il est possible que les composants soient correctement positionnés, mais avec une révision ou une référence incorrecte.
Pour les composants critiques tels que les MOSFET, les IGBT, les circuits de commande de grille, les capteurs de courant, les résistances shunt, les dispositifs d'isolation et les connecteurs d'alimentation, il ne suffit pas de vérifier la compatibilité du boîtier. Même si les pastilles des deux composants sont compatibles, leurs caractéristiques de tension, de courant, de commutation et thermiques peuvent être totalement différentes. Il est donc essentiel de déterminer précisément, avant la production, quels composants sont interchangeables et lesquels ne le sont pas.
Si le produit utilise une carte de commande de servomoteur et une carte d'alimentation de servomoteur séparées, la révision du circuit imprimé, la nomenclature, le firmware et les fichiers de test doivent également être synchronisés afin d'éviter que les deux cartes soient « correctes » séparément mais ne correspondent pas une fois assemblées.
L'impression de la pâte à braser semble être la première étape du montage en surface (CMS), mais de nombreux problèmes de soudure trouvent en réalité leur origine à ce stade. Les circuits intégrés de contrôle à pas fin nécessitent un volume de pâte à braser relativement stable, tandis que les MOSFET, IGBT, QFN et autres boîtiers à pastilles exposées ont des exigences différentes en matière d'ouverture du pochoir et de volume de pâte à braser.
Par exemple, s'il y a trop de pâte à souder sous le grand tampon thermique, l'appareil risque de flotter ou de ne pas reposer à plat ; s'il y en a trop peu, cela peut entraîner une couverture de soudure insuffisante, affectant le transfert de chaleur et la connexion mécanique.
C’est là que le protocole SPI s’avère particulièrement précieux. Il permet de vérifier le volume, la hauteur, la surface et le décalage de la pâte à braser avant son application. Pour l’assemblage de circuits imprimés de servomoteurs, plus les fluctuations d’impression sont détectées tôt, plus il est facile d’éviter que les problèmes ne se reproduisent lors des étapes de brasage et de refusion.
Le placement ne se limite pas à « placer les composants aux bons endroits ». Des facteurs tels que la polarité, l'orientation de la broche 1, l'alignement du boîtier et la coplanarité doivent tous être pris en compte, notamment pour les circuits de commande de grille, les capteurs, les dispositifs d'isolation, les processeurs et les semi-conducteurs de puissance.
La difficulté du brasage par refusion réside dans la variabilité importante des capacités thermiques des composants d'une même carte de servocommande. Les grandes surfaces de cuivre et les composants de puissance chauffent plus lentement, tandis que les petits composants de commande peuvent atteindre plus rapidement la température de processus. Par conséquent, le profil de refusion doit être validé en fonction du circuit imprimé, de la pâte à braser, des composants et de la ligne de production, plutôt que d'être simplement copié d'autres projets.
Si la carte comporte des composants sensibles à l'humidité, il est impératif de contrôler simultanément le stockage, la cuisson et la durée d'utilisation après ouverture. Ces détails peuvent paraître superflus au quotidien, mais les problèmes rencontrés sont souvent difficiles à résoudre ultérieurement.
Une carte de servocommande complète ne se limite généralement pas aux composants CMS. Les connecteurs haute intensité, les bornes, les condensateurs électrolytiques de grande capacité, les relais, les transformateurs et de nombreux autres composants doivent être assemblés par soudure à la vague, soudure à la vague sélective ou soudure manuelle.
À ce stade, à quoi devons-nous accorder le plus d'importance ? La soudure est-elle terminée ? Les composants sont-ils correctement installés ? Les connecteurs sont-ils droits ? Le support de la carte est-il approprié ? Les joints de soudure peuvent-ils résister aux contraintes mécaniques et de courant ultérieures ? En particulier pour les bornes à courant élevé, les joints de soudure doivent être à la fois conducteurs et résistants aux forces physiques.
Par conséquent, l'assemblage de cartes de circuits imprimés pour servomoteurs ne se limite généralement pas à un simple projet de montage en surface (CMS), mais implique un ensemble de procédés mixtes. Les procédés CMS et traversants doivent être pris en compte dès le début du processus de production, et les exigences d'inspection doivent être définies conjointement.
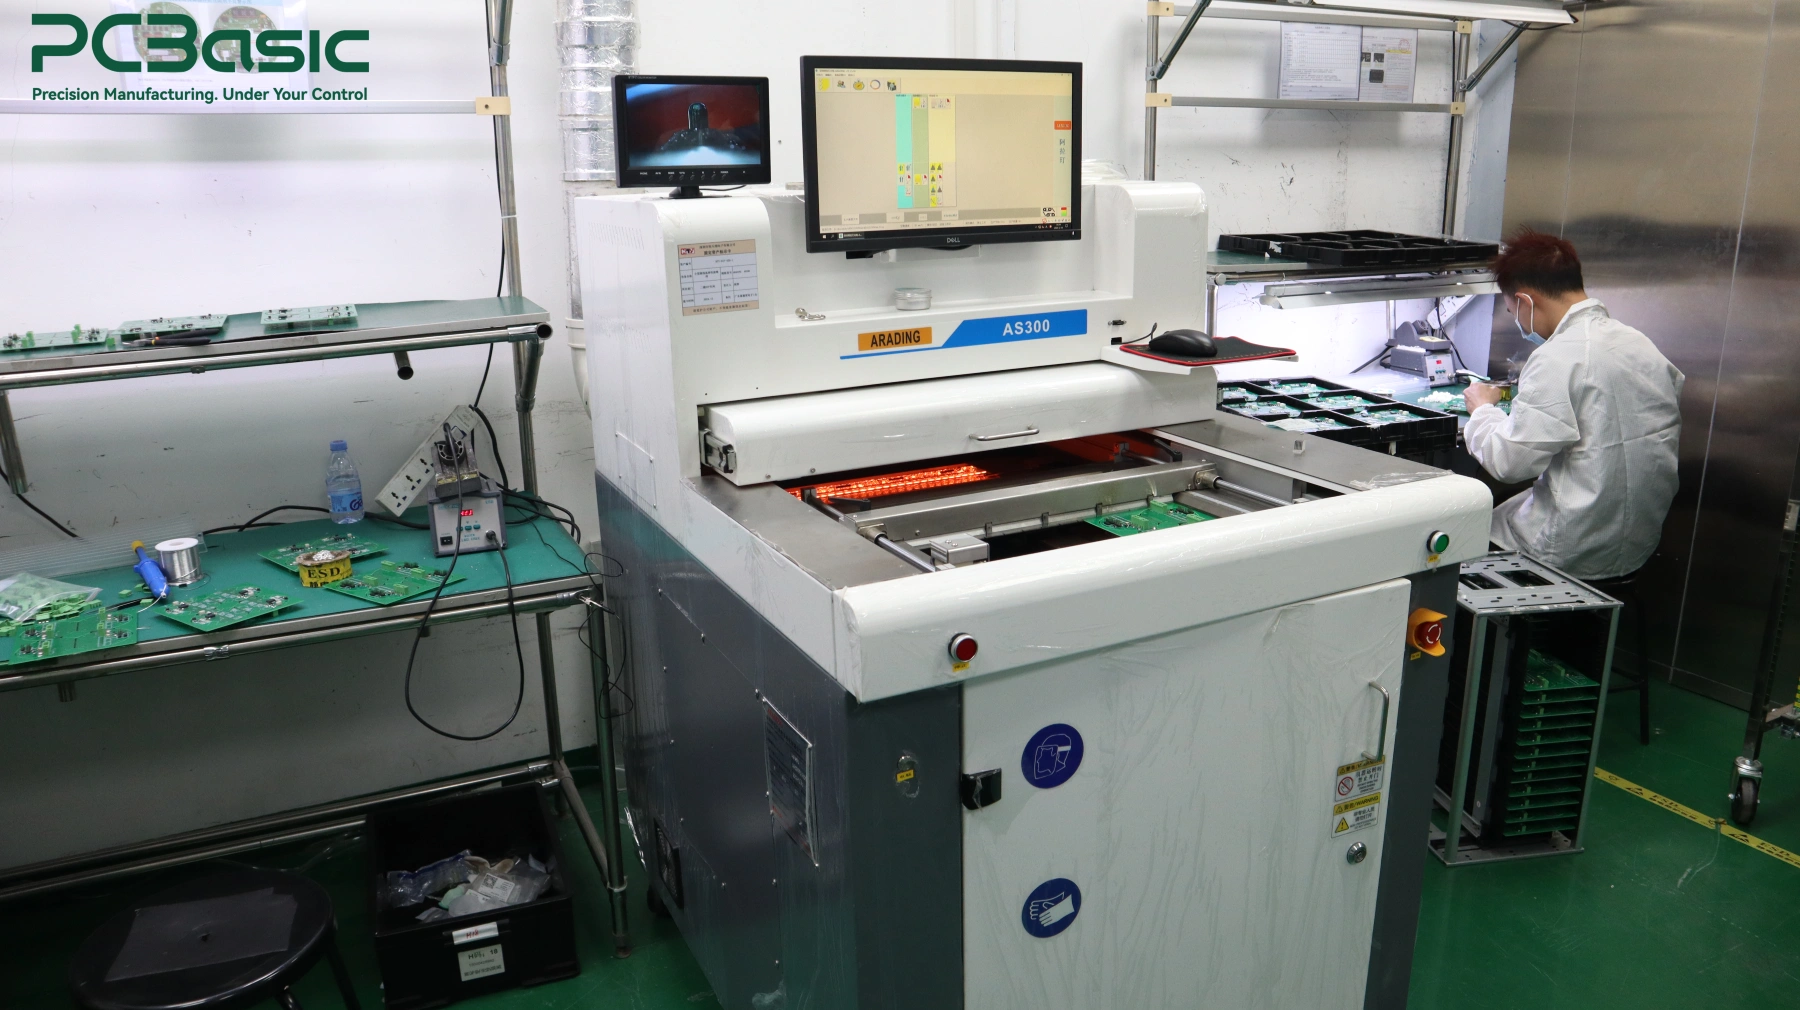
Après le soudage d'une carte de circuit imprimé de servomoteur, l'inspection visuelle peut révéler un aspect correct, mais cela ne garantit pas son bon fonctionnement une fois sous tension. De nombreux problèmes ne se manifestent qu'après le branchement de l'alimentation et la connexion du moteur. Il est donc préférable de procéder par étapes à l'inspection et aux tests. Les tests SPI, AOI et aux rayons X vérifient principalement la qualité de l'assemblage et des soudures, tandis que les tests électriques et fonctionnels confirment le bon fonctionnement de la carte sous tension.
Ces méthodes d'inspection regarder différentes choses :
|
Méthode |
Ce qu'il peut vérifier |
Ce qu'il ne peut pas prouver par lui-même |
|
SPI |
Volume, hauteur, surface et décalage de la pâte à braser |
Qualité finale du joint ou fonction électrique |
|
AOI |
Pièces manquantes, polarité inversée, décalage de positionnement, défauts de soudure visibles |
Joints cachés ou comportement réel du circuit |
|
Radiographie |
Joints cachés, ponts, revêtement des coussinets thermiques, vides apparents |
Si le circuit fonctionne correctement sous tension |
Par exemple, l'inspection optique automatisée (AOI) peut confirmer l'absence, l'inversion ou le décalage de composants, mais elle ne permet pas de vérifier la précision de la détection du courant. Les rayons X permettent d'observer l'état des soudures sous un boîtier QFN, BGA ou d'alimentation, mais ils ne peuvent pas garantir le bon fonctionnement de l'étage de puissance sous charge. Par conséquent, ces méthodes d'inspection s'apparentent davantage à la détection de différents types de défauts de fabrication qu'à une capacité à tout gérer.
Une fois les inspections visuelles et de soudure terminées, la pleine puissance n'est généralement pas appliquée immédiatement. Il est plus prudent de procéder d'abord à une inspection électrique de base. Selon la conception de la carte et le volume de production, des méthodes telles que le test de continuité, le test ICT ou le test par sonde volante peuvent être utilisées pour identifier les courts-circuits, les circuits ouverts et certains défauts de circuit.
Ensuite, une mise sous tension contrôlée est effectuée. Généralement, les vérifications suivantes sont réalisées :
• Rails d'alimentation et courant de fonctionnement
• Programmation du firmware
• Interfaces de communication
• Entrées de l'encodeur ou du résolveur
• Signaux de détection de courant et de tension
• Fonctions de commande de grille, de modulation de largeur d'impulsion (PWM) et de protection
Au stade de la FCT (Front-Conditioning Test), l'accent n'est plus seulement mis sur la connexion du circuit, mais sur la capacité de la carte de commande ou de la carte de pilotage du servomoteur à remplir les fonctions spécifiées. Pour l'assemblage des cartes de commande de servomoteurs, la mise sous tension progressive est cruciale. En effet, en cas de problèmes cachés dans l'étage d'alimentation, l'application directe de la pleine tension de fonctionnement risque d'endommager la carte et même les dispositifs de test.
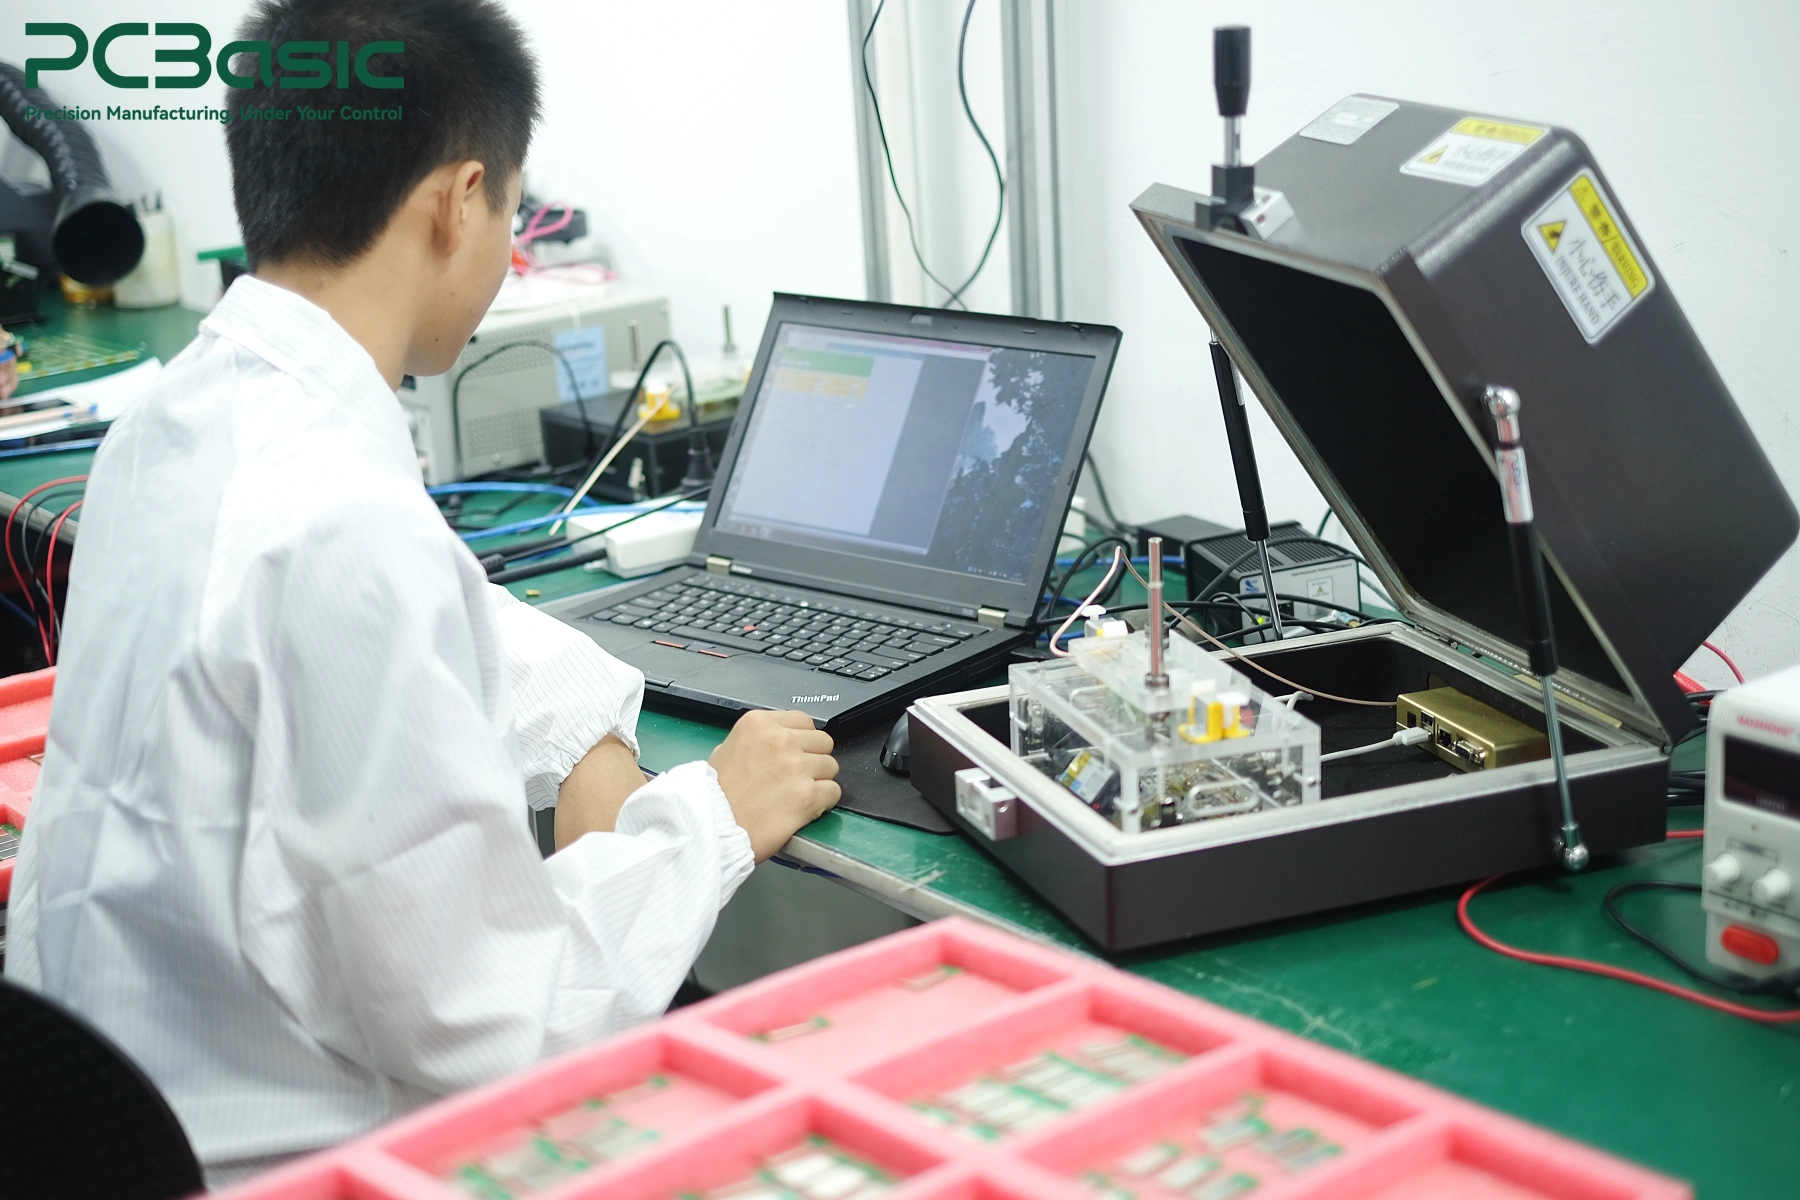
Certains problèmes restent indétectables lors des tests à faible consommation. Que faire alors ? Il est nécessaire d’évaluer les performances sous charge réelle ou simulée. Conformément aux exigences du produit, les tests de charge permettent d’identifier des problèmes tels qu’une régulation de courant instable, un retour d’information anormal, des défaillances de communication ou des dysfonctionnements des protections.
La vérification thermique est identique. Si la température d'un composant est anormalement élevée, cela peut être lié à la soudure ou au contact de dissipation thermique, mais pas nécessairement à un problème d'assemblage. La conception du circuit imprimé, le micrologiciel, les conditions de refroidissement, l'état du moteur et même la charge réelle peuvent tous induire une hausse de température.
Par conséquent, les essais de charge et thermiques ne peuvent être appliqués directement selon une norme fixe. Les conditions d'essai spécifiques et la plage de détermination doivent être définies en fonction du projet d'assemblage de la carte de commande de mouvement et des exigences du client.
Le prototype fonctionne, ce qui est un bon début. Cependant, cela ne garantit pas une production en série stable et continue. Avant de lancer la production en série, il est indispensable de vérifier que les données de conception, la nomenclature, le micrologiciel, les méthodes de test et les paramètres de production sont applicables de manière systématique, plutôt que de compter sur des résultats positifs ponctuels.
L'assemblage initial du circuit imprimé du servomoteur ne nécessite pas seulement de vérifier les fonctions électriques, mais aussi de s'assurer que cette carte peut être montée, soudée, programmée, testée et inspectée sans problème.
Les problèmes liés à l'orientation des composants, à la qualité de la soudure, à la compatibilité des connecteurs, aux points de test, aux performances thermiques et aux exigences de montage doivent être clarifiés autant que possible lors de la phase de prototypage ou de premier article. Une fois les problèmes identifiés, il convient de les corriger dans le circuit imprimé, la nomenclature, le firmware ou les spécifications de test, plutôt que de les laisser être résolus ultérieurement par des retouches.
Si les conditions le permettent, il est préférable de réaliser un prototype dans des conditions proches de celles de la production en série. Utilisez les matériaux, le pochoir, les paramètres de brasage par refusion, la méthode de programmation et le plan de test prévus pour effectuer un premier essai. Cela permet de détecter plus facilement et en amont les risques réels liés à la production en série.
Une fois la production lancée, l'enjeu principal est de garantir l'identité de chaque lot. Les versions des circuits imprimés et des nomenclatures, les matériaux de substitution, le firmware, les résultats d'inspection, les rapports de réparation et les données des tests fonctionnels doivent être contrôlés et traçables.
Ainsi, en cas de problème ultérieur, il sera possible de vérifier des lots de matériaux spécifiques, des modifications de processus, des versions de micrologiciel ou des rapports de tests au lieu de se fier uniquement à l'expérience pour en deviner les raisons.
Pour l'assemblage de circuits imprimés de servomoteurs, de commandes de moteurs et d'automatisation industrielle, la production en série ne consiste pas simplement à fabriquer plusieurs prototypes supplémentaires, mais à transformer chaque processus clé en une procédure reproductible et traçable.
Dans PCBasic, le prototypage et la production en série sont interconnectés grâce à la validation du premier article, un système de traçabilité basé sur un MES, l'inspection SPI, l'AOI, la radiographie et les tests fonctionnels. Ainsi, lors du passage de la production pilote à la production en série d'un projet de circuit imprimé pour servomoteur, la version du matériau, les enregistrements de processus, les résultats d'inspection et les données de test restent associés et traçables.
L'assemblage fiable des circuits imprimés de servocommande ne peut être réalisé par un seul procédé ou une méthode d'inspection spécifique. Le véritable défi réside dans l'intégration des composants de puissance, des circuits de commande, des interfaces de retour d'information, de l'assemblage mixte CMS et THT, ainsi que des exigences de test, au sein d'un processus de fabrication maîtrisé.
Même une carte de circuit imprimé d'apparence normale après assemblage peut révéler des problèmes une fois alimentée ou en fonctionnement. Par conséquent, l'inspection, les tests électriques, la vérification fonctionnelle et la traçabilité sont tout aussi importants que le placement et la soudure des composants. Pour l'assemblage de cartes de circuits imprimés de servomoteurs, l'objectif n'est pas seulement de produire un prototype fonctionnel, mais de transformer ce prototype en un processus de production reproductible de manière constante et stable d'un lot à l'autre.
Pour PCBasic, l'objectif n'est pas simplement de produire une carte de servocommande qui « fonctionne cette fois-ci », mais d'aider le projet à passer du stade de prototype à la production en série et à maintenir des résultats d'assemblage et de test stables et reproductibles tout au long du processus.
Q1 : Qu'est-ce qu'un circuit imprimé de commande de servomoteur ?
Une carte de commande de servomoteur convertit les commandes de mouvement en puissance contrôlée pour un servomoteur, tout en traitant des informations de retour telles que la position, la vitesse ou le courant. Certaines conceptions regroupent toutes les fonctions sur un seul circuit imprimé, tandis que d'autres utilisent des cartes de commande et de puissance de servomoteur distinctes.
Q2 : Comment teste-t-on un circuit imprimé de servomoteur ?
L'assemblage d'une carte de circuit imprimé pour servomoteur peut nécessiter des tests SPI, AOI, aux rayons X, ICT ou par palpeur mobile, des tests électriques, la programmation du firmware et des tests FCT. Selon le projet, des tests de charge, de retour d'information, de communication et thermiques peuvent également être requis.
Q3 : Que faut-il vérifier avant de lancer la production en série d’une carte de circuit imprimé de servocommande ?
Avant la production en série, vérifiez les révisions des circuits imprimés et de la nomenclature, le firmware, les fichiers d'assemblage, les exigences de test, les composants approuvés et le plan de traçabilité. Ces éléments doivent être contrôlés du prototype à la production.
Enquête sur l'Assemblée
Citation instantanée
Contact téléphonique
+86-755-27218592
De plus, nous avons préparé un Centre d'aide. Nous vous recommandons de le vérifier avant de nous contacter, car votre question et sa réponse y sont peut-être déjà clairement expliquées.
Assistance WeChat
De plus, nous avons préparé un Centre d'aide. Nous vous recommandons de le vérifier avant de nous contacter, car votre question et sa réponse y sont peut-être déjà clairement expliquées.
Assistance WhatsApp
De plus, nous avons préparé un Centre d'aide. Nous vous recommandons de le vérifier avant de nous contacter, car votre question et sa réponse y sont peut-être déjà clairement expliquées.