Table des Matières
1. La production commence avant même que les composants n'atteignent la ligne.
2. Le contrôle des processus transforme les petites variations en grands résultats.
3. L'inspection doit séparer les contrôles CMS des tests électriques.
4. Traçabilité des enregistrements : connexion entre SMT, tests et assemblage de boîtiers
5. Conclusion
6. FAQ
Assemblage PCB CMS Mai sembler C'est assez simple : appliquer la pâte à braser, monter les composants, effectuer le brasage par refusion, puis réaliser les tests. Terminé. Cependant, après avoir participé pendant un certain temps à des projets de production en série, une chose nous est apparue de plus en plus clairement : ce qui influe réellement sur la stabilité du produit, ce sont souvent ces détails qui ne sont pas forcément évidents au début.
Certains problèmes ne sont pas évidents lors de la phase de vérification et ne se révèlent généralement qu'après le lancement de la production. Les paramètres du treillis métallique ne sont pas détectables comme anormaux dans le document, mais des écarts peuvent survenir lors de l'impression ; même si les composants sont correctement positionnés, leur orientation peut être incorrecte en raison d'incohérences dans les données. Le même problème se pose pour les propriétés de soudage et les courbes de refusion des matériaux alternatifs : un jugement précis ne peut être établi uniquement à partir des paramètres de la nomenclature ou des procédés généraux.
Lors de l'examen du projet SMT, PCBasique Nous ne nous concentrons pas uniquement sur la vitesse de soudure, mais aussi sur la réussite des tests du premier lot de cartes électroniques. Notre priorité est de vérifier que les documents de conception, les matériaux utilisés, les paramètres de processus et les exigences de test correspondent bien aux exigences avant la mise en service officielle.
La production commence avant même que les composants n'atteignent la ligne.
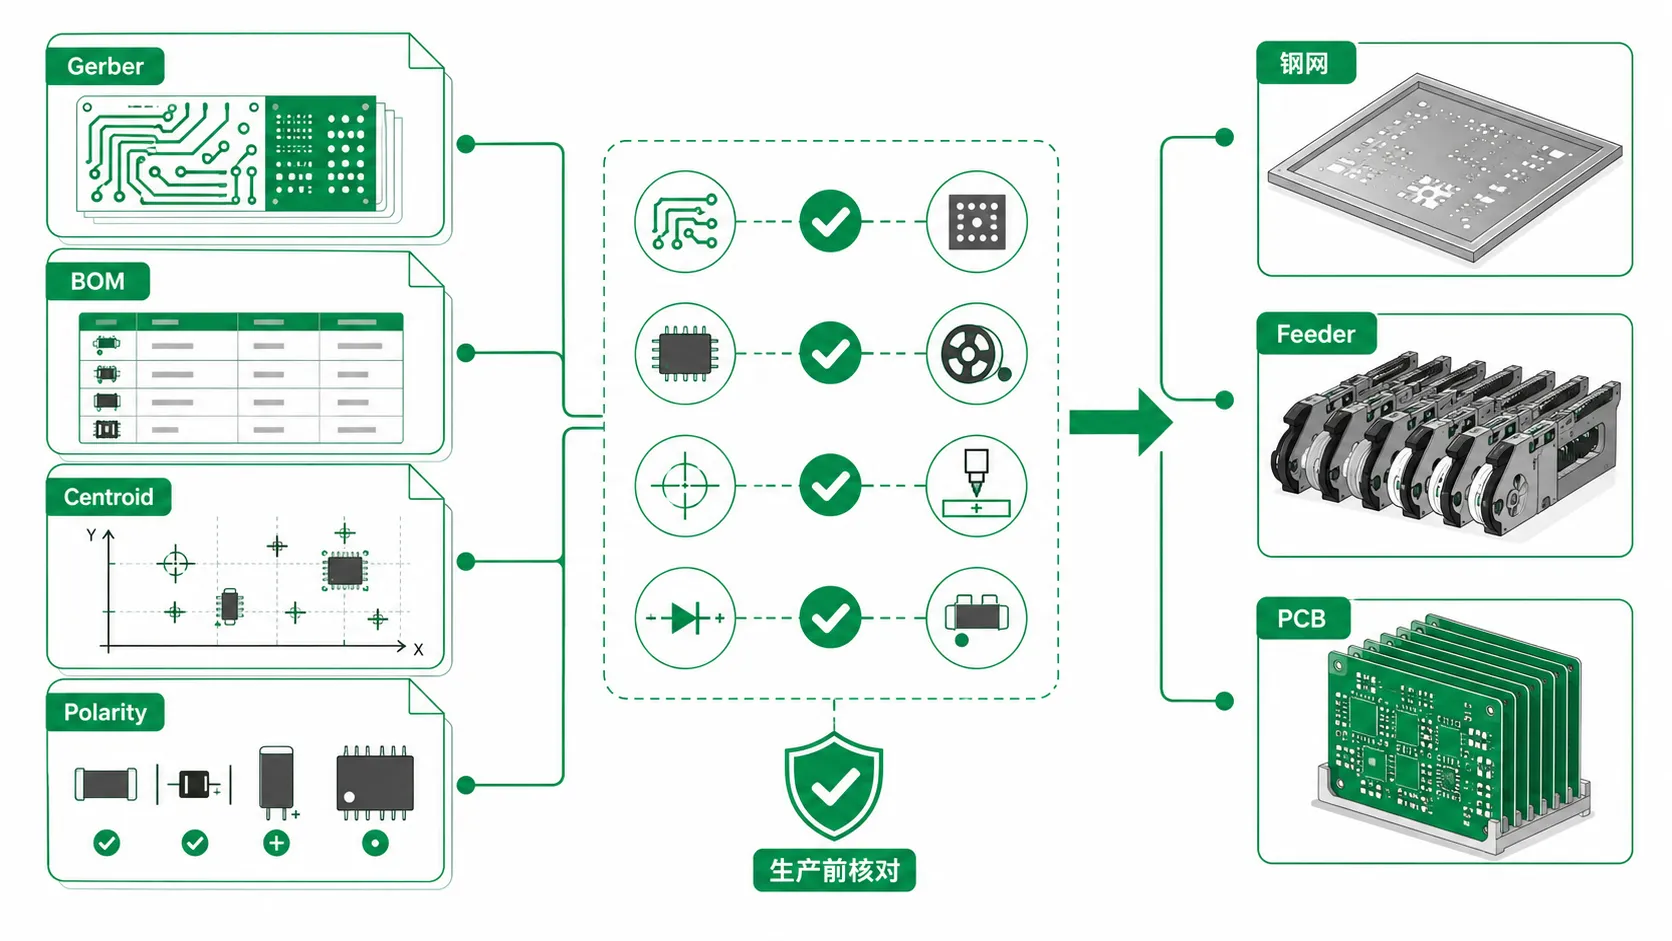
Beaucoup pensent que le chargement des matériaux est la première étape de la production SMT. C'est faux. Avant le lancement de la fabrication, l'équipe d'ingénierie vérifie les spécifications des fichiers Gerber, de la nomenclature, des fichiers de coordonnées et du treillis métallique. Toute différence dans ces éléments peut engendrer des problèmes lors du processus de production.
Il ne suffit pas de vérifier la présence des documents lors de la préparation de la production. Les références des composants, l'emballage et les pièces de rechange de la nomenclature doivent correspondre aux données de coordonnées, à l'orientation des composants et aux informations du circuit imprimé. De plus, la méthode d'assemblage, les ouvertures des pochoirs et les autres exigences du processus doivent permettre le chargement, le montage et le contrôle ultérieurs.
Si ces problèmes surviennent en production, les techniciens devront peut-être mettre à jour le logiciel de distribution de pâte à braser, ajuster le distributeur ou revérifier les numéros d'emplacement. De plus, pour les sites à configuration compacte et à circuits intégrés à pas fin, l'espace de libération et de détection de la pâte à braser doit être vérifié au préalable. Dans le cas contraire, les résultats des tests pourraient être faussés, nécessitant des retouches.
Pochoir, nomenclature et Pdentelle Data Nbesoin de Adegré Bvant Production
En production, nous vérifions attentivement le pochoir avant la mise en service de la ligne. La stabilité du dépôt de pâte à braser dépend directement de la taille et de la forme des orifices du pochoir. Des ouvertures mal dimensionnées augmentent le risque de ponts de soudure, de dépôts insuffisants ou de formation de « tombstones », ce qui engendre davantage de retouches.
La nomenclature (BOM) reste inchangée ; il ne suffit pas de vérifier l’exactitude des références. La concordance des références ne constitue qu’un aspect de l’évaluation d’une nomenclature. Avant de poursuivre le projet, il est indispensable de vérifier le conditionnement, les tolérances, la plage de températures, le cycle de vie et les alternatives autorisées.
Ensuite, les informations de placement sont comparées aux fichiers de la nomenclature et du circuit imprimé, notamment les coordonnées, l'orientation et les références. En cas de divergence entre les fichiers, il arrive que la bonne section se retrouve au mauvais endroit.
Pour cette raison, nous gérons les pochoirs, les nomenclatures, le placement et l'approvisionnement comme un seul et même ensemble intégré. assemblage de circuits imprimés clé en main. L'examen des documents ne doit pas être le seul élément à prendre en compte. Les achats et la préparation de la production doivent également en tenir compte. À défaut, des anomalies détectées antérieurement ne seront mises en évidence qu'au moment du lancement de la production.
Prenons l'exemple de PCBasic : nous examinons les documents fournis par nos clients un par un, en tenant compte des conditions d'approvisionnement réelles et des exigences de production. Nous achetons régulièrement des composants auprès des fabricants d'origine et des distributeurs agréés, tout en maintenant un stock de produits fréquemment utilisés. Cela permet une procédure plus efficace pour la correspondance des nomenclatures et la préparation des matériaux, ainsi qu'une réduction des perturbations du planning de production dues aux retards d'approvisionnement en composants courants.
Le contrôle des processus transforme les petites variations en grands résultats.
La fabrication SMT exige une précision de processus extrêmement élevée ; même de petits écarts peuvent entraîner des problèmes de qualité ou de fiabilité des soudures lors des étapes ultérieures.
Lors du dépôt de pâte à braser, l'épaisseur, la surface et l'emplacement de la pâte doivent être contrôlés. Lors du placement des composants, il est impératif de les positionner avec précision sur leurs pastilles respectives. Pendant le brasage par refusion, il est nécessaire de former des joints de soudure stables en plusieurs points. Parallèlement, il est essentiel d'éviter les problèmes tels que les températures excessives, un mouillage insuffisant des surfaces ou la formation incomplète des joints de soudure.
Cependant, en production, le processus ne se limite pas à ces trois étapes. Tout est interdépendant. Une chaîne de processus comprend le coffrage, l'état de la pâte à braser, les paramètres d'alimentation, la méthode de réparation, l'état de la buse, le profil de refusion et le contrôle post-refusion. Un mauvais contrôle des paramètres de la phase initiale peut affecter les opérations de soudage et d'inspection ultérieures.
La marge de manœuvre en matière de fabrication est encore plus réduite lorsque la carte comporte des BGA, des composants passifs de petite taille, des connecteurs à pas fin ou des pastilles présentant d'importantes variations de masse thermique. Certaines cartes peuvent sembler correctes au premier abord, mais elles peuvent finir par présenter de petits défauts tels que des soudures de mauvaise qualité. connexions médiocres, ou résultats de tests incohérents et difficiles à reproduire.
Souder Paste Pfrapper Sets le First Qualité Blimite
Lors de nos inspections sur site pour résoudre les problèmes de soudure, nous remontons souvent jusqu'à la source du problème, pour finalement constater qu'il réside en réalité dans l'impression de la pâte à souder, et non dans la soudure CMS ou par refusion.
Une quantité excessive de pâte à braser facilite le soudage des broches à pas fin ; une quantité insuffisante peut rendre les joints de soudure trop fragiles. Même avec un pochoir de qualité, un démoulage irrégulier de la pâte à braser peut entraîner des variations de la quantité de soudure entre les différentes pastilles.
C’est pourquoi de nombreuses usines effectuent un contrôle après l’impression plutôt que de passer directement à l’étape de placement. En effet, à ce stade, si des problèmes sont détectés, il est plus facile d’ajuster les paramètres ou de réimprimer ; une fois les composants fixés, les retoucher sera beaucoup plus coûteux et chronophage.
Refoulement Control Aeffets More
(Ensemble on va plus loin) Til Splus Appearance
Le soudage par refusion ne peut se limiter à une seule courbe. En production, les paramètres sont ajustés en fonction du matériau du circuit imprimé, de la répartition des couches de cuivre, de l'absorption thermique des composants et des exigences de température de la pâte d'étain et du dispositif. Même pour un même projet, la configuration initiale peut nécessiter une nouvelle validation si l'épaisseur de la couche de cuivre augmente ou si le connecteur est modifié.
Pour les commandes répétées, nous ne nous contentons pas de reproduire les paramètres du lot précédent. Avant la production, l'ingénieur vérifie la courbe de température du four et l'historique de production précédents afin de s'assurer qu'aucune modification n'a été apportée au circuit imprimé, aux composants ou aux connecteurs. Si la structure de la plaque a été modifiée, les paramètres de reflux initiaux doivent également être revérifiés.
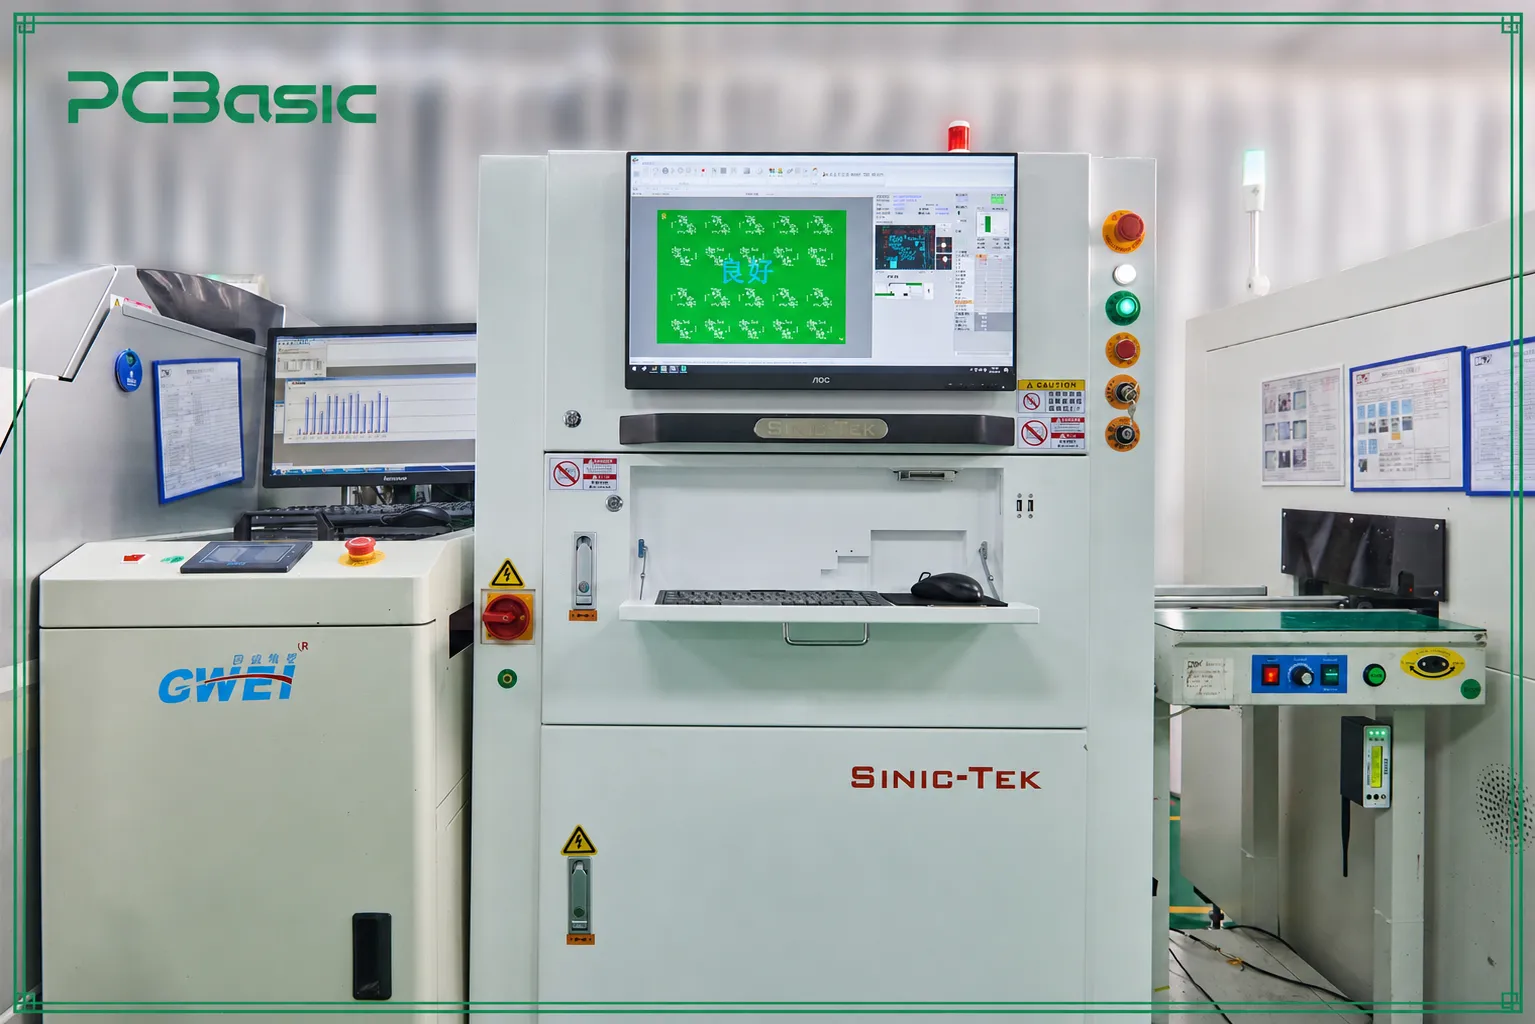
Chez PCBasic, ces enregistrements sont également consultés avec les résultats des tests. Après l'impression, utilisez le SPI pour vérifier l'uniformité de la pâte à braser ; après le patch et le refusion, utilisez l'AOI pour contrôler la position des composants et la qualité des joints de soudure ; pour les composants tels que les BGA, dont les joints de soudure ne sont pas visibles, utilisez également l'AOI ; pour les composants tels que les BGA, dont les joints de soudure ne sont pas visibles, effectuez une inspection aux rayons X si nécessaire. Ceci permet de détecter les problèmes au plus tôt et d'éviter que la carte défectueuse ne soit utilisée dans les étapes de processus suivantes.
L'inspection doit séparer les contrôles CMS des tests électriques.
Un contrôle qualité n'est possible que si chaque étape du processus a une tâche très clairement définie. Les usines mettent en place de multiples contrôles à tous les stades de la production ; en effet, il est impossible de détecter tous les défauts en une seule inspection. Le tableau ci-dessous répertorie le contenu de chaque contrôle et son emplacement dans le processus d'assemblage SMT.
|
Point de contrôle
|
Ce qu'il vérifie
|
Pourquoi cela compte
|
|
SPI
|
Volume de pâte à souder, hauteur, surfaceet position de dépôt
|
Détecte les problèmes d'impression avant la mise en place des composants.
|
|
AOI
|
Présence, position, orientation, polarité et défauts de soudure visibles des composants
|
Détecte les défauts SMT courants après refusion.
|
|
Radiographie
|
Joints de soudure cachés, vides et risques liés aux BGA
|
Inspecte la soudure des joints invisibles en surface
|
|
FAI
|
Premier panneau complété par rapport à la nomenclature, au positionnement et aux fichiers approuvés
|
Arrête la répétitioned erreurs avant que le lot ne continue
|
|
Essais électriques
|
Continuité, comportement électriqueou des fonctions spécifiques au produit
|
Confirme si la carte PCBA assemblée fonctionne électriquement.
|
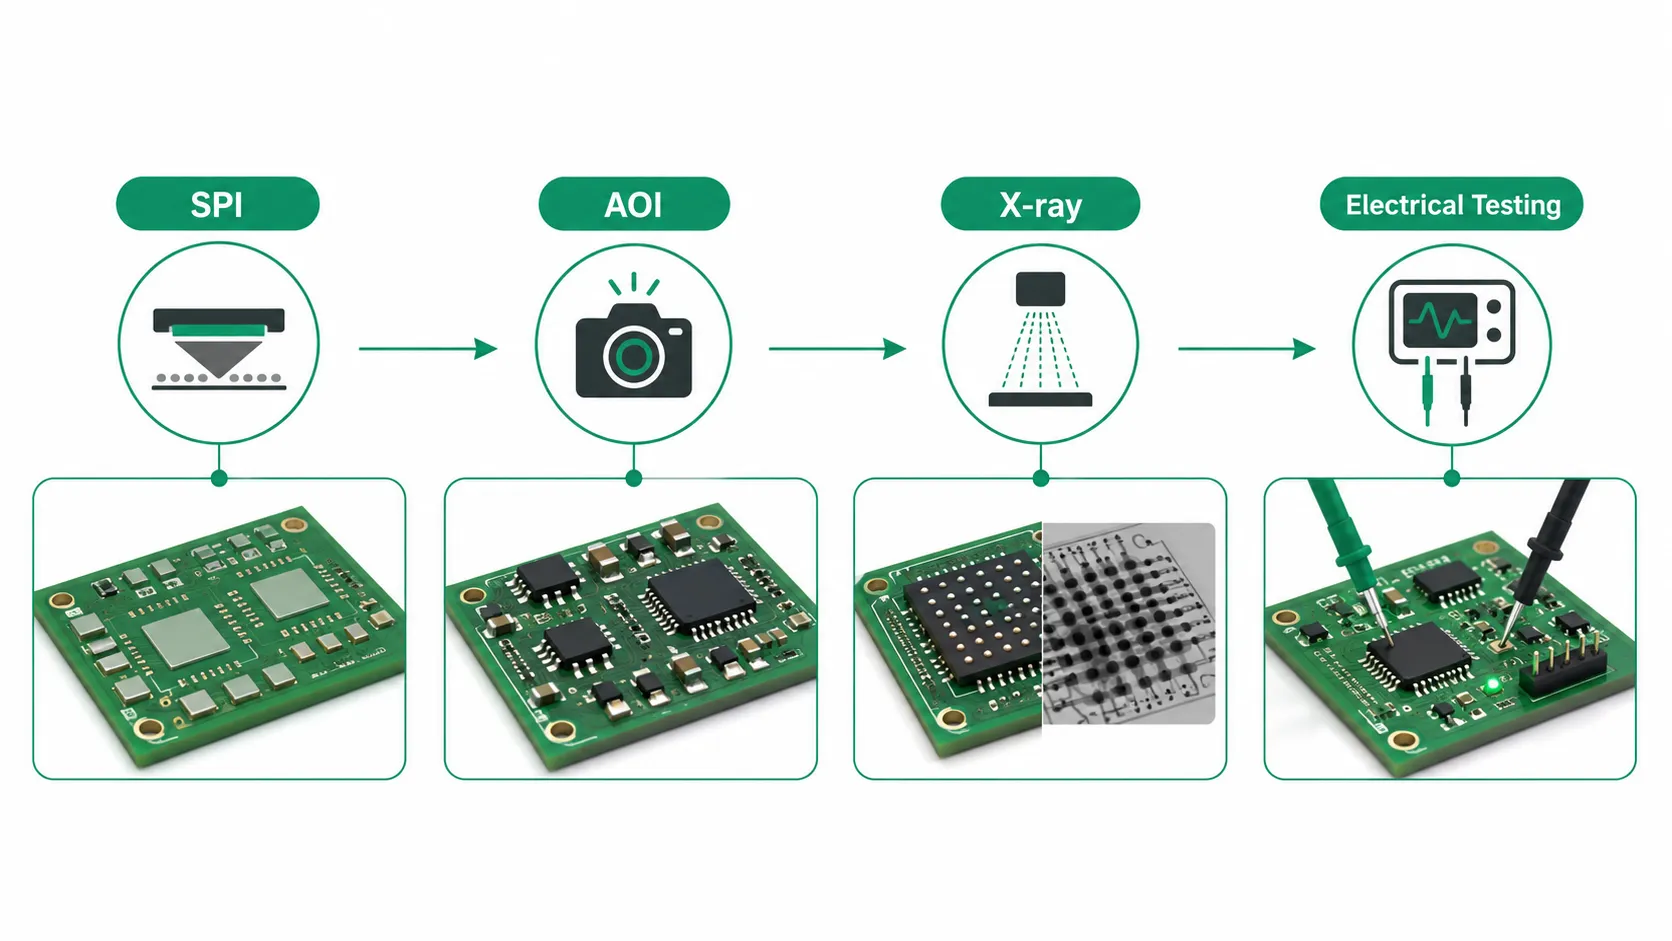
Après assemblage, une carte de circuit imprimé peut sembler parfaite, mais il est indispensable de vérifier son bon fonctionnement. À ce stade, on effectue des tests tels que des tests fonctionnels, des tests par sonde volante et des tests en circuit, selon le projet. L'AOI ne permet pas de réaliser cette vérification. Elle peut détecter les erreurs évidentes de soudure et de placement, mais elle ne peut pas déterminer si le circuit fonctionne correctement. Par conséquent, même si la carte semble parfaite après un contrôle AOI, Tests électriques des cartes PCBA peut néanmoins provoquer un dysfonctionnement.
Cela peut aussi fonctionner dans l'autre sens. Même si une carte réussit les tests électriques de base, elle peut nécessiter des opérations supplémentaires telles que la programmation, le raccordement des câbles, l'installation dans un boîtier ou la validation en conditions de charge réelles.
Chez PCBasic, nous n'effectuons pas tous les tests sur chaque carte. Nous examinons d'abord la carte, ses composants et les problèmes les plus susceptibles de survenir, puis nous déterminons si des tests SPI, AOI, radiographie, inspection du premier article, tests par sonde volante ou tests fonctionnels sont réellement nécessaires. Notre objectif est simple : détecter les problèmes au plus tôt et garantir la traçabilité de chaque résultat jusqu'au lot de production concerné.
Traçabilité des enregistrements : connexion entre SMT, tests et assemblage de boîtiers
Un seul passage lors d'un test d'échantillon ne garantit pas la reproductibilité du processus. C'est là que les dossiers de production s'avèrent indispensables. En cas de problème sur une carte ultérieure, l'équipe doit connaître le lot de matériaux utilisé, le programme de correctifs appliqué, les résultats des tests, les réparations effectuées et les résultats de tests correspondants.
Les enregistrements traçables ne sont pas seulement utiles en cas de problème. De la phase de validation aux petits lots et aux commandes répétées, les ingénieurs peuvent les utiliser pour comparer différents lots. Sans enregistrements, chaque problème rencontré nécessiterait une vérification complète depuis le début ; grâce à eux, la production du lot suivant peut d'abord vérifier les matériaux, les procédés, les contrôles et les tests effectués avant de décider si des ajustements sont nécessaires.
Traçabilité Hlis Eexpliquer Deffet Iau lieu de Orien Strier Tdos
PCBasic a développé indépendamment des solutions MES, IQC et First Article Iinspection SNous avons intégré ces systèmes à des outils de gestion CRM, ERP, IoT et ESD afin d'enregistrer et de suivre les données clés relatives aux achats, à l'entreposage, à la production et au contrôle qualité. Ce système de gestion numérique est déployé simultanément dans deux usines situées à Shenzhen et Huizhou. D'une superficie totale d'environ 20 000 mètres carrés, ces usines sont respectivement spécialisées dans la production de petites séries et la production de masse.
Outre les systèmes internes, la certification par un organisme tiers constitue également une référence pour évaluer les capacités de gestion de l'usine. PCBasic est certifiée ISO 9001, ISO 13485, IATF 16949, ISO 14001, ISO 45001, UL et IPC Classe 3.
La certification atteste que l'usine a mis en place des normes de gestion appropriées, et les registres de production permettent de vérifier leur application. La documentation complète des matériaux, des procédés, des inspections et des tests contribue souvent à une meilleure compréhension du fonctionnement quotidien de l'usine.
Ces enregistrements ne doivent pas être interrompus après la finalisation de la carte PCBA. De nombreux produits doivent encore être intégrés. enceinteLes câbles sont connectés, le micrologiciel est programmé et le système interagit avec des écrans, des capteurs et d'autres composants. À ce stade, la qualité des composants CMS en amont reste importante, mais certains problèmes ne se révèlent qu'au moment de l'assemblage ou des tests fonctionnels finaux.
De nombreux défauts ne sont visibles qu'au stade de l'assemblage du boîtier. Il est désormais nécessaire de vérifier que la carte PCBA peut être installée dans l'appareil et qu'elle continuera de fonctionner comme prévu après son installation.
Le résultat dépend souvent de quelques éléments cruciaux : les trous de fixation, la longueur du câble, le dégagement du boîtier, l’emplacement du point de test et l’orientation des connexions, par exemple. Un espace de dissipation thermique insuffisant ou une utilisation complexe du micrologiciel compliqueront l’assemblage et les tests ultérieurs.
Il est préférable de planifier les tests fonctionnels finaux avant la finalisation de la conception du boîtier. Si le dispositif de test doit entrer en contact avec des boutons, des interfaces, des voyants ou des points de charge, il convient de prévoir une marge pour la position de test et l'espace de fonctionnement.
C’est pourquoi un devis pour la carte de circuit imprimé ne tient pas compte de tous les risques liés à l’assemblage ultérieur. Lors d’une demande de devis, il est préférable de préciser les étapes du projet, les tests requis, la présence ou non du boîtier et des câbles, l’état du firmware et la méthode de certification.
La production de cartes de circuits imprimés PCBasic peut inclure l'assemblage de cartes de circuits imprimés, l'approvisionnement en composants, les tests fonctionnels et assemblage de construction de boîte Pour les projets qui dépassent le simple assemblage de cartes électroniques, il est préférable de les considérer comme des processus distincts. Cette approche permet d'anticiper les besoins et de réduire les risques que les conditions ne soient réunies que tardivement.
Lors de l'envoi des fichiers PCB et de la nomenclature, veuillez ajouter les notes d'assemblage, les exigences de test, les limitations du boîtier et l'étape de fabrication prévue. Cela fournira suffisamment de contexte pour les projet PCBasic rede visualiserLes équipes d'ingénierie et d'approvisionnement peuvent ainsi examiner d'abord le processus d'assemblage, puis calculer le prix et le délai de livraison. Moins de détails manquants. Moins d'ajustements ultérieurs.
Conclusion
L'assemblage de circuits imprimés CMS ne se limite pas à la simple fixation de composants. De la vérification des documents à la préparation du produit final, en passant par l'application de pâte à braser, le montage, le soudage par refusion, l'inspection, la tenue des registres de tests et l'enregistrement des résultats, chaque étape a une incidence sur la suivante. Une petite erreur à l'étape précédente peut entraîner des retouches, un report de production, voire la découverte de problèmes après la mise en service du produit.
La véritable stabilité de la production ne repose ni sur la vitesse d'un seul équipement, ni sur l'excellence d'un seul processus. La documentation doit être cohérente, le processus stable et les tests correctement positionnés. Les contrôles SPI, AOI, radiographie, inspection du premier article, tests par sonde mobile et tests fonctionnels traitent chacun de problématiques différentes. La documentation est également indispensable. En cas d'anomalie, l'équipe peut en retracer l'origine grâce à cette documentation ; lors de la mise en production du lot suivant, il n'est pas nécessaire de procéder à de nouveaux essais.
Lors de la comparaison des fournisseurs d'assemblage, le devis est certes important, mais ne doit pas être le seul critère. Le contrôle de production requis pour le projet, son niveau d'exigence, ainsi que la nécessité éventuelle de tests et d'un assemblage final ultérieur, doivent être clairement définis en amont. PCBasic peut intégrer la fabrication de circuits imprimés, l'approvisionnement en composants, l'assemblage, les tests et l'assemblage final, permettant ainsi au projet de progresser de la production au niveau de la carte jusqu'au produit final.
FAQ
Q1 : Qu'est-ce que l'assemblage de circuits imprimés SMT ?
A1 : L'assemblage SMT sur PCB est le processus de montage de composants à montage en surface sur un PCB à l'aide de pâte à braser. automatique placement, brasage par refusion et inspection.
Q2 : L'inspection SMT est-elle la même chose que les tests fonctionnels ?
A2 : Non. SPI, AOI, rayons X et FAI vérifient différents aspects de l'assemblage et de la conformité des fichiers, tandis que les tests électriques vérifient le comportement et le fonctionnement du circuit.
Q3 : Quand faut-il le construction de boîte exigence être discuté ?
A3 : Ces points devraient être abordés avant que les décisions concernant le boîtier, le câble, le firmware et les tests finaux ne soient finalisées.