Globales High-Mix-Volumen, hohe Geschwindigkeit PCBA Hersteller


9:00 -18:00, Mo. - Fr. (GMT+8)
9:00 -12:00, Sa. (GMT+8)
(Außer an chinesischen Feiertagen)
Startseite > Blog > Wissensdatenbank > Bestückung von Servotreiber-Leiterplatten: Leitfaden für Fertigung, Prüfung und Zuverlässigkeit
1. Was ist eine Servotreiber-Leiterplatte und wie funktioniert sie?
2. Was macht die Bestückung von Servotreiber-Leiterplatten so anspruchsvoll?
3. Kritische Steuerungselemente während der Bestückung der Servotreiber-Leiterplatte
4. Inspektion und Funktionsprüfung von Servoantriebs-Leiterplattenbaugruppen
5. Von Prototypen-Servotreiberplatinen zur zuverlässigen Serienproduktion
Nehmen wir als Beispiel eine typische Servotreiberplatine. Sie enthält oft viele verschiedene Bauteile, wie z. B. Steuer-ICs, Gate-Treiber, Strommessschaltungen, Encoder-Schnittstellen, Leistungshalbleiter, große Kondensatoren und Hochstromsteckverbinder. Einige Bauteile erfordern eine sehr präzise SMD-Bestückung, während andere mehr Wärme erzeugen, größere Lötstellen benötigen oder sogar eine Durchsteckmontage erfordern. Das heißt, selbst wenn die Platine nach dem Löten einwandfrei aussieht, kann es im Betrieb des Motors dennoch zu Überhitzung, instabiler Rückkopplung oder anderen Funktionsstörungen kommen.
Welche Schritte müssen bei der Bestückung von Servotreiber-Leiterplatten sorgfältig überwacht werden? In diesem Artikel betrachten wir die grundlegende Struktur der Servotreiberplatine, stellen die wichtigsten Herausforderungen bei der Bestückung vor, erläutern die wichtigsten Kontrollpunkte in den SMT- und Durchsteckmontageprozessen, die Prüf- und Funktionstestmethoden und zeigen auf, was vor dem Übergang eines Servotreiber-Leiterplattenprojekts von der Prototypenphase zur Serienproduktion sichergestellt werden muss.
Die Servotreiberplatine fungiert als Ausführungseinheit zwischen dem Bewegungssteuerungssystem und dem Servomotor. Nachdem die Steuerung Positions-, Geschwindigkeits- oder Drehmomentvorgaben erteilt hat, wandelt die Treiberplatine diese in elektrische Energie um, die den Motor antreibt. Gleichzeitig erfasst sie kontinuierlich Rückmeldesignale und passt die Ausgabe entsprechend dem aktuellen Betriebszustand an. Vereinfacht gesagt, führt sie permanent den Prozess „Ausführung – Rückmeldung – Korrektur“ durch.
Eine typische industrielle Servotreiberplatine umfasst üblicherweise einen Mikrocontroller (MCU) oder digitalen Signalprozessor (DSP), eine Gate-Ansteuerung, Strom- und Spannungssensoren, eine Encoder- oder Resolverschnittstelle sowie Kommunikationsschnittstellen wie CAN, RS-485 und EtherCAT. Der gesamte Arbeitsablauf lässt sich wie folgt darstellen:
Befehl → Kontrollverarbeitung → Torantrieb → Leistungsstufe → Servomotor → Rückmeldung → Korrektur
Manche Produkte integrieren diese Funktionen auf einer einzigen Leiterplatte, während andere in Servoantriebs-Steuerplatinen und Servoantriebs-Leistungsplatinen aufgeteilt sind. Die Bezeichnungen Servosteuerplatine, Servomotor-Controllerplatine und Servomotor-Treiberplatine können je nach Produkt variieren. Für die Leiterplattenfertigung ist die genaue Bezeichnung jedoch weniger wichtig; entscheidend sind vielmehr die Schaltung, die Stromversorgung, die Bauteile und die Testanforderungen.
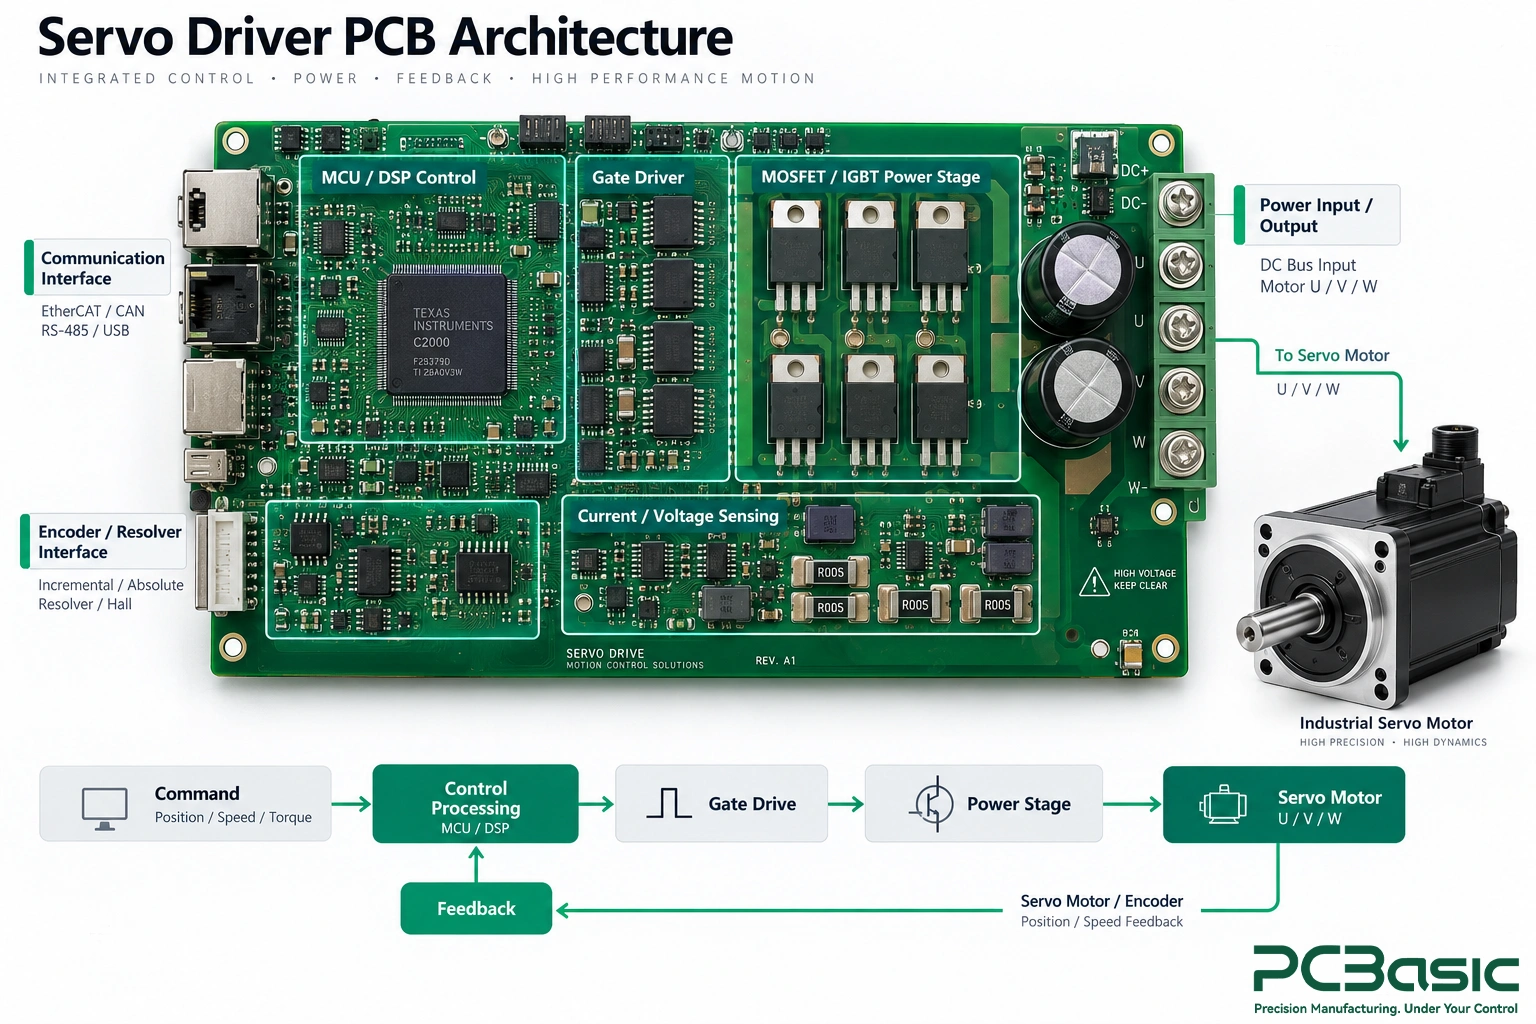
Die Schwierigkeiten bei der Bestückung von Servotreiber-Leiterplatten ergeben sich hauptsächlich daraus, dass mehrere Schaltungen mit völlig unterschiedlichen Eigenschaften auf derselben Leiterplatte untergebracht sind. Die Leistungsstufe muss hohe Ströme verarbeiten und erzeugt zudem Wärme und Schaltgeräusche; die Strommess-, Encoder-, Kommunikations- und Steuerschaltungen hingegen verarbeiten typischerweise kleinere Signale und reagieren empfindlicher auf Störungen. Das heißt, eine Servotreiberplatine muss gleichzeitig Leistungsaufnahme, Signalintegrität, Wärmemanagement und Isolation berücksichtigen.
Die Komplexität der Bauteiltypen erhöht die Fertigungsschwierigkeiten. Feinraster-ICs für die Steuerung können zusammen mit großflächigen Kühlkörpern von MOSFETs oder IGBTs auf derselben Platine platziert werden. Hinzu kommen DC-Zwischenkreiskondensatoren, Klemmen, Relais, Transformatoren und andere bedrahtete Bauteile. Diese Bauteile stellen unterschiedliche Anforderungen an Löt- und Wärmebehandlungsprozesse. Daher müssen Schablonendesign, Lötpastenmenge, Platzierung, Reflow-Löten und die Bestückung der Leiterplatte präzise auf die jeweiligen Bauteile und die Leiterplattenstruktur abgestimmt werden.
Wenn wir das Board nach Funktionsbereichen betrachten, werden die Probleme intuitiver:
|
Funktionsbereich |
Hauptherausforderung in der Fertigung |
Warum es wichtig ist |
|
Leistungsstufe |
Hohe Stromstärke, hohe Wärmeentwicklung und große Kühlkörper |
Unzureichende Lötstellenabdeckung oder schlechter Wärmekontakt können die Temperatur erhöhen und die Zuverlässigkeit verringern. |
|
Gate-Treiberschaltung |
Die Schaltgeschwindigkeit ist hoch, die Empfindlichkeit gegenüber Störungen und der Verbindungsqualität ist gut. |
Platzierung, Löten oder Anschluss können die ordnungsgemäße Schaltfunktion von Leistungselektronik beeinträchtigen. |
|
Strommessschaltung |
Die Signale sind klein, und die Genauigkeitsanforderungen sind hoch. |
Falsche Platzierung, Lötfehler oder Verbindungsprobleme können das Stromrückkopplungsergebnis beeinflussen. |
|
Encoder-/Rückkopplungsschnittstelle |
Signale sind anfällig für Störungen. |
Probleme mit Steckverbindern oder Lötstellen können instabile Rückkopplungssignale verursachen. |
|
Thermische Schnittstellenfläche |
Wärmeleitpads, Kühlkörper und Komponenten mit unterschiedlicher Wärmekapazität existieren nebeneinander. |
Lötpastenmenge, Lötdeckung und Bauteilhaftung müssen alle kontrolliert werden. |
|
Stromanschlüsse / Klemmen |
Hohe Ströme bewältigen und mechanischen Belastungen ausgesetzt sein |
Die Lötfüllung, der korrekte Sitz und die Festigkeit der Lötverbindungen sind wichtig. |
Ein weiteres Problem, das leicht übersehen werden kann: Manche Fehler sind von außen nicht erkennbar. Beispiele hierfür sind schlechter thermischer Kontakt, fehlerhafte Strommessung, Probleme mit der Gate-Ansteuerung oder unzuverlässige Lötstellen an Steckverbindern. Bei einer optischen Inspektion oder Sichtprüfung sind möglicherweise keine offensichtlichen Probleme feststellbar, die Probleme treten jedoch im Betrieb unter Last auf.
Daher ähneln Leiterplattenbestückungen für Servoantriebe, Motorsteuerungen und Bewegungssteuerungen anderen Leiterplattenbestückungen. Es reicht nicht aus, sich nur auf die korrekte Platzierung und Verlötung zu konzentrieren. Fertigungssteuerung, Prozessprüfung und die anschließende Funktionsprüfung müssen koordiniert werden, um präzise festzustellen, ob eine Leiterplatte die Betriebsanforderungen tatsächlich erfüllt.
Bei der zuverlässigen Bestückung von Servotreiber-Leiterplatten geht es nicht darum, auf auftretende Probleme zu warten und diese dann zu beheben. Vielmehr müssen Risiken von vornherein in bestimmte Produktionsschritte integriert werden. Bei der Servotreiberplatine beeinflussen die Vorproduktionsdatenprüfung, das Auftragen der Lötpaste, die SMD-Bestückung und das Reflow-Löten sowie die anschließende Bestückung mit bedrahteten Bauteilen die endgültige Lötqualität und Funktionsstabilität direkt.
Konzentrieren wir uns nun darauf, was in jeder dieser vier Phasen kontrolliert werden muss und welche Probleme am besten identifiziert und behoben werden, bevor man zum nächsten Prozess übergeht.
Vor Produktionsbeginn sollte man nicht die Maschine starten, sondern zuerst die Daten abgleichen. Stückliste, Gerber-Dateien, Bestückungsdaten, Montagezeichnungen, Polaritätsinformationen, Firmware und Testanforderungen – es ist wichtig sicherzustellen, dass alle Dokumente die gleiche Revision aufweisen. Solange auch nur eines der Dokumente nicht synchronisiert ist, kann es passieren, dass die Komponenten zwar korrekt positioniert sind, aber die falsche Revision oder Teilenummer verwenden.
Bei kritischen Bauteilen wie MOSFETs, IGBTs, Gate-Treibern, Stromsensoren, Shunt-Widerständen, Trennbauelementen und Leistungsanschlüssen reicht es nicht aus, nur die Kompatibilität der Gehäuse zu prüfen. Selbst wenn die Anschlusspads der beiden Bauteile kompatibel sind, können sich Spannungs-, Strom-, Schalt- und thermische Eigenschaften grundlegend unterscheiden. Daher ist es ratsam, vor Produktionsbeginn genau festzulegen, welche Bauteile austauschbar sind und welche nicht.
Wenn das Produkt eine separate Servoantriebs-Steuerplatine und eine separate Servoantriebs-Leistungsplatine verwendet, sollten auch die PCB-Revision, die Stückliste, die Firmware und die Testdateien synchronisiert werden, um zu vermeiden, dass die beiden Platinen einzeln "in Ordnung" sind, aber zusammen nicht zusammenpassen.
Das Drucken der Lötpaste scheint der erste Schritt beim SMT-Verfahren zu sein, doch viele Lötprobleme entstehen tatsächlich hier. Feinraster-ICs benötigen eine relativ konstante Lötpastenmenge, während MOSFETs, IGBTs, QFNs und andere Gehäuse mit freiliegenden Lötpads unterschiedliche Anforderungen an die Schablonenöffnung und die Lötpastenmenge stellen.
Befindet sich beispielsweise zu viel Lötpaste unter dem großen Wärmeleitpad, kann das Bauteil schweben oder nicht plan aufliegen; ist es zu wenig, kann dies zu einer unzureichenden Lötbeschichtung führen, was die Wärmeübertragung und die mechanische Verbindung beeinträchtigt.
Hier erweist sich SPI als besonders wertvoll. Es kann Volumen, Höhe, Fläche und Versatz der Lötpaste vor dem Aufbringen überprüfen. Bei der Bestückung von Servoantriebs-Leiterplatten gilt: Je früher Druckabweichungen erkannt werden, desto einfacher lassen sich Probleme vermeiden, die sich bis zum Löten und Reflow-Prozess fortsetzen.
Bei der Platzierung geht es nicht nur darum, die Komponenten an den richtigen Positionen zu platzieren. Faktoren wie Polarität, Ausrichtung des ersten Pins, Gehäuseausrichtung und Koplanarität müssen berücksichtigt werden, insbesondere bei Gate-Treibern, Sensoren, Isolationsbauelementen, Prozessoren und Leistungshalbleitern.
Die Herausforderung beim Reflow-Löten besteht darin, dass die Wärmekapazitäten der Bauteile auf derselben Servotreiberplatine stark variieren können. Große Kupferflächen und Leistungsbauteile erwärmen sich langsamer, während kleine Steuerbauteile den Prozesstemperaturbereich schneller erreichen können. Daher sollte das Reflow-Profil anhand der tatsächlichen Leiterplatte, Lötpaste, Bauteilkombination und Produktionslinie überprüft werden, anstatt es einfach von anderen Projekten zu übernehmen.
Sind feuchtigkeitsempfindliche Bauteile auf der Platine vorhanden, müssen Lagerung, Trocknung und Nutzungsdauer nach dem Öffnen ebenfalls sorgfältig überwacht werden. Diese Details sind im täglichen Betrieb möglicherweise nicht offensichtlich, doch später auftretende Probleme lassen sich oft nur schwer beheben.
Eine vollständige Servotreiberplatine enthält üblicherweise nicht nur SMD-Bauteile. Hochstromsteckverbinder, Klemmen, große Elektrolytkondensatoren, Relais, Transformatoren und viele weitere Bauteile müssen durch Wellenlöten, selektives Wellenlöten oder manuelles Löten gefertigt werden.
Worauf achten wir in dieser Phase besonders? Ist das Löten vollständig, sind die Bauteile korrekt installiert, sitzen die Steckverbinder gerade, ist die Platinenhalterung geeignet und halten die Lötstellen der nachfolgenden Strom- und mechanischen Belastung stand? Insbesondere bei Hochstromanschlüssen müssen die Lötstellen sowohl elektrisch leitfähig als auch mechanisch belastbar sein.
Die Bestückung von Servoantriebs-Leiterplatten ist daher in der Regel kein reines SMT-Projekt, sondern ein Zusammenspiel verschiedener Prozesse. SMT- und Durchsteckmontage sollten von Beginn an im selben Produktionsprozess berücksichtigt und die Prüfanforderungen gemeinsam definiert werden.
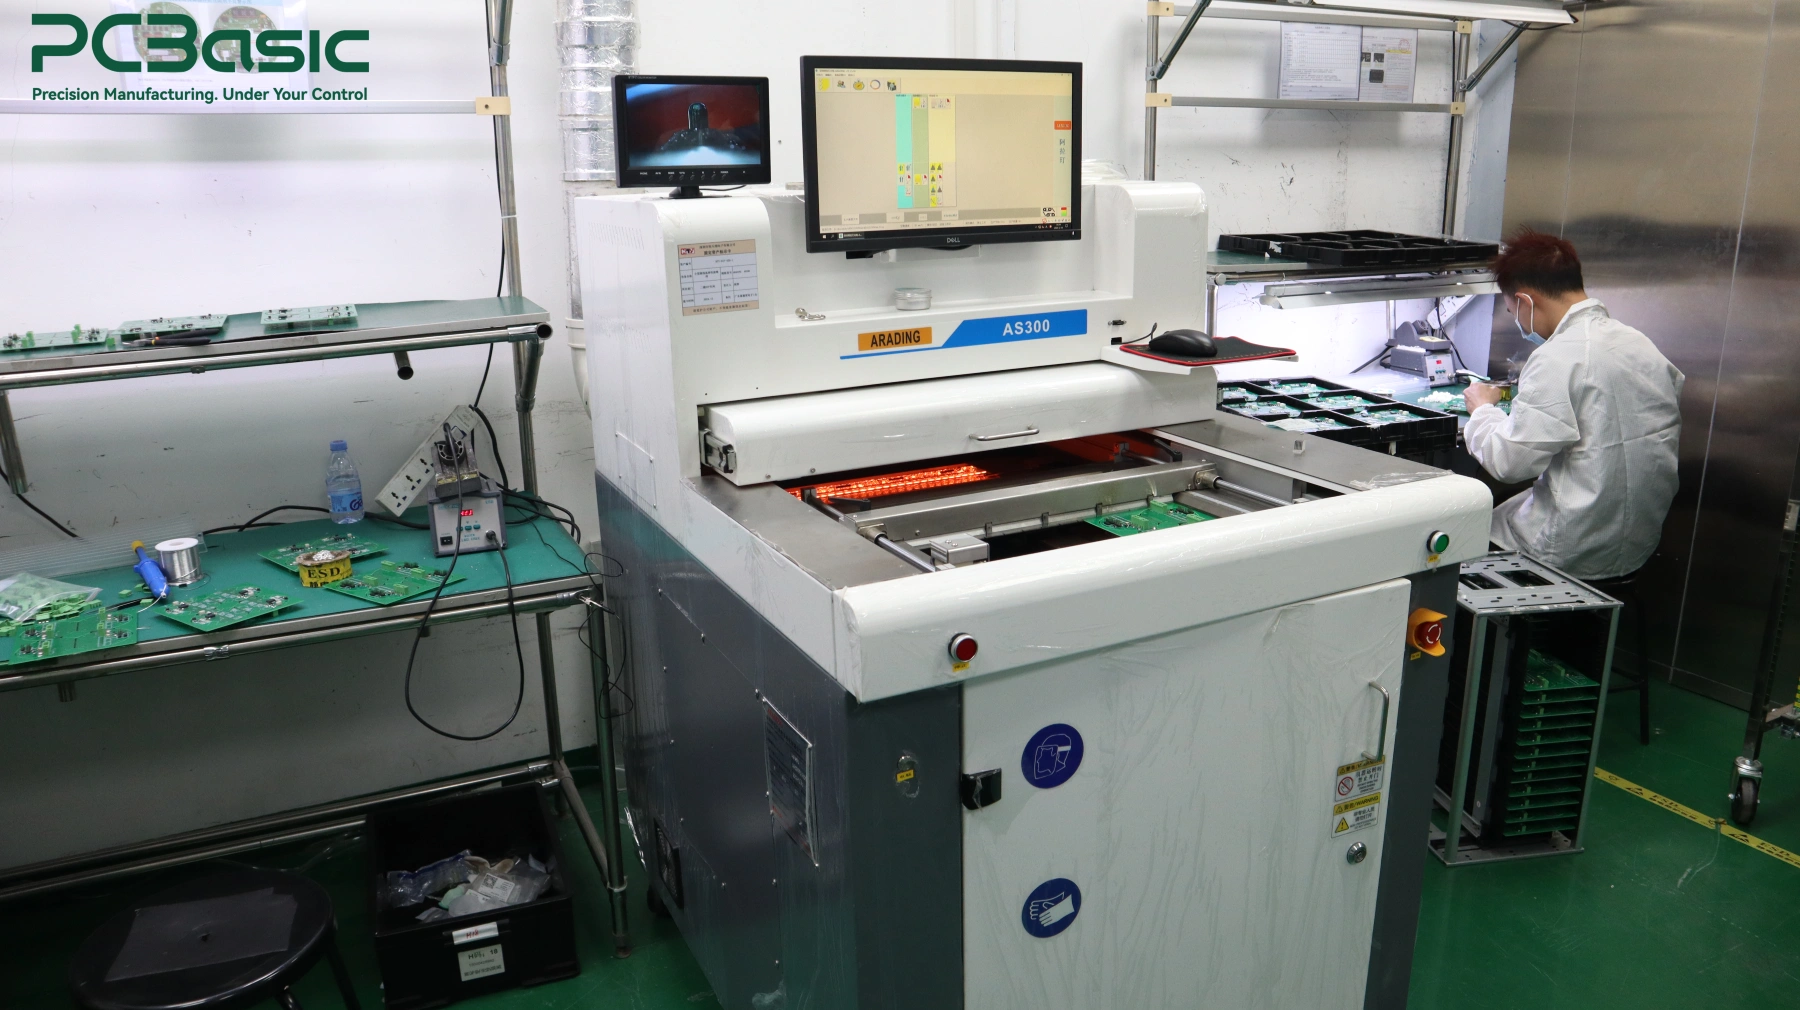
Nach dem Bestücken einer Servoantriebs-Leiterplatte mag diese bei der ersten Sichtprüfung in Ordnung erscheinen. Dies garantiert jedoch nicht die einwandfreie Funktion im eingeschalteten Zustand. Viele Probleme werden erst sichtbar, wenn die Stromversorgung angeschlossen und der Motor montiert ist. Daher empfiehlt es sich, die Prüfung und den Test schrittweise durchzuführen. SPI-, AOI- und Röntgenprüfung dienen primär der Überprüfung der korrekten Montage und Verlötung, während elektrische und Funktionstests bestätigen, ob die Platine im eingeschalteten Zustand ordnungsgemäß funktioniert.
Diese Inspektionsmethoden jeweils Betrachten Sie verschiedene Dinge:
|
Methodik |
Was es überprüfen kann |
Was es selbst nicht beweisen kann |
|
SPI |
Lötpastenvolumen, -höhe, -fläche und -versatz |
Endgültige Verbindungsqualität oder elektrische Funktion |
|
AOI |
Fehlende Teile, falsche Polarität, verschobene Bestückung, sichtbare Lötfehler |
Versteckte Verbindungen oder tatsächliches Schaltungsverhalten |
|
Röntgenstrahl |
Verborgene Fugen, Brücken, Abdeckung der Wärmeleitpads, offensichtliche Hohlräume |
Funktioniert der Schaltkreis unter Spannung korrekt? |
Beispielsweise kann AOI bestätigen, ob Bauteile fehlen, vertauscht oder verschoben sind, aber es kann nicht die Genauigkeit der Strommessung belegen. Röntgenaufnahmen zeigen den Zustand der Lötstellen in QFN-, BGA- oder Leistungsgehäusen, können aber nicht beweisen, dass die Leistungsstufe unter Last einwandfrei funktioniert. Daher eignen sich diese Prüfmethoden eher zur Überprüfung verschiedener Fertigungsfehler, als dass sie eine Allzwecklösung bieten.
Nach Abschluss der Sicht- und Lötstellenprüfung wird in der Regel nicht sofort die volle Leistung zugeschaltet. Es ist ratsamer, zunächst eine grundlegende elektrische Prüfung durchzuführen. Je nach Leiterplattendesign und Produktionsvolumen können Verfahren wie Durchgangsprüfung, ICT-Prüfung oder Flying-Probe-Prüfung eingesetzt werden, um Kurzschlüsse, Unterbrechungen und ausgewählte Schaltungsfehler zu identifizieren.
Anschließend erfolgt ein kontrollierter Einschaltvorgang. Üblicherweise werden dabei folgende Prüfungen durchgeführt:
• Stromschienen und Betriebsstrom
• Firmware-Programmierung
• Kommunikationsschnittstellen
• Eingänge für Encoder oder Resolver
• Strom- und Spannungsmesssignale
• Gate-Ansteuerung, PWM und Schutzfunktionen
In der FCT-Phase (Functional Testing) geht es nicht mehr nur darum, ob die Schaltung angeschlossen ist oder nicht, sondern darum, ob die Servomotor-Controller- oder Servomotor-Treiberplatine die spezifizierten Funktionen ausführen kann. Bei der Bestückung von Servoantriebs-Leiterplatten ist ein stufenweises Einschalten besonders wichtig. Denn wenn in der Leistungsstufe selbst versteckte Probleme vorliegen und die volle Betriebsspannung direkt anliegt, kann dies die Leiterplatte und sogar die Testvorrichtungen beschädigen.
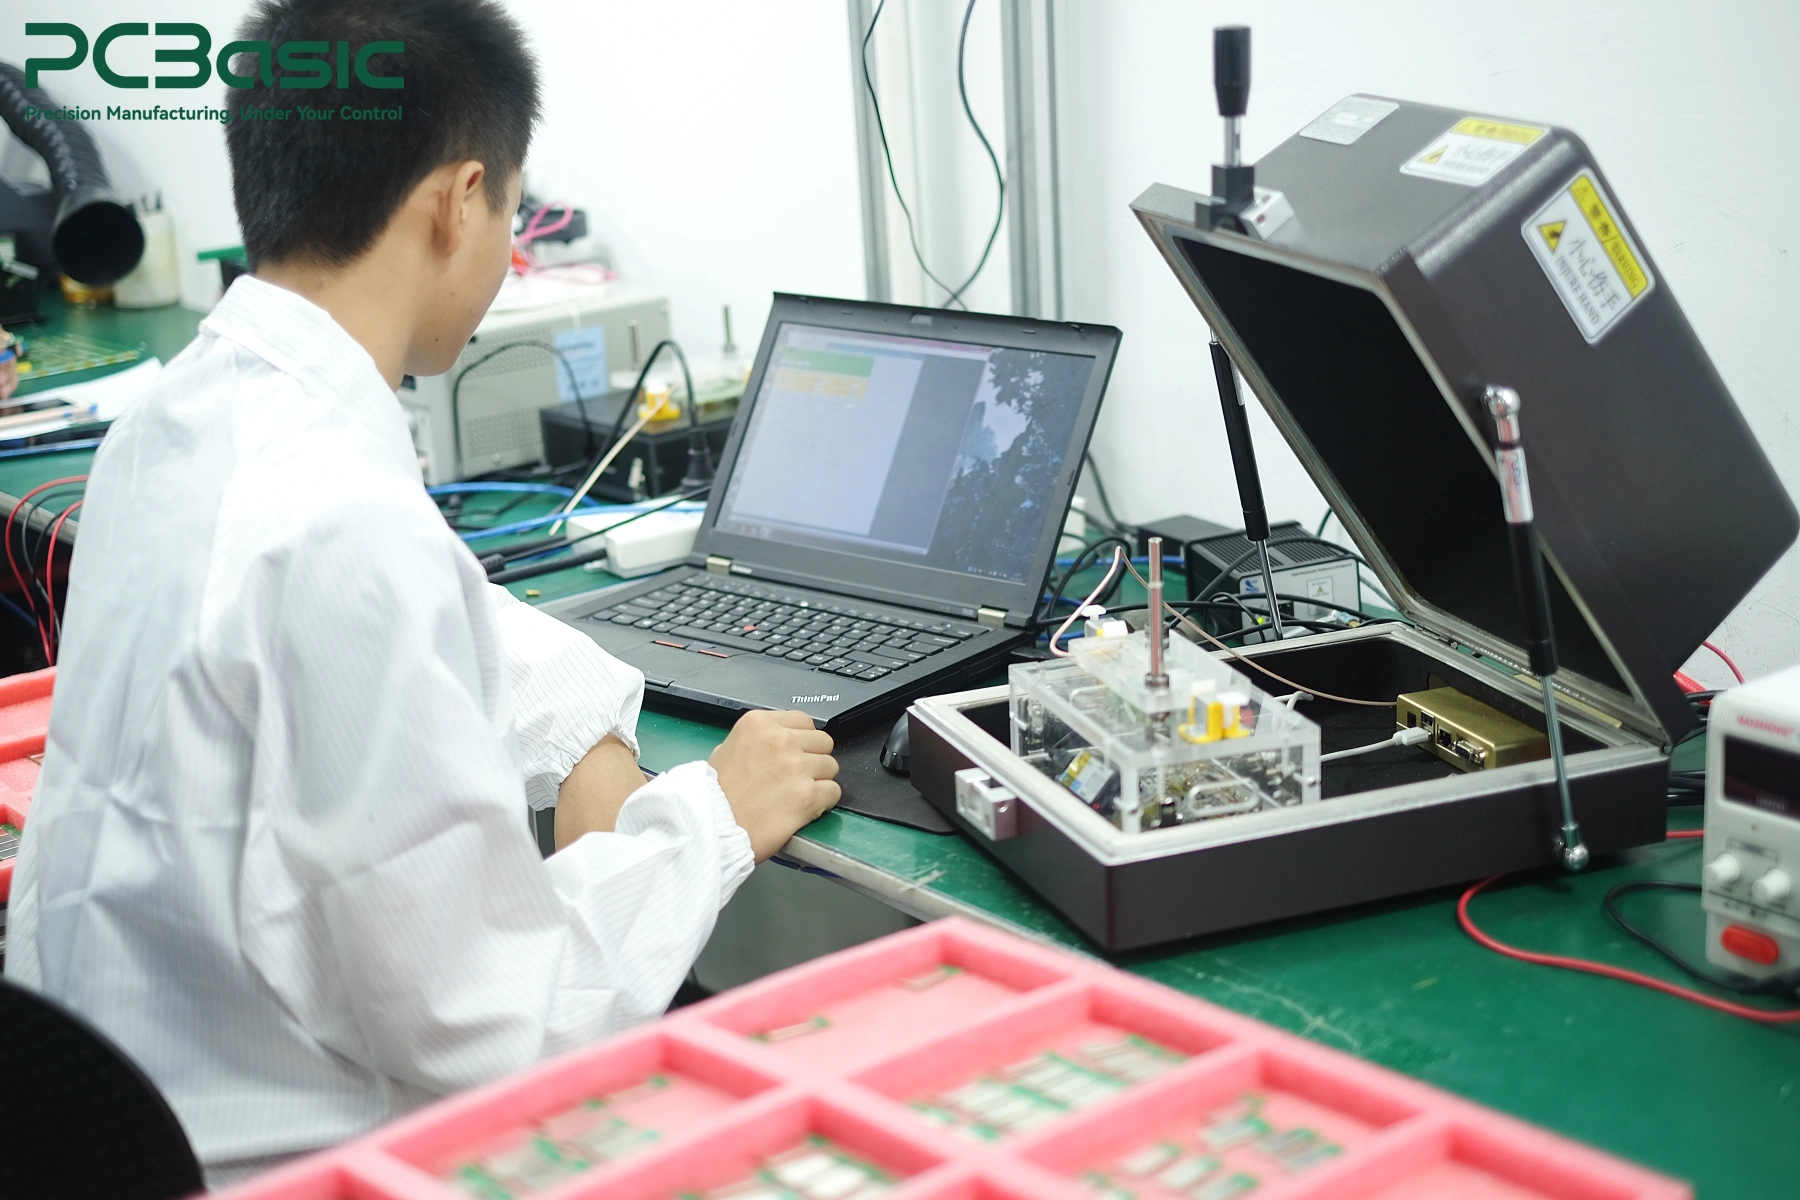
Es gibt weiterhin einige Probleme, die sich im Niedrigleistungstest nicht erkennen lassen. Was passiert dann? Nun muss die Leistung unter realer oder simulierter Last überprüft werden. Gemäß den Produktanforderungen können Lasttests helfen, Probleme wie instabile Stromregelung, anormale Rückkopplung, Kommunikationsfehler oder fehlerhafte Schutzfunktionen zu identifizieren.
Die thermische Überprüfung erfolgt analog. Eine ungewöhnlich hohe Temperatur eines Leistungsbauteils kann zwar auf Probleme mit den Lötstellen oder der Wärmeableitung hinweisen, muss aber nicht zwangsläufig ein Montagefehler sein. Leiterplattendesign, Firmware, Kühlbedingungen, Motorzustand und sogar die tatsächliche Last können den Temperaturanstieg beeinflussen.
Daher lassen sich Belastungs- und Wärmeprüfungen nicht direkt nach einem festen Standard anwenden. Die spezifischen Prüfbedingungen und der Messbereich müssen anhand des jeweiligen Projekts zur Montage von Leiterplatten für die Bewegungssteuerung und der Kundenanforderungen festgelegt werden.
Der Prototyp funktioniert, was ein guter Anfang ist. Das bedeutet aber nicht, dass die Serienproduktion ebenfalls dauerhaft stabil laufen kann. Bevor wir mit der Serienproduktion beginnen, müssen wir sicherstellen, dass die Konstruktionsdaten, die Stückliste, die Firmware, die Testmethoden und die Produktionsparameter zuverlässig umgesetzt werden können, anstatt uns darauf zu verlassen, dass es nur gelegentlich klappt.
Bei der frühen Montage von Servotreiber-Leiterplatten müssen nicht nur die elektrischen Funktionen geprüft werden, sondern es muss auch sichergestellt werden, dass diese Platine reibungslos montiert, verlötet, programmiert, getestet und geprüft werden kann.
Probleme im Zusammenhang mit Bauteilausrichtung, Lötqualität, Steckverbinderkompatibilität, Testpunkten, Wärmeleistung und Vorrichtungsanforderungen sollten bereits in der Prototypen- oder Erstmusterphase so weit wie möglich geklärt werden. Nach der Problemidentifizierung sollten die entsprechenden Angaben in der Leiterplatte, der Stückliste, der Firmware oder den Testspezifikationen aktualisiert werden, anstatt sie später durch Nacharbeit zu beheben.
Sofern die Bedingungen es zulassen, empfiehlt es sich, einen weiteren Pilotbau unter möglichst ähnlichen Bedingungen wie für die Serienproduktion durchzuführen. Verwenden Sie die geplanten Materialien, Schablonen, Reflow-Löteinstellungen, Programmiermethode und den Testplan, um den Prozess einmalig durchzulaufen. Dadurch lassen sich die tatsächlichen Risiken der Serienproduktion leichter im Vorfeld erkennen.
Nach Beginn der Produktion wird die entscheidende Frage sein, ob jede Charge identisch gefertigt werden kann. Leiterplatten- und Stücklistenversionen, Ersatzmaterialien, Firmware, Prüfergebnisse, Reparaturprotokolle und Funktionstestdaten müssen lückenlos kontrollierbar und nachvollziehbar sein.
Auf diese Weise kann man, falls in Zukunft Probleme auftreten, bestimmte Materialchargen, Prozessänderungen, Firmware-Versionen oder Testprotokolle überprüfen, anstatt sich allein auf Erfahrungswerte zu verlassen, um die Ursachen zu erraten.
Bei der Bestückung von Leiterplatten für Servoantriebe, Motorsteuerungen und industrielle Automatisierungsanlagen geht es bei der Massenproduktion nicht einfach darum, mehrere Prototypen mehr herzustellen, sondern jeden Schlüsselprozess in ein wiederholbares und nachvollziehbares Verfahren umzuwandeln.
In PCBasic lassen sich Prototyping und Serienproduktion durch Erstmusterprüfung, ein MES-basiertes Rückverfolgbarkeitssystem, SPI, AOI, Röntgenprüfung und Funktionstests miteinander verbinden. Dadurch wird sichergestellt, dass beim Übergang des Servoantriebs-Leiterplattenprojekts von der frühen Pilotproduktion zur Serienfertigung Materialversion, Prozessaufzeichnungen, Prüfergebnisse und Testdaten stets miteinander verknüpft und rückverfolgbar bleiben.
Eine zuverlässige Bestückung von Servotreiber-Leiterplatten lässt sich nicht durch einen einzelnen Prozess oder eine spezifische Prüfmethode erreichen. Die eigentliche Herausforderung besteht darin, Leistungshalbleiter, Steuerschaltungen, Rückkopplungsschnittstellen, gemischte SMT- und THT-Bestückung sowie Testanforderungen in einem kontrollierten Fertigungsprozess zu integrieren.
Selbst eine Leiterplatte, die nach der Montage äußerlich unauffällig erscheint, kann im Betrieb unter Last oder mit eingeschalteter Stromversorgung Probleme aufweisen. Daher sind Inspektion, elektrische Prüfung, Funktionsprüfung und Rückverfolgbarkeit genauso wichtig wie die Platzierung und das Löten selbst. Bei der Bestückung von Servoantriebs-Leiterplatten besteht das Ziel nicht nur darin, einen funktionierenden Prototyp herzustellen, sondern diesen Prototyp in einen Produktionsprozess zu überführen, der sich über verschiedene Chargen hinweg konsistent und stabil wiederholen lässt.
Für PCBasic besteht das Ziel nicht nur darin, eine Servotreiberplatine herzustellen, die „diesmal funktioniert“, sondern darin, das Projekt beim Übergang vom Prototypenstadium zur Massenproduktion zu unterstützen und während des gesamten Prozesses stabile und wiederholbare Montage- und Testergebnisse zu gewährleisten.
Frage 1: Was ist eine Servotreiber-Leiterplatte?
Eine Servotreiberplatine wandelt Bewegungssteuerungsbefehle in geregelte Leistung für einen Servomotor um und verarbeitet dabei Rückkopplungssignale wie Position, Geschwindigkeit oder Stromstärke. Einige Ausführungen kombinieren alle Funktionen auf einer einzigen Leiterplatte, während andere separate Baugruppen für die Servotreibersteuerung und die Servotreiberleistung verwenden.
Frage 2: Wie wird eine Servoantriebs-Leiterplattenbaugruppe getestet?
Eine Servoantriebs-Leiterplattenbaugruppe kann SPI, AOI, Röntgen-, ICT- oder Flying-Probe-Verfahren, elektrische Prüfungen, Firmware-Programmierung und FCT nutzen. Je nach Projekt können auch Last-, Rückkopplungs-, Kommunikations- und thermische Tests erforderlich sein.
Frage 3: Was sollte vor der Massenproduktion einer Servotreiber-Leiterplatte überprüft werden?
Vor der Serienproduktion müssen die Leiterplatten- und Stücklistenrevisionen, die Firmware, die Bestückungsdateien, die Testanforderungen, die freigegebenen Bauteile und der Rückverfolgbarkeitsplan bestätigt werden. Diese Punkte müssen vom Prototyp bis zur Serienproduktion kontrolliert werden.
Montageanfrage
Angebot anfordern
Telefonkontakt
+86-755-27218592
Darüber hinaus haben wir eine Hilfezentrum. Wir empfehlen, diese Seite zu prüfen, bevor Sie Kontakt aufnehmen, da Ihre Frage und die Antwort dort möglicherweise bereits klar erläutert werden.
Wechat-Unterstützung
Darüber hinaus haben wir eine Hilfezentrum. Wir empfehlen, diese Seite zu prüfen, bevor Sie Kontakt aufnehmen, da Ihre Frage und die Antwort dort möglicherweise bereits klar erläutert werden.
WhatsApp-Unterstützung
Darüber hinaus haben wir eine Hilfezentrum. Wir empfehlen, diese Seite zu prüfen, bevor Sie Kontakt aufnehmen, da Ihre Frage und die Antwort dort möglicherweise bereits klar erläutert werden.