Inhaltsverzeichnis
1. Was unterscheidet die robotergestützte Leiterplattenbestückung von der Standard-Leiterplattenbestückung?
2. Welche Leiterplattenmerkmale sind bei einem Roboter am wichtigsten?
3. Welche Herausforderungen verursachen Probleme bei der Leiterplattenbestückung in der Robotik?
4. Wie setzen Fertigung und Prüfung von Leiterplattenbestückungen die Anforderungen in ein zuverlässiges Produkt um?
5. Fazit
6. Häufig gestellte Fragen
Eine Roboterplatine mag bei Einzelplatinentests keine Probleme aufweisen, doch nach der Installation treten Signalprobleme auf. Woran liegt das? Nicht an der Platine selbst, sondern an ihrem Betriebszustand. Erstens können Gelenkbewegungen flexible Verbindungen und Steckverbinder dauerhaft belasten, die Motorlasten erhöhen Stromstärke und Wärmeentwicklung auf der Treiberplatine, und schließlich lassen sich Lötstellen in BGA-Gehäusen durch eine herkömmliche Sichtprüfung nicht vollständig überprüfen.
Für die robotergestützte Leiterplattenbestückung reicht es daher in der Regel nicht aus, lediglich die korrekte Montage der Bauteile und die Qualität der Lötstellen zu prüfen. Lieferanten müssen außerdem wissen: wo jede Platine platziert werden soll, welche Module angeschlossen sind, welche Belastung sie aushält und welche Anforderungen an Betrieb und Prüfung der Produkte gestellt werden. Selbst nach bestandener Produktionsprüfung können bei der Fehlersuche in der Gesamtmaschine Probleme auftreten, wenn Stücklistenversionen, Schnittstellen, Firmware und Teststandards nicht im Vorfeld geprüft wurden.
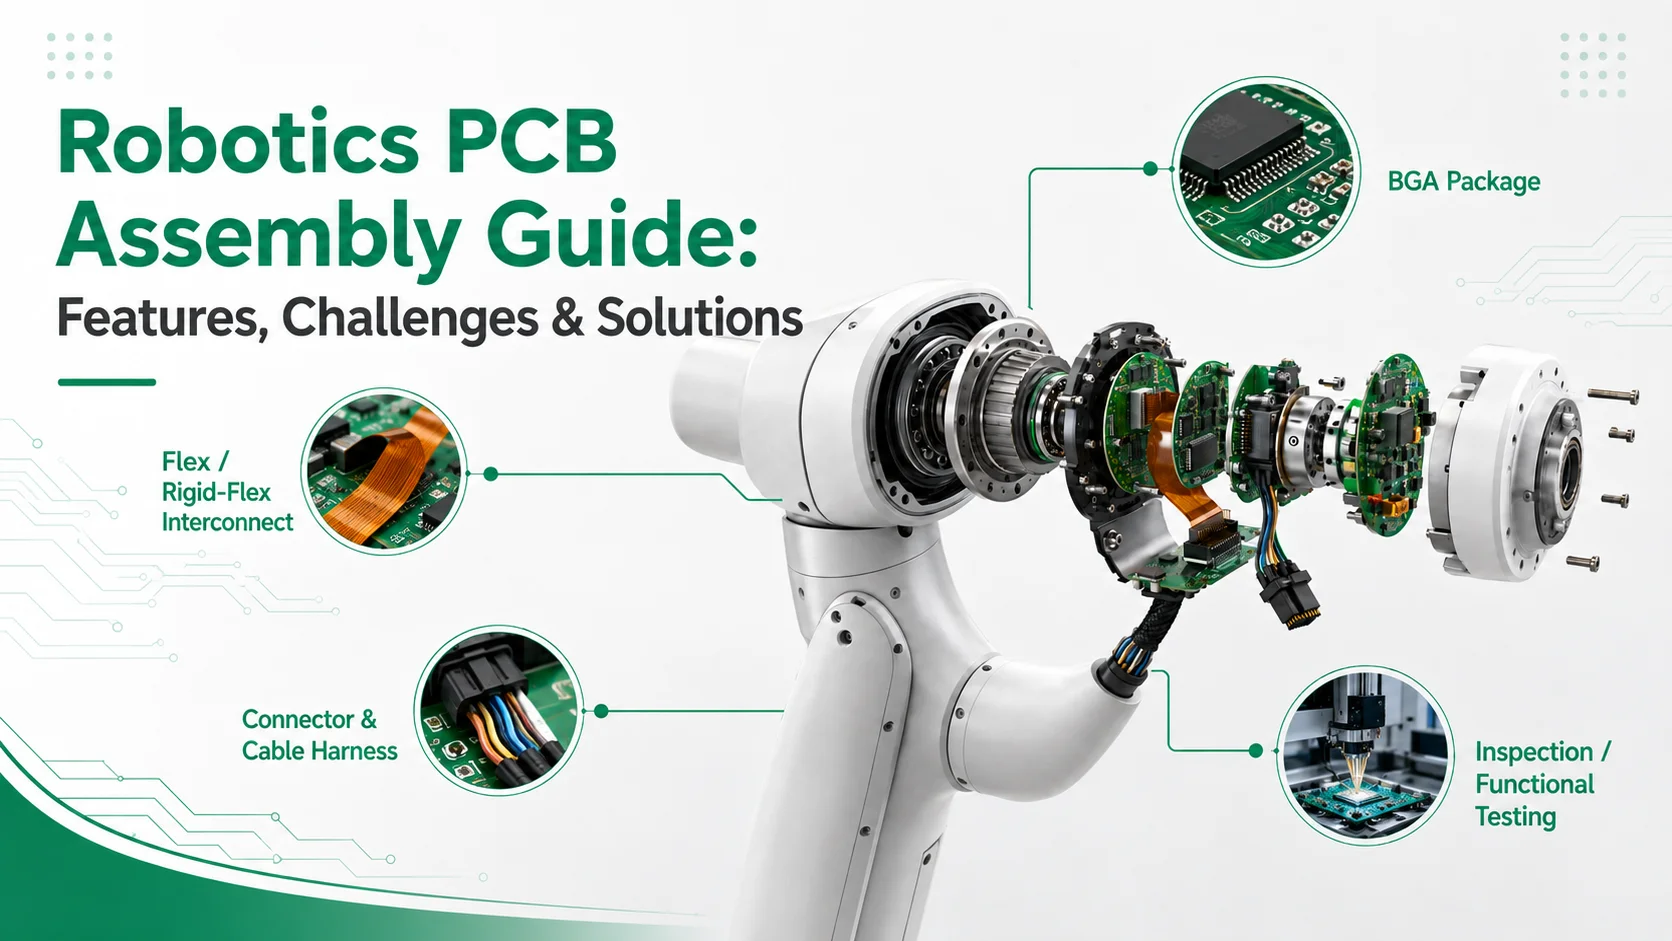
In PCBasics Robotergestützte LeiterplattenbestückungVerschiedene Leiterplatten durchlaufen Montage-, Prüf- und Testverfahren, die ihrem jeweiligen Verwendungszweck entsprechen. Dieser Artikel erläutert die Produktionsrisiken gängiger Leiterplatten wie flexibler Verbindungen, BGA-Gehäuse, Treiber- und Leistungsplatinen, Sensorplatinen und anderer Standardplatinen sowie die Informationen, die Kunden vor Angebotserstellung und Produktionsbeginn prüfen sollten.
Was unterscheidet die robotergestützte Leiterplattenbestückung von der Standard-Leiterplattenbestückung?
Platzierungsqualität, Löten und grundlegende elektrische Prüfungen Sie sind zwar weiterhin notwendig, können aber die tatsächliche Arbeitsumgebung des Roboters nicht vollständig abbilden. Eine Gelenkplatine wird durch Bewegung und Seilzugkräfte beeinflusst, eine Stromversorgungsplatine durch Laständerungen, und die Steuerung muss Daten mit anderen Modulen austauschen. Wenn wir die Fertigungsbewertung auf die Platinenbestückung, das Löten und grundlegende elektrische Prüfungen beschränken, vernachlässigen wir möglicherweise die tatsächlichen Betriebsbedingungen.
Vor der Angebotserstellung kann ein Leiterplatten-Rollenblatt sehr hilfreich sein. Es erfasst die Einbauposition jeder Leiterplatte, die angeschlossenen Module, den statischen oder beweglichen Zustand, die elektrische Last, die Schnittstelle, die Prüfanforderungen und die Grenzwerte für Gut/Schlecht. Mithilfe dieses Blattes können wir die Betriebsbedingungen in spezifische Fertigungs-, Prüf- und Abnahmekriterien umrechnen.
A Roboterplattform Cein Kombin Mehrere Gremien Funktionen
Die verschiedenen Platinen eines Roboters sind unterschiedlichen Risiken ausgesetzt, daher folgen sie nicht alle dem gleichen Fertigungs- und Prüfplan. Die folgende Tabelle zeigt die wichtigsten Unterschiede.
|
Board Typ oder Rolle
|
Haupt oBetriebsrisiko
|
Schlüssel mFertigungs- und Verifizierungsfokus
|
|
Vision und Steuerung
|
Kompaktes Paket versteckt BGA Gelenke und Hochgeschwindigkeitsschnittstellen
|
Druck- und Reflow-Steuerung, Röntgenprüfung bei Bedarf, Schnittstellentests
|
|
Gelenkantrieb und Aktor
|
Strom-, Wärme-, Vibrations- und Steckverbinderbelastung
|
Steckverbinderbefestigung, thermische Überprüfung und definierte Lastprüfung
|
|
Sensor
|
Signalempfindlichkeit, Platzierungstoleranz, Kalibrierung Anforderung
|
Platzierungskontrolle, Sauberkeit, wo vorgeschrieben und Signalüberprüfung
|
|
BMS und Stromversorgung
|
High-Caktuelle Pfade, Polarität und Schutzschnittstellen
|
Polaritätsprüfung, Lötstellenprüfung und Überprüfung der Wärme-/Lastbeständigkeit
|
|
Flex oder Starrflex
|
Biegung, ungestützte Übergänge und Belastung der Verbindungsstücke
|
Biegekontrolle, Übergangsunterstützung, Zugentlastung und kontrolliertes Handling
|
Vor der Angebotserstellung sollte der Käufer die Verpackung bereitstellen. KarteSchnittstellen- und Firmware-Anforderungen, aktuelle oder Last profileToleranzen gegenüber wichtigen Sensoren, Batterie- und Schutzgrenzen, Anforderungen an die flexible Leiterplattenführung und -biegung sowie klare Qualifikationskriterien, die auf der Projektsituation basieren.
Bewegung verändert das Risiko auf Vorstandsebene
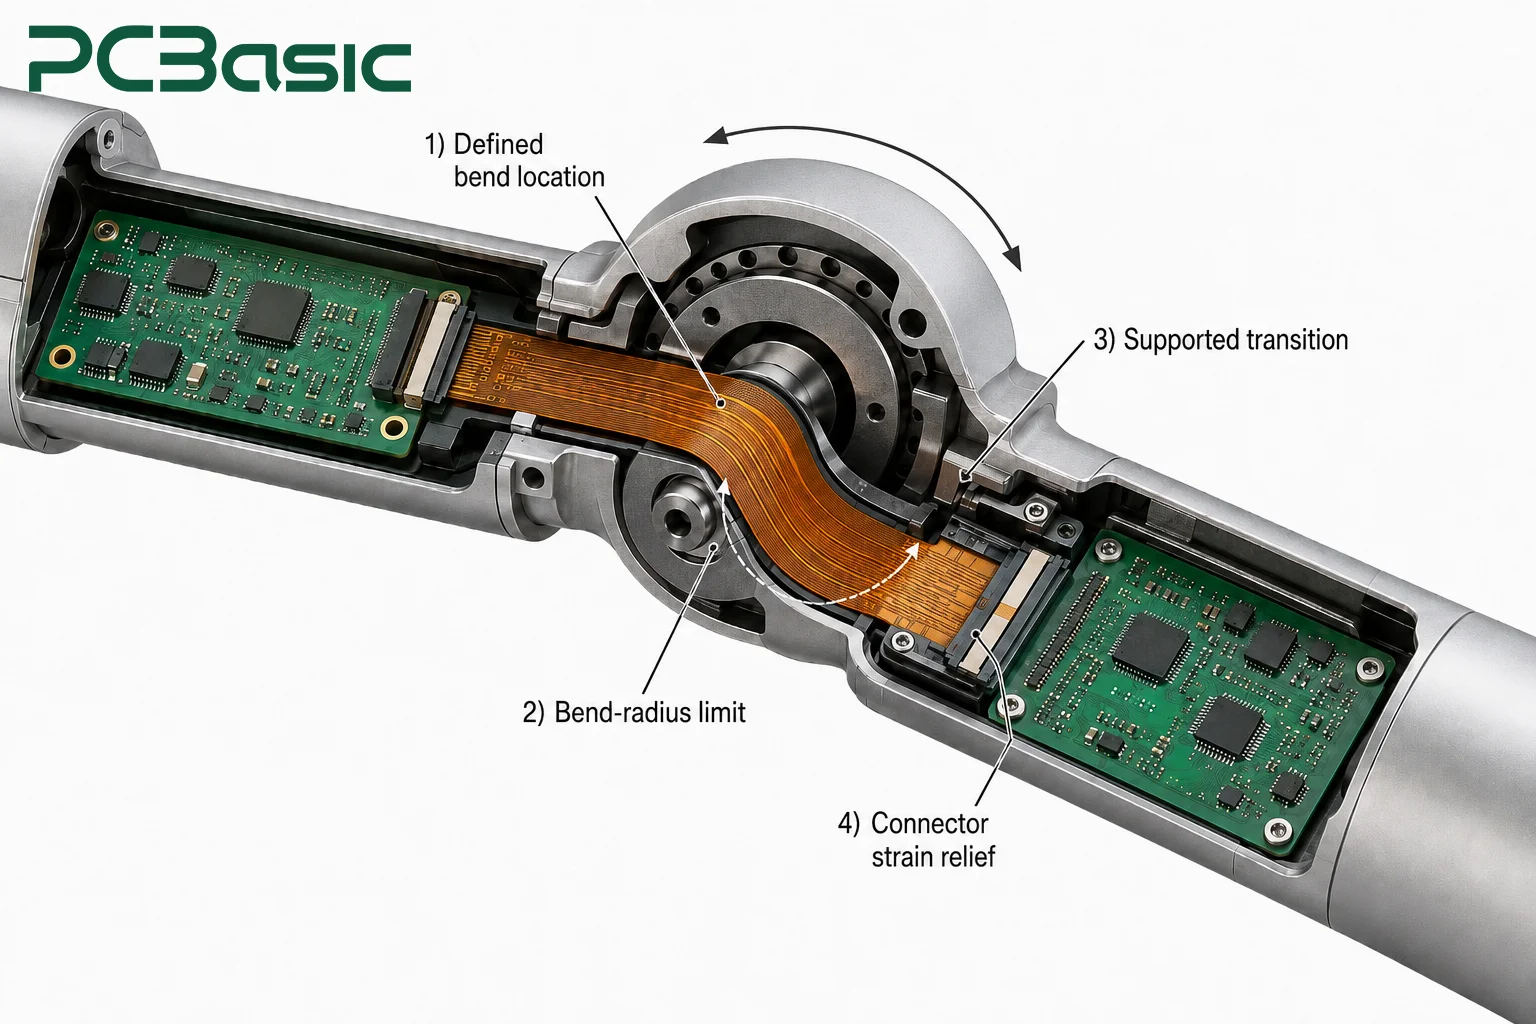
Bei Leiterplatten in der Nähe des Robotergelenks müssen die Biegeposition und die Biegeradiusgrenzen des flexiblen Bereichs genau definiert sowie die Übergangszone und die Steckverbinder gestützt und entlastet werden. Stationäre Controller haben diese Anforderungen nicht. Selbst wenn die Leiterplatte den statischen Prüfstandtest besteht, können wiederholte Bewegungen schwache Steckverbinder oder unzureichend gestützte Übergänge im flexiblen Bereich aufdecken. Daher sollten Käufer vor Festlegung des Fertigungsplans die installierte Leiterbahnführung, den Bewegungsbereich, die Steckverbinderausrichtung und die Zugentlastung angeben.
Gemischte Technologien erfordern eine koordinierte Planung
Ein Roboter besteht häufig aus mehreren Montagekomponenten, darunter SMT-Bauteile, BGA-Gehäuse, Durchsteckverbinder, flexible oder starr-flexible Verbindungsleitungen sowie der anschließende Kabelbaum und das Gehäuse. Diese Komponenten müssen mithilfe desselben Revisions- und Testplans miteinander verbunden werden.
Nehmen wir Durchsteckverbinder als Beispiel: Beim Einstecken geht es lediglich darum, die Bauteile in die Löcher zu platzieren. Die Wahl des Lötverfahrens (Wellen-, Selektiv- oder manuelles Löten) hängt dann vom Gerätetyp, dem Leiterplattenlayout und den thermischen Beschränkungen ab. Um inkonsistente Informationen in den einzelnen Produktionsschritten zu vermeiden, sollten wir außerdem die Leiterplattenversion, die Anforderungen des Fertigungsprozesses, die Prüfpunkte, das Lötverfahren und das Prüfergebnis stets in den Produktionsunterlagen dokumentieren.
Welche Leiterplattenmerkmale sind bei einem Roboter am wichtigsten?
Bei der Wahl der Leiterplattenstruktur und der Gehäuseform müssen wir zunächst berücksichtigen, wo diese Platine eingesetzt wird, welchen mechanischen Belastungen sie standhalten muss und wie sie in Zukunft geprüft und getestet werden muss.
Flexible und starr-flexible Verbindungen um bewegliche Gelenke
Wenn sich Schaltungen in der Nähe der Gelenke eines Roboters mit der Struktur bewegen müssen, sind herkömmliche starre Leiterplatten oft nicht flexibel genug. In solchen Fällen können flexible oder starr-flexible Leiterplatten zur Verbindung verschiedener Module verwendet werden. Bereits in der Entwurfsphase ist es wichtig, die Stellen der erforderlichen Biegung und den Biegeradius festzulegen sowie in den Übergangsbereichen zwischen starrer und flexibler Leiterplatte und in der Nähe von Steckverbindern für ausreichende Unterstützung und Spannungsentlastung zu sorgen, um Beschädigungen der Schaltungen oder Verbindungspunkte durch wiederholte Bewegungen zu vermeiden.
In Zeichnungen und Prüfdokumentationen müssen wir auch die tatsächliche Leiterbahnführung, die Art der Biegung (statisch oder dynamisch), den Bewegungsbereich und die Testanforderungen angeben. Nach Abschluss der Bewegungstests überprüfen Sie, ob die elektrische Durchgängigkeit, die Kommunikation und die Lastbedingungen normal sind. Diese realen Einstellungen werden auch von PCBasic verwendet, um die Eignung der Leiterplatte zu überprüfen. flexible Leiterplattenbestückung und Testpläne.
BGA-Gehäuse auf Bildverarbeitungs- und Controllerplatinen
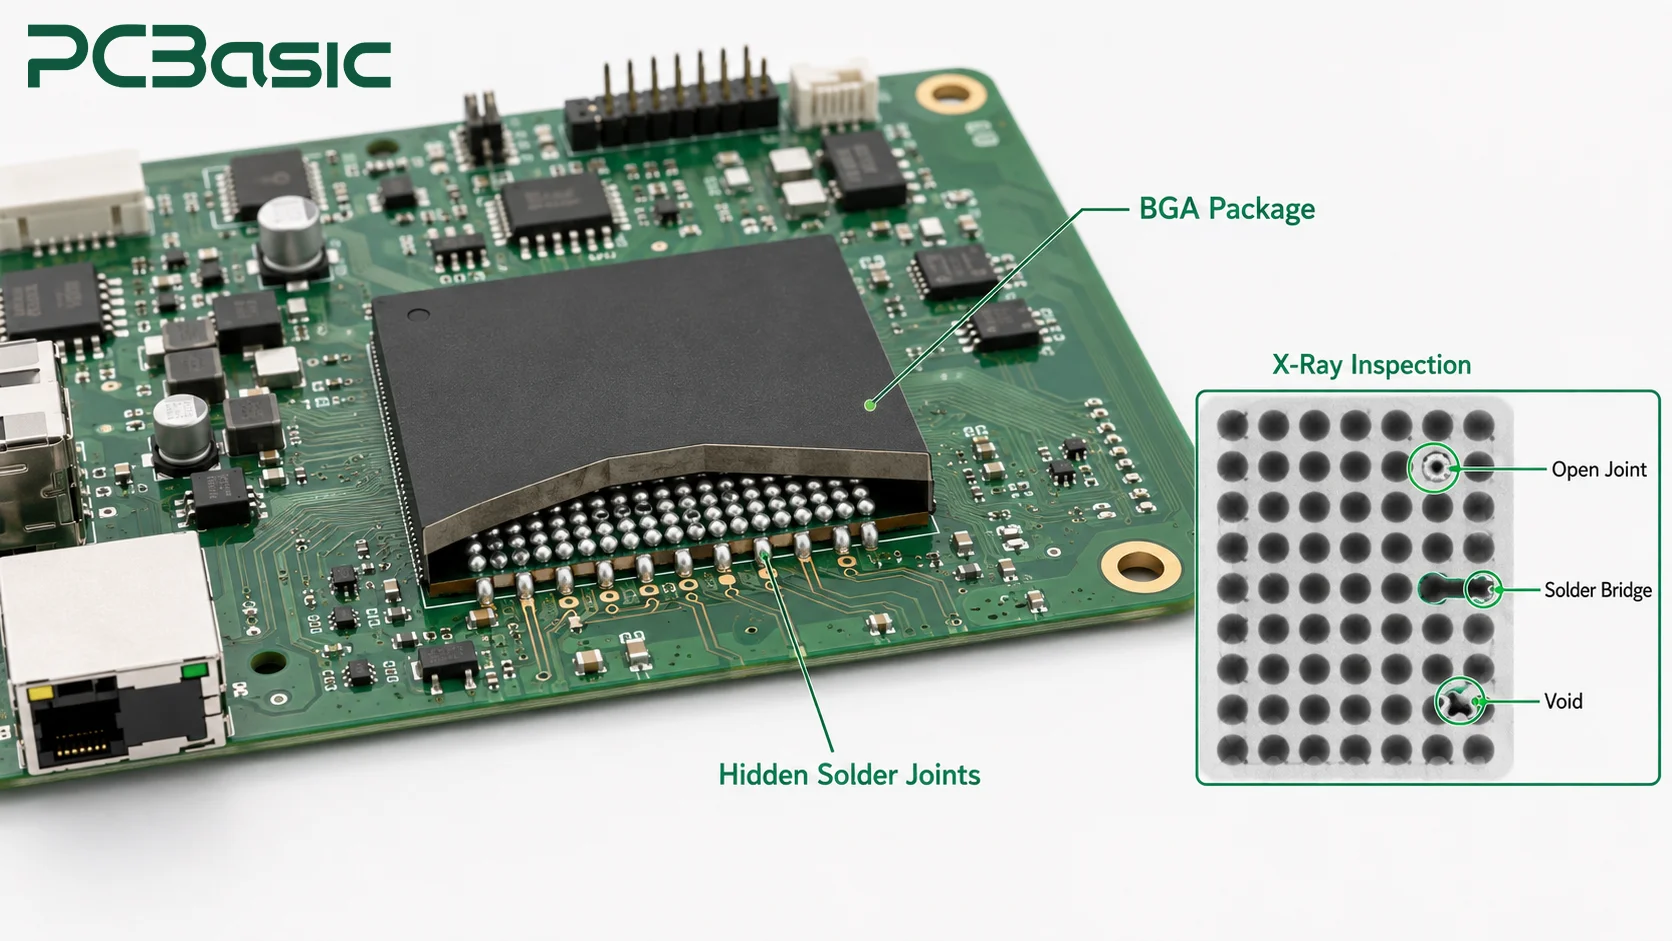
Visuelle und Steuerplatinen können BGA-Gehäuse verwenden, um mehr Verbindungen auf begrenztem Raum unterzubringen. Da sich die Lötstellen an der Unterseite des Gehäuses befinden, lässt sich die Lötqualität durch routinemäßige Sichtprüfung nicht vollständig überprüfen. Daher ist eine zuverlässige BGA-Montagekapazität erfordert eine präzise Kontrolle des Lötpastendrucks, der Platzierungsgenauigkeit und der Reflow-Lötkurven; eine Röntgeninspektion sollte auf der Grundlage der Verpackungsrisiken durchgeführt werden.
Sie müssen außerdem vor Produktionsbeginn prüfen, ob es sich bei den Komponenten um untenliegende Gehäuse handelt, und Akzeptanzkriterien sowie Anforderungen an die Röntgenabdeckung festlegen. Für Standorte mit höherem Risiko oder schwerwiegenderen Ausfallfolgen werden wir strengere Prüfprotokolle implementieren.
Stromversorgungs-, Sensor- und Kommunikationsplatinen
Diese Platinen stoßen in der Produktion nicht auf dieselben Probleme. Leistungsplatinen müssen Strom leiten und Wärme ableiten. Polarität und Schutzfunktionen sind ebenfalls wichtig, insbesondere bei Batteriemanagementsystemen. Sensorplatinen erfordern unter Umständen eine präzise Platzierung oder Kalibrierung. Bei Kommunikationsplatinen ist die Hauptfrage, ob die Schnittstelle funktioniert und Daten korrekt übertragen werden können.
Senden Sie vor Produktionsbeginn die aktuelle Stückliste und die Testanforderungen. Für eine Leistungsplatine benötigen wir genaue Angaben zu Spannung, Stromstärke und Lastbedingungen. Markieren Sie bei Sensorplatinen alle wichtigen Positionen und Toleranzen. Kommunikationsplatinen benötigen üblicherweise eine Pinbelegung, das Protokoll, die Firmware und klare Akzeptanzgrenzen. Diese Informationen ermöglichen es dem Werk, die richtigen Prüfungen und Funktionstests zu planen.
Welche Herausforderungen verursachen Probleme bei der Leiterplattenbestückung in der Robotik?
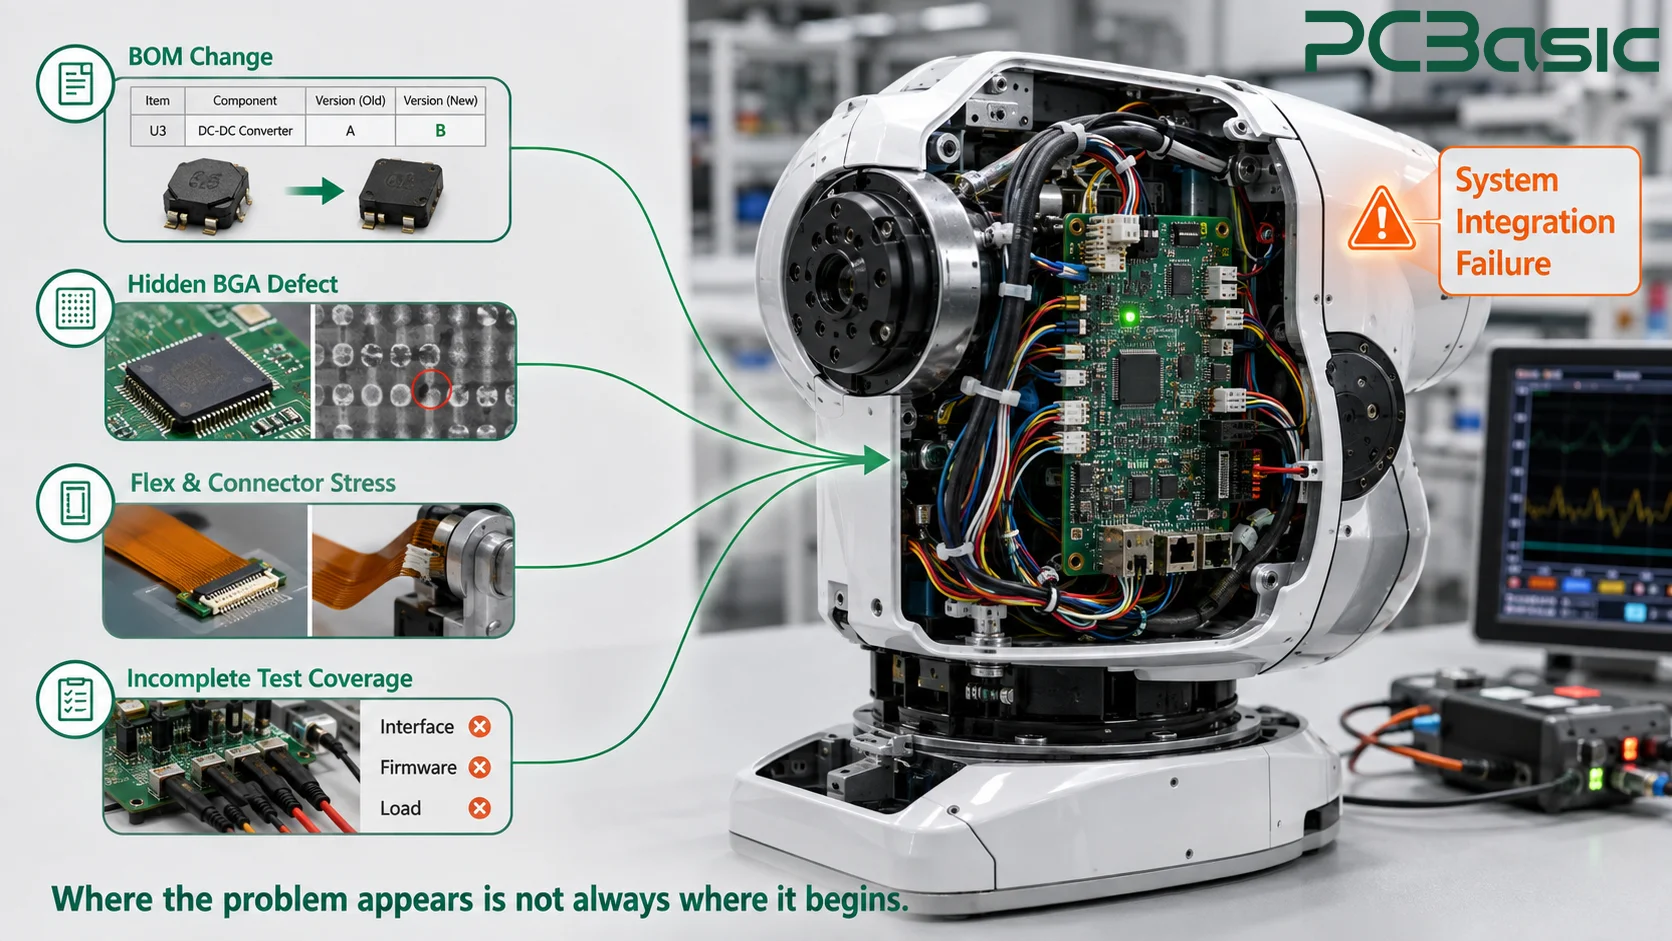
Viele Probleme mit Leiterplatten von Robotern treten nicht unmittelbar nach der Produktion auf, sondern erst bei der Endmontage, der Fehlersuche an den Verbindungsstellen oder im realen Betrieb der kompletten Maschine. Obwohl die Probleme erst am Ende auftreten, können die Ursachen viel früher liegen, beispielsweise fehlerhafte verdeckte Lötstellen an BGA-Bauteilen, zu hohe Krafteinwirkung auf die flexiblen Verbindungen während der Installation, fehlende Dokumentation von Ersatzmaterialien oder unzureichende Testabdeckung der tatsächlichen Schnittstelle und Belastung.
Daher können wir uns nicht nur darauf konzentrieren, ob der Abschlusstest erfolgreich ist; wir müssen auch die möglichen Stellen ausfindig machen, an denen Probleme im Zusammenhang mit Materialien, Montage, Prüfung und Testplanung auftreten könnten.
Versteckte Lötfehler unter BGA-Gehäusen
Die Lötstellen von BGA-Gehäusen befinden sich an der Unterseite, wodurch Probleme wie Unterbrechungen, Lötbrücken und Lufteinschlüsse oft von außen nicht sichtbar sind. Bei Gehäusen mit sichtbaren Lötstellen kann die Montage und der Schweißzustand mittels AOI (Automatische Inspektion) geprüft werden. Bei BGA- und QFN-Gehäusen mit Anschlüssen an der Unterseite ist die alleinige Verwendung von AOI jedoch nicht ausreichend. In der Regel ist zusätzlich eine Röntgenprüfung erforderlich. Welche Bauteile in welchem Umfang geprüft werden, hängt vom Gehäusetyp, der Verwendung auf der Leiterplatte und den Folgen eines Fehlers ab.
Bei der Festlegung des Prüfplans sollten zunächst alle Anschlussbauteile und Schlüsselpositionen am unteren Ende identifiziert und anschließend der Erfassungsbereich der Röntgenprüfung definiert werden. Die Prüfergebnisse sollten zudem bestimmten Leiterplatten, Bauteilnummern und Produktionschargen zugeordnet werden, um die Rückverfolgbarkeit im Problemfall zu gewährleisten.
Vibration, Biegung und Steckverbinderbelastung
Wiederholte Bewegungen können nach und nach Probleme aufdecken, die bei statischen Tests nicht erkennbar waren, wie z. B. lockere Steckverbinder, unzureichende Unterstützung im Übergangsbereich der flexiblen Leiterplatte oder zeitweilige Leitungsunterbrechungen während der Bewegung. Im Test werden die Leiterplatten, Kabel und flexiblen Verbindungen in ihrer tatsächlichen Einbauposition fixiert und anschließend innerhalb des vorgegebenen Bereichs wiederholt bewegt. Dabei ist kontinuierlich zu überwachen, ob Leitfähigkeit, Kommunikation und Last stabil sind. Nach dem Test ist zu prüfen, ob die Verriegelungen der Steckverbinder und die Entlastungspunkte locker oder beschädigt sind.
Komponentenbeschaffung und Revisionsänderungen
Nachdem das Roboterprojekt von der Prototypenphase in die Test- und Serienproduktion übergegangen ist, können die ursprünglich verwendeten Komponenten nicht mehr verfügbar sein, nicht mehr produziert werden oder müssen ersetzt werden. Sind die Ersatzmaterialien nicht geprüft, kann es zu Inkompatibilitäten bei der Verpackung oder den Pins, zu Störungen bei Steckverbindern oder Gehäusen, zu Veränderungen der elektrischen Eigenschaften, zu Auswirkungen auf die Firmware oder sogar zum Verlust der Aussagekraft der ursprünglichen Teststandards kommen.
Daher sollte das Projekt eine kontrollierte Stückliste und einen transparenten Genehmigungsprozess für Ersatzmaterialien verwenden und die Materialaufzeichnungen für jede Produktionscharge führen. Bei der Auswahl von Ersatzmaterialien müssen die Teilenummer des Herstellers, die wichtigsten elektrischen und mechanischen Parameter sowie die Firmware-Kompatibilität geprüft werden. Alle Änderungen müssen vor der Beschaffung oder Produktionsfreigabe genehmigt werden.
Testabdeckung, die am Rand der Platine endet
Durchgangsprüfungen und grundlegende elektrische Tests können zwar Probleme wie Unterbrechungen und Kurzschlüsse aufdecken, garantieren aber nicht die einwandfreie Funktion der Leiterplatte nach dem Einbau in einen Roboter. Die Steuerung muss mit den vorhandenen Schnittstellen und der Firmware kompatibel sein; die Treiberplatine muss unter den vorgegebenen Lasten funktionieren; und Sensoren sowie Schutzausgänge müssen die festgelegten Kriterien erfüllen.
Daher sind Funktionsprüfung der Leiterplatte Die Entwicklung muss auf die tatsächliche Anwendung der Platine abgestimmt sein. Sie müssen Testspezifikationen, kompatible Schnittstellen oder Testvorrichtungen, Firmware, Betriebsbereiche und Abnahmekriterien angeben. PCBasic konfiguriert die entsprechenden Schnittstellen-, Kommunikations- und Lasttests basierend auf diesen Vorgaben, anstatt ein einheitliches Testverfahren für alle Platinen anzuwenden.
Wie setzen Fertigung und Prüfung von Leiterplattenbestückungen die Anforderungen in ein zuverlässiges Produkt um?
Die Endkontrolle kann lediglich bestätigen, ob das Endprodukt zum Zeitpunkt der Prüfung den Anforderungen entsprochen hat. Sie kann jedoch weder fehlende Angaben zu Materialänderungen ausgleichen noch zwangsläufig alle Abweichungen aufdecken, die durch vorherige Prozesse entstanden sind. Daher kann die Qualitätskontrolle nicht allein auf die Endkontrolle beschränkt werden. Zunächst müssen die Materialien und Ausführungen geprüft, der Montageprozess kontrolliert, Tests an den wahrscheinlichsten Fehlerstellen durchgeführt und abschließend die elektrische und funktionale Leistungsfähigkeit verifiziert werden.
Das MES-System von PCBasic verknüpft Leiterplatten oder Produktionschargen mit Materialchargen, Prozessschritten, Prüfergebnissen und Testdaten. So können Ingenieure bei Problemen mit der Systemintegration die Fehlerursachen anhand der Datensätze bis zu den spezifischen Materialien, Prozessen oder Testergebnissen zurückverfolgen, anstatt nur einen finalen, qualifizierten Datensatz einzusehen.
Von Stückliste und Materialbeschaffung bis hin zu SMT- und Durchsteckmontage
Sobald die Produktion beginnt, prüfen wir zunächst, ob die tatsächlich gelieferten Materialien den Stücklisten- und Versionsvorgaben entsprechen. Oberflächenmontierte Bauteile werden mittels SMT-Bestückung montiert, während Steckverbinder, Klemmen und Bauteile, die eine stärkere mechanische Befestigung erfordern, in der Regel durch Durchsteckmontage gefertigt werden.
Das Lötverfahren wird anhand des Bauteiltyps, des Leiterplattenlayouts, des Produktionsvolumens und der Anforderungen an die Hitzebeständigkeit ausgewählt. Gängige Verfahren sind Wellenlöten, Selektivlöten, Handlöten und Reflow-Löten mit Durchsteckmontage. Während des gesamten Prozesses sollten die Produktionsdokumente die Leiterplattenversion, die Stückliste, die Materialcharge, das Lötverfahren und die Prüfergebnisse dokumentieren, um Inkonsistenzen in den Informationen zwischen den verschiedenen Produktionsschritten zu vermeiden.
SPI, AOI, Röntgen- und Erstmusterprüfung
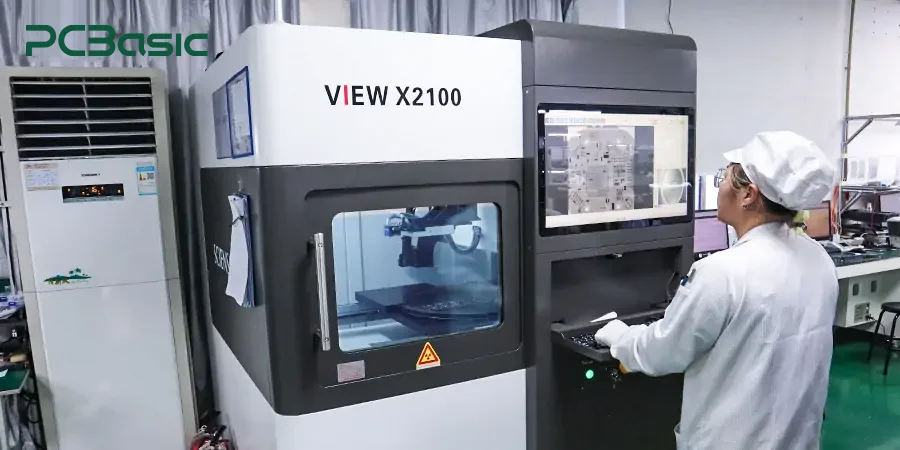
Vor der Bestückung prüft SPI Volumen, Position und Form der Lötpaste, um zu verhindern, dass offensichtliche Unregelmäßigkeiten in den Reflow-Lötprozess gelangen. Nach Abschluss der Montage werden die sichtbaren Positionen der Bauteile und Lötstellen mittels AOI überprüft, während die verdeckten Lötstellen unter BGA- und anderen Gehäusen mittels Röntgen untersucht werden. Vor der offiziellen Produktionsaufnahme führen wir zudem Erststückprüfungen durch, um die Montageergebnisse und die zugehörigen Produktionsdaten zu bestätigen.
Die mit verschiedenen Prüfgeräten zu lösenden Probleme sind nicht identisch. Daher ist eine Priorisierung entsprechend den tatsächlichen Risiken erforderlich. Im Projektplan sollte klar festgelegt werden, welche Bauteile und Defekte mittels SPI, AOI oder Röntgen geprüft werden sollen. Die beigefügten Videos zur Lötstellenanalyse veranschaulichen den jeweiligen Prüfprozess.
Funktionstests und digitale Rückverfolgbarkeit
Funktionstests können die Schnittstellenkommunikation, die Signalantwort, die Lastausgabe oder die Schutzlogik gemäß dem definierten Testplan überprüfen. MES- und Prüfprotokolle speichern den Kontext und ermöglichen so die Rückverfolgung eines Fehlers zu einer Platine, einer Bauteilreferenz oder einer Materialcharge, einem Prozessschritt und einem Testergebnis.
Endmontage, Gehäusebau und Kabelbaumintegration
Bei einigen Projekten müssen neben der Leiterplattenbestückung (PCBA) folgende Aufgaben erledigt werden: Kabelbaumverarbeitung, Modulanschluss und Gehäusemontage. Während der Montage ist die korrekte Verdrahtungsreihenfolge, Steckerausrichtung und Einbauposition zu überprüfen. Außerdem sind Gehäuseinterferenzen und Befestigungsbedingungen zu kontrollieren. Nach Fertigstellung sind gegebenenfalls Funktionstests durchzuführen.
Bei der Angebotserstellung benötigen wir Zeichnungen des Gehäuses und der Kabel, die Definition der Steckverbinder, die Anzugsmomente sowie die Prüfanforderungen nach der Montage.
Fazit
Zuverlässige Roboter-Leiterplattenbestückung umfasst nicht nur das korrekte Auflöten von Bauteilen, sondern auch die Planung von Montage, Inspektion und Test unter Berücksichtigung des Verwendungszwecks und der tatsächlichen Betriebsbedingungen der Leiterplatte. Bei beweglichen Teilen ist auf den Biegeradius flexibler Verbindungen, die strukturelle Unterstützung und die Spannungsentlastung zu achten. Bei BGA- und anderen Bottom-End-Anschlussgehäusen muss der Lötprozess kontrolliert und verdeckte Lötstellen geprüft werden. Bei Stromversorgungs-, Sensor-, Steuerungs- und Kommunikationsplatinen müssen die Schnittstellen und die Funktionen zur Lastverifizierung integriert werden.
Vor der Angebotserstellung und Fertigungsprüfung sollte der Kunde die aktuellsten Gerber-Dateien, Stücklisten, Montagezeichnungen und Versionsprotokolle bereitstellen und die Anforderungen an Biegen, Testen, Schnittstellen, Belastung, Gehäuse und Kabel etc. erläutern. Gleichzeitig sollte er die Menge und den Liefertermin bestätigen. PCBasic Engineering ReviewDiese Materialien können vor der Produktion einheitlich geprüft werden, wodurch eine frühzeitige Bestätigung der Montage-, Test-, Inspektions- und Gesamtintegrationspläne ermöglicht und das Risiko von Nacharbeiten und gemeinsamen Fehlersucheproblemen beim Übergang des Projekts vom Prototyp zur Serienproduktion verringert wird.
Häufig gestellte Fragen
Frage 1: Was sollte ein Montagepaket für eine Roboter-Leiterplattenanlage enthalten?
A1: Einschließen von Gerber-, Stücklisten-, Bestückungs-/Bestückungsplan-, Montagezeichnungen, Gehäuseplan und Biegezeichnungen Anforderungen, Tests, Schnittstellen, Lasten, Gehäuse- oder Kabeldetails, Revision, Menge und Zeitplan.
Frage 2: Wie sollten flexible Verbindungselemente um Robotergelenke herum überprüft werden?
A2: Überprüfung der Trassenführung, der Bezeichnung statischer oder dynamischer Biegungen, der Biegegrenzen und der Übergangsstützen. Zugentlastung und Bewegungsbereich. Definieren Sie eine Bewegungsprüfung, die das relevante Signal überwacht.
Frage 3: Warum wird Röntgenstrahlung häufig für die BGA-Leiterplattenbestückung verwendet?
A3: BGA-Platinen erfordern im Allgemeinen eine definierte Inspektionsstrategie für verdeckte Lötstellen mittels Röntgenprüfung. Der Versicherungsschutz richtet sich nach dem Risiko der Verpackung und des Produkts.