Globales High-Mix-Volumen, hohe Geschwindigkeit PCBA Hersteller


9:00 -18:00, Mo. - Fr. (GMT+8)
9:00 -12:00, Sa. (GMT+8)
(Außer an chinesischen Feiertagen)
Startseite > Blog > Wissensdatenbank > Bestückung von Leiterplatten in der Automobilindustrie: Zuverlässige, nachvollziehbare Prozesse
Inhaltsverzeichnis
2. Welche Baudetails sollten vor Beginn der Montage gesperrt werden?
3. Wie sollten Löt- und Prüfkontrollen auf die Platine abgestimmt sein?
4. Was beinhaltet ein sinnvolles Protokoll für Funktionstests und Rückverfolgbarkeit?
5. Was sollte ein Angebot für die Bestückung von Leiterplatten in der Automobilindustrie umfassen?
Was passiert, wenn die erste Charge von Leiterplattenbaugruppen für die Automobilindustrie normal funktioniert und die Tests besteht, die nächste Charge sich aber anders verhält?
Das Problem ist oft kein einzelner, offensichtlicher Defekt. Bauteilchargen können sich ändern, zugelassene Ersatzteile sind möglicherweise nicht klar dokumentiert, Anforderungen an die Steckerausrichtung werden unter Umständen übersehen oder Funktionstests werden unter unterschiedlichen Lastbedingungen durchgeführt. Jede einzelne Änderung mag geringfügig erscheinen, kann aber die Produktionskonsistenz beeinträchtigen.
Eine zuverlässige Leiterplattenbestückung im Automobilbereich erfordert daher mehr als nur die einwandfreie Funktion einer einzelnen Platine. Genehmigte Dateien, Materialien, Prozesskontrollen, Prüfmethoden, Testbedingungen und Rückverfolgbarkeitsnachweise müssen von Produktionscharge zu Produktionscharge konsistent bleiben. Dieser Artikel erläutert, welche Fertigungskontrollen dazu beitragen, einen funktionierenden Prototyp in eine reproduzierbare Serienfertigung zu überführen.
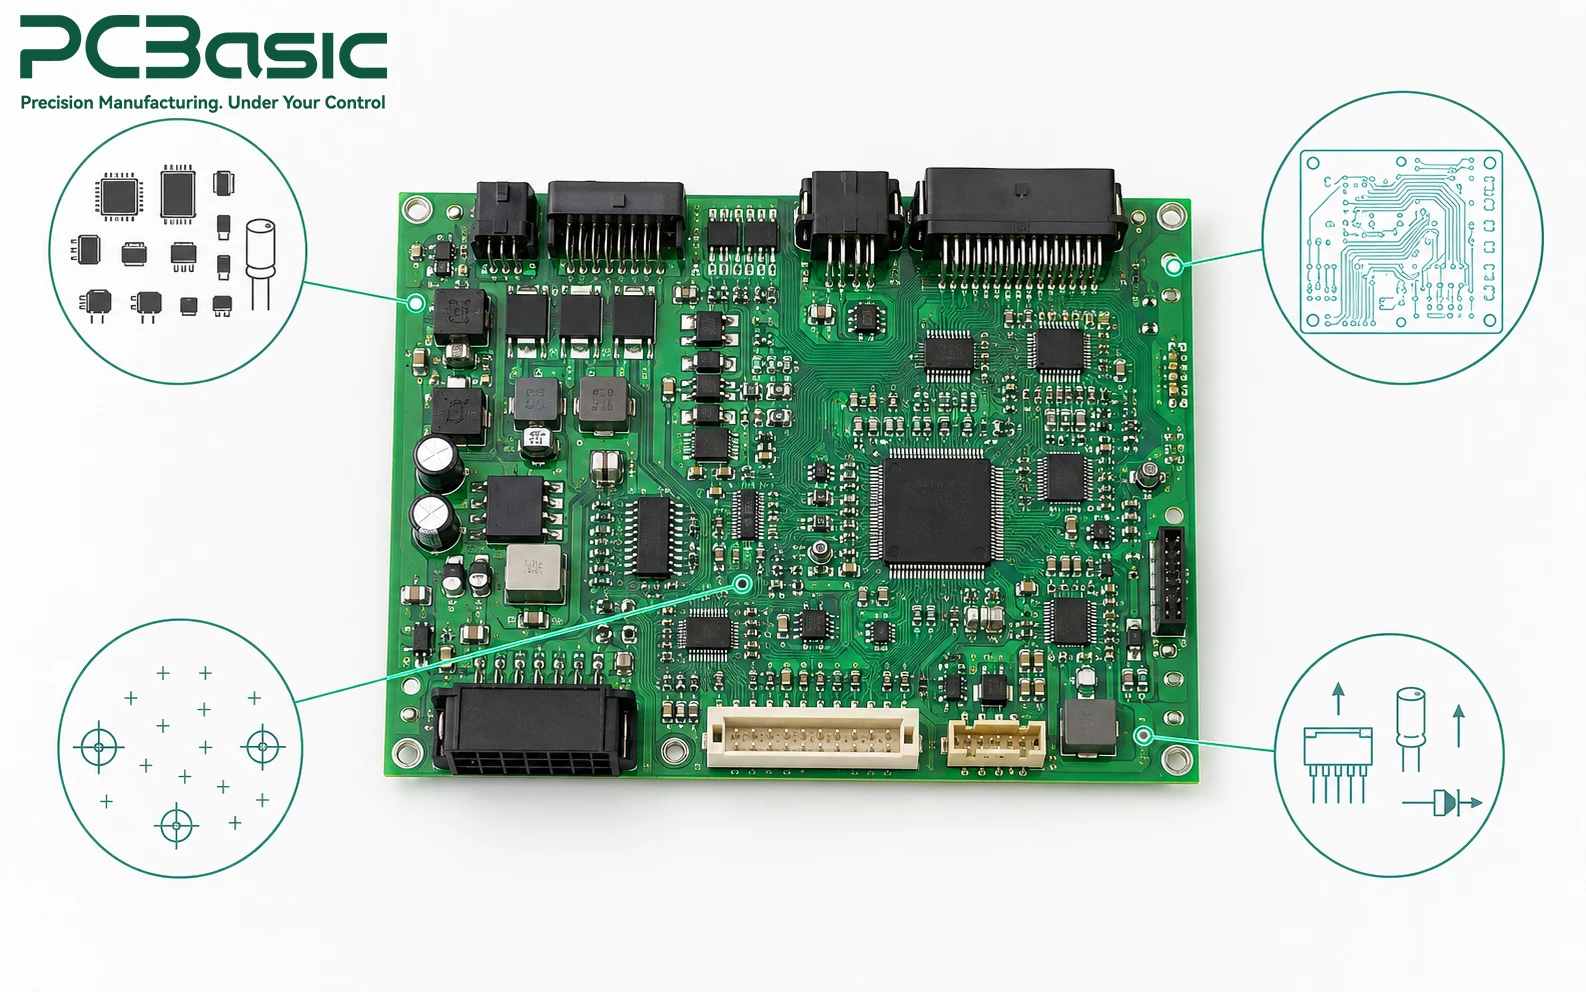
In der Automobilelektronik scheitern häufig Fehler an der Übergabe zwischen Entwicklungsvorgabe und Fertigungsanweisung. Der Schaltplan beschreibt zwar die Schaltung, legt aber nicht automatisch fest, welche Bauteilalternativen zulässig sind, welcher Stecker auf festen Sitz geprüft werden muss, welche Gehäuse mit Bodenanschluss einer Röntgenprüfung bedürfen oder wie ein Funktionstest den Betriebszustand simulieren soll. Diese Entscheidungen müssen vor Produktionsbeginn explizit getroffen werden.
Eine praxisorientierte Überprüfung beginnt mit der Funktion der Platine. Eine Stromversorgungsplatine erfordert mehr als nur eine Überprüfung der Bauteilplatzierung: Das Team sollte den Strompfad identifizieren. die Hochstrompfade, LeistungsanschlüsseDie thermischen Schnittstellen und die zur Verifizierung verwendete Last spielen eine wichtige Rolle. Eine Kommunikations- oder Sensorplatine benötigt einen definierten Steckverbinder, eine festgelegte Firmware-Version und ein definiertes Ein-/Ausgabeverhalten. Der Produktionsprozess orientiert sich dann am Risiko, anstatt jede Komponente so zu behandeln, als ob sie der gleichen Prüfung bedürfe.
Build Control Map für Automobilelektronik
|
Boardbereich |
Wesentliche Risiko |
Was ist zu Kontrolle |
|
Leistungsstufe / Hochstromanschluss |
Überhitzung, schwache Wärmespeicherung oder schlechte Leistung unter Last |
Ausrichtung, Halt, Lötdeckung, Belastungsbedingungen |
|
BGA / QFN / unten abgeschlossen Komponenten |
Versteckte Lötstellenfehler |
Röntgenumfang und Akzeptanzkriterien |
|
Sensor / Kommunikationsinterface |
Falscher Ersatzteil, falsche Polarität oder falsche Steckerausrichtung |
Genehmigte Stückliste, Polarität, Firmware, Funktionstest |
|
Änderungsstand & Ladungsliste |
Schwierige Fehlersuche |
Revisions-, Material-ID-, Inspektions-, Nacharbeits- und Prüfprotokolle |
Die Vorgaben des Käufers sollten dem identifizierten Risiko entsprechen. Beispielsweise können für Leistungselektronikbaugruppen Anforderungen an Stromstärke, Spannung, Steckverbinder, Halt und Lasttests gelten, während für Gehäuse mit verdeckten Verbindungen ein definiertes Röntgenprüfverfahren und Abnahmekriterien erforderlich sind. Sensor- oder Steuerungsschnittstellen können eine genehmigte Stückliste, Firmware-Version, Steckbedingungen und erwartete Signale erfordern. Die Rückverfolgbarkeitsanforderungen sollten außerdem den Revisionsfreigabepunkt, die erforderlichen Datensatzfelder, die Regeln für erneute Tests und die Lieferdokumentation definieren.
Diese Angaben ersetzen nicht die Entwicklungsverantwortung des Produktteams. Vielmehr liefern sie dem Lieferanten ausreichend Informationen, um die Designabsicht in definierte Fertigungs- und Abnahmekriterien zu übersetzen. Dadurch wird verhindert, dass Abnahmebedingungen aus Gerber-Dateien, Fotos oder einer unvollständigen Stückliste abgeleitet werden. Werden die Anforderungen und die Vorgaben des Käufers gemeinsam dokumentiert, kann die Fertigung anhand gemeinsamer Kontrollkriterien überprüft werden, anstatt sich auf ein allgemeines Qualitätsversprechen zu verlassen.
Beginnen Sie damit, die Dateien nach ihrer jeweiligen Funktion zu trennen. Gerber- und Bohrdaten definieren die Merkmale der gefertigten Leiterplatte. Die Stückliste (BOM) identifiziert freigegebene Teile und Alternativen. Bestückungsdaten geben die Informationen für die Fertigungslinie an. wo und in welcher Ausrichtung die Bauteile platziert werden sollen. Die Montagezeichnungen enthalten Angaben zur Polarität, Steckerausrichtung, Sperrbereichen, besonderen Handhabungshinweisen und Anweisungen zur manuellen Montage. Eine Testanweisung legt die Stromquelle, die angeschlossene Last, die Schnittstellen, die erwarteten Ausgänge, die Grenzwerte und das Aufzeichnungsformat fest. Keine dieser Dateien kann die anderen ersetzen.
Bei einem Projekt zur Herstellung von Leiterplattenbestückungen (PCBA) im Automobilbereich ist die Stückliste besonders wichtig, wenn eine Komponente schwer zu beschaffen ist oder eine zugelassene Alternative existiert. Das Ersatzprodukt sollte auf seine elektrische Funktion, Gehäusekompatibilität, sein thermisches Verhalten und die Eignung des geplanten Funktionstests zur Erkennung relevanter Unterschiede überprüft werden. PCBasics Unterstützung bei der Komponentenbeschaffung kann dazu beitragen, die Stücklistenprüfung mit Beschaffung und Montage zu verknüpfen, wobei das Produktteam die Genehmigung für jede Änderung behält, die die beabsichtigte Funktion beeinträchtigen könnte.
Die gleiche Sorgfalt gilt für mechanische Details. Geben Sie die Montagevorrichtung, den Steckeranschluss, den Wärmeleitkontakt, die Beschichtungsgrenze, die Position des Etiketts und alle Einschränkungen der Vorrichtung an, die die Handhabung der Platine beeinflussen. Ein Zeichnungshinweis, der eine bestimmte Steckerfläche oder eine unbeschichtete Zone kennzeichnet, ist hilfreicher als eine allgemeine Anweisung zur sorgfältigen Montage.
Die Inspektion ist dann sinnvoll, wenn jede Methode eine spezifische Frage beantwortet. SPI prüft die gedruckte Lötpaste vor dem Reflow-Löten; sie beweist jedoch nicht, dass ein Stecker die erforderliche Last trägt. AOI kann sichtbare Platzierung, Polarität, Markierung und Lötstellenbeschaffenheit erkennen; sie kann jedoch keine verdeckten Lötstellen oder das elektrische Verhalten der Leiterplatte bestätigen. Röntgenprüfung ist angebracht, wenn eine Lötverbindung verdeckt ist, wie z. B. bei BGA-, QFN- oder anderen bodenseitig terminierten Bauteilen. Funktionstests prüfen das definierte Verhalten unter den angegebenen Bedingungen, nicht unter allen möglichen Fahrzeugbedingungen.
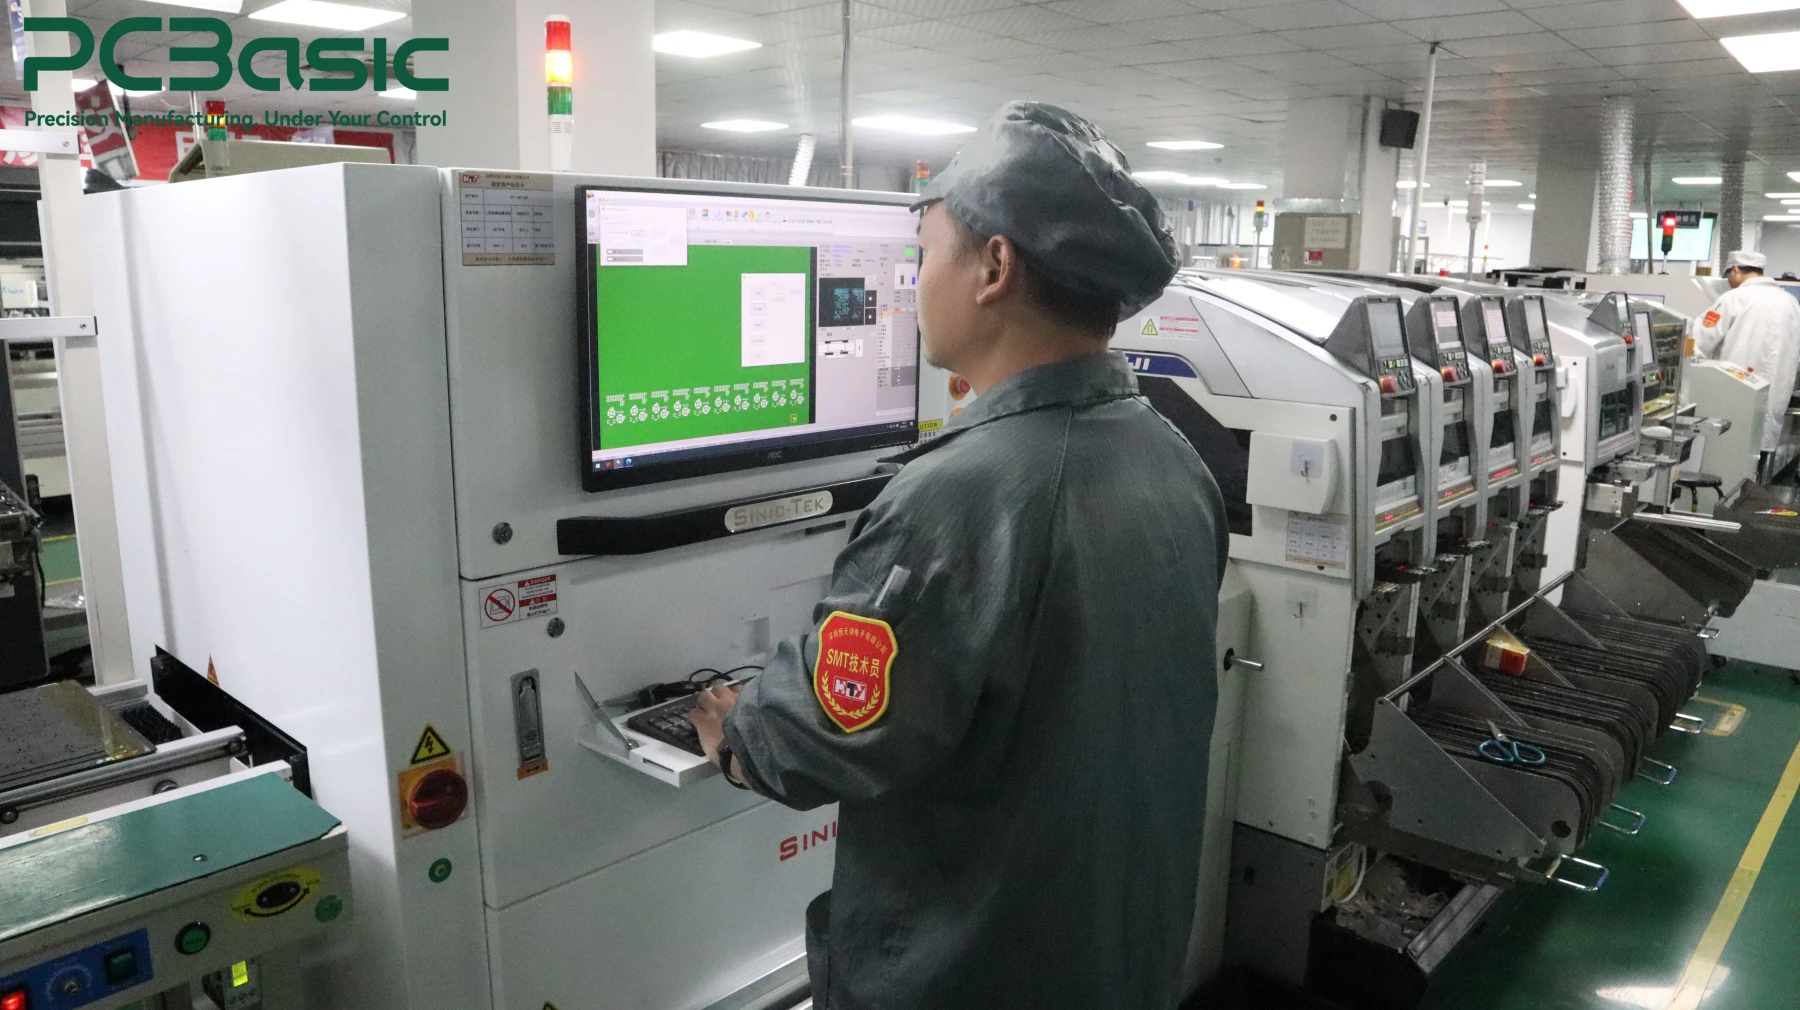
Diese Unterscheidung ist für die Bestückung hochzuverlässiger Leiterplatten in der Automobilindustrie von Bedeutung. Eine Leiterplatte, die dicht bestückte SMD-Bauteile mit durchkontaktierten Stromanschlüssen kombiniert, kann separate Kontrollen für die Lötpastenabgabe, das Reflow-Löten, das Wellen- oder Selektivlöten, manuelle Nachbearbeitungen und die mechanische Fixierung erfordern. Der dokumentierte Produktionsprozess von PCBasic umfasst SPI, AOI, Röntgenprüfung, Erstmusterprüfung, AOI vor und nach dem Wellenlöten von DIP-Bauteilen sowie Funktionstests. Der Käufer sollte angeben, welche dieser Kontrollen für welches Risiko gilt, sowie die Abnahmebedingung und den aufzubewahrenden Nachweis.
Sobald die Board-Dateien fertig sind, PCB-Bestückungsdienstleistungen Die Bewertung sollte anhand der tatsächlichen Mischung aus SMT-, DIP-, verdeckten Lötstellen und Testzugriffen erfolgen und nicht anhand einer undifferenzierten Geräteliste.
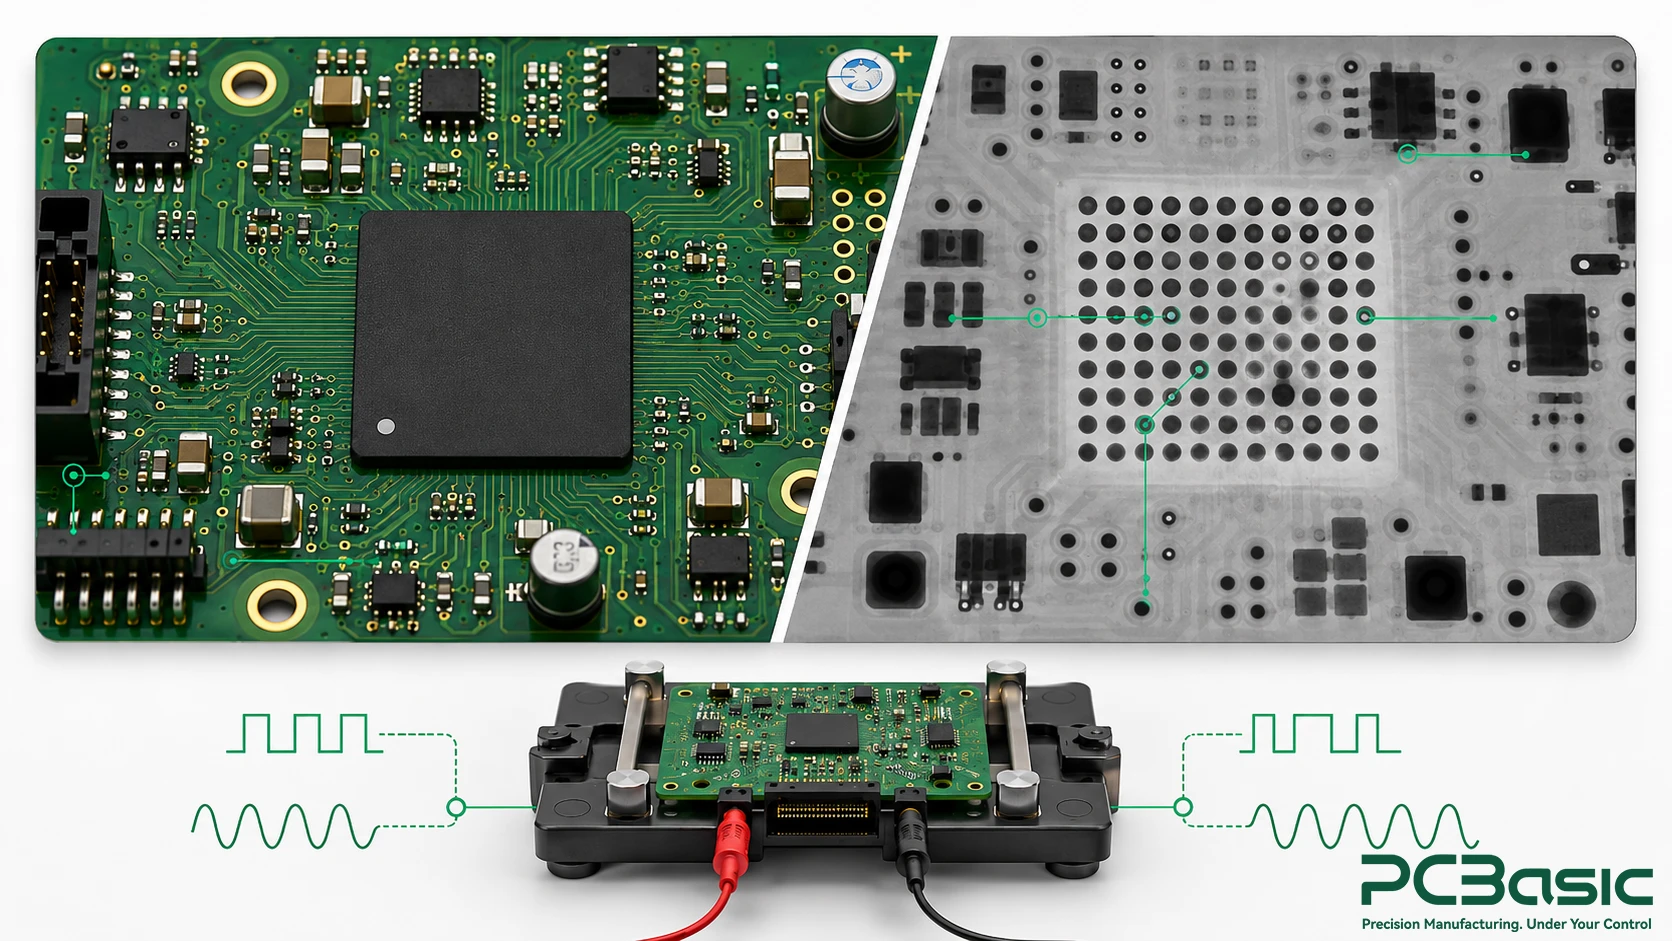
Ein sinnvoller Testplan bildet die beabsichtigte Verwendung der Platine ausreichend nach, um elektrische oder funktionelle Fehler aufzudecken, die bei einer Sichtprüfung nicht erkennbar sind. Es sollten die Leiterplattenrevision, gegebenenfalls die Firmware oder die programmierte Konfiguration, die Versorgungsspannung, die angeschlossene Last oder der Simulator, der Schnittstellenzustand, die erwarteten Signale, die zulässigen Grenzwerte und der Grund für die Annahme oder Ablehnung des Geräts angegeben werden. Eine Kennzeichnung als „bestanden/nicht bestanden“ ohne die zugrunde liegenden Bedingungen erschwert spätere Vergleiche.
Die Rückverfolgbarkeit sollte die Nachweise mit einem bestimmten Fertigungsauftrag verknüpfen und Dokumente nicht einfach in separaten Ordnern speichern. Die freigegebene Stückliste und Leiterplattenrevision, das Ergebnis der Wareneingangsprüfung, die Erstmusterfreigabe, relevante Prozessprüfungen, Nacharbeits- oder Wiederholungstesthistorie, das Funktionsergebnis und die Sendungsnummer sollten in einer nachvollziehbaren Kette gespeichert werden. PCBasic nutzt Wareneingangsprüfung, Erstmusterprüfsysteme und MES-basierte Produktionsaufzeichnungen. Diese Funktionalität ist besonders wertvoll, wenn die zugehörigen Felder im Projekt bereits definiert wurden.
Für eine rückverfolgbare Leiterplattenbestückung im Automobilbereich verwenden Sie die PCBA-Funktionsprüfungsservice Um die Anforderungen an die Prüfvorrichtung und die Testschritte mit dem tatsächlichen Verhalten der Platine in Einklang zu bringen, muss entschieden werden, welche Ergebnisse zu jeder Charge gehören.
Aus einem Fertigungsprotokoll darf nicht abgeleitet werden, dass das fertige Fahrzeugsystem konform oder fehlerfrei sei. Die Validierung auf Fahrzeugebene, die Softwareanforderungen, die Umweltqualifizierung und die behördliche Zulassung bleiben Verantwortlichkeiten, die vom Automobilprogramm und dem jeweiligen OEM, Tier-Lieferanten oder Produkteigentümer festgelegt werden. Die Fertigungsdokumentation erleichtert den Vergleich, die Untersuchung und die Wiederholung des Platinenaufbaus.
Ein Angebot, das lediglich Menge, Lieferzeit und Stückliste enthält, lässt zu viele Fragen offen. Geben Sie Projektphase, Platinen- und Stücklistenrevisionen, genehmigte Alternativen, Anforderungen an Panels oder Sonderprozesse, Programmierverantwortung, Testabdeckung, Prüfstandstatus, Gehäuse- oder Kabelarbeiten, Beschichtungsanforderungen, Etikettierung, Verpackung und erforderliche Chargenprotokolle an. Falls ein Steckverbinder, eine Stromklemme, ein BGA oder eine Sensorschnittstelle ein bekanntes Risiko birgt, kennzeichnen Sie die erforderliche Prüfung im Angebotspaket.
Dies ist, wo die Qualitätskontrollsystem Relevant wird es, wenn die technischen Anforderungen bei Wareneingangsprüfung, Montage, Prüfung, Test und Endkontrolle klar definiert sind und nicht als separate Marketingaussage präsentiert werden. Für Teams, die Dienstleistungen im Bereich der Leiterplattenbestückung für die Automobilindustrie vergleichen, ist das beste Angebot dasjenige, das diese Entscheidungspunkte vor Produktionsbeginn transparent macht.
Die abschließende Prüfung sollte auch klären, was außerhalb des Montageumfangs liegt. Es muss festgelegt werden, wer ein Ersatzbauteil genehmigt, die Firmware-Freigabe verantwortet, Testvorrichtungen bereitstellt, die fahrzeugseitigen Passbedingungen definiert und die fertige Einheit abnimmt. Klare Zuständigkeiten verhindern, dass eine Fertigungsfrage zu einem Problem im Feldeinsatz in der Endphase wird.
Eine zuverlässige Leiterplattenbestückung im Automobilbereich ist ein kontrollierter Fertigungsprozess und nicht einfach nur eine bestückte Platine. Das Projekt lässt sich leichter wiederholen, wenn für jede wichtige Funktion der Platine eine entsprechende Fertigungskontrolle, Prüfmethode, Testbedingung und Dokumentation vorliegt. Dies gibt dem Produktionsteam die nötige Orientierung für eine konsistente Fertigung und dem Produktteam die Möglichkeit, Chargen miteinander zu vergleichen.
Wenn die Platinendateien, die Stückliste und die Testbedingungen bereit sind, Teilen Sie Ihr Build-Paket mit PCBasic So können Montageablauf, Komponentensteuerung und erforderliche Aufzeichnungen gemeinsam geprüft werden, bevor die Lieferantenbewertung allein auf Preis und Lieferzeit reduziert wird.
Frage 1: Führt die IATF 16949-Zertifizierung automatisch dazu, dass eine Leiterplattenbaugruppe für jedes Automobilprogramm geeignet ist?
A1: Nein. Eine Qualitätsmanagement-Zertifizierung ersetzt nicht die projektspezifischen Anforderungen. Der Käufer muss weiterhin die freigegebenen Dateien, Materialien, den Prüfumfang, die Testbedingungen, die Rückverfolgbarkeitsfelder und die Abnahmekriterien für die Leiterplatte definieren.
Frage 2: Welche Fertigungsunterlagen für Leiterplattenbestückungen in der Automobilindustrie sind am hilfreichsten, wenn ein Problem im Feld untersucht wird?
A2: Beginnen Sie mit den freigegebenen Leiterplatten- und Stücklistenrevisionen, genehmigten Alternativen, Materialkennzeichnungen, der Erstmusterprüfung, relevanten Prüfergebnissen, Nacharbeits- oder Wiederholungsprüfprotokollen, Funktionsprüfergebnissen und der Versand- oder Chargenkennung. Die genaue Liste muss den definierten Projektrisiken entsprechen.
Frage 3: Kann AOI Röntgenuntersuchungen oder Funktionstests ersetzen?
A3: Nein. Die optische Inspektion (AOI) prüft die sichtbare Platzierung und den Zustand der Lötstellen. Röntgen wird bei Bedarf für verdeckte Lötstellen eingesetzt, während Funktionstests das spezifizierte elektrische Verhalten überprüfen. Ein solider Inspektionsplan ordnet jeder Methode den Zustand zu, den sie tatsächlich überprüfen kann.
Montageanfrage
Angebot anfordern
Telefonkontakt
+86-755-27218592
Darüber hinaus haben wir eine Hilfezentrum. Wir empfehlen, diese Seite zu prüfen, bevor Sie Kontakt aufnehmen, da Ihre Frage und die Antwort dort möglicherweise bereits klar erläutert werden.
Wechat-Unterstützung
Darüber hinaus haben wir eine Hilfezentrum. Wir empfehlen, diese Seite zu prüfen, bevor Sie Kontakt aufnehmen, da Ihre Frage und die Antwort dort möglicherweise bereits klar erläutert werden.
WhatsApp-Unterstützung
Darüber hinaus haben wir eine Hilfezentrum. Wir empfehlen, diese Seite zu prüfen, bevor Sie Kontakt aufnehmen, da Ihre Frage und die Antwort dort möglicherweise bereits klar erläutert werden.