Obsah
1. Co odlišuje robotickou montáž desek plošných spojů od standardních desek plošných spojů?
2. Které vlastnosti desek plošných spojů jsou u robota nejdůležitější?
3. Jaké výzvy způsobují problémy s montáží desek plošných spojů v robotice?
4. Jak výroba a kontrola desek plošných spojů proměňují požadavky ve spolehlivou konstrukci?
5. Závěr
6. Nejčastější dotazy
Deska plošných spojů robota se může při testování jedné desky jevit jako bezproblémová, ale po instalaci se objeví problém se signálem. Co způsobuje změnu? Ne deska, ale její provozní stav. Zaprvé, pohyb spojů může neustále namáhat flexibilní propojení a konektory, zatížení motoru zvyšuje proud a generování tepla na desce ovladače a v neposlední řadě, pájené spoje v pouzdrech BGA nelze plně potvrdit běžnou vizuální kontrolou.
Proto u robotické montáže desek plošných spojů obvykle nestačí pouze ověřit, zda byla součástka správně namontována a zda jsou pájené spoje kvalifikované. Dodavatelé také potřebují vědět: kam umístit každou desku, které moduly jsou připojeny, jaké zatížení snese a jaké jsou provozní a testovací podmínky produktů. Problémy se mohou vyskytnout během ladění celého stroje i po úspěšném absolvování výrobního testování desky, pokud nejsou předem ověřeny verze kusovníku, rozhraní, firmware a testovací standardy.
V PCBasicu robotické osazování desek plošných spojůRůzné desky procházejí montáží, kontrolou a testováním odpovídajícím jejich zamýšlenému použití. Tento článek představí výrobní rizika běžných desek, jako jsou flexibilní propojovací vodiče, BGA pouzdra, desky budičů a napájení, desky senzorů a další běžné desky, a také informace, které si zákazníci musí ověřit před cenovou nabídkou a výrobou.
Co odlišuje robotickou montáž desek plošných spojů od standardních desek plošných spojů?
Kontrola kvality osazení, pájení a základní elektrické kontroly jsou stále nezbytné, ale nemohou zcela odrážet skutečné pracovní prostředí robota. Spojovací deska je ovlivněna pohybem a silou kabelu, napájecí deska měnícím se zatížením a řídicí jednotka si musí vyměňovat data s ostatními moduly. Pokud se zastavíme pouze při hodnocení výroby na úrovni desky s deskou, pájení a základních elektrických kontrolách, můžeme ignorovat skutečné provozní podmínky.
Před podáním cenové nabídky může být velmi užitečný list s rolí desky. Zaznamenává instalační polohu každé desky, připojené moduly, statické nebo pohyblivé podmínky, elektrické zatížení, rozhraní, požadavky na ověření a limity vyhovující/nevyhovující. Pomocí tohoto listu můžeme převést provozní podmínky na specifické výrobní, kontrolní a přejímací body.
A Robotická platforma CKombinát Několik rad Funkce
Různé desky v robotu čelí různým rizikům, takže se u nich ne všechny řídí stejným výrobním a kontrolním plánem. Hlavní rozdíly ukazuje tabulka níže.
|
Deska typ nebo role
|
Hlavní oprovozní riziko
|
Klíč mzaměření na výrobu a ověřování
|
|
Vize a řídicí jednotka
|
Hustý obal, skrytý BGA klouby a vysokorychlostní rozhraní
|
Kontrola tisku a přetavení, rentgenování v případě potřeby, testování rozhraní
|
|
Kloubový pohon a aktuátor
|
Proud, teplo, vibrace a namáhání konektoru
|
Udržení konektoru, tepelná kontrola a testování definovaného zatížení
|
|
Senzor
|
Citlivost signálu, tolerance umístění, kalibrace požadavek
|
Kontrola umístění, čistota tam, kde je to specifikováno a ověření signálu
|
|
BMS a napájení
|
High-csoučasné cesty, polarita a ochranná rozhraní
|
Kontrola polarity, kontrola pájených spojů a tepelné/zátěžové ověření
|
|
Flexibilní nebo tuho-flexibilní
|
Ohyb, nepodepřené přechody a namáhání spojky
|
Kontrola ohybu, podpora přechodů, odlehčení tahu a kontrolovaná manipulace
|
Před podáním cenové nabídky by měl kupující poskytnout obal mapa, požadavky na rozhraní a firmware, proud nebo zátěž profil, tolerance klíčových senzorů, limity baterie a ochrany, požadavky na flexibilní směrování a ohýbání desek, jakož i jasná kvalifikační kritéria založená na situaci v projektu.
Pohyb mění riziko na úrovni představenstva
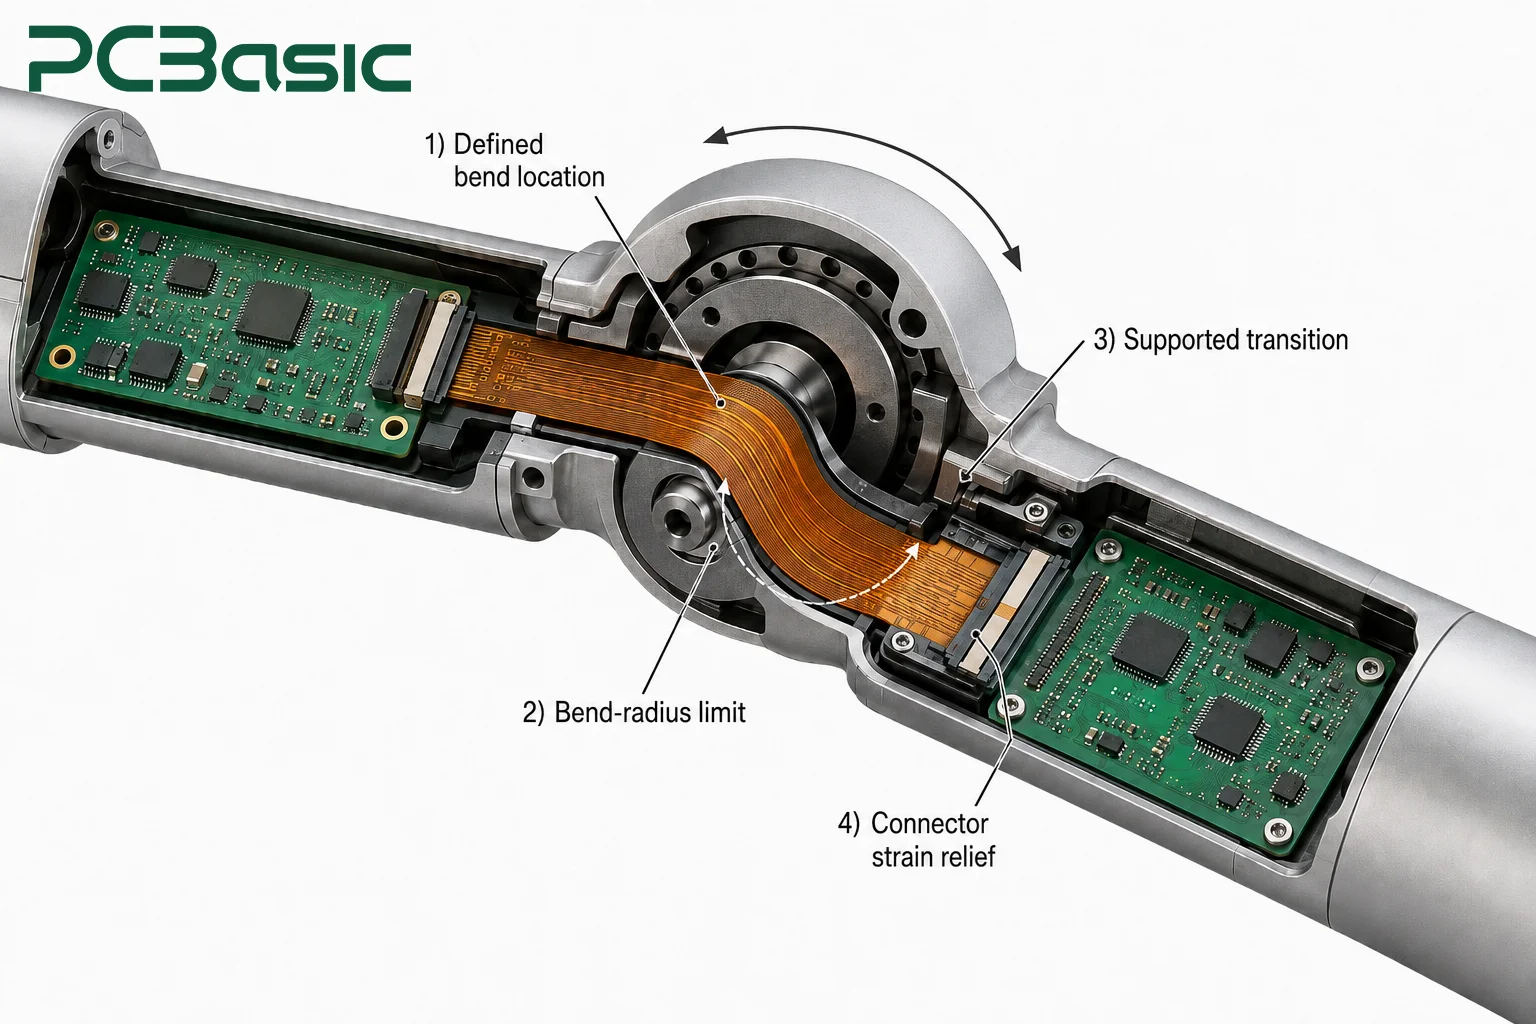
U desky plošných spojů v blízkosti robotického kloubu je třeba objasnit umístění ohybu a limity poloměru ohybu flexibilní části a zajistit oporu a odlehčení napětí pro přechodovou zónu a konektory; zatímco stacionární řídicí jednotka tyto požadavky nesplňuje. I když deska projde statickým testem na zkušebním stole, opakovaný pohyb může odhalit slabý konektor nebo nepodepsaný flexibilní přechod. Kupující by proto měli před stanovením výrobního plánu poskytnout instalované trasování, rozsah pohybu, orientaci konektoru a odlehčení napětí.
Smíšené technologie vyžadují koordinované plánování
Robot často zahrnuje vícenásobnou montáž, včetně SMT komponentů, BGA pouzder, konektorů s průchozími otvory, flexibilních nebo tuho-flexibilních propojovacích vodičů a následné kabeláže a sestavení krabice. Všechny tyto prvky musíme propojit pomocí stejného revizního a testovacího plánu.
Vezměte si například konektor s průchozím otvorem, vkládání spočívá pouze v umístění součástek do otvorů. Volba vlnového, selektivního nebo ručního pájení by pak měla záviset na typu součástky, rozvržení desky a tepelných omezeních. V záznamech o výrobě bychom měli také konzistentně uvádět verzi revize desky, požadavky na výrobní proces, testované položky, metodu pájení a výsledky kontroly, abychom se vyhnuli nekonzistentním informacím použitým v každé fázi.
Které vlastnosti desek plošných spojů jsou u robota nejdůležitější?
Při výběru struktury a typu pouzdra desky plošných spojů musíme nejprve zvážit, kde bude tato deska použita, jaké mechanické namáhání bude snášet a jak bude muset být v budoucnu kontrolována a testována.
Flexibilní a tuho-flexibilní propojení kolem pohyblivých kloubů
Pokud se obvody v blízkosti kloubů robota musí pohybovat spolu s konstrukcí, standardní pevné desky plošných spojů často nejsou dostatečně flexibilní. V takových případech lze k propojení různých modulů použít flexibilní desky nebo desky typu tuhý-pružný. Během fáze návrhu je nezbytné předem určit, kde je ohyb potřebný a jaký by měl být poloměr ohybu, a zajistit dostatečnou oporu a odlehčení napětí v přechodových zónách z tuhého do flexibilního stavu a v blízkosti konektorů, aby se zabránilo poškození obvodů nebo připojovacích bodů opakovaným pohybem.
Ve výkresech a revizní dokumentaci musíme také specifikovat skutečné trasování, zda je ohyb statický nebo dynamický, rozsah pohybu a požadavky na testování. Po dokončení testování pohybu ověřte, zda jsou elektrické vodivosti, komunikace a podmínky zatížení normální. Tato skutečná nastavení budou také použita programem PCBasic k ověření vhodnosti flex sestava PCB a testovací plány.
Pouzdra BGA na deskách Vision a Controller
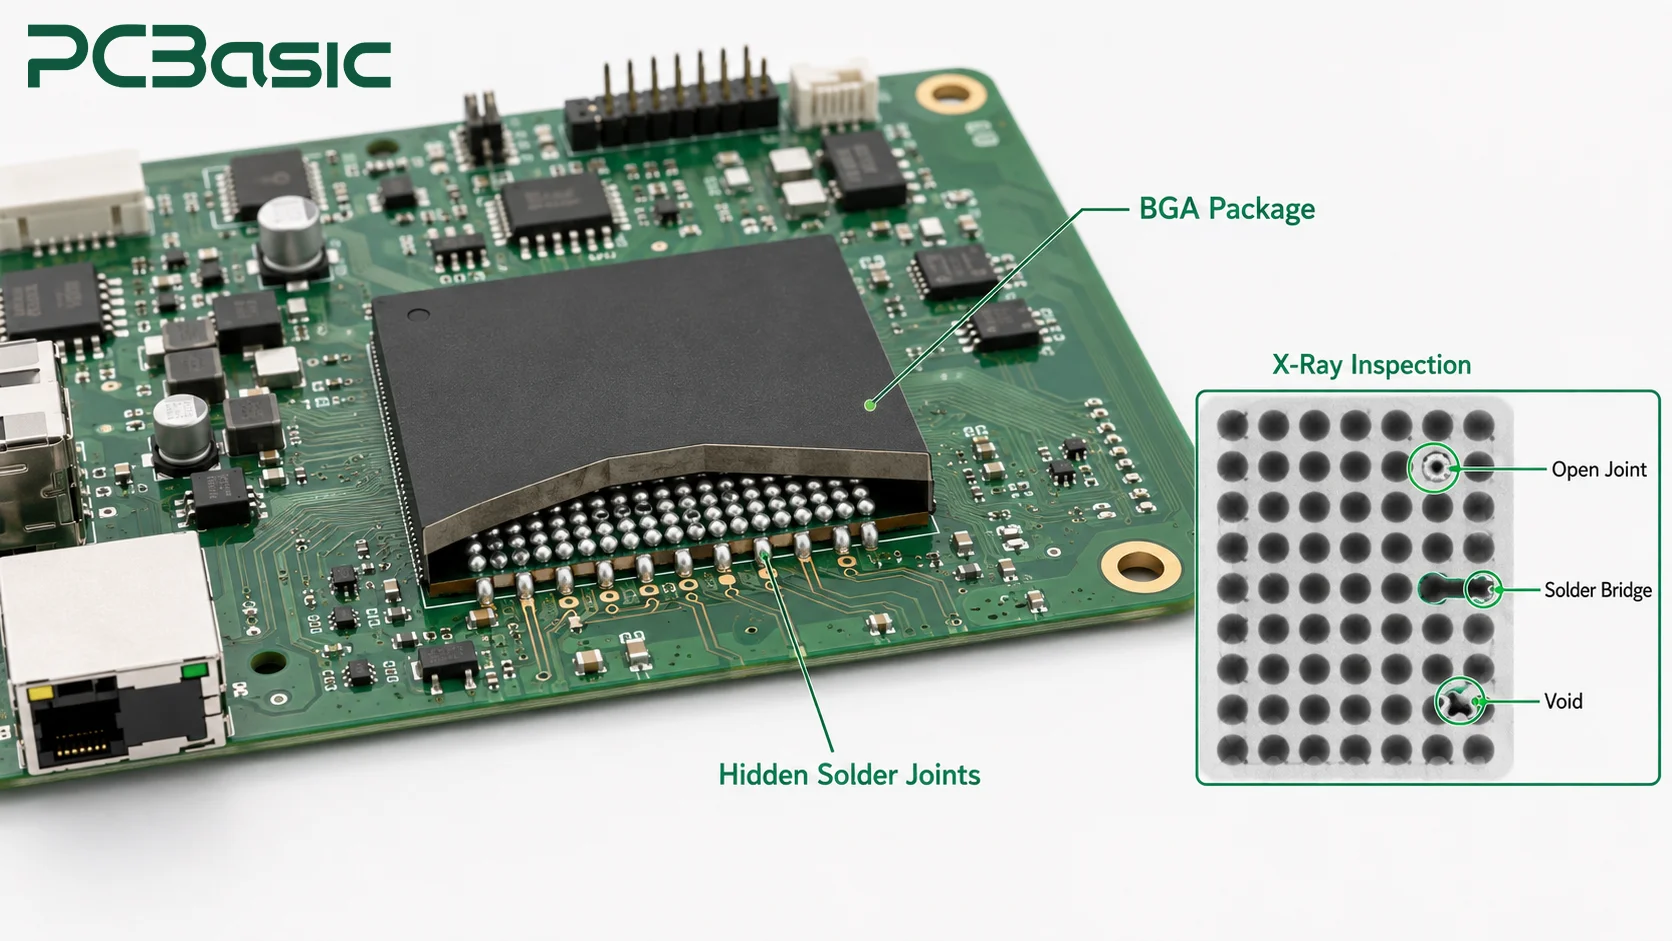
Vizuální a řídicí desky mohou používat pouzdra BGA pro umístění většího počtu spojů v omezeném prostoru. Protože pájené spoje jsou umístěny na spodní straně pouzdra, nemůžeme plně ověřit kvalitu pájení běžnou vizuální kontrolou. Proto je spolehlivý... Možnost osazování BGA vyžaduje soustředěnou kontrolu nad tiskem pájecí pasty, přesností umístění a křivkami pájení reflow a rentgenová kontrola by měla být zajištěna na základě rizik spojených s balením.
Před zahájením výroby je také nutné ověřit, zda jsou komponenty zakončeny spodní částí, a také stanovit kritéria přijetí a požadavky na rentgenové pokrytí. Pro lokality s vyšším rizikem nebo závažnějšími následky selhání zavedeme přísnější inspekční protokoly.
Napájecí, senzorové a komunikační desky
Tyto desky se při výrobě nesetkávají se stejnými problémy. Napájecí desky musí vést proud a regulovat teplo. Důležitá je také polarita a ochrana, zejména pokud je použit systém správy baterií. Senzorové desky mohou vyžadovat přesné umístění nebo kalibraci. U komunikačních desek je hlavní otázkou, zda rozhraní funguje a zda mohou data správně procházet.
Před výrobou zašlete nejnovější kusovník a požadavky na testování. Napájecí deska potřebuje jasné podmínky napětí, proudu a zatížení. U senzorových desek označte všechny důležité polohy nebo tolerance. Komunikační desky obvykle potřebují rozložení pinů, protokol, firmware a jasné limity akceptace. Tyto informace umožňují továrně naplánovat správné kontroly a funkční testy.
Jaké výzvy způsobují problémy s montáží desek plošných spojů v robotice?
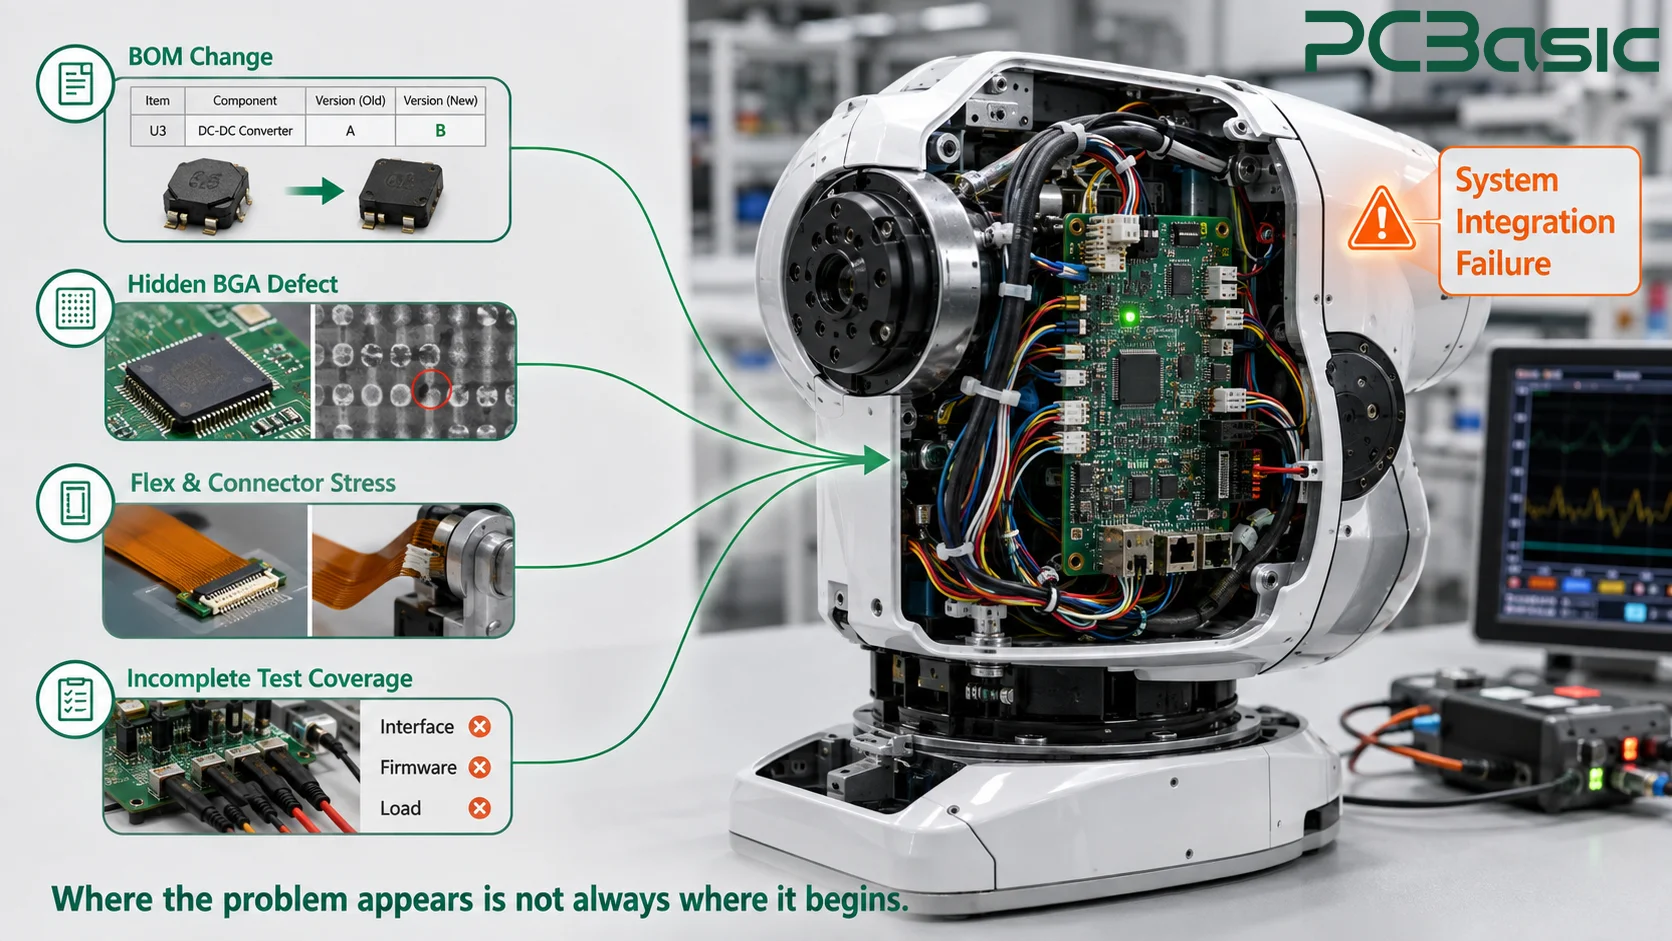
Mnoho problémů s deskami plošných spojů u robotů se neprojeví ihned po výrobě, ale odhalí se během finální montáže, ladění spojů nebo skutečného provozu se zátěží celého stroje. I když se problémy objevují až na konci, příčiny se mohly objevit mnohem dříve, jako například abnormální skryté pájené spoje BGA, nadměrná síla působící na flexibilní propojení během instalace, neschopnost synchronního zaznamenání náhradních materiálů nebo nedostatečné pokrytí testováním skutečného rozhraní a zátěže.
Nemůžeme se proto zaměřit pouze na to, zda byl závěrečný test úspěšný; musíme také vysledovat možná místa, kde by mohly nastat problémy z hlediska materiálů, montáže, testování a testovacích plánů.
Skryté vady pájení pod BGA pouzdry
Pájené spoje BGA jsou skryté ve spodní části pouzdra a problémy, jako jsou přerušené obvody, cínové můstky a dutiny, často nejsou zvenku viditelné. U pouzder s viditelnými pájenými spoji může AOI zkontrolovat podmínky montáže a svařování; u pouzder typu BGA a QFN s připojením zespodu však spoléhání se pouze na AOI nestačí. Obvykle je nutná také rentgenová kontrola. Která zařízení a v jakém rozsahu kontrolovat, by mělo být určeno na základě typu pouzdra, použití desky s plošnými spoji a důsledků selhání.
Při určování plánu detekce by měly být nejprve vyřešeny všechny spodní spoje a klíčové pozice a poté by měl být vyjasněn rozsah rentgenového pokrytí. Výsledky kontroly by měly také odpovídat konkrétním deskám, číslům součástek a výrobním šaržím, aby se usnadnila sledovatelnost v případě výskytu problémů.
Vibrace, ohyb a namáhání konektoru
Opakovaný pohyb může postupně odhalit některé problémy, které nebyly při statických testech zřejmé, jako jsou uvolněné konektory, nedostatečná opora v přechodové oblasti flexibilní desky nebo občasné přerušení vedení během pohybu. Během testu lze desky, kabely a flexibilní propojení upevnit ve skutečné instalační poloze a poté je opakovaně ponechat v daném rozsahu. Během procesu průběžně sledujte, zda je vedení, komunikace a zátěž stabilní. Po testu zkontrolujte, zda nejsou zámky konektorů a polohy pro uvolnění napětí uvolněné nebo poškozené.
Změny v oblasti zdrojů komponent a revizí
Poté, co se projekt robota přesune z fáze prototypu do zkušební a hromadné výroby, mohou být původní použité komponenty vyprodané, výroba se může zastavit nebo je nutné je vyměnit. Pokud náhradní materiály nebyly ověřeny, může dojít k neshodám v balení nebo pinech, interferenci s konektory nebo kryty, změnám v elektrickém výkonu, dopadu na firmware nebo dokonce ke ztrátě významu původních testovacích standardů.
Projekt by proto měl používat kontrolovaný kusovník a jasný proces schvalování náhradních materiálů a uchovávat záznamy o materiálech pro každou výrobní šarži. Při navrhování náhradních materiálů je nutné zkontrolovat číslo dílu výrobce, klíčové elektrické a mechanické parametry a kompatibilitu firmwaru. Všechny změny by měly být schváleny před pořízením nebo uvedením do výroby.
Testovací pokrytí, které končí na okraji hrací desky
Testy kontinuity a základní elektrické testy mohou odhalit problémy, jako jsou přerušené obvody a zkraty, ale nemohou zaručit, že deska plošných spojů bude po instalaci do robota správně fungovat. Řídicí jednotka musí být kompatibilní se skutečnými rozhraními a firmwarem; deska ovladače musí fungovat při specifickém zatížení; a senzory a ochranné výstupy musí splňovat stanovená kritéria.
Proto, funkční testování PCBA musí být navrženy s ohledem na skutečnou aplikaci desky. Musíte poskytnout testovací specifikace, kompatibilní rozhraní nebo příslušenství, firmware, provozní rozsahy a kritéria přijetí. PCBasic nakonfiguruje odpovídající rozhraní, komunikaci a zátěžové testy na základě těchto podmínek, spíše než aby na všechny desky aplikoval jeden testovací postup.
Jak výroba a kontrola desek plošných spojů proměňují požadavky ve spolehlivou konstrukci?
Závěrečná kontrola může pouze potvrdit, zda hotový výrobek v daném okamžiku prošel, ale nemůže nahradit absenci zaznamenaných změn náhradních materiálů, ani nemůže nutně odhalit všechny odchylky zanechané předchozími procesy. Kontrola kvality se proto nemůže plně soustředit na závěrečnou kontrolu. Nejprve musíme potvrdit materiály a verze, kontrolovat proces montáže, provést testy v bodech s nejpravděpodobnějšími vadami a nakonec ověřit elektrický a funkční výkon.
Systém MES od PCBasic dokáže propojit karty desek nebo výrobní šarže s dávkami materiálů, procesními kroky, výsledky kontrol a testovacími daty. V případě problémů s celkovou integrací systému tak mohou inženýři zpětně sledovat záznamy až ke konkrétním materiálům, procesům nebo výsledkům testů, a nemusejí se dívat pouze na konečný kvalifikovaný záznam.
Od kusovníku a materiálů k SMT a montáži do otvorů
Jakmile začne výroba, nejprve ověříme, zda skutečně dodané materiály odpovídají kusovníku a požadavkům na verzi. Součásti pro povrchovou montáž se montují metodou SMT, zatímco konektory, svorky a součásti vyžadující silnější mechanické upevnění se obvykle montují pomocí montáže skrz otvory.
Metoda pájení se volí na základě typu součástky, rozvržení desky, objemu výroby a požadavků na tepelnou odolnost. Mezi běžné metody patří pájení vlnou, selektivní pájení, ruční pájení a pájení reflow skrz otvor. V průběhu celého procesu by měly výrobní záznamy dokumentovat verzi desky, kusovník, šarži materiálu, metodu pájení a výsledky kontroly, aby se zabránilo nesrovnalostem v informacích použitých v různých výrobních krocích.
SPI, AOI, rentgenová kontrola a kontrola prvního výrobku
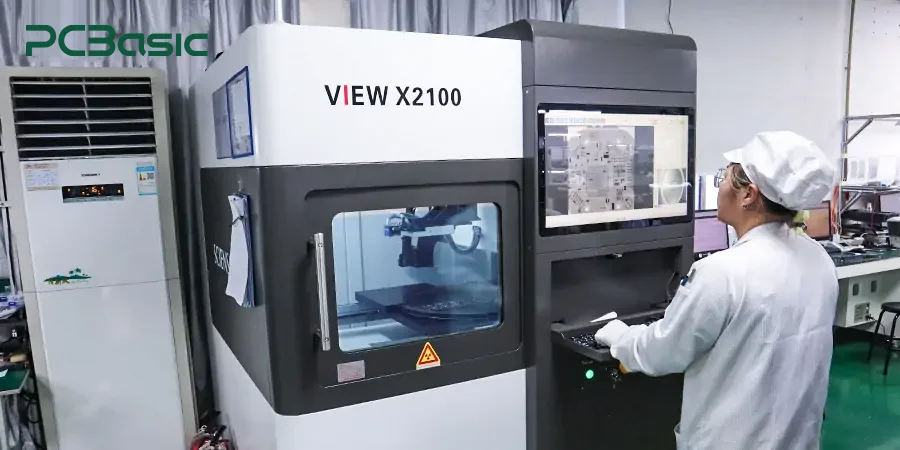
Před montáží součástek společnost SPI zkontroluje objem, polohu a tvar pájecí pasty, aby se zabránilo pronikání jakýchkoli zjevných abnormalit do procesu pájení reflow. Po dokončení montáže se používá AOI ke kontrole viditelných poloh součástek a pájených spojů, zatímco rentgen se používá ke kontrole skrytých pájených spojů pod BGA a dalšími pouzdry. Před oficiálním rozšířením výroby provedeme také kontroly prvních kusů, abychom potvrdili výsledky montáže a související výrobní data.
Problémy řešené různými detekčními zařízeními nejsou stejné, proto je nutné je uspořádat podle skutečných rizik. Projektový plán by měl jasně specifikovat, které pouzdra a vady mají být kontrolovány pomocí SPI, AOI nebo rentgenu. Doprovodná videa o analýze pájených spojů vám mohou pomoci pochopit specifický proces detekce.
Funkční testování a digitální sledovatelnost
Funkční testování může ověřit komunikaci rozhraní, odezvu signálu, výstup zátěže nebo logiku ochran podle definovaného testovacího plánu. Záznamy MES a inspekční záznamy zachovávají kontext, což umožňuje vysledovat závadu k desce, referenci součástky nebo šarži materiálu, kroku procesu a výsledku testu.
Finální montáž, sestavení krabice a integrace kabelového svazku
U některých projektů je kromě desky plošných spojů (PCBA) nutné provést i následující úkoly: zpracování kabelového svazku, připojení modulů a montáž pláště. Během montáže je nutné ověřit správnost pořadí zapojení, orientace konektorů a montážní polohy a také zkontrolovat případné kolize pláště a podmínky upevnění. Po dokončení by se měly dle potřeby provést funkční testy.
Při vytváření cenové nabídky je nutné poskytnout výkresy skříně a kabelů, definici konektorů, požadavky na utažení a požadavky na testování po montáži.
Závěr
Spolehlivá montáž robotických desek plošných spojů nespočívá jen ve správném pájení součástek na desku plošných spojů, ale také v uspořádání montáže, kontroly a testování na základě účelu a skutečných provozních podmínek desky. U pohyblivých částí je třeba věnovat pozornost poloměru ohybu flexibilních propojení, strukturální podpoře a uvolnění napětí; u BGA a dalších pouzder pro spodní připojení je třeba kontrolovat proces svařování a kontrolovat skryté pájené spoje; u napájecích, snímacích, řídicích a komunikačních desek je třeba kombinovat skutečná rozhraní a funkce ověřování zátěže.
Před cenovou nabídkou a kontrolou výroby by měl zákazník poskytnout nejnovější soubory Gerber, kusovník, CPL, montážní výkresy a záznamy o verzích a vysvětlit požadavky na ohýbání, testování, rozhraní, zatížení, krytí a kabely atd. Zároveň by měl potvrdit množství a datum dodání. Prostřednictvím Přehled inženýrství PCBasicTyto materiály lze před výrobou jednotně kontrolovat, což umožňuje včasné potvrzení plánů montáže, testování, inspekce a celkové integrace a snižuje riziko přepracování a problémů s laděním spojů při přechodu projektu z prototypu do hromadné výroby.
Nejčastější dotazy
Q1: Co by měl obsahovat balíček pro montáž robotických desek plošných spojů?
A1: Zahrňte Gerber, kusovník, výkresy pick-and-place/CPL, montážní výkresy, mapu balení, ohyb požadavky, testy, rozhraní, zatížení, podrobnosti o krytu nebo kabelech, revize, množství a harmonogram.
Otázka 2: Jak by měly být kontrolovány flexibilní propojovací vodiče kolem kloubů robota?
A2: Zkontrolujte trasu, statické nebo dynamické označení ohybu, limit ohybu, podporu přechodu, odlehčení tahu a rozsah pohybu. Definujte kontrolu pohybu, která monitoruje příslušný signál.
Q3: Proč se rentgen běžně používá pro osazování desek plošných spojů BGA?
A3: Desky BGA obecně vyžadují definovanou strategii kontroly skrytých spojů, rentgenovou... krytí určené rizikem balíku a produktu.