Obsah
1. Výroba začíná ještě předtím, než se komponenty dostanou na linku
2. Řízení procesů proměňuje malé odchylky ve velké výsledky
3. Inspekce by měla oddělovat SMT kontroly od elektrických zkoušek
4. Sledovatelné záznamy propojují SMT, testování a výrobu krabic
5. Závěr
6. Nejčastější dotazy
Montáž SMT PCB smět zdát se docela jednoduché: nanesení pájecí pasty, montáž komponentů, pájení reflow a následné provedení testů. Hotovo. Po nějaké době účasti na projektech hromadné výroby nám však byla stále jasnější jedna věc: to, co skutečně ovlivňuje stabilitu produktu, jsou často ty detaily, které nemusí být v raných fázích zřejmé.
Některé problémy nejsou během procesu kontroly zřejmé a obvykle se projeví až po uvedení do výroby. Parametry ocelové sítě nelze v dokumentu detekovat jako abnormální, ale během skutečného tisku se mohou vyskytnout odchylky; i když jsou komponenty umístěny ve správné poloze, orientace může být stále nesprávná kvůli nekonzistentním definicím v datech. Stejný problém existuje u svařovacích vlastností a křivek reflow alternativních materiálů – přesný úsudek nelze učinit pouze na základě parametrů kusovníku nebo obecných procesů.
Při kontrole projektu SMT, PCBasic Nezaměřuje se pouze na rychlost pájení, ale také na to, zda první várka desek plošných spojů úspěšně projde testy. Více nás zajímá, zda byly před oficiálním uvedením do provozu splněny požadavky na konstrukční dokumentaci, skutečné materiály, procesní parametry a požadavky na testování.
Výroba začíná ještě předtím, než se komponenty dostanou na linku
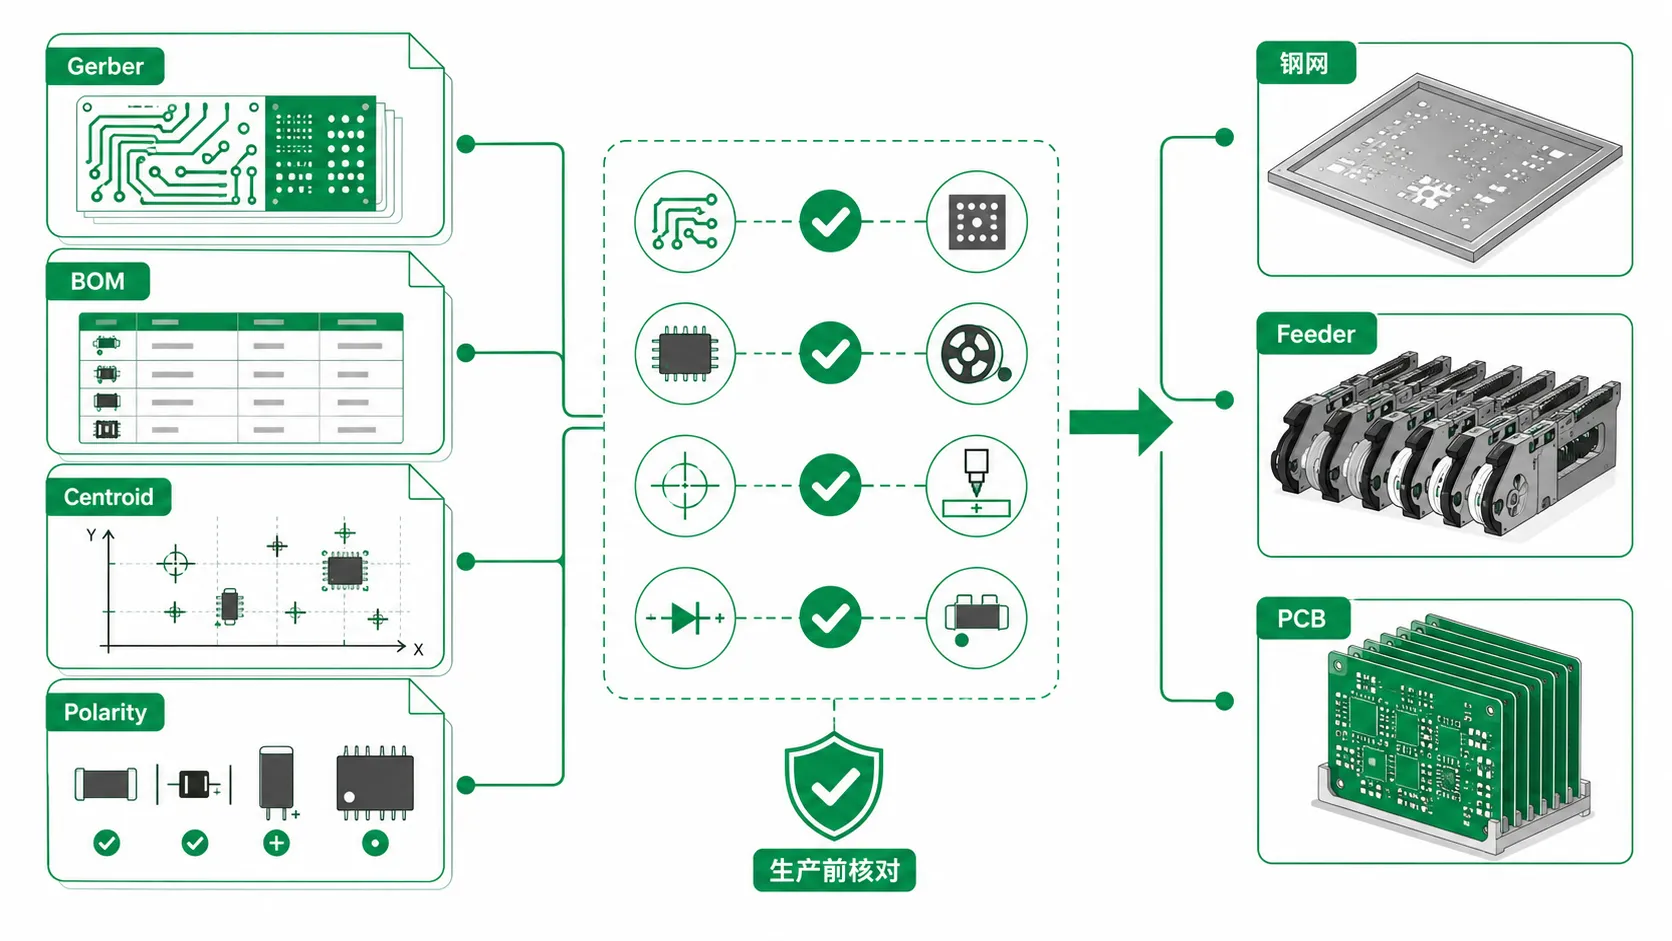
Mnoho lidí si myslí, že nakládání materiálů je prvním krokem SMT výroby. To není pravda. Před zahájením výroby technický tým zkontroloval specifikace souborů Gerber, kusovníku, souřadnicových souborů a ocelové sítě. Jakýkoli rozdíl v těchto materiálech by mohl způsobit problémy ve výrobním procesu.
Nestačí pouze zkontrolovat, zda byly během fáze přípravy výroby dodány potřebné dokumenty. Čísla dílů v kusovníku, balení a náhradní díly musí odpovídat souřadnicovým datům, orientaci součástek a informacím na desce plošných spojů. Kromě toho musí způsob montáže, otvory v šabloně a další procesní požadavky umožňovat následné vložení, montáž a kontrolu.
Pokud se k těmto problémům dojde během výroby, terénní pracovníci mohou potřebovat aktualizovat software pro dávkování pájecí pasty, upravit podavač nebo znovu zkontrolovat čísla lokací. Kromě toho by u pracovišť s kompaktním uspořádáním a integrovanými obvody s jemnou roztečí pájecích cívek měl být předem zkontrolován prostor pro uvolnění a detekci pájecí pasty. Pokud ne, mohou být výsledky testů ovlivněny a vyžadovat přepracování.
Šablona, kusovník a Pšněrování Data Need na AGree Bpředtím Púvod
V reálné výrobě věnujeme pozornost šabloně před spuštěním linky. Stabilita dávkování pájecí pasty je přímo ovlivněna velikostí a tvarem otvorů v šabloně. Nesprávně dimenzované otvory zvyšují možnost přemostění pájky, nedostatečného pájení nebo vzniku náhrobků, což vše vede k většímu množství oprav.
Kusovník (BOM) je stejný – nemůžeme jednoduše ověřit, zda jsou čísla dílů správná. Shoda čísel dílů je pouze jedním aspektem vyhodnocení kusovníku. Před zahájením projektu je nutné ověřit balení, toleranci, teplotní třídu, stav životního cyklu a povolené alternativy.
Dále se informace o umístění porovnají se soubory kusovníku a desek plošných spojů, včetně souřadnic, orientace a referenčních označení. Pokud se soubory neshodují, může se správná sekce i tak ocitnout na nesprávném místě. Stává se to.
Z tohoto důvodu řešíme šablonu, kusovník, umístění a sourcing jako jeden integrovaný balíček v montáž DPS na klíč. Dokumenty by neměly být jedinou věcí, která se kontroluje. Nákup a příprava výroby to musí zohlednit. Pokud ne, nesrovnalosti, které mohly být zjištěny dříve, se projeví až při spuštění linky.
Vezměme si jako příklad PCBasic. Dokumenty předložené klienty kontrolujeme položku po položce s přihlédnutím k skutečným podmínkám nákupu a požadavkům na výrobu. Často nakupujeme komponenty od originálních výrobců a autorizovaných distribučních kanálů a zároveň udržujeme často používané zboží skladem. To zajišťuje efektivnější postup pro párování kusovníků a přípravu materiálu a také snižuje narušení výrobního harmonogramu způsobené zpožděním při získávání často používaných komponent.
Řízení procesů proměňuje malé odchylky ve velké výsledky
SMT výroba vyžaduje extrémně vysokou přesnost procesu; i malé odchylky mohou v pozdějších fázích způsobit problémy s kvalitou nebo spolehlivostí svaru.
Během nanášení pájecí pasty je nutné kontrolovat tloušťku, plochu a umístění pájecí pasty; při umisťování součástky musí být součástky přesně umístěny na odpovídajících ploškách. Během procesu pájení reflow je nutné vytvořit stabilní pájené spoje na více místech. Zároveň je nezbytné zabránit situacím, jako jsou nadměrné teploty, nedostatečné smáčení povrchů nebo neúplné vytvoření pájených spojů.
Ve skutečné výrobě se však nelze omezit pouze na tyto tři procesy. Vše spolu souvisí. Jeden procesní řetězec zahrnuje bednění, stav pájecí pasty, nastavení podávání, metodu záplatování, stav trysky, profil přetavení a detekci po přetavení. Pokud nejsou parametry počáteční fáze správně řízeny, je pravděpodobné, že budou ovlivněny následné svařovací a kontrolní operace.
Výrobní okno je dále omezeno, pokud deska obsahuje BGA, malé pasivní součástky, konektory s jemnou roztečí nebo kontaktní plošky s podstatnými změnami tepelné hmotnosti. Některé desky se mohou zpočátku zdát v pořádku, ale nakonec se u nich mohou objevit drobné problémy, jako jsou špatné pájené spoje, špatné připojení nebo nekonzistentní a obtížně replikovatelné výsledky testů.
Pájka Ptýdny Popláchnutí Sets the First Qualita Boundary
Když na místě kontrolujeme problémy s pájením, často vystopujeme příčinu až ke konci, jen abychom zjistili, že problém ve skutečnosti spočívá v tisku pájecí pasty, nikoli v SMD nebo reflow pájení.
Příliš mnoho pájecí pasty usnadňuje pájení jemně roztečených pinů; pokud je naneseno příliš málo, pájené spoje nemusí být dostatečně pevné. I když je samotná šablona jemná, nestabilní uvolňování pájecí pasty může způsobit rozdíly v obsahu pájky na různých ploškách.
To je také důvod, proč mnoho továren provádí kontrolu po tisku, spíše než aby se pustilo přímo do fáze osazování. V tomto okamžiku je totiž v případě zjištění problémů snazší upravit parametry nebo provést opakovaný tisk. Jakmile jsou komponenty připojeny, jejich přepracování bude mnohem nákladnější a časově náročnější.
Přeformátovat Covládání Aúčinky Mruda Tmít Sstarší Azjevení
Při reflow svařování nelze použít pouze jednu pevnou křivku. V reálné výrobě upravujeme parametry podle materiálu desky plošných spojů, rozložení měděné vrstvy, absorpce tepla součástkou a teplotních požadavků cínové pasty a součástky. I u stejného projektu může být nutné znovu potvrdit původní nastavení, pokud se měděná vrstva ztluští nebo se změní konektor.
U opakovaných objednávek nebudeme jednoduše kopírovat nastavení z předchozí šarže. Před výrobou technik zkontroluje předchozí teplotní křivku pece a výrobní záznam a poté potvrdí, zda tentokrát nedošlo ke změnám v desce plošných spojů, součástkách nebo konektorech. Pokud je upravena podkladová konstrukce desky, je třeba znovu zkontrolovat i původní parametry refluxu.
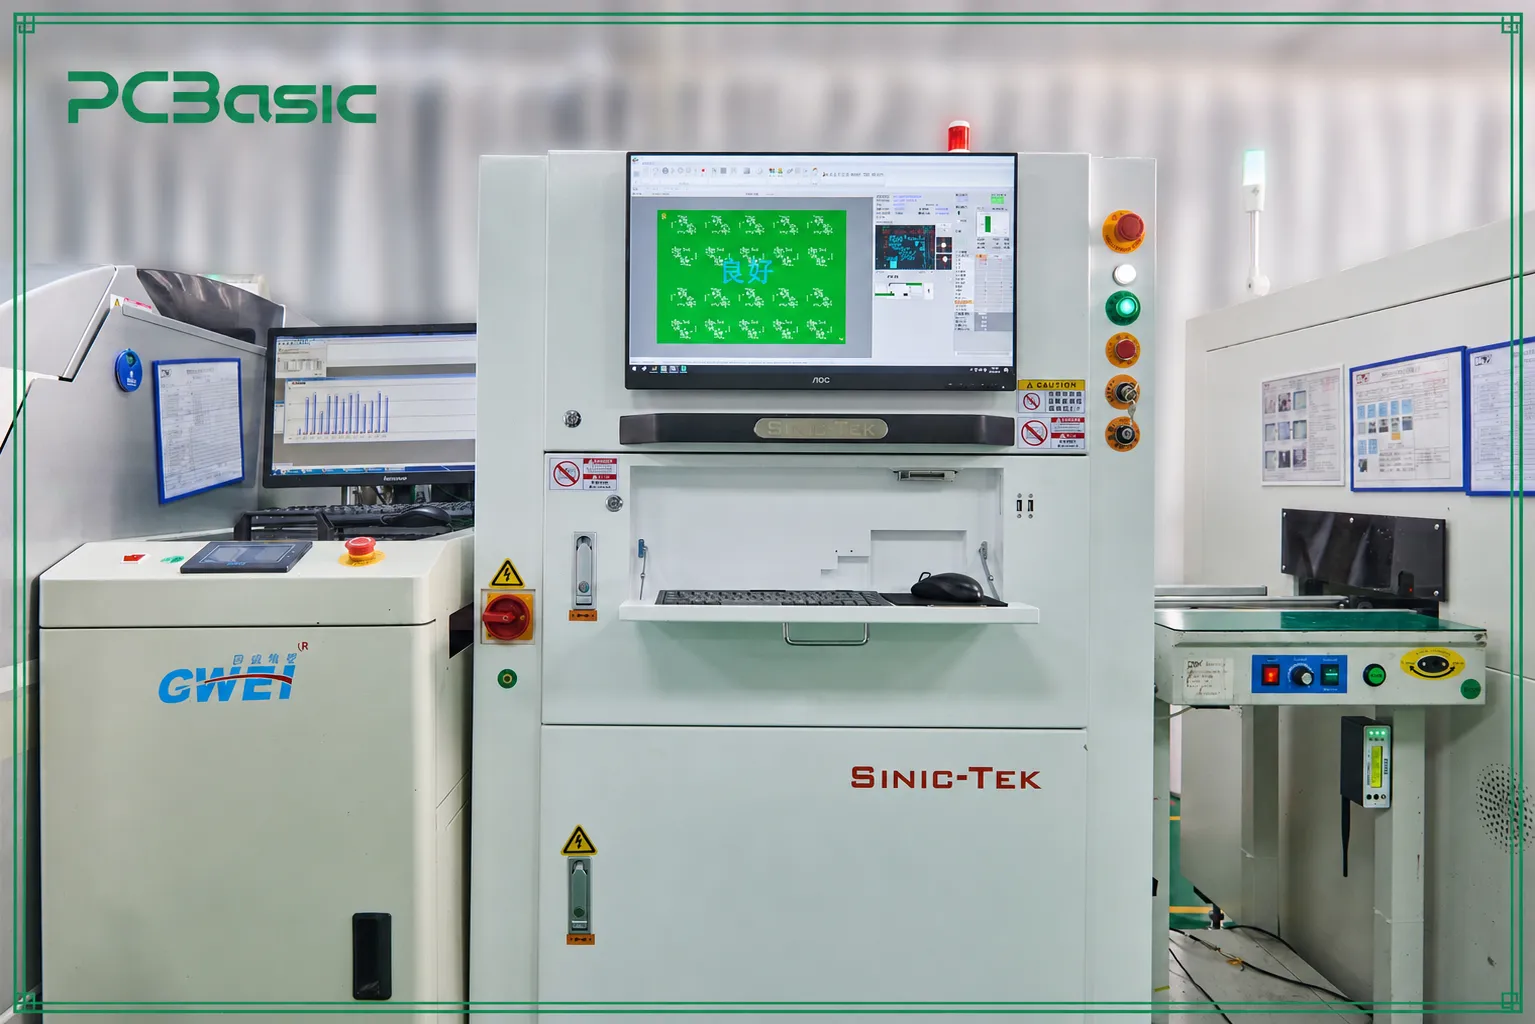
V PCBasic se tyto záznamy prohlížejí spolu s výsledky testů. Po tisku se pomocí SPI zkontroluje, zda je pájecí pasta rovnoměrná; po opravě a přetavení se pomocí AOI zkontroluje poloha součástek a povrchové pájené spoje; u součástek, jako jsou BGA, u kterých nejsou viditelné pájené spoje, se pomocí AOI zkontroluje poloha součástek a povrchové pájené spoje; u součástek, jako jsou BGA, u kterých nejsou viditelné pájené spoje, se v případě potřeby použije rentgenová kontrola. To umožňuje včasnou detekci problémů a zabraňuje tomu, aby vadná deska pokračovala v následném procesu.
Inspekce by měla oddělovat SMT kontroly od elektrických zkoušek
Kontrola může být provedena dobře pouze tehdy, když má každý proces jasně stanovený úkol. Továrny zavádějí více kontrol ve všech fázích výroby – koneckonců je nemožné najít všechny vady jednou rychlou kontrolou. Následující tabulka uvádí obsah kontrol každého kontrolního bodu a jeho umístění v procesu SMT montáže.
|
Kontrolní bod
|
Co kontroluje
|
Proč je to důležité
|
|
SPI
|
Objem pájecí pasty, výška, plochaa pozice vkladu
|
Zachycuje problémy s tiskem před umístěním komponent
|
|
AOI
|
Viditelná přítomnost součástek, jejich poloha, orientace, polarita a vady pájení
|
Nachází běžné vady SMT po reflow
|
|
Rentgen
|
Skryté pájené spoje, dutiny a rizika související s BGA
|
Kontroluje pájku spoje, které nejsou viditelné z povrchu
|
|
FAI
|
První dokončená deska s porovnáním kusovníku, umístění a schválených souborů
|
Zastaví opakováníed chyby před pokračováním dávky
|
|
Elektrické testování
|
Kontinuita, elektrické chovánínebo funkce specifické pro daný produkt
|
Potvrzuje, zda sestavená deska plošných spojů funguje elektricky
|
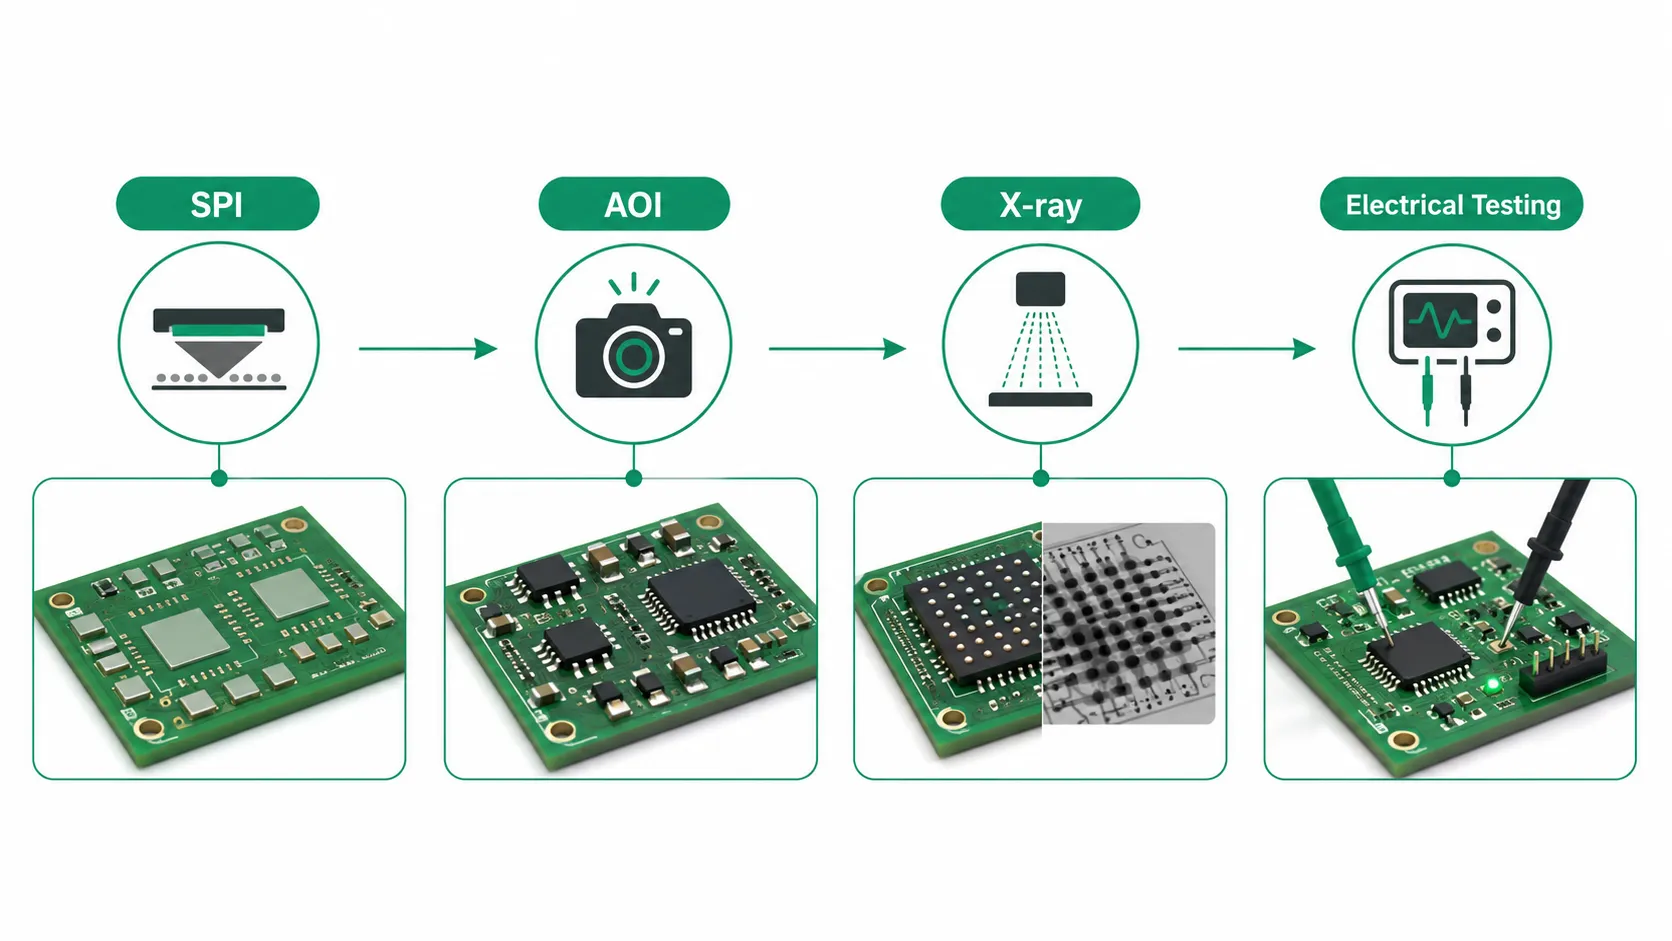
Po sestavení se deska plošných spojů může zdát perfektní, ale stále musíme ověřit, zda funguje podle plánu. V tomto okamžiku zavádíme testy, jako je funkční testování, testování s letící sondou a testování uvnitř obvodu, v závislosti na projektu. AOI toho nedokáže. Dokáže vidět zjevné chyby v pájení a umístění, ale nedokáže říct, zda obvod funguje tak, jak by měl. V důsledku toho, i když se deska po AOI skenování jeví perfektní, Elektrické testování PCBA může stále způsobit jeho poruchu.
Může to fungovat i naopak. I když deska projde základními elektrickými testy, může stále vyžadovat další procesy, jako je programování, připojení kabelů, instalace krytu nebo validace za skutečných podmínek zatížení.
V PCBasic neprovádíme každý test na každé desce. Nejprve se podíváme na desku, komponenty a problémy, které se s největší pravděpodobností vyskytnou, a poté rozhodneme, kde je skutečně potřeba provést SPI, AOI, rentgen, kontrolu prvního výrobku, testování „flying probe“ nebo funkční testování. Cíl je jednoduchý: odhalit problémy co nejdříve a zajistit, aby každý výsledek mohl být vysledován zpět ke správné výrobní šarži.
Sledovatelné záznamy propojují SMT, testování a výrobu krabic
Jediný průchod vzorku testem neznamená, že proces lze stabilně opakovat. A právě zde se hodí záznamy o výrobě. Pokud se u následující desky vyskytne problém, tým potřebuje vědět, která šarže materiálů byla použita, jaký opravný program byl použit, co bylo během testování zjištěno, zda byla chyba opravena a které výsledky testů odpovídají této desce nebo šarži.
Sledovatelné záznamy nejsou užitečné jen později, když se něco pokazí. Od nácviku až po malé šarže a následné opakované objednávky mohou inženýři tyto záznamy použít k porovnání různých šarží. Bez záznamů je nutné pokaždé, když se vyskytne problém, jej kontrolovat od začátku; se záznamy může další výrobní šarže nejprve zkontrolovat použité materiály, procesy, kontroly a testy, než se rozhodne, zda jsou nutné úpravy.
Návaznost Helps Evysvětlit Defekty Imísto toho OOUZE Sorting Tdomácí
Společnost PCBasic nezávisle vyvinula systémy MES, IQC a First Článek Iinspekce Ssystémy a kombinoval je s nástroji pro správu CRM, ERP, IoT a ESD pro zaznamenávání a sledování klíčových dat v oblasti nákupu, skladování, výroby a kontroly. Tento digitální systém řízení se používá současně ve dvou továrnách v Shenzhenu a Huizhou. Celková plocha obou továren je přibližně 20 000 metrů čtverečních a zaměřuje se na malosériovou a hromadnou výrobu.
Kromě interních systémů je certifikace třetích stran také referenčním prvkem pro posouzení manažerských schopností továrny. PCBasic je certifikován dle norem ISO 9001, ISO 13485, IATF 16949, ISO 14001, ISO 45001, UL a IPC třídy 3.
Certifikace ukazuje, že továrna zavedla odpovídající standardy řízení, a záznamy o výrobě mohou dále odrážet, zda byly tyto standardy implementovány. To, zda jsou materiály, procesy, kontroly a testy plně zdokumentovány, často poskytuje lepší pochopení toho, jak továrna denně funguje.
Tyto záznamy by neměly být po dokončení PCBA přerušeny. Mnoho produktů je stále třeba namontovat do příloha, připojené kabely, naprogramované firmwarem nebo práce s displeji, senzory a dalšími komponenty. V této fázi je stále důležitá kvalita SMT, ale některé problémy se projeví až během montáže nebo závěrečného funkčního testování.
Mnoho nedostatků je patrných až ve fázi sestavení krabice. Nyní je nutné ověřit, zda lze desku plošných spojů nainstalovat do zařízení a zda bude po instalaci nadále fungovat podle očekávání.
Výsledek často závisí na několika klíčových prvcích. Mezi příklady patří montážní otvory, délka kabelu, vzdálenost pouzdra, umístění testovacího bodu a orientace připojení. Nedostatečný prostor pro odvod tepla nebo těžkopádný provoz firmwaru ztíží následnou montáž a testování.
Závěrečné funkční testování je nejlepší naplánovat před dokončením návrhu krytu. Pokud se testovací přípravek musí dotýkat tlačítek, rozhraní, kontrolek nebo zátěžových bodů, měl by být navržen s rezervou pro testovací polohu a provozní prostor.
Z tohoto důvodu pouhá cenová nabídka na desku plošných spojů nezohledňuje všechna rizika spojená s následnou montáží. Při žádosti o cenovou nabídku je nejlepší specifikovat, jaké kroky projekt provede, jaké testy jsou vyžadovány, zda se jedná o kryt a kabely, zda je firmware kompletní a jak bude certifikován.
Výroba desek plošných spojů PCBasic může propojit montáž desek plošných spojů, nákup součástek, funkční testování a sestava sestavy krabice u projektů, které jdou nad rámec shromáždění na úrovni představenstva, spíše než aby byly považovány za samostatné procesy. Tímto způsobem je možné předem sladit potřeby a snížit počet případů, kdy jsou podmínky splněny až mnohem později.
Při odesílání souborů s deskami plošných spojů a kusovníku přidejte poznámky k montáži, potřeby testování, omezení krytu a očekávanou fázi sestavení. To poskytne dostatek kontextu pro Projekt PCBasicpohledTýmy inženýrů a sourcingu si mohou nejprve prozkoumat postup montáže a poté vypočítat cenu a dodací lhůtu. Méně chybějících detailů. Později méně úprav.
Závěr
Osazování desek plošných spojů SMT není jen proces připojování součástek k deske. Od kontroly dokumentace, tisku pájecí pasty, montáže a pájení reflow až po následnou kontrolu, vedení záznamů o testech a přípravu finálního produktu, každý krok má vliv na krok následující. Malá chyba v předchozím kroku může vést k přepracování, změně harmonogramu nebo dokonce k odhalení problémů po uvedení produktu do provozu.
Skutečná stabilita ve výrobě nespočívá v rychlosti jednoho kusu zařízení ani v individuální dokonalosti jednoho procesu. Dokumenty se musí shodovat, proces musí být stabilní a testování musí být správně provedeno. SPI, AOI, rentgen, kontrola prvního výrobku, testování letící sondou a funkční testování se zabývají různými problémy. Nezbytné jsou také záznamy. Když dojde k anomálii, tým ji může vysledovat zpět prostřednictvím záznamů; když je do výroby uvedena další šarže, není třeba experimentovat znovu.
Při porovnávání dodavatelů montážních materiálů je cenová nabídka samozřejmě důležitá, ale neměla by být jediným zvažovaným faktorem. Kontrola výroby potřebná pro projekt, rozsah, v jakém je jí třeba dosáhnout, zda je nutné později provést testování a finální montáž, to vše by mělo být předem jasně stanoveno. PCBasic dokáže integrovat výrobu desek plošných spojů, nákup součástek, osazování desek plošných spojů, testování a finální montáž, což umožňuje projektu postupovat od výroby na úrovni desky až po finální produkt.
Nejčastější dotazy
Q1: Co je to SMT montáž plošných spojů?
A1: Osazování desek plošných spojů metodou SMT je proces montáže povrchově montovaných součástek na desku plošných spojů pomocí pájecí pasty, automatizované umístění, pájení reflow a kontrola.
Otázka 2: Je SMT inspekce totéž co funkční testování?
A2: Ne. SPI, AOI, rentgen a FAI ověřují různé aspekty montáže a shody souborů, zatímco elektrické testování kontroluje chování a funkci obvodu.
Otázka 3: Kdy by měl ο sestavení krabice požadavek být projednáno?
A3: Měly by být projednány předtím, než budou přijata konečná rozhodnutí o krytu, kabelu, firmwaru a testování.