جدول المحتويات
1. يبدأ الإنتاج قبل وصول المكونات إلى خط الإنتاج
2. التحكم في العمليات يحول الاختلافات الصغيرة إلى نتائج كبيرة
3. ينبغي أن يفصل الفحص بين فحوصات تقنية التجميع السطحي (SMT) والاختبارات الكهربائية.
4. سجلات قابلة للتتبع تربط تقنية التجميع السطحي (SMT) والاختبار وتجميع الصناديق
5. خاتمة
6. الأسئلة الشائعة
التجمع SMT ثنائي الفينيل متعدد الكلور قد بدا الأمر بسيط للغاية: وضع معجون اللحام، وتركيب المكونات، ولحام إعادة التدفق، ثم إجراء الاختبارات. انتهى الأمر. مع ذلك، بعد المشاركة في مشاريع الإنتاج الدفعي لفترة من الزمن، أصبحنا أكثر وضوحًا بشأن أمر واحد: ما يؤثر حقًا على استقرار المنتج غالبًا ما يكون تلك التفاصيل التي قد لا تكون واضحة في المراحل المبكرة.
بعض المشكلات لا تظهر بوضوح أثناء عملية المراجعة، وعادةً ما تتضح بعد بدء الإنتاج. لا يمكن رصد أي خلل في معايير شبكة الصلب في المستند، ولكن قد تحدث انحرافات أثناء الطباعة الفعلية؛ فعلى الرغم من وضع المكونات في الموضع الصحيح، قد يظل اتجاهها غير صحيح بسبب عدم اتساق التعريفات في البيانات. وينطبق الأمر نفسه على خصائص اللحام ومنحنيات إعادة التدفق للمواد البديلة؛ إذ لا يمكن إصدار حكم دقيق بالاعتماد على معايير قائمة المواد أو العمليات العامة وحدها.
عند مراجعة مشروع SMT، PCBasic لا يقتصر تركيزنا على سرعة اللحام فحسب، بل نولي اهتمامًا أيضًا لنجاح الدفعة الأولى من لوحات الدوائر في اجتياز الاختبارات. ونحرص بشكل خاص على التأكد من مطابقة وثائق التصميم والمواد المستخدمة ومعايير التصنيع ومتطلبات الاختبار قبل بدء التشغيل الرسمي.
يبدأ الإنتاج قبل وصول المكونات إلى خط الإنتاج
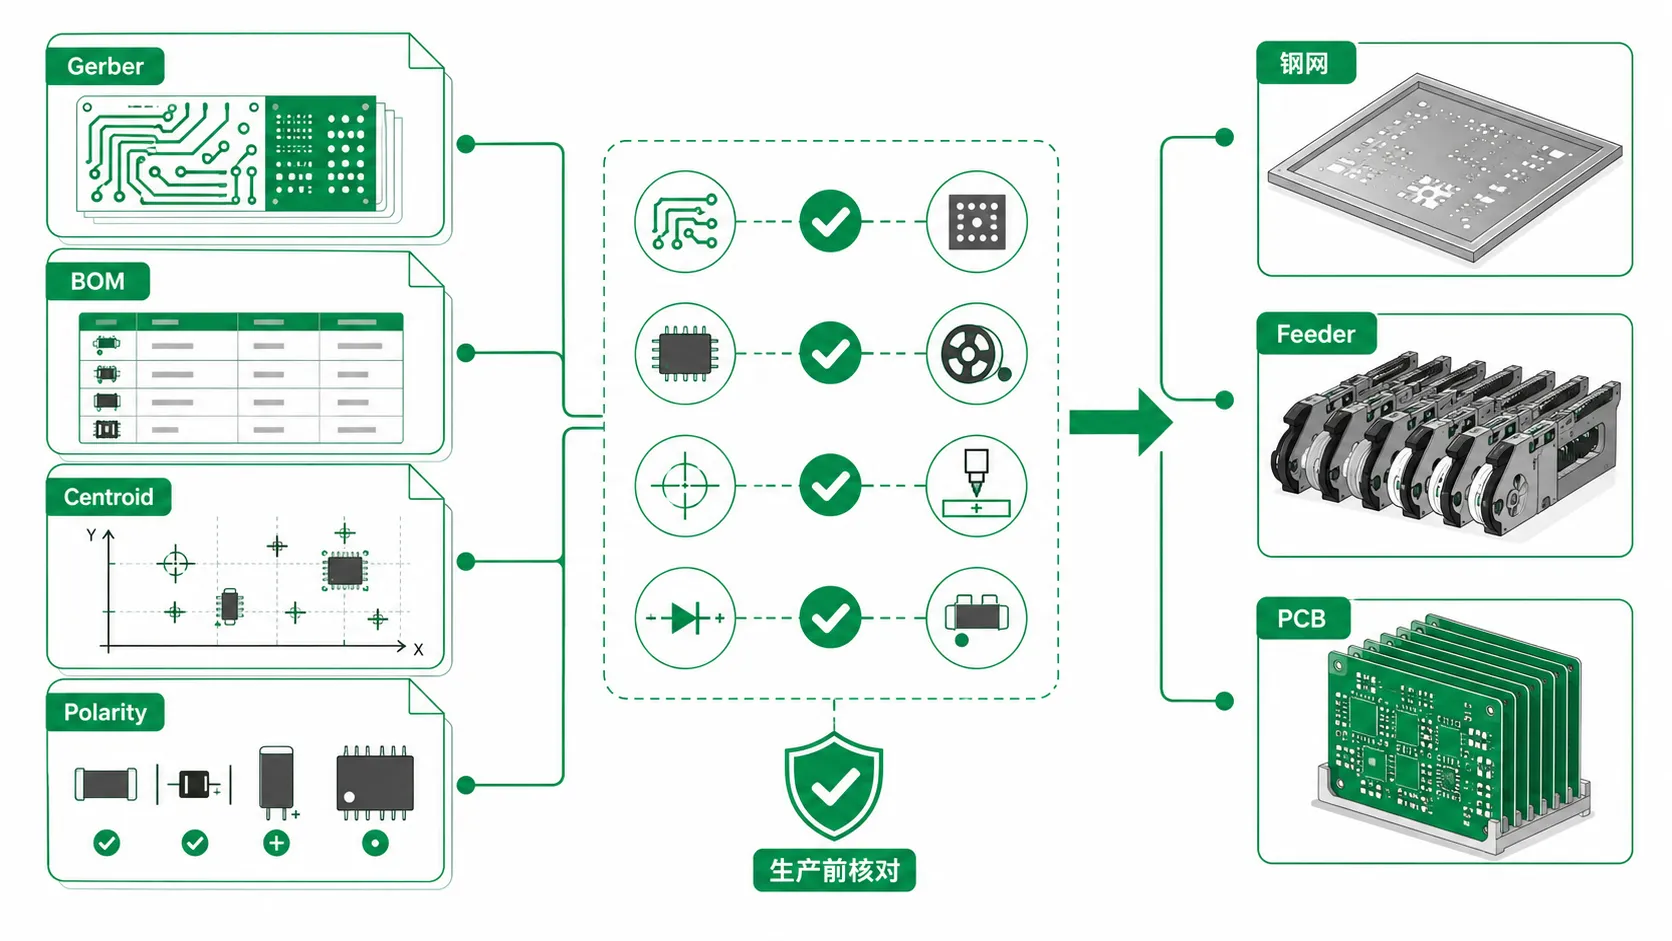
يعتقد الكثيرون أن تحميل المواد هو الخطوة الأولى في إنتاج تقنية التجميع السطحي (SMT). هذا غير صحيح. قبل بدء التصنيع، يتحقق الفريق الهندسي من مواصفات ملفات Gerber، وقائمة المواد، وملفات الإحداثيات، وشبكة الفولاذ. أي اختلاف في هذه المواد قد يُسبب مشاكل في عملية الإنتاج.
لا يكفي مجرد التحقق من توفير الأوراق خلال مرحلة تحضير الإنتاج. يجب أن تتطابق أرقام أجزاء قائمة المواد والتغليف والبدائل مع بيانات الإحداثيات وتوجيه المكونات ومعلومات لوحة الدوائر المطبوعة. إضافةً إلى ذلك، يجب أن تُمكّن طريقة التجميع وفتحات الاستنسل ومتطلبات العملية الأخرى من التحميل والتركيب والفحص اللاحق.
في حال حدوث هذه المشاكل أثناء الإنتاج، قد يحتاج العاملون الميدانيون إلى تحديث برنامج توزيع معجون اللحام، أو ضبط وحدة التغذية، أو إعادة التحقق من أرقام المواقع. إضافةً إلى ذلك، بالنسبة للمواقع ذات التصميمات المدمجة والدوائر المتكاملة ذات المسافات الدقيقة، يجب فحص مساحة إطلاق معجون اللحام ومساحة الكشف عنه مسبقًا. وإلا، فقد تتأثر نتائج الاختبار، مما يستدعي إعادة العمل.
الاستنسل، وقائمة المواد، و Pوضع Dآتا Nتحتاج إلى Aالجشع Before Pرودوكشن
في الإنتاج الفعلي، نولي اهتمامًا بالغًا للقالب قبل بدء تشغيل خط الإنتاج. تتأثر استقرارية توزيع معجون اللحام بشكل مباشر بحجم وشكل فتحات القالب. وتزداد احتمالية حدوث وصلات لحام غير متجانسة، أو عدم كفاية اللحام، أو حدوث تشوهات في اللحام نتيجةً لفتحات غير مناسبة الحجم، مما يؤدي إلى المزيد من إعادة العمل.
ينطبق الأمر نفسه على قائمة المواد (BOM)، فلا يمكننا ببساطة التحقق من صحة أرقام القطع. فمطابقة أرقام القطع ليست سوى جانب واحد من جوانب تقييم قائمة المواد. قبل المضي قدمًا في المشروع، من الضروري التحقق من التغليف، والتفاوتات المسموح بها، ودرجة الحرارة المُصنفة، وحالة دورة الحياة، والبدائل المتاحة.
بعد ذلك، يتم التحقق من معلومات التموضع مقابل ملفات قائمة المواد ولوحة الدوائر المطبوعة، بما في ذلك الإحداثيات والاتجاهات ورموز المرجع. إذا لم تتطابق الملفات، فقد ينتهي الأمر بالقسم الصحيح في مكان خاطئ. هذا يحدث بالفعل.
لهذا السبب، نتعامل مع الاستنسل وقائمة المواد والتنسيق والتوريد كحزمة واحدة متكاملة في تجميع ثنائي الفينيل متعدد الكلور تسليم المفتاح. لا ينبغي أن تقتصر المراجعة على المستندات فقط، بل يجب أن تُؤخذ في الاعتبار عند إعداد عمليات الشراء والتصنيع. وإلا، فإن التناقضات التي كان من الممكن اكتشافها سابقًا لن تظهر إلا عند بدء تشغيل خط الإنتاج.
على سبيل المثال، في شركة PCBasic، نقوم بمراجعة المستندات المقدمة من العملاء بندًا بندًا، مع مراعاة ظروف الشراء الفعلية ومتطلبات الإنتاج. غالبًا ما نشتري المكونات من الشركات المصنعة الأصلية وقنوات التوزيع المعتمدة، بالإضافة إلى الاحتفاظ بمخزون من المواد المستخدمة بكثرة. يضمن هذا إجراءً أكثر كفاءة لمطابقة قوائم المواد وتجهيزها، فضلًا عن تقليل اضطرابات جداول الإنتاج الناتجة عن تأخيرات الحصول على المكونات المستخدمة بكثرة.
التحكم في العمليات يحول الاختلافات الصغيرة إلى نتائج كبيرة
يتطلب تصنيع SMT دقة عالية للغاية في العملية؛ حتى الانحرافات الصغيرة يمكن أن تسبب مشاكل في جودة اللحام أو الموثوقية في المراحل اللاحقة.
أثناء عملية طباعة معجون اللحام، يجب التحكم في سمك المعجون ومساحته وموضعه؛ وعند وضع المكونات، يجب وضعها بدقة على نقاط التلامس المخصصة لها. خلال عملية اللحام بالتدفق، من الضروري تكوين وصلات لحام مستقرة في مواقع متعددة. في الوقت نفسه، من الضروري تجنب حالات مثل ارتفاع درجة الحرارة بشكل مفرط، أو عدم كفاية ترطيب الأسطح، أو عدم اكتمال تكوين وصلات اللحام.
مع ذلك، في الإنتاج الفعلي، لا يمكن حصر الأمر في هذه العمليات الثلاث فقط، بل هي مترابطة. تشمل سلسلة العمليات الواحدة القوالب، وحالة معجون اللحام، وإعدادات التغذية، وطريقة الترقيع، وحالة الفوهة، وملف إعادة التدفق، والكشف بعد إعادة التدفق. إذا لم يتم التحكم في معايير المرحلة الأولية بشكل صحيح، فمن المرجح أن تتأثر عمليات اللحام والفحص اللاحقة.
تزداد محدودية نطاق التصنيع عند استخدام لوحات الدوائر المطبوعة التي تحتوي على رقاقات BGA، أو مكونات سلبية صغيرة، أو موصلات ذات تباعد دقيق، أو نقاط توصيل ذات تغيرات كبيرة في الكتلة الحرارية. قد تبدو بعض اللوحات جيدة في البداية، لكنها قد تُظهر لاحقًا مشاكل بسيطة مثل ضعف وصلات اللحام. ضعف الاتصالات، أو نتائج اختبار غير متسقة ويصعب تكرارها.
لحام PASTE Pالتزيين Sets the Fأوال Qينشيء Bحدود
عندما نقوم بفحص مشاكل اللحام في الموقع، غالباً ما نتتبع السبب إلى النهاية، لنكتشف أن المشكلة تكمن في طباعة معجون اللحام، وليس في اللحام السطحي أو لحام إعادة التدفق.
يُسهّل وضع كمية كبيرة من معجون اللحام عملية لحام الأطراف الدقيقة؛ أما إذا كانت الكمية قليلة جدًا، فقد لا تكون وصلات اللحام قوية بما يكفي. حتى لو كان القالب نفسه دقيقًا، فإن عدم استقرار إطلاق معجون اللحام قد يُسبب تباينات في كمية اللحام بين نقاط التوصيل المختلفة.
لهذا السبب أيضاً، تجري العديد من المصانع فحصاً بعد الطباعة بدلاً من الانتقال مباشرةً إلى مرحلة التجميع. ففي هذه المرحلة، إذا وُجدت مشاكل، يسهل تعديل المعايير أو إعادة الطباعة؛ أما بعد تركيب المكونات، فإن إعادة العمل عليها ستكون أكثر تكلفةً وتستغرق وقتاً طويلاً.
إنحسر Control Aتأثيرات Mخام Tهو Sأقدم Appearance
لا يمكن تطبيق منحنى ثابت واحد فقط في عملية اللحام بالتدفق. في الإنتاج الفعلي، نُعدّل المعايير وفقًا لمادة لوحة الدوائر المطبوعة، وتوزيع طبقة النحاس، وامتصاص الحرارة للمكونات، ومتطلبات درجة حرارة معجون القصدير والجهاز. حتى في المشروع نفسه، قد يلزم إعادة ضبط الإعدادات الأصلية عند زيادة سُمك طبقة النحاس أو تغيير الموصل.
بالنسبة للطلبات المتكررة، لن نكتفي بنسخ الإعدادات من الدفعة السابقة. قبل بدء الإنتاج، سيقوم المهندس بمراجعة منحنى درجة حرارة الفرن وسجل الإنتاج السابقين، ثم التأكد من عدم وجود أي تغييرات في لوحة الدوائر المطبوعة أو المكونات أو الموصلات هذه المرة. في حال تعديل البنية الفرعية للوحة، يجب إعادة فحص معايير الارتداد الأصلية.
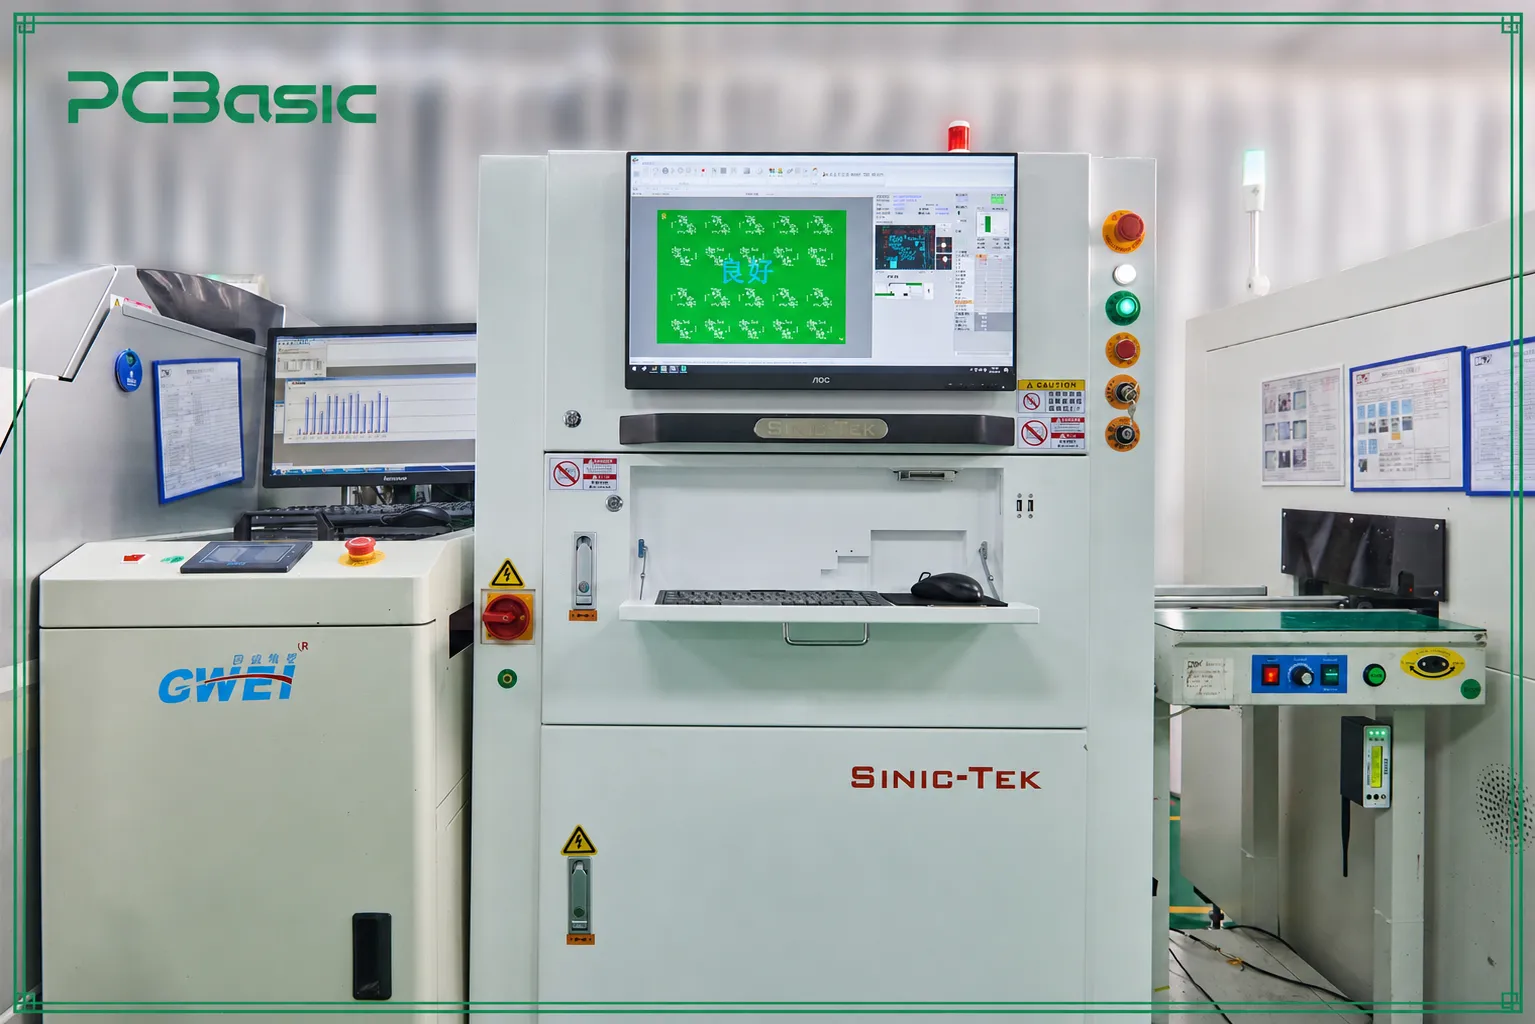
في شركة PCBasic، تُعرض هذه السجلات جنبًا إلى جنب مع نتائج الاختبار. بعد الطباعة، يُستخدم فحص SPI للتحقق من تجانس معجون اللحام؛ وبعد الترقيع وإعادة التدفق، يُستخدم فحص AOI للتحقق من موضع المكونات ووصلات اللحام السطحية؛ وبالنسبة للمكونات مثل BGA التي لا يمكن رؤية وصلات اللحام فيها، يُستخدم فحص AOI للتحقق من موضع المكونات ووصلات اللحام السطحية؛ وبالنسبة للمكونات مثل BGA التي لا يمكن رؤية وصلات اللحام فيها، يُستخدم فحص الأشعة السينية عند الحاجة. يتيح ذلك اكتشاف المشاكل مبكرًا ويمنع اللوحة المعيبة من الاستمرار في العملية اللاحقة.
ينبغي أن يفصل الفحص بين فحوصات تقنية التجميع السطحي (SMT) والاختبارات الكهربائية.
لا يمكن إجراء الفحص بكفاءة إلا عندما تكون لكل عملية مهمة محددة بوضوح. تُجري المصانع عمليات فحص متعددة في جميع مراحل الإنتاج، فمن المستحيل اكتشاف جميع العيوب في فحص سريع واحد. يوضح الجدول التالي محتوى الفحص لكل نقطة تفتيش وموقعها في عملية تجميع تقنية التجميع السطحي (SMT).
|
نقطة تفتيش
|
ما الذي يتحقق منه
|
لماذا يهم
|
|
SPI
|
حجم معجون اللحام، الارتفاع، المساحةووضع الإيداع
|
يكتشف مشاكل الطباعة قبل وضع المكونات
|
|
مؤشرات النتائج المعتمدة
|
وجود المكونات المرئية، وموقعها، واتجاهها، وقطبيتها، وعيوب اللحام
|
يكشف عن عيوب SMT الشائعة بعد عملية إعادة التدفق
|
|
أشعة سينية
|
مواضع اللحام المخفية، والفراغات، والمخاطر المتعلقة بـ BGA
|
يفحص اللحام المفاصل التي لا يمكن رؤيتها من السطح
|
|
FAI
|
أول لوحة مكتملة مقابل BOM، والتوزيع، والملفات المعتمدة
|
يتوقف عن التكرارed أخطاء قبل استمرار العملية
|
|
الاختبارات الكهربائية
|
الاستمرارية، السلوك الكهربائيأو وظائف خاصة بالمنتج
|
يؤكد ما إذا كانت لوحة الدوائر المطبوعة المجمعة تعمل كهربائياً
|
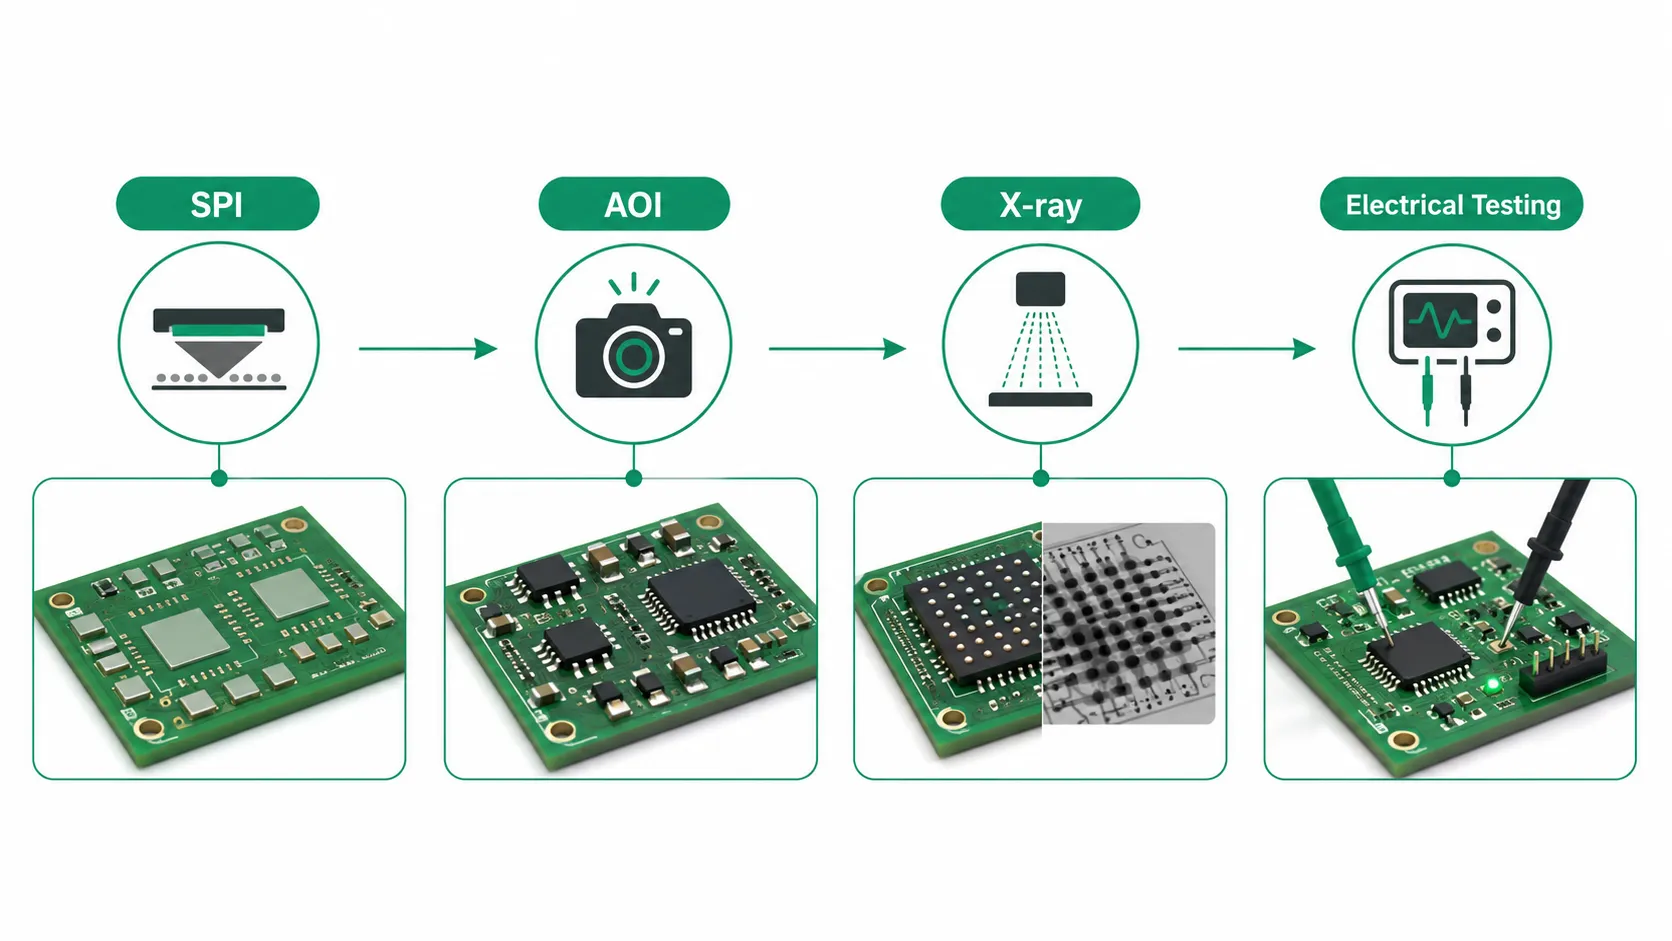
بعد التجميع، قد تبدو لوحة الدوائر مثالية، لكننا ما زلنا بحاجة إلى التأكد من أنها تعمل كما هو مخطط لها. عند هذه المرحلة، نجري اختبارات مثل الاختبار الوظيفي، واختبار المجس الطائر، والاختبار داخل الدائرة، وذلك حسب المشروع. لا يمكن لتقنية الفحص البصري الآلي (AOI) القيام بذلك. فهي تستطيع رصد أخطاء اللحام والتركيب الواضحة، لكنها لا تستطيع تحديد ما إذا كانت الدائرة تعمل كما ينبغي. ونتيجة لذلك، حتى لو بدت اللوحة مثالية بعد فحصها بتقنية AOI، اختبار الدوائر الكهربائية للوحات الدوائر المطبوعة قد يتسبب ذلك في حدوث خلل فيه.
قد يحدث العكس أيضاً. فحتى لو اجتازت اللوحة اختبارات كهربائية أساسية، فقد تتطلب عمليات إضافية مثل البرمجة، وتوصيل الكابلات، وتركيب الغلاف، أو التحقق من صحتها في ظل ظروف التحميل الفعلية.
في شركة PCBasic، لا نجري جميع الاختبارات على كل لوحة. نبدأ بفحص اللوحة ومكوناتها والمشاكل الأكثر احتمالاً، ثم نحدد متى نحتاج فعلاً إلى اختبارات SPI أو AOI أو الأشعة السينية أو فحص العينة الأولى أو اختبار المجس الطائر أو الاختبار الوظيفي. هدفنا بسيط: اكتشاف المشاكل في أسرع وقت ممكن والتأكد من إمكانية تتبع كل نتيجة إلى دفعة الإنتاج الصحيحة.
سجلات قابلة للتتبع تربط تقنية التجميع السطحي (SMT) والاختبار وتجميع الصناديق
لا يعني إجراء اختبار عينة لمرة واحدة إمكانية تكرار العملية بثبات. وهنا تبرز أهمية سجلات الإنتاج. ففي حال وجود مشكلة في لوحة لاحقة، يحتاج الفريق إلى معرفة دفعة المواد المستخدمة، وبرنامج التصحيح المستخدم، وما تم اكتشافه أثناء الاختبار، وما إذا تم إصلاحها، ونتائج الاختبارات الخاصة بهذه اللوحة أو الدفعة.
لا تقتصر فائدة السجلات القابلة للتتبع على وقت حدوث خطأ ما فحسب، بل يمكن للمهندسين استخدامها لمقارنة دفعات الإنتاج المختلفة، بدءًا من التدقيق الأولي وحتى الدفعات الصغيرة وطلبات التكرار اللاحقة. فبدون السجلات، يجب التحقق من كل مشكلة تواجهنا من البداية؛ أما مع وجودها، فيمكن للدفعة الإنتاجية التالية التحقق أولًا من المواد والعمليات وعمليات الفحص والاختبارات المستخدمة قبل تحديد ما إذا كانت هناك حاجة إلى إجراء تعديلات.
التتبع Hإلبس Explain Dالآثار Instead من Oنلي Sorting Tمنزل
قامت شركة PCBasic بتطوير أنظمة MES و IQC بشكل مستقل Fأوال مقالة Inspection Sتم دمج هذه الأنظمة مع أنظمة إدارة علاقات العملاء (CRM) وأنظمة تخطيط موارد المؤسسات (ERP) وأدوات إدارة إنترنت الأشياء (IoT) وأنظمة إدارة الحماية من التفريغ الكهروستاتيكي (ESD) لتسجيل وتتبع البيانات الرئيسية في عمليات الشراء والتخزين والإنتاج والتفتيش. يُستخدم نظام الإدارة الرقمية هذا في مصنعين في شنتشن وهويتشو في آن واحد. تبلغ المساحة الإجمالية للمصنعين حوالي 20,000 متر مربع، ويركز أحدهما على الإنتاج بكميات صغيرة والآخر على الإنتاج بكميات كبيرة.
إلى جانب الأنظمة الداخلية، تُعدّ شهادات جهات خارجية مرجعًا لتقييم القدرات الإدارية للمصنع. وقد حصلت شركة PCBasic على شهادات ISO 9001، وISO 13485، وIATF 16949، وISO 14001، وISO 45001، وUL، وIPC Class 3.
تشير الشهادة إلى أن المصنع قد وضع معايير إدارية مناسبة، ويمكن لسجلات الإنتاج أن توضح مدى تطبيق هذه المعايير. كما أن توثيق المواد والعمليات وعمليات الفحص والاختبارات بشكل كامل يوفر فهمًا أفضل لكيفية سير العمل في المصنع يوميًا.
لا ينبغي إيقاف هذه التسجيلات بعد اكتمال لوحة الدوائر المطبوعة. لا يزال يتعين تركيب العديد من المنتجات في سياجتتصل هذه المكونات بالكابلات، وتُبرمج بالبرامج الثابتة، أو تعمل مع الشاشات والمستشعرات والمكونات الأخرى. في هذه المرحلة، تظل جودة تقنية التجميع السطحي (SMT) الأمامية مهمة، ولكن بعض المشكلات لا تظهر إلا أثناء التجميع أو الاختبار الوظيفي النهائي.
لا تظهر العديد من العيوب إلا في مرحلة تجميع الجهاز. من الضروري الآن التحقق من إمكانية تركيب لوحة الدوائر المطبوعة في الجهاز، وأنها ستستمر في العمل كما هو مُخطط لها بعد التركيب.
غالباً ما تعتمد النتيجة على بعض العناصر الأساسية. من أمثلة ذلك: فتحات التثبيت، وطول الكابل، ومساحة الهيكل، وموقع نقطة الاختبار، واتجاه التوصيل. كما أن عدم كفاية مساحة تبديد الحرارة أو تعقيد عملية تشغيل البرامج الثابتة سيجعل عملية التجميع والاختبار اللاحقة أكثر صعوبة.
يُفضّل التخطيط للاختبار الوظيفي النهائي قبل الانتهاء من تصميم الهيكل. إذا كان جهاز الاختبار بحاجة إلى ملامسة أزرار أو واجهات أو مصابيح مؤشر أو نقاط تحميل، فيجب تصميمه مع مراعاة هامش لموقع الاختبار ومساحة التشغيل.
لهذا السبب، فإن مجرد ذكر سعر لوحة الدوائر لا يغطي جميع المخاطر المحتملة في عملية التجميع اللاحقة. عند طلب عرض سعر، يُفضّل تحديد خطوات المشروع، والاختبارات المطلوبة، وما إذا كان الغلاف والكابلات مشمولة، وما إذا كان البرنامج الثابت مكتملاً، وكيف سيتم اعتماده.
قد يربط إنتاج PCBAsic PCBA بين تجميع لوحات الدوائر المطبوعة، وشراء المكونات، والاختبار الوظيفي، و تجميع بناء الصندوق بالنسبة للمشاريع التي تتجاوز مرحلة تجميع اللوحات الإلكترونية، بدلاً من اعتبارها عمليات منفصلة، يُمكن تلبية الاحتياجات مسبقاً وتقليل حالات عدم استيفاء الشروط إلا في وقت لاحق.
عند إرسال ملفات لوحة الدوائر المطبوعة وقائمة المكونات، أضف ملاحظات التجميع، واحتياجات الاختبار، وقيود العلبة، ومرحلة البناء المتوقعة. يوفر هذا سياقًا كافيًا لـ مشروع PCBasic reعرضيمكن لفريقي الهندسة والتوريد دراسة مسار التجميع أولاً، ثم حساب السعر والمدة الزمنية اللازمة للتسليم. هذا يقلل من التفاصيل الناقصة، وبالتالي يقلل من التعديلات اللاحقة.
خاتمة
إن تجميع لوحات الدوائر المطبوعة بتقنية SMT ليس مجرد عملية تثبيت للمكونات على اللوحة. فمن مراجعة الوثائق، وطباعة معجون اللحام، والتركيب، ولحام إعادة التدفق، إلى الفحص اللاحق، وحفظ سجلات الاختبار، وإعداد المنتج النهائي، تؤثر كل خطوة على الخطوة التي تليها. وقد يؤدي خطأ بسيط في الخطوة السابقة إلى إعادة العمل، أو إعادة جدولة العمل، أو حتى اكتشاف مشاكل بعد استخدام المنتج.
لا يكمن الاستقرار الحقيقي في الإنتاج في سرعة قطعة واحدة من المعدات أو في جودة عملية واحدة. بل يجب أن تتطابق الوثائق، وأن تكون العملية مستقرة، وأن يتم الاختبار في المكان المناسب. تعالج كل من فحوصات فحص سلامة المنتج (SPI)، والفحص البصري الآلي (AOI)، والفحص بالأشعة السينية، وفحص العينة الأولى، واختبار المجس الطائر، والاختبار الوظيفي، قضايا مختلفة. كما أن السجلات ضرورية للغاية. فعند حدوث أي خلل، يستطيع الفريق تتبعه من خلال السجلات؛ وعند بدء إنتاج الدفعة التالية، لا حاجة لإعادة التجربة.
عند مقارنة موردي خدمات التجميع، يُعدّ عرض الأسعار مهمًا بلا شك، لكن لا ينبغي أن يكون العامل الوحيد الذي يُؤخذ في الاعتبار. يجب توضيح جميع جوانب التحكم في الإنتاج المطلوبة للمشروع، ومدى ضرورة تحقيقه، وما إذا كان الاختبار والتجميع النهائي ضروريين لاحقًا، بشكل واضح مسبقًا. تُقدّم PCBasic حلولًا متكاملة تشمل تصنيع لوحات الدوائر المطبوعة، وتوريد المكونات، وتجميع لوحات الدوائر المطبوعة، والاختبار، والتجميع النهائي، مما يسمح للمشروع بالانتقال بسلاسة من مرحلة إنتاج اللوحة إلى المنتج النهائي.
الأسئلة الشائعة
س1: ما هو تجميع لوحات الدوائر المطبوعة بتقنية SMT؟
أ1: تجميع لوحة الدوائر المطبوعة بتقنية SMT هو عملية تركيب مكونات التثبيت السطحي على لوحة الدوائر المطبوعة باستخدام معجون اللحام، الآلي وضع المكونات، ولحام إعادة التدفق، والفحص.
س2: هل فحص SMT هو نفسه الاختبار الوظيفي؟
A2: لا. تتحقق SPI و AOI والأشعة السينية و FAI من جوانب مختلفة من التجميع ومطابقة الملفات، بينما يتحقق الاختبار الكهربائي من سلوك الدائرة ووظيفتها.
س٣: متى ينبغي القادم بناء الصندوق المتطلبات هل يمكن مناقشتها؟
ج3: ينبغي مناقشتها قبل اتخاذ القرارات النهائية بشأن الغلاف والكابلات والبرامج الثابتة والاختبارات النهائية.